
イントロダクション
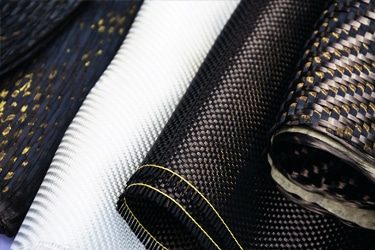
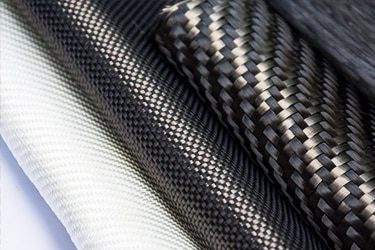
複合材料は、その層状構造と研磨性のある繊維のため、機械加工が難しい場合があります。CNCルーターは、特殊な切削工具、最適化された速度、精密な制御システムを使用することで、これらの課題を解決し、材料への損傷を最小限に抑えつつ、きれいな切断を実現します。このアプローチにより、繊維の引き抜き、層間剥離、不均一なエッジなどの問題を防止できます。複合材料のCNCルーター加工は、航空宇宙、自動車、船舶、建設、再生可能エネルギーなどの業界で広く利用されています。製造業者は、炭素繊維、ガラス繊維、ハニカム複合材などの材料から、構造パネル、軽量部品、金型パターン、複雑な形状を製造するためにCNCルーターを使用しています。CNCルーター加工は、複合材料の機械加工において信頼性が高く拡張性のあるソリューションを提供し、製造業者が高度なエンジニアリング用途向けに正確な結果、効率的な生産、高品質の部品を実現できるようにします。
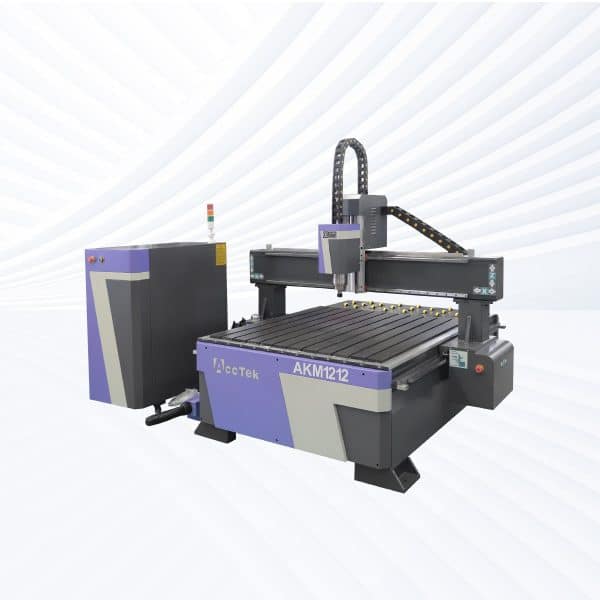
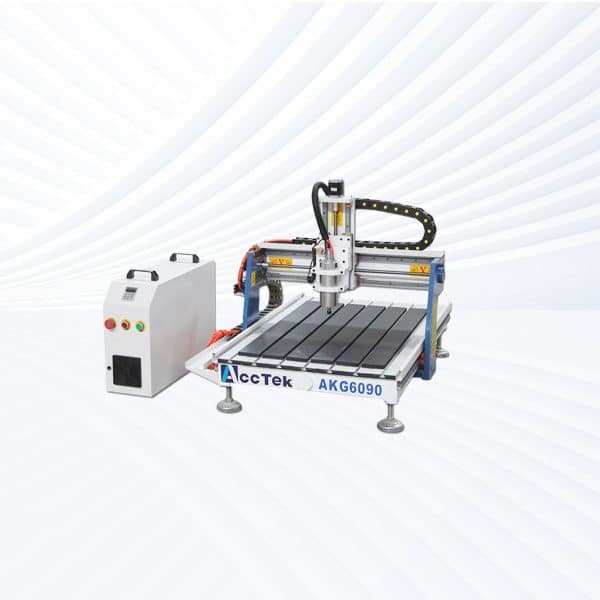
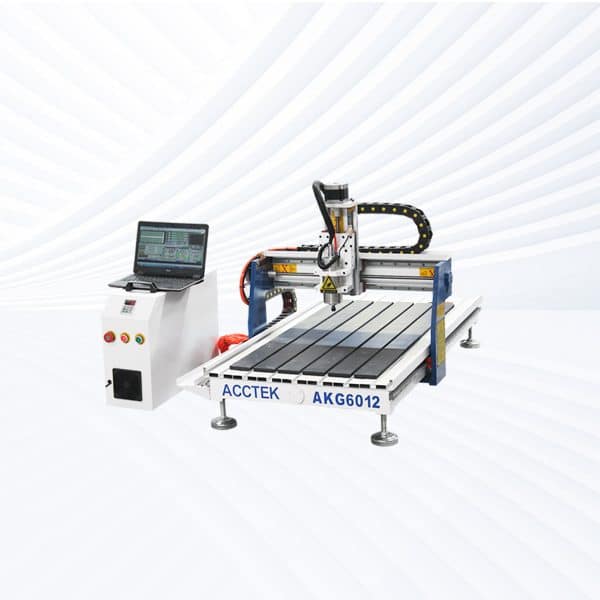
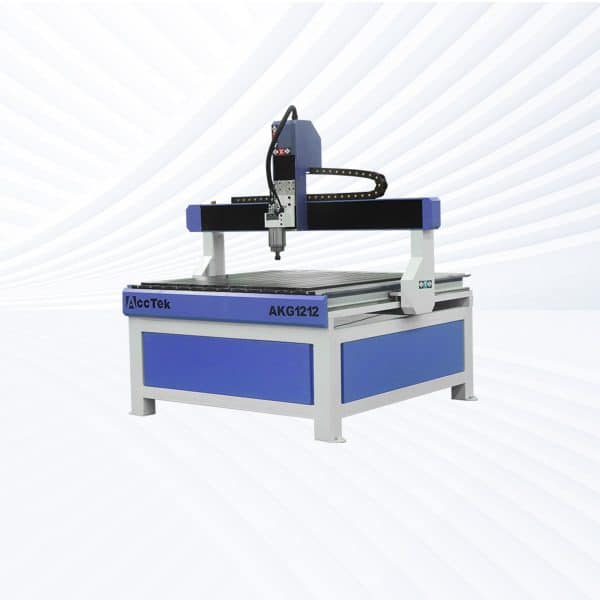
CNCルーター加工の利点
高精度と高精度
CNCルーター加工は、複合材料の加工において優れた精度を発揮します。コンピューター制御によるツールパスは、正確な寸法と滑らかなエッジを保証し、航空宇宙、自動車、船舶製造、高度なエンジニアリング用途などの業界で使用される構造部品にとって不可欠な要素となります。
積層材料の効率的な加工
複合材料は、多くの場合、層状構造をしており、従来の方法では加工が難しい場合があります。CNCルーターは、制御された切削速度と特殊な工具を使用することで、層間剥離や繊維損傷などの問題を最小限に抑えながら、これらの材料を効率的に加工します。
複雑な形状を作り出す能力
CNCルーター加工により、製造業者は複合材料に複雑な形状、曲線、精緻なパターンを作り出すことができます。CAD/CAMプログラミングを用いることで、設計者はデジタルモデルを、詳細なエンジニアリング要件を満たす精密な物理部品に変換できます。
一貫性と再現性のある生産
設計が一度プログラムされれば、CNCルーターは同一の複合材部品を一定の品質で繰り返し生産できます。この再現性は、標準化された部品を必要とする業界にとって不可欠であり、複数の生産バッチにわたって均一な性能を保証します。
材料廃棄物の削減
CNCルーター加工では、必要な材料のみを除去する最適化された切削経路を使用します。これにより、炭素繊維やグラスファイバーなどの高価な複合材料を加工する際の無駄を最小限に抑え、コスト効率を向上させ、より持続可能な製造プロセスを支援します。
生産速度の向上と自動化
自動CNCルーター加工は、手動切削方法に比べて製造工程を大幅に高速化します。機械は最小限の監視で連続運転が可能であり、製造業者は一貫した品質と信頼性の高い加工性能を維持しながら生産性を向上させることができます。
適合する材料
- 炭素繊維強化ポリマー
- ガラス繊維強化ポリマー
- ガラス繊維強化プラスチック
- 炭素繊維積層材
- グラスファイバーラミネート
- アラミド繊維強化ポリマー
- 玄武岩繊維強化ポリマー
- カーボンファイバーサンドイッチパネル
- グラスファイバーサンドイッチパネル
- ハニカム複合パネル
- アルミニウムハニカム複合パネル
- ノーメックスハニカム複合材
- ポリプロピレン製ハニカムパネル
- 炭素繊維ハニカムパネル
- グラスファイバーハニカムパネル
- 炭素繊維強化エポキシ樹脂
- ガラス繊維強化エポキシ樹脂
- 炭素繊維強化ナイロン
- ガラス繊維強化ナイロン
- 炭素繊維強化ポリカーボネート
- ガラス繊維強化ポリカーボネート
- 炭素繊維強化ABS
- ガラス繊維強化ABS
- エポキシ樹脂炭素繊維複合材
- ポリエステル樹脂ガラス繊維複合材
- ビニルエステルガラス繊維複合材
- 炭素繊維強化熱可塑性樹脂
- ガラス繊維強化熱可塑性プラスチック
- 炭素繊維強化ポリプロピレン
- ガラス繊維強化ポリプロピレン
- 炭素繊維強化ポリエステル
- 複合アルミニウムパネル
- 繊維強化フェノール樹脂パネル
- 構造用複合パネル
- 発泡コア複合パネル
- カーボンファイバーフォームコアパネル
- グラスファイバーフォームコアパネル
- 先進エンジニアリング複合材料
- 熱硬化性複合パネル
- 熱可塑性複合シート
CNCルーター加工とその他の彫刻方法の比較
| 比較項目 | CNCルーティング | レーザー彫刻 | 手彫り | 化学エッチング |
|---|---|---|---|---|
| 処理方法 | コンピューター制御の回転切削工具を用いて、複合材料を機械的に除去する。 | 集束レーザー光線を用いて、材料表面を蒸発または燃焼させる。 | 手持ち工具と作業者の熟練した技術を用いた手彫り。 | 露出した物質部分を溶解するために化学溶液を使用する。 |
| 精度と精度 | デジタルプログラミングと制御されたツールパスにより、非常に高い精度を実現しています。 | 細かいマーキングや小さな模様にも高精度に対応。 | 精度は職人の技量に大きく左右される。 | マスキングと化学的制御によって、中程度の精度が得られる。 |
| 深さ制御 | 浅い彫刻から深い切削まで、優れた制御性を発揮します。 | 主に浅い表面への彫刻に適しています。 | 深さは、手でかける圧力とテクニックによって異なります。 | 化学反応中の深度制御には限界がある。 |
| 複雑な設計能力 | 複雑な形状、輪郭、詳細な幾何学的構造を作成できます。 | 詳細な2Dグラフィック、テキスト、ロゴに最適です。 | 複雑な設計も可能ですが、かなりの時間を要します。 | 比較的シンプルな模様に最適です。 |
| 物質除去効率 | 厚みのある複合材料のトリミング、切断、成形に効率的です。 | 主に表面へのマーキングに使用され、重切削には使用されません。 | 材料除去プロセスが遅い。 | 材料除去速度は、薬品の濃度に依存する。 |
| 生産速度 | 自動加工と連続運転による高速化。 | 表面彫刻やマーキングに非常に高速です。 | 手動操作のため動作が遅い。 | 化学処理時間のため、処理速度は中程度です。 |
| 再現性 | 同一部品およびバッチ生産において、優れた再現性を発揮します。 | デジタル制御システムを用いることで、高い再現性を実現できる。 | 全く同じ製品を常に生産するのは難しい。 | 精密なマスキングによる中程度の再現性。 |
| 表面仕上げ | 最適化することで、きれいなエッジと滑らかな加工面を実現します。 | 最小限の機械的ストレスで、滑らかな彫刻痕を作り出します。 | 表面の質感は職人の技量によって異なる。 | 滑らかなエッチング面を作り出すことができるが、場合によっては凹凸が生じることもある。 |
| 自動化レベル | CAD/CAMシステムでプログラムを作成すれば、完全に自動化されます。 | コンピューター制御のレーザーシステムを用いた完全自動化。 | 完全に手作業によるプロセスです。 | 半自動化されているが、化学薬品の準備が必要である。 |
| 材料の互換性 | 炭素繊維やガラス繊維など、多くの複合材料に適しています。 | 一部の複合材料は、燃焼したり、溶けたり、煙を放出したりする可能性があります。 | 硬質材料や積層複合材料には難しい。 | 特定の化学物質と適合する材料に限定されます。 |
| 工具の摩耗 | 研磨性の高い複合材料を加工する際、切削工具が摩耗する可能性がある。 | 光エネルギーを使用するため、機械的な工具の摩耗が発生しません。 | 手工具は頻繁に研ぐ必要がある。 | 機械的な道具は使えないが、薬品は補充する必要がある。 |
| コスト効率(大量生産) | 大量生産や精密部品において、費用対効果に優れています。 | マーキングや装飾彫刻に費用対効果が高い。 | 労働力需要が高いため、価格が高額になる。 | 費用は中程度だが、薬品の取り扱い費用が含まれる。 |
| 安全に関する考慮事項 | 集塵装置と機械の安全対策が必要です。 | レーザー遮蔽装置と換気システムが必要です。 | 機械によるリスクは低いが、手作業による取り扱いに依存する。 | 化学物質の使用には厳格な安全対策が必要です。 |
| 環境影響 | 複合粉塵は発生するが、化学廃棄物は最小限に抑えられる。 | 物理的な廃棄物は少ないが、煙が発生する可能性がある。 | 廃棄物を最小限に抑え、環境に優しい。 | 適切な処理が必要な化学廃棄物を発生させる。 |
| 代表的なアプリケーション | 複合材パネル、航空宇宙部品、自動車部品、金型。 | 製品へのマーキング、ブランディング、装飾彫刻。 | 芸術的な彫刻と特注の装飾品。 | プリント基板、装飾プレート、金属パターン。 |
CNCルーター加工能力
| Item | 切断 | 彫刻 | 訓練 | ポケット加工 | カービング | スロッティング | 表面処理 | 3D輪郭加工 |
|---|---|---|---|---|---|---|---|---|
| 針葉樹 | サポート | サポート | サポート | サポート | サポート | サポート | サポート | サポート |
| ハードウッド | サポート | サポート | サポート | サポート | サポート | サポート | サポート | サポート |
| MDF | サポート | サポート | サポート | サポート | サポート | サポート | サポート | サポート |
| 合板 | サポート | サポート | サポート | サポート | サポート | サポート | サポート | サポート |
| Acrylic | サポート | サポート | サポート | サポート | サポート | サポート | サポート | サポート |
| PVC | サポート | サポート | サポート | サポート | サポート | サポート | サポート | サポート |
| ABS | サポート | サポート | サポート | サポート | サポート | サポート | サポート | サポート |
| コロプラスト | サポート | サポート | サポート | サポート | サポート | サポート | サポート | 限定的 |
| アルミ | サポート | サポート | サポート | サポート | サポート | サポート | サポート | サポート |
| 真鍮 | サポート | サポート | サポート | サポート | サポート | サポート | サポート | サポート |
| 銅 | サポート | サポート | サポート | サポート | サポート | サポート | サポート | サポート |
| Glass | 限定的 | 浅彫りのみ | 限定的 | 限定的 | 限定的 | 限定的 | 限定的 | 限定的 |
| 発泡材: | サポート | サポート | サポート | サポート | サポート | サポート | サポート | 限定的 |
| ラバー | サポート | サポート | サポート | サポート | サポート | サポート | サポート | 限定的 |
| 複合 | サポート | サポート | サポート | サポート | サポート | サポート | サポート | サポート |
| マーブル | 限定的 | 浅彫りのみ | サポート | ポケットのみ | 限定的 | サポート | サポート | サポート |
| 花崗岩 | 限定的 | 浅彫りのみ | サポート | ポケットのみ | 限定的 | サポート | サポート | サポート |
| レザー | サポート | サポート | サポート | サポート | サポート | サポート | サポート | 限定的 |
| 生地 | サポート | サポート | サポート | サポート | サポート | サポート | サポート | 限定的 |
| セラミック | 限定的 | 浅彫りのみ | 限定的 | 限定的 | 限定的 | 限定的 | 表面研磨のみ | 限定的 |
CNCルーター加工複合材の応用
CNCルーターによる複合材加工の最も重要な用途の一つは、航空宇宙産業です。航空機部品には、強度を維持しながら軽量化を図るため、炭素繊維強化ポリマー(CFRP)やハニカムサンドイッチパネルなどの材料がよく使用されます。CNCルーターは、複合材パネルのトリミング、取り付け穴の作成、構造部品の成形を極めて高い精度で行うために使用されます。自動車産業も、複合材のCNCルーター加工に大きく依存しています。軽量複合材は、自動車のボディパネル、内装部品、レーシングカー部品、電気自動車の構造などに広く使用されています。CNCルーター加工により、メーカーは精密な形状を製造し、大規模生産においても一貫した品質を維持することができます。海洋産業では、CNCルーター加工は、グラスファイバー製ボート部品、複合材デッキ、船体パネル、内装構造部品の製造に使用されています。複合材の耐腐食性と強度は海洋環境に最適であり、CNCルーター加工は精密な嵌合と信頼性の高い性能を保証します。
もう一つの主要な用途は、建設および建築分野です。アルミニウム複合パネルやグラスファイバーパネルなどの複合材料は、建物の外壁、装飾パネル、断熱ボード、構造部材などに広く使用されています。CNCルーターを使用することで、これらの材料を建築設計に合わせてカスタマイズされた形状やパターンに切削加工できます。CNCルーターによる複合材料加工は、風力発電、スポーツ用品、工業製造分野でも広く利用されています。風力タービン部品、自転車フレーム、保護具、金型、工具などの加工に一般的に使用されています。CNCルーター加工により、多くの高度な工学分野で使用される複合部品を効率的かつ高精度に製造することが可能になります。
お客様の声
関連リソース
CNCルーター安全操作ガイド
この記事では、基本的な安全手順、危険防止策、個人用保護具(PPE)、工具のセットアップ、ワークの保持方法、機械の操作、メンテナンス、および緊急時の対応について説明します。
CNCルーターの騒音を遮断する方法は?
この記事では、切削の最適化、振動制御、防音エンクロージャー、補助機器の隔離、作業場の防音など、CNCルーターの騒音を遮断するための実践的な方法について解説します。
3D CNCルーターとは何ですか?
この記事では、3D CNCルーターとは何か、その動作原理、主要な種類、構成要素、ソフトウェア、材料、用途、利点、制限事項、安全対策、メンテナンス、および選定要因について解説します。
CNCルーターのプログラミング方法とは?
この記事は、CNCルーターのプログラミングに関する実践的なガイドであり、CAD設定、CAMツールパス、Gコードの基本、送り速度、ワークピースのクランプ、安全チェック、材料設定、トラブルシューティングについて解説しています。
よくある質問
CNCルーター加工による複合材加工の動作原理とは?
- デジタル設計とツールパス生成:プロセスは、部品のCAD(コンピュータ支援設計)モデルから始まります。CAM(コンピュータ支援製造)ソフトウェアは、この設計を、ルーターをX、Y、Z軸に沿ってガイドするツールパスに変換します。ツールパスは、切削深さ、送り速度、主軸回転速度、および移動方向を指定することで、切削効率を最適化し、層間剥離や繊維の引き抜きを防ぎます。
- 機械的材料除去:複合材料は層状構造で、多くの場合繊維で強化されているため、標準的なビットではきれいに切断するのが困難です。複合材料用CNCルーターは、通常、繊維を引き裂くのではなく切断するように設計された、鋭利なシングルフルートまたはダイヤモンドコーティングされたビットを使用します。切削工具は、プログラムされた経路に沿って移動しながら高速回転し、制御された層状に材料を除去します。複合材料へのストレスを軽減し、表面の完全性を維持するために、浅いパスを複数回行うのが一般的です。
- 送り速度と主軸回転速度の制御:複合材は層間剥離、欠け、熱損傷を起こしやすいため、主軸回転速度と送り速度を正確に制御することが非常に重要です。送り速度が速すぎたり、主軸回転速度が過剰だったりすると、繊維がほつれたり、層が分離したり、樹脂が燃えたりする可能性があります。最適なパラメータを設定することで、滑らかな切削、粉塵の最小化、熱応力の最小化が実現します。
- 集塵と冷却:複合材の加工では、吸入すると有害な呼吸性繊維を含む微細な粉塵が発生します。CNCルーターには、空気中の微粒子を捕捉し、熱の蓄積を抑え、作業者と材料の両方を保護するために、集塵システムや、場合によってはミスト冷却または空冷システムが組み込まれていることがよくあります。
- ワークピースの固定:複合材シートを適切にクランプして支持することが非常に重要です。支持されていない部分は、切削力によって振動したり浮き上がったりして、エッジの欠けや剥離につながる可能性があります。加工中の材料の安定化には、真空テーブル、クランプ、または犠牲層がよく使用されます。
- 出力:結果として、滑らかなエッジ、最小限の繊維ほつれ、高い寸法精度を備えた、精密に成形された複合材部品が得られます。CNCルーター加工により、手作業では困難な複雑な2Dおよび3D形状を実現できるため、航空宇宙、自動車、船舶、産業用途向けの部品を効率的に生産できます。
CNCルーター加工による複合材加工は、コンピューター制御による高速機械切削、特殊工具の使用、制御された送り速度とスピンドル速度、そして慎重な治具固定によって、繊維の損傷や粉塵による危険性を最小限に抑えながら、精密で欠陥のない部品を製造する。
CNCルーター加工による複合材加工でよく見られる欠陥は何ですか?
- 層間剥離:最も頻繁に発生する欠陥の一つが層間剥離です。これは、加工中に複合材の層が分離してしまう現象です。過剰な切削圧力、不適切な送り速度、または支持されていない箇所などが原因で、繊維と樹脂の層が剥がれ、部品の強度低下やエッジ品質の低下につながります。これを防ぐには、適切な治具の使用と切削深さの制御が不可欠です。
- 繊維の引き抜きとほつれ:炭素繊維、ガラス繊維、その他の繊維で強化された複合材料では、切断端に沿って繊維が引き抜かれることがあります。不適切な工具の選択、摩耗したビット、または高速な送り速度は、繊維の浮き上がりやほつれを引き起こし、切断端が粗くなったり不均一になったりする原因となります。シングルフルートビットまたはダイヤモンドコーティングビットを使用し、送り速度を遅くすることで、繊維の損傷を最小限に抑えることができます。
- 表面の欠け:欠けは、脆い樹脂や繊維が角や縁で剥がれ落ちることで発生します。これは、薄い部分、鋭角な角、または工具の方向が急激に変化する箇所で特に多く見られます。上向き切削、複数回の浅い切削、および支持治具の使用により、欠けのリスクを軽減できます。
- 樹脂の焼けやにじみ:スピンドル回転速度が高すぎたり、摩擦が大きすぎたりすると熱が発生し、切断面に沿って樹脂マトリックスが焼けたりにじんだりすることがあります。これは外観に影響を与えるだけでなく、構造部品の層間接着を損なう可能性もあります。冷却剤、圧縮空気、または適切なスピンドル回転速度と送り速度の最適化によって、熱による欠陥を抑制できます。
- 寸法精度:工具のたわみ、振動、または機械の不適切な校正により、意図した寸法からのずれが生じる可能性があります。複合材料は塑性変形しないため、わずかな誤差でも部品が使用不能になったり、追加の仕上げ工程が必要になったりすることがあります。
- エッジの粗さ:精密な機械加工を行っても、繊維配向の不均一性や樹脂分布のムラにより、一部の複合材料ではエッジが粗くなる場合があります。滑らかで機能的なエッジを実現するには、研磨や軽いポリッシングなどの後処理が必要になることがあります。
- 粉塵と汚染:複合材の加工では、微細で有害な粉塵が発生します。蓄積した粉塵は機械の動作を妨げたり、表面を汚染したりして、間接的にエッジの品質や寸法精度に影響を与えます。粉塵除去と適切な個人用保護具(PPE)の使用が不可欠です。
CNCルーター加工による複合材加工でよく見られる欠陥には、層間剥離、繊維の引き抜き、欠け、樹脂の焼け、寸法精度不良、エッジの粗さ、粉塵関連の問題などがあります。これらの欠陥を最小限に抑えるには、最適な切削条件、適切な治具、切れ味の良い専用工具、制御されたスピンドル速度と送り速度、効果的な粉塵管理が必要であり、これらによって高品質で欠陥のない複合材部品が確保されます。
CNCルーター加工は、複合材の欠陥をどのように低減するのでしょうか?
- 高精度ツールパス制御:CNCルーターは、CAMソフトウェアを使用してCAD設計を正確なツールパスに変換します。これにより、X、Y、Z軸に沿った一貫性のある再現可能な動作が保証され、複合材層へのストレスを最小限に抑える最適化されたパスに沿ってツールが動作します。切削深さと段階的なパスを制御することで、ルーターは層間剥離や繊維分離のリスクを低減します。
- 最適な送り速度とスピンドル速度:繊維のほつれ、欠け、樹脂の焼けなどの欠陥は、過剰な切削力や熱によって発生することがよくあります。CNCルーター加工では、材料の種類、厚さ、繊維の配向に応じて、スピンドル速度と送り速度を正確に調整できます。適切なスピンドル速度でゆっくりと制御された送りを行うことで、樹脂マトリックスへの熱損傷を軽減しながら、きれいなエッジと滑らかな表面を維持できます。
- 特殊切削工具:CNCルーターは、複合材加工用に設計されたシングルフルート、ダイヤモンドコーティング、またはハイス鋼製のビットを使用します。これらの工具は繊維を引き裂くのではなく、きれいに切断するため、繊維の抜け落ちや端のほつれを軽減します。また、適切な工具を選択することで切削力が均等に分散され、ひび割れや欠けの原因となる局所的な応力の発生を防ぎます。
- 支持と固定:CNCルーターは、真空テーブル、クランプ、または犠牲層を使用してワークピースを安定させます。これにより、切削中の振動、浮き上がり、またはたわみが防止され、剥離やエッジ欠陥の一般的な原因が解消されます。適切に支持された複合材は、プロセス全体を通して寸法精度とエッジの完全性を維持します。
- 冷却と粉塵管理:複合材加工用のCNCルーターには、多くの場合、集塵システムと冷却システムが組み込まれています。切削屑を除去し、熱を制御することで、樹脂の軟化、燃焼、粉塵汚染を防ぎ、表面品質の低下や欠陥発生の可能性を低減します。
- プロセスの自動化と再現性:CNCルーター加工は、材料除去と工具移動を自動化することで、手作業による切削に伴うばらつきを排除します。制御された再現性の高いプロセスにより、各部品が厳密な公差を満たし、表面の完全性を維持できるため、不良率と再加工を削減できます。
CNCルーター加工は、精密なツールパス制御、最適化された切削パラメータ、専用工具、確実な固定、および粉塵・熱管理により、複合材の欠陥を低減します。これらの組み合わせにより、層間剥離、繊維の引き抜き、欠け、樹脂の損傷を防ぎ、航空宇宙、自動車、産業用途に適した高品質で高精度かつ再現性の高い複合材部品を実現します。
CNCルーター加工における複合材の切削負荷とは何ですか?
- 複合材料にとっての重要性:複合材料は、工具が一度に過剰な材料を除去すると、層間剥離、ほつれ、または欠けが生じる可能性があります。切削負荷が高すぎると、切削刃に過負荷がかかり、繊維が抜け落ちたり、層が分離したり、樹脂が燃えたりする可能性があります。一方、切削負荷が低すぎると、工具が材料をきれいに切断するのではなく、材料に擦り付けられ、熱が発生し、工具の摩耗が加速し、粗くほつれたエッジが残ります。適切な切削負荷を維持することで、繊維がきれいに切断され、樹脂マトリックスが損傷を受けず、完成品の寸法が正確でエッジが滑らかになります。
- 工具と材料に関する考慮事項:切削負荷は、切削ビットの種類、フルート数、複合材料の硬度と層厚などの要因によって決まります。シングルフルートまたはダイヤモンドコーティングされた工具は、繊維を破断することなくきれいに除去できるため、一般的に使用されます。マルチフルートビットは、1刃あたりの除去材料が減少するため、複合材料との適切な噛み合いを維持するために送り速度を調整する必要があります。厚いグラスファイバーパネルや繊細な炭素繊維積層板など、異なる複合材料では、欠陥を防ぐために異なる切削負荷が必要です。
- 表面仕上げと工具寿命への影響:適切な切りくず負荷は、滑らかなエッジを維持し、層間剥離、繊維引き抜き、欠け、樹脂付着などの一般的な欠陥を防ぎます。また、摩擦と熱の蓄積を軽減し、切削工具の寿命を延ばします。切りくず負荷が不適切な場合、工具の交換や再加工が頻繁に発生し、生産時間とコストが増加します。
CNCルーター加工における複合材加工において、チップロードとは、切削工具の各刃が1回の切削で除去する材料の厚さのことです。チップロードを適切に制御することは、切削面の欠陥、層間剥離、工具摩耗を防ぎ、同時にクリーンで精密な切削を実現するために不可欠です。複合材の種類、工具の形状、材料の厚さに応じてチップロードを調整することで、高品質で信頼性の高い部品を製造できます。
CNCルーター加工は複合材料にとって費用対効果が高いのか?
- 材料の取り扱いと廃棄物の削減:炭素繊維、グラスファイバー、積層パネルなどの複合材料は高価ですが、CNC加工によって材料の無駄を最小限に抑えることができます。精密なツールパスにより最適なネスティングが可能になり、部品を最小限のスクラップで近接して切断できます。複合材料の無駄を減らすことは、生産コストを直接的に削減することにつながり、特に強化繊維や樹脂の価格が高いことを考えると、これは非常に重要です。
- 労働と自動化:CNCルーターは自動化されているため、手作業の必要性が大幅に軽減されます。設計とツールパスがプログラムされると、機械は一貫した精度で複数の部品を生産できます。この自動化は、手作業で切削するにははるかに時間がかかる複雑な形状において特に有利であり、人件費の削減と生産性の向上につながります。
- 工具およびメンテナンスコスト:ダイヤモンドコーティングビットやシングルフルートビットなどの特殊工具は、標準的な切削工具よりも高価であり、複合材の摩耗性によっては頻繁な交換が必要になる場合があります。しかし、送り速度、切削負荷、主軸回転速度を慎重に制御することで、工具寿命を延ばすことができます。長期的には、不良品やスクラップの削減によって工具コストの上昇を相殺できるため、中量から大量生産においてCNCルーター加工は経済的に実現可能となります。
- 生産速度と複雑性:CNCルーターは、複雑な2Dおよび3D形状を安定して製造することに優れています。高精度または複雑な複合材部品の場合、手作業による方法は時間がかかり、エラーが発生しやすく、部品の不良率が高くなる傾向があります。CNCルーターは品質を維持しながら生産速度を向上させるため、複合材が一般的に使用される航空宇宙、自動車、および産業用途において非常に重要です。
- セットアップと柔軟性:CNCルーターの初期設定とプログラミングは、特に一点物や試作品の場合、時間がかかることがあります。しかし、一度プログラミングが完了すれば、機械は追加のセットアップ時間なしで同一の部品を繰り返し生産できるため、バッチ生産においてコスト効率に優れています。また、柔軟なプログラミングにより、新しい工具を必要とせずに迅速な設計変更が可能になります。
CNCルーター加工は、中~大量生産、複雑な部品形状、およびスクラップ削減が重要な材料において、複合材加工に費用対効果の高い手法です。工具やセットアップ費用は単純な材料に比べて高くなりますが、精度、再現性、労力削減、材料費削減といったメリットは、多くの場合、投資に見合うものです。一貫した品質と最小限の廃棄物が求められる用途において、CNCルーター加工は、複合材加工のための信頼性が高く、経済的にも合理的なソリューションとなります。
CNCルーター加工による複合材加工の限界とは?
- 材料の感度:炭素繊維、ガラス繊維、積層パネルなどの複合材料は、層状構造で脆い性質を持っています。送り速度の不適切さ、切削深さの過大さ、または支持不足は、層間剥離、繊維の引き抜き、またはエッジの欠けを引き起こす可能性があります。この感度のため、最大切削深さが制限され、工具の選定と加工パラメータに細心の注意を払う必要があります。
- 工具の摩耗とコスト:複合材料、特に炭素繊維強化材料は研磨性が高い。そのため、標準的な切削工具はすぐに摩耗し、ダイヤモンドコーティングされた工具や特殊なシングルフルートビットが必要となる。これらの工具は標準的なルータービットよりも高価であり、頻繁な交換は生産コストの増加につながる。また、工具の摩耗を監視し、適切な時期に交換しないと、欠陥の原因となる可能性もある。
- 粉塵と健康被害:複合材の加工では、呼吸器系に吸入可能な繊維や樹脂粒子などの微細な粉塵が発生します。これらの粉塵は吸入すると有害であり、機械内部に蓄積して性能に影響を与える可能性があります。効果的な粉塵除去と適切な個人用保護具(PPE)は不可欠であり、作業の複雑さとコストを増加させます。
- エッジ品質の制限:CNCルーターはきれいな切断面を実現できますが、複合材料の不均一な性質のため、完全に滑らかなエッジを得ることは困難です。繊維の配向、樹脂の硬度、層の厚さによって、わずかなほつれや粗さが生じる場合があり、研磨やポリッシングなどの追加の後処理が必要になることがよくあります。
- 機械の制約:複合材加工用のCNCルーターは、振動を最小限に抑えるために、剛性の高いフレームと高精度のリニアガイドを備えている必要があります。小型または低品質の機械では、大型のシートや複雑な3D形状の加工が困難になる場合があり、部品のサイズや複雑さが制限されます。複合材シートの支持されていない部分は、動きや浮き上がりが発生しやすく、寸法精度に影響を与える可能性があります。
- セットアップとプログラミング時間:CNCルーター加工では、特に多層構造や複雑な形状の場合、入念なプログラミングとセットアップが必要です。少量生産や試作品の場合、機械のプログラミングにかかる時間と労力によって、全体的なコスト効率が低下する可能性があります。
- 熱に関する懸念:スピンドルの回転速度や摩擦が過剰になると、複合材中の樹脂が加熱され、層の燃焼、にじみ、または強度低下を引き起こす可能性があります。適切な送り速度、工具の選択、およびクーラントによる熱制御は不可欠ですが、操作が複雑になります。
CNCルーター加工による複合材加工の限界としては、材料への感度、工具の摩耗とコストの高さ、粉塵による危険性、切断面の品質に関する課題、機械の制約、セットアップの複雑さ、熱管理の問題などが挙げられます。CNCルーター加工は精密な複合材部品の製造に非常に効果的ですが、これらの限界があるため、欠陥を回避し、安定した結果を得るためには、慎重な工程管理が必要です。
複合材料の加工において、CNCルーター加工はレーザー切断に取って代わることができるか?
- 材料適合性と厚み:CNCルーターは、レーザー切断が難しい厚い複合パネル、積層板、強化材などの加工に優れています。機械的に材料を除去するため、深い切削や複雑な3D形状が必要な部品に最適です。一方、レーザー切断は、薄い複合シートや精密な2D形状の加工に適しています。レーザーの熱によって、機械的な応力をかけずに、きれいで密閉されたエッジを形成できるからです。
- エッジ品質:レーザー切断では、レーザーが切断線に沿って樹脂と繊維を溶融または蒸発させるため、滑らかで研磨されたエッジが得られ、ほつれは最小限に抑えられます。CNCルーター加工は機械的な切断に依存するため、脆い複合材のエッジにはわずかなほつれ、繊維の抜け落ち、または欠けが生じる可能性があります。適切な工具の選択と切断パラメータによってエッジ品質を向上させることは可能ですが、レーザー加工と同等の仕上がりを実現するには、多くの場合、後処理が必要です。
- 速度と効率:薄型複合材や平面部品の大量生産においては、レーザー切断の方が高速です。レーザー切断は機械的な接触を必要とせず、複雑な2D形状にも素早く対応できるためです。一方、CNCルーター加工は、特に厚みのある複合材や積層複合材の場合、剥離や端部の欠陥を防ぐために複数回の加工が必要となることが多く、これらの用途ではレーザー切断よりも時間がかかります。
- 工具の摩耗とメンテナンス:複合材のCNCルーター加工には、ダイヤモンドコーティングされたカッターやシングルフルートカッターなどの特殊なビットが必要で、これらは時間とともに摩耗します。レーザー切断は消耗品が少ないものの、レーザー管や光学系にはメンテナンスが必要です。炭素繊維のような研磨性の高い材料の場合、CNC工具のコストは高額になる可能性があります。
- 3D形状や複雑な形状:CNCルーター加工は、複合材に3Dの輪郭、ポケット、または深さの異なる形状を作成するのに優れています。レーザー加工は一般的に2Dの切断または表面彫刻に限定され、同じ精度で深部まで材料を除去することはできません。
- 安全性と粉塵管理:複合材の加工では、微細で潜在的に危険な粉塵が発生するため、除去と個人用保護具(PPE)が必要です。一方、レーザー加工では空気中の粉塵は少ないものの、樹脂の燃焼によって発生する煙が発生する可能性があり、換気も必要です。
CNCルーター加工は、複合材、特に厚板、3D形状、または深切り加工において、レーザー切断を補完する有効な手段となり得るが、薄板や完全に滑らかなエッジが求められる用途においては、レーザー切断を完全に代替するものではない。実際には、製造業者は精度、効率、および材料品質を最適化するために、両方の技術を組み合わせて使用することが多い。
CNCルーター加工機のオペレーターにはどのようなトレーニングが必要ですか?
- CNCの原理を理解する:トレーニングは、デジタル設計を機械の動きに変換する方法など、CNC技術の基礎から始まります。オペレーターは、CAD(コンピュータ支援設計)ファイルを使用して部品の形状を定義し、CAM(コンピュータ支援製造)ソフトウェアを使用してツールパスを生成する方法を学びます。これにより、ルーターが複合材の層を損傷することなく、切削、フライス加工、または彫刻のための正確な経路をたどることが保証されます。
- 材料に関する知識:複合材料の加工には、繊維配向、樹脂の種類、層厚、および材料全体の挙動に関する理解が必要です。作業者は、これらの特性が送り速度、主軸回転速度、切削負荷などの切削パラメータにどのように影響するかを認識しなければなりません。不適切な取り扱いは、層間剥離、繊維の引き抜き、欠け、または熱損傷を引き起こす可能性があります。材料固有の工具と切削戦略に関する知識は、トレーニングの重要な要素です。
- 工具の選定とメンテナンス:複合材料は研磨性が高く、工具の摩耗が早い。作業者は、シングルフルートやダイヤモンドコーティングされたカッターなど、適切なビットの選定方法や摩耗状態の監視方法について訓練を受ける必要がある。刃先の品質、寸法精度を維持し、欠陥のリスクを低減するためには、工具の定期的な点検と交換が不可欠である。
- 機械の操作とセットアップ:CNCルーターによる複合材加工には、適切な治具の設置、位置合わせ、ワークピースの水平調整など、入念なセットアップが必要です。オペレーターは、振動や浮き上がりを防ぐために、クランプ、真空テーブル、または犠牲層を使用してパネルを固定する方法を習得する必要があります。また、複雑な3D部品の多軸加工を理解し、各層で一貫した結果が得られるようにする必要があります。
- 安全研修:複合材の機械加工では、微細で有害な可能性のある粉塵や繊維が発生します。研修では、呼吸器、安全メガネ、聴覚保護具、手袋などの個人用保護具(PPE)の使用方法を学びます。また、健康リスクを最小限に抑えるため、集塵システム、緊急停止手順、複合材シートの安全な取り扱い方法についても学びます。
- 工程最適化:高度な研修では、送り速度の最適化、主軸回転速度の調整、およびアップカットと従来型ルーティングなどの切削戦略について学びます。オペレーターは、効率、表面仕上げ、工具寿命のバランスを取り、複数の生産工程にわたって欠陥を減らし、品質を維持する方法を習得します。
CNCルーター加工による複合材加工の効果的なトレーニングには、CNC操作スキル、材料科学、工具管理、安全手順、およびプロセス最適化が不可欠です。適切なトレーニングを受けたオペレーターは、材料の無駄、工具の摩耗、および安全上の危険を最小限に抑えながら、高品質で欠陥のない複合材部品を製造できます。
複合材向けCNCルーター加工ソリューションを入手
最新のCNCルーターは、研磨性繊維や積層構造など、複合材料加工特有の課題に対応できるように設計されています。適切な工具、切削条件、集塵システムを用いることで、CNCルーター加工は、きれいな切断面、最小限の層間剥離、そして安定した部品品質を実現します。そのため、単純な部品から複雑な複合材料部品まで、あらゆる部品の製造に最適なソリューションとなります。
CNCルーター加工ソリューションは、航空宇宙、自動車、船舶製造、建設、再生可能エネルギーなどの業界で幅広く利用されています。試作品開発、カスタム製作、大規模生産など、どのようなニーズにも対応できるCNCルーター加工は、高い効率性、再現性の高い精度、そして柔軟な設計機能を提供し、現代の複合材製造ニーズを満たします。