
Wprowadzenie
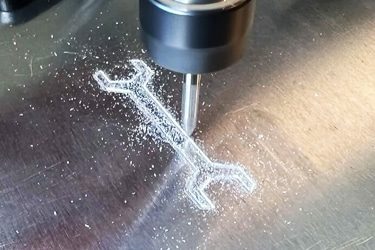
Frezowanie CNC umożliwia obróbkę szerokiej gamy metali, w tym aluminium, stali, stali nierdzewnej, mosiądzu, miedzi, tytanu i innych stopów. Jest powszechnie stosowane do produkcji elementów konstrukcyjnych, paneli, części maszyn, oznakowań, form i metalowych elementów dekoracyjnych. Technologia ta wspiera również prototypowanie, produkcję małoseryjną i wielkoseryjną, zapewniając elastyczność i wydajność w różnorodnych projektach. Frezowanie CNC metali łączy w sobie automatyzację, precyzję i wszechstronność, umożliwiając producentom wytwarzanie wysokiej jakości elementów metalowych z zachowaniem stałej dokładności. Możliwość obsługi złożonych projektów przy jednoczesnym zachowaniu integralności materiału czyni ją niezbędnym narzędziem w nowoczesnej obróbce metali.
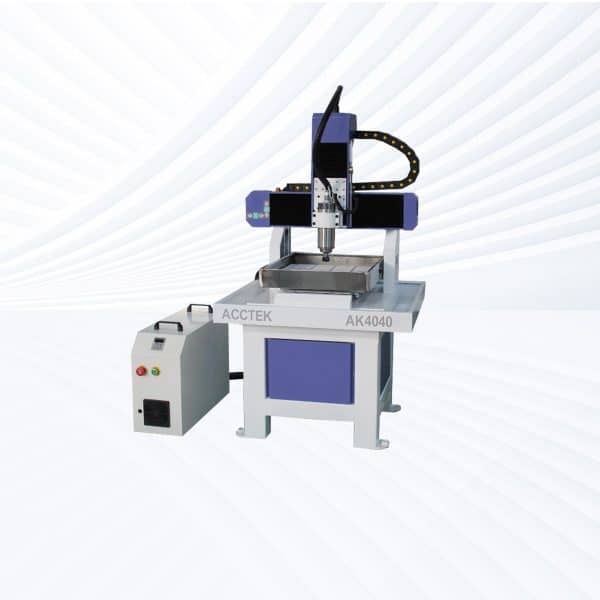
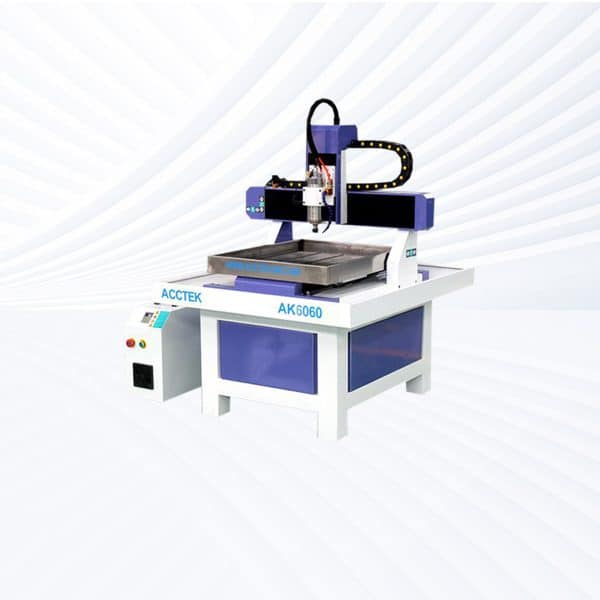
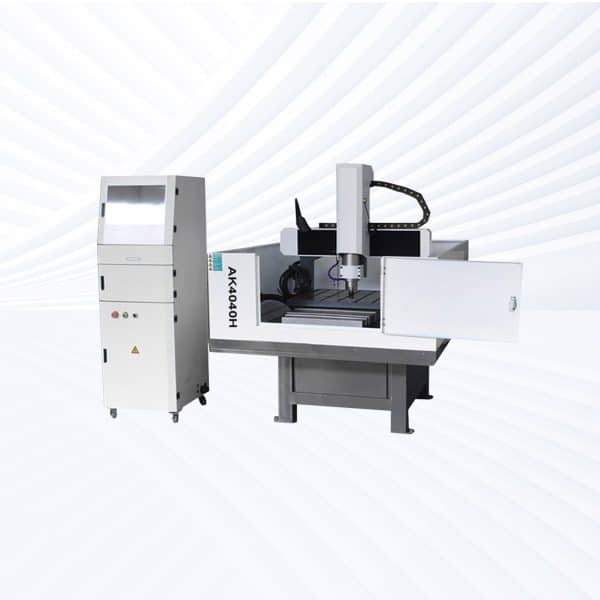
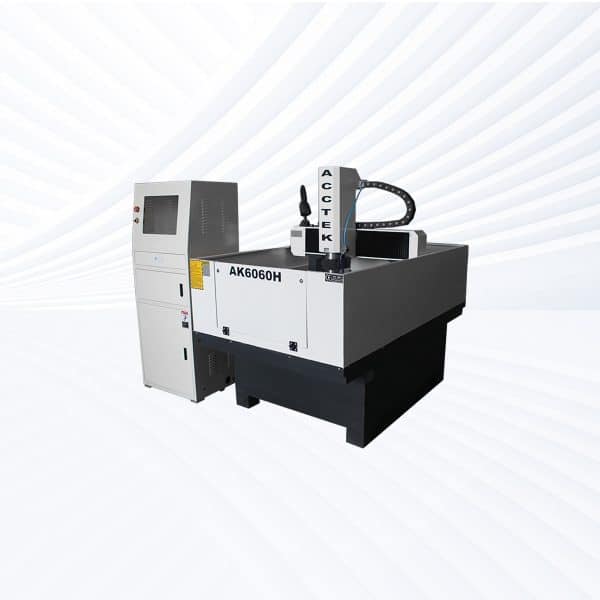
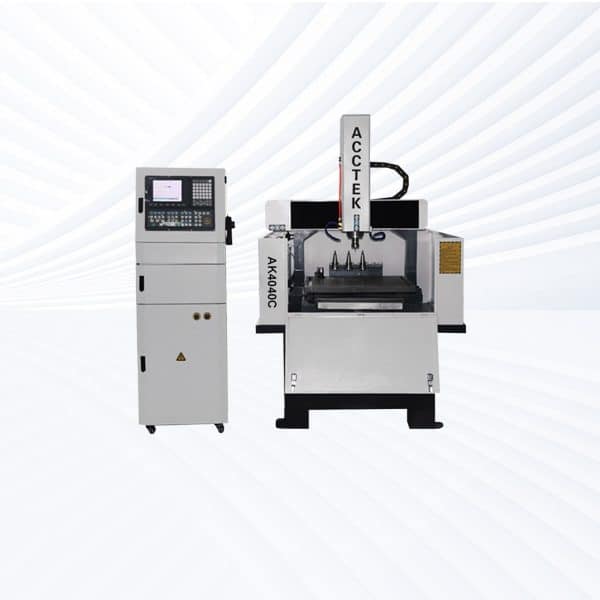
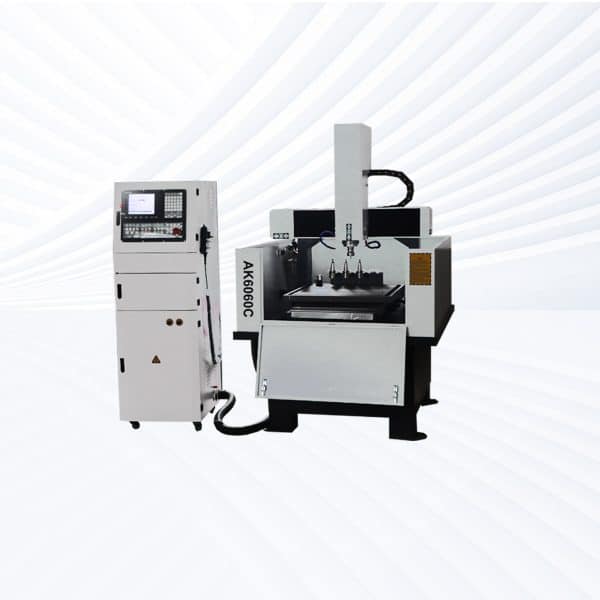
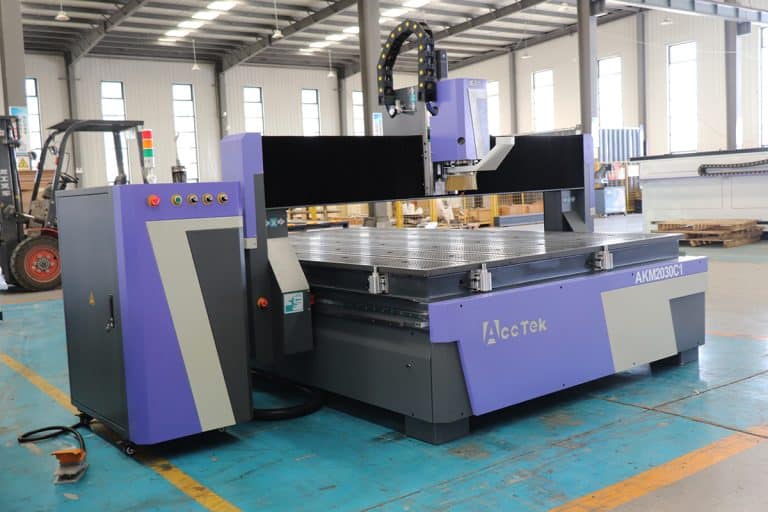
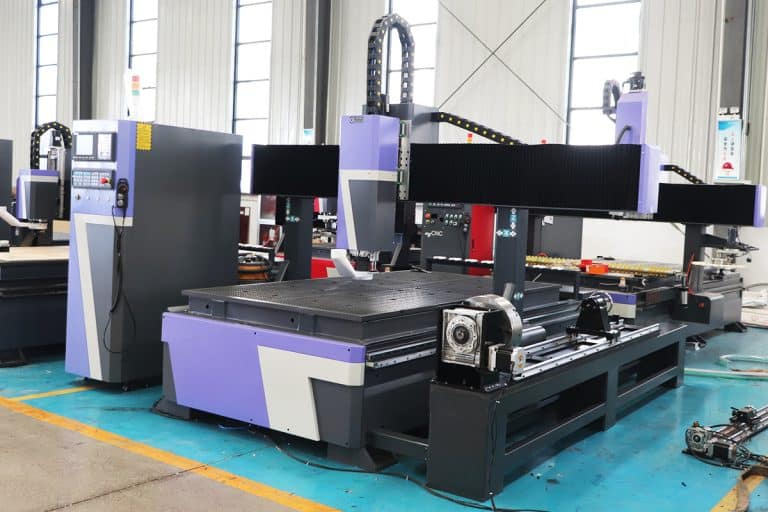
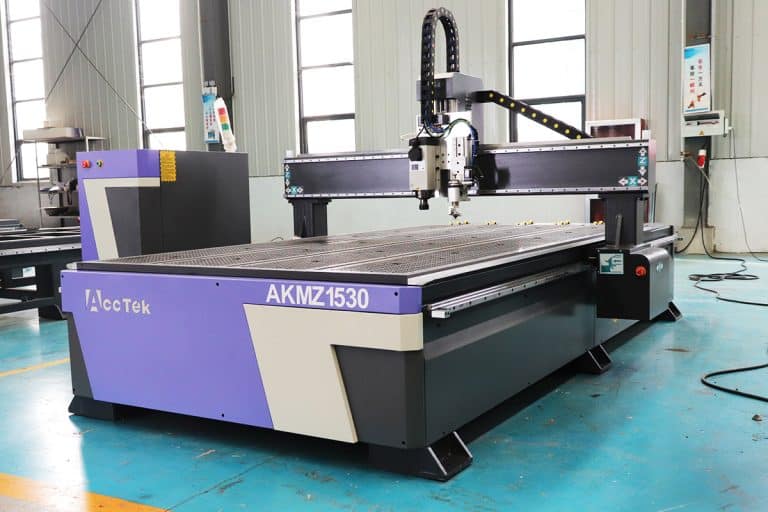
Frezarki CNC odpowiednie do metalu
Zalety frezowania CNC metalu
Wysoka precyzja i dokładność
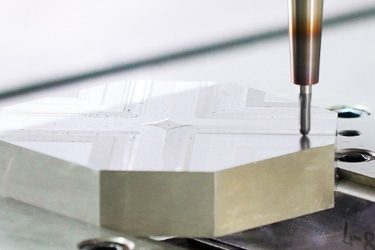
Frezowanie CNC metalu zapewnia wyjątkową precyzję, gwarantując, że cięcia, grawerunki i kształty spełniają dokładne specyfikacje. Ta dokładność jest kluczowa w przypadku komponentów w zastosowaniach lotniczych, motoryzacyjnych i przemysłowych, gdzie wymagane są ścisłe tolerancje i stała jakość.
Umiejętność radzenia sobie ze złożonymi projektami
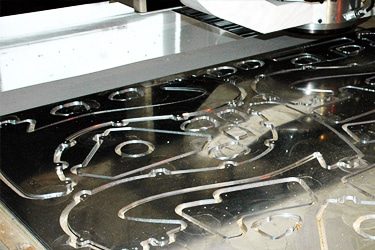
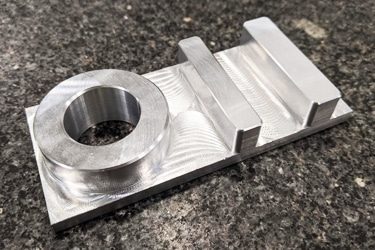
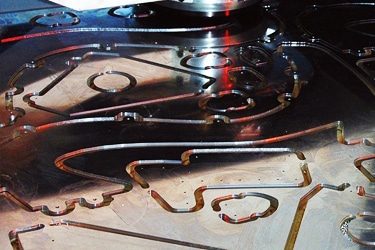
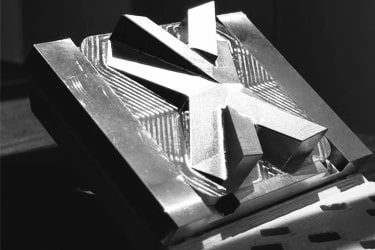
Frezarki CNC umożliwiają produkcję skomplikowanych geometrii, zakrzywionych powierzchni i szczegółowych wzorów w metalu, co byłoby trudne lub niemożliwe przy użyciu metod ręcznych. Umożliwia to producentom wydajną produkcję skomplikowanych części, niestandardowych komponentów i dekoracyjnych elementów metalowych.
Spójna i powtarzalna produkcja
Po zaprogramowaniu, frezarki CNC mogą wielokrotnie wytwarzać identyczne elementy metalowe o jednakowej jakości. Ta powtarzalność jest niezbędna w produkcji masowej, redukując błędy i zapewniając spójną wydajność wszystkich komponentów w zastosowaniach przemysłowych.
Wszechstronność w różnych rodzajach metali
Frezowanie CNC umożliwia obróbkę szerokiej gamy metali, w tym aluminium, stali, stali nierdzewnej, mosiądzu, miedzi i tytanu. Ta wszechstronność pozwala producentom realizować różnorodne projekty, zachowując jednocześnie precyzję i wydajność zarówno w przypadku metali miękkich, jak i twardych.
Zmniejszone straty materiału
Zoptymalizowane ścieżki narzędzi CNC usuwają tylko niezbędny materiał, minimalizując ilość odpadów i strat materiałowych. Taka wydajność obniża koszty produkcji i poprawia jej zrównoważony rozwój, co jest szczególnie ważne w przypadku obróbki drogich lub specjalistycznych stopów metali.
Zwiększona prędkość produkcji i automatyzacja
Frezarki CNC automatyzują cięcie i kształtowanie metalu, umożliwiając ciągłą pracę przy minimalnym nadzorze. To znacznie przyspiesza produkcję, zmniejsza zależność od siły roboczej i umożliwia producentom szybszą realizację złożonych projektów bez utraty jakości.
Kompatybilne materiały
- Aluminium
- Stal nierdzewna
- Stal miękka
- Stal węglowa
- Stal narzędziowa
- Mosiądz
- Miedź
- Brąz
- Tytan
- Stopu tytanu
- Nikiel
- Inconel
- Magnez
- Cynk
- Kobalt
- Monel
- Krzem Brązowy
- Miedź berylowa
- Prowadzić
- Stop cyny z ołowiem
- Cyna
- Stali ocynkowanej
- Stal sprężynowa
- Stal stopowa
- Stal maraging
- Żeliwo
- Ciągliwy metal
- Nickel Silver
- Tantal
- Wolfram
- Molibden
- Hastelloy
- Aluminium brąz
- Brąz fosforowy
- Stop niklowo-chromowy
- Stop niklu
- Srebrny
- Złoto
- Platyna
- GALVALUME
Frezowanie CNC kontra inne metody grawerowania
| Pozycja porównawcza | Frezowanie CNC | grawerowanie laserowe | Grawerowanie ręczne | Trawienie chemiczne |
|---|---|---|---|---|
| Metoda przetwarzania | Wykorzystuje sterowane komputerowo narzędzia tnące do mechanicznego usuwania materiału metalowego. | Wykorzystuje skupioną wiązkę laserową do odparowania lub oznaczenia powierzchni metalu. | Ręczne rzeźbienie lub cięcie przy użyciu narzędzi ręcznych. | Wykorzystuje roztwory chemiczne do wytrawiania odsłoniętych fragmentów metalu. |
| Precyzja i dokładność | Bardzo wysoki; podąża za zaprogramowanymi ścieżkami narzędzi, aby zapewnić spójne wyniki. | Wysoka dla wzorów powierzchniowych, mniej precyzyjna dla głębokich cięć. | Zależne od umiejętności, powtarzalność trudna do osiągnięcia. | Umiarkowany; zależy od maskowania i kontroli chemicznej. |
| Kontrola głębokości | Doskonały; umożliwia precyzyjne wycinanie płytkich i głębokich wzorów. | Ograniczona głębokość; głównie oznaczenia powierzchniowe. | Zmienna; zależy od nacisku dłoni. | Tylko płytkie trawienie, trudne do precyzyjnej kontroli. |
| Złożone możliwości projektowania | Możliwość tworzenia skomplikowanych wzorów, konturów i wycięć 2D i 3D. | Najlepiej nadaje się do szczegółowej grafiki 2D, tekstu i logotypów. | Możliwe są złożone projekty, ale są czasochłonne. | Ograniczone do prostych i powtarzalnych wzorów. |
| Wydajność usuwania materiału | Wydajny; usuwa duże ilości metalu z precyzją. | Niska; usuwa głównie materiał powierzchniowy. | Powolny; wymaga wysiłku fizycznego. | Powolna; reakcja chemiczna stopniowo usuwa materiał. |
| Prędkość produkcji | Wysoce zautomatyzowane procesy pozwalają na szybką produkcję. | Szybkie do znakowania, wolniejsze do głębokiego grawerowania. | Powolne i pracochłonne. | Umiarkowany; zależy od czasu reakcji chemicznej. |
| Powtarzalność | Doskonale; możliwe jest wytwarzanie identycznych części w jednakowych proporcjach. | Wysoka powtarzalność wzorów powierzchni. | Trudne do powtórzenia; wyniki różnią się w zależności od operatora. | Umiarkowany; zależy od konsekwentnego maskowania. |
| Wykończenie powierzchni | Gładkie, czyste krawędzie dzięki odpowiedniemu narzędziu. | Gładkie, grawerowane znaki; krawędzie mogą być przyciemnione. | Zmienne, często nierówne. | Umożliwia uzyskanie gładkiego trawienia, jednak krawędzie mogą być nieregularne. |
| Poziom automatyzacji | W pełni zautomatyzowane dzięki programowaniu CAD/CAM. | W pełni zautomatyzowany z cyfrowym sterowaniem laserowym. | Całkowicie ręczne. | Półautomatyczne; wymaga obsługi chemicznej. |
| Kompatybilność materiałowa | Nadaje się do obróbki większości metali, w tym stali, aluminium, mosiądzu i tytanu. | Najlepiej sprawdza się w przypadku cieńszych metali; niektóre stopy mogą ulec odbarwieniu. | Ograniczone umiejętnościami operatora i twardością metalu. | Ograniczone; metal musi być kompatybilny z roztworem chemicznym. |
| Zużycie narzędzi | Narzędzia tnące z czasem ulegają zużyciu, jednak można je wymienić. | Brak zużycia mechanicznego; wiązka laserowa działa bezkontaktowo. | Narzędzia ręczne wymagają częstego ostrzenia. | Brak zużycia mechanicznego; substancje chemiczne należy uzupełniać. |
| Efektywność kosztowa (duża produkcja) | Ekonomiczne rozwiązanie do produkcji masowej i precyzyjnych części. | Ekonomiczne rozwiązanie do znakowania dekoracyjnego. | Wysokie koszty przy dużych ilościach ze względu na robociznę. | Umiarkowany koszt; utylizacja chemikaliów zwiększa wydatki. |
| Względy bezpieczeństwa | Wymaga odpowiedniego przeszkolenia operatora i osłon maszyny. | Wymagane jest bezpieczeństwo laserowe i wentylacja. | Niższe ryzyko; zależy od bezpiecznego obchodzenia się z narzędziami. | Wymagane jest stosowanie sprzętu ochronnego i ostrożne obchodzenie się z chemikaliami. |
| Wpływ na środowisko | Produkuje wióry metalowe, minimalna ilość odpadów chemicznych. | Mała ilość odpadów fizycznych; może wytwarzać opary. | Minimalny wpływ na środowisko. | Generuje odpady chemiczne, które muszą zostać bezpiecznie usunięte. |
| Typowe zastosowania | Elementy przemysłowe, panele, formy, wyroby metalowe dekoracyjne. | Loga, oznakowania powierzchni, znaki i etykiety. | Wyroby metalowe na zamówienie, biżuteria i grawerowanie na małą skalę. | Dekoracyjne trawienie, płytki drukowane i wzory specjalne. |
Wydajność frezowania CNC
| Pozycja | Cięcie | Rytownictwo | Wiercenie | Pheteting | Rzeźba | Dłutowanie | Wykończenie powierzchni | Konturowanie 3D |
|---|---|---|---|---|---|---|---|---|
| Drewno iglaste | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany |
| Drewno liściaste | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany |
| MDF | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany |
| Sklejka | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany |
| Akryl | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany |
| PVC | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany |
| ABS | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany |
| Coroplast | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Ograniczony |
| Aluminium | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany |
| Mosiądz | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany |
| Miedź | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany |
| Szkło | Ograniczony | Tylko płytkie grawerowanie | Ograniczony | Ograniczony | Ograniczony | Ograniczony | Ograniczony | Ograniczony |
| Pianka | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Ograniczony |
| Kauczuk | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Ograniczony |
| Kompozyt | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany |
| marmur | Ograniczony | Tylko płytkie grawerowanie | Utrzymany | Tylko kieszenie | Ograniczony | Utrzymany | Utrzymany | Utrzymany |
| Granit | Ograniczony | Tylko płytkie grawerowanie | Utrzymany | Tylko kieszenie | Ograniczony | Utrzymany | Utrzymany | Utrzymany |
| Skóra | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Ograniczony |
| Tekstylia | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Utrzymany | Ograniczony |
| Ceramika | Ograniczony | Tylko płytkie grawerowanie | Ograniczony | Ograniczony | Ograniczony | Ograniczony | Tylko polerowanie powierzchni | Ograniczony |
Zastosowania frezowania CNC metalu
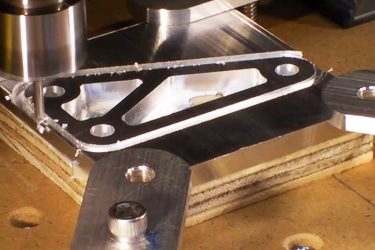
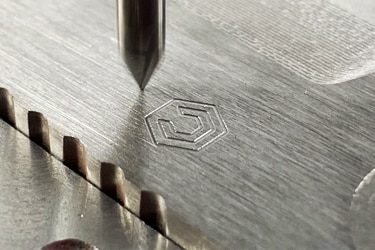
W przemyśle lotniczym, frezowanie CNC jest wykorzystywane do tworzenia elementów konstrukcyjnych, wsporników, paneli i obudów z aluminium, tytanu i stopów o wysokiej wytrzymałości. Precyzja frezarek CNC zapewnia, że części spełniają rygorystyczne wymagania dotyczące bezpieczeństwa, wydajności i redukcji masy, które są kluczowe w produkcji samolotów. Sektor motoryzacyjny również wykorzystuje frezowanie CNC do produkcji elementów podwozia, części silników, elementów dekoracyjnych i niestandardowych paneli. Frezowanie CNC umożliwia precyzyjne cięcie, szczegółowe grawerowanie i tworzenie złożonych kształtów, które poprawiają zarówno funkcjonalność, jak i estetykę. W zastosowaniach przemysłowych i maszynowych, frezowanie CNC służy do produkcji części maszyn, form, matryc i elementów konstrukcyjnych. Technologia ta umożliwia szybkie prototypowanie, produkcję małoseryjną i produkcję na dużą skalę, zachowując jednocześnie dokładność wymiarową i minimalizując straty materiału. Frezowanie CNC jest również niezbędne w oznakowaniu, architekturze i metaloplastyce dekoracyjnej, gdzie metale takie jak stal nierdzewna, mosiądz i miedź są kształtowane, grawerowane lub wytłaczane w niestandardowe wzory, logo i panele.
Ponadto, sektor elektroniczny i energetyczny wykorzystuje frezowanie CNC do metalowych obudów, radiatorów i precyzyjnych komponentów, gdzie wymagane są dokładne wymiary i drobne detale. Frezowanie CNC metali zapewnia wydajność, precyzję i powtarzalność w różnych branżach, co czyni je niezbędnym narzędziem do produkcji wysokiej jakości części metalowych, zarówno funkcjonalnych, jak i dekoracyjnych.
Opinie klientów
Powiązane zasoby
Przewodnik dotyczący bezpieczeństwa obsługi routera CNC
W tym artykule opisano podstawowe procedury bezpieczeństwa, zapobieganie zagrożeniom, środki ochrony indywidualnej, konfigurację narzędzi, uchwyty narzędziowe, obsługę maszyn, konserwację i reagowanie w sytuacjach awaryjnych.
Jak zablokować hałas generowany przez frezarki CNC?
W tym artykule omówiono praktyczne sposoby blokowania hałasu wytwarzanego przez frezarkę CNC, w tym optymalizację cięcia, kontrolę wibracji, obudowy dźwiękoszczelne, izolację urządzeń pomocniczych i wygłuszanie warsztatu.
Czym są routery CNC 3D?
W tym artykule omówiono, czym są routery CNC 3D, sposób ich działania oraz najważniejsze typy, komponenty, oprogramowanie, materiały, zastosowania, zalety, ograniczenia, praktyki bezpieczeństwa, konserwację i czynniki wpływające na wybór.
Jak programować routery CNC?
W tym artykule znajdziesz praktyczny przewodnik programowania routerów CNC, obejmujący ustawienia CAD, ścieżki narzędzi CAM, podstawy kodu G, prędkość posuwu, mocowanie przedmiotu obrabianego, kontrole bezpieczeństwa, ustawienia materiałów i rozwiązywanie problemów.
Najczęściej zadawane pytania
Dlaczego frezowanie CNC jest stosowane w obróbce metalu?
- Precyzja i dokładność: Jednym z głównych powodów, dla których frezowanie CNC jest stosowane w metalu, jest jego zdolność do produkcji bardzo precyzyjnych części. Sterowany komputerowo ruch pozwala narzędziu skrawającemu podążać dokładnie po ścieżkach zdefiniowanych w oprogramowaniu CAD/CAM. Zapewnia to spójność wymiarów i powtarzalność, co jest niezbędne w branżach takich jak motoryzacja, lotnictwo i elektronika.
- Wydajność i szybkość: Frezarki CNC mogą pracować z dużą prędkością, co czyni je idealnymi do szybkiego cięcia miękkich metali. W porównaniu z obróbką ręczną, frezowanie CNC znacznie skraca czas produkcji, zachowując jednocześnie stałą jakość. Jest to szczególnie przydatne w produkcji seryjnej lub prototypowaniu, gdzie liczy się czas realizacji.
- Złożone kształty i wzory: Frezowanie CNC umożliwia tworzenie skomplikowanych wzorów, konturów i grawerunków, których wykonanie ręczne byłoby trudne lub czasochłonne. Funkcje wieloosiowe umożliwiają tworzenie szczegółowych części, w tym rowków, kieszeni i elementów dekoracyjnych, w ramach jednego ustawienia.
- Opłacalność: W przypadku niektórych metali i zastosowań frezowanie CNC jest bardziej opłacalne niż inne metody obróbki. Wymaga mniej pracy ręcznej, zmniejsza straty materiału i minimalizuje liczbę błędów. W przypadku cienkich blach lub metali nieżelaznych frezarki często zapewniają dobry balans między wydajnością a ceną.
- Wszechstronność materiałów: Frezarki CNC mogą obrabiać szeroką gamę metali, zwłaszcza metale nieżelazne. Przy odpowiednim oprzyrządowaniu, prędkościach i metodach chłodzenia, umożliwiają wydajne cięcie blach aluminiowych, mosiężnych i podobnych materiałów. Ta elastyczność sprawia, że nadają się one do zastosowań w branżach, w których przetwarzane są materiały mieszane.
- Automatyzacja i spójność: Po ustawieniu programu, frezarki CNC mogą pracować w sposób ciągły przy minimalnej ingerencji operatora. Zmniejsza to ryzyko błędu ludzkiego i gwarantuje, że każdy element spełnia te same specyfikacje. Pozwala to również operatorom skupić się na monitorowaniu i kontroli jakości, zamiast na ręcznym cięciu.
- Wykończenie powierzchni i detale: Przy odpowiednim oprzyrządowaniu i parametrach, frezowanie CNC pozwala uzyskać czyste krawędzie i precyzyjne wykończenie powierzchni elementów metalowych. Nadal mogą być wymagane dodatkowe procesy wykańczające, ale początkowa jakość cięcia jest często wysoka.
Frezowanie CNC jest stosowane w obróbce metali, ponieważ łączy precyzję, szybkość, elastyczność i opłacalność. Oferuje kontrolowaną i niezawodną metodę uzyskiwania szczegółowych i spójnych rezultatów, szczególnie w przypadku miękkich metali i zastosowań blachowych.
Jakie są wyzwania związane z frezowaniem metali metodą CNC?
- Zużycie narzędzi i twardość materiału: Metale, zwłaszcza twardsze gatunki, takie jak stal nierdzewna czy tytan, wywierają znaczne obciążenia na narzędzia skrawające. Wysoka twardość prowadzi do szybkiego zużycia narzędzi, co wymaga częstej wymiany lub ostrzenia. Nawet zaawansowane narzędzia z węglika spiekanego lub diamentu z czasem ulegają degradacji, co zwiększa koszty operacyjne i potrzeby konserwacyjne. Użycie niewłaściwych narzędzi może skutkować niską jakością wykończenia powierzchni, zadziorami i niedokładnymi wymiarami.
- Generowanie ciepła i zarządzanie temperaturą: Frezowanie metali metodą CNC generuje znaczną ilość ciepła z powodu tarcia między narzędziem skrawającym a powierzchnią metalu. Nadmierne ciepło może powodować deformację narzędzia, rozszerzalność cieplną przedmiotu obrabianego i utwardzanie materiału. Zarządzanie tym ciepłem wymaga odpowiednich strategii chłodzenia, takich jak systemy chłodzenia zalewowego lub mgłowego, aby zapobiec odkształceniom, przepaleniom i mikropęknięciom metalu.
- Odprowadzanie wiórów: W przeciwieństwie do miękkich materiałów, metal wytwarza gęste, ostre wióry, które muszą być skutecznie usuwane. Niewłaściwe zarządzanie wiórami może prowadzić do ponownego cięcia, złamania narzędzia lub zarysowania powierzchni. Frezarki CNC wymagają wydajnego odprowadzania wiórów i starannego planowania ścieżki narzędzia, aby uniknąć ich narastania i utrzymać jakość cięcia.
- Sztywność i wibracje maszyny: Metale wymagają wysokiego momentu obrotowego wrzeciona i sztywnej konstrukcji maszyny. Niedostateczna sztywność lub wibracje podczas cięcia mogą powodować powstawanie śladów drgań, niedokładności wymiarowych i przedwczesne zużycie narzędzi. Cięższe, dobrze skonstruowane frezarki CNC z precyzyjnymi łożyskami wrzeciona są niezbędne do utrzymania dokładności podczas operacji wymagających dużej siły.
- Wyzwania związane z wykończeniem powierzchni: Uzyskanie gładkich powierzchni w metalach może być trudne ze względu na ich twardość i naprężenia skrawania. Należy starannie kontrolować posuwy, prędkości obrotowe wrzeciona i geometrię narzędzia. Nawet niewielkie zmiany parametrów mogą prowadzić do szorstkich wykończeń, polerowania lub wad powierzchni, które wymagają obróbki końcowej.
- Ograniczenia prędkości i wydajności: Cięcie metali jest wolniejsze w porównaniu z drewnem lub tworzywami sztucznymi ze względu na opór materiału. Optymalizacja strategii cięcia, takich jak przeskok, głębokość skrawania i prędkość obrotowa wrzeciona, ma kluczowe znaczenie dla zrównoważenia prędkości z jakością. Agresywne parametry mogą zwiększyć przepustowość, ale ryzykują uszkodzenie narzędzi lub przedmiotu obrabianego.
- Zagadnienia dotyczące konkretnych materiałów: Każdy metal ma unikalne właściwości – aluminium jest miękkie, ale podatne na gumowanie, mosiądz jest obrabialny mechanicznie, ale może pozostawiać zadziory, a hartowana stal jest bardzo trwała, ale obciąża narzędzia. Operatorzy maszyn CNC muszą rozumieć te właściwości, aby uniknąć wad i zmaksymalizować wydajność.
Główne wyzwania związane z frezowaniem metali metodą CNC obejmują szybkie zużycie narzędzi, zarządzanie ciepłem, odprowadzanie wiórów, sztywność maszyny, kontrolę jakości powierzchni, niższe prędkości skrawania oraz specyficzne zachowania materiału. Skuteczne sprostanie tym wyzwaniom wymaga precyzyjnych narzędzi, sztywnych maszyn, starannego doboru parametrów i skutecznego chłodzenia, które są kluczowe dla dokładnej i ekonomicznej obróbki metali.
Jaka jest dokładność frezowania metalu metodą CNC?
- Typowy zakres dokładności: W przypadku większości wysokiej jakości routerów CNC dokładność pozycjonowania podczas frezowania metalu mieści się zazwyczaj w granicach kilku tysięcznych cala. Standardowe routery przemysłowe mogą utrzymywać tolerancje rzędu 0.05 milimetra, podczas gdy maszyny klasy premium z zaawansowanym sterowaniem ruchem i sztywną konstrukcją osiągają jeszcze niższe tolerancje. Powtarzalność jest równie ważna, zapewniając możliwość produkcji wielu części o spójnych wymiarach.
- Czynniki wpływające na dokładność: Na dokładność frezowania CNC w metalu wpływa kilka czynników. Sztywność maszyny ma kluczowe znaczenie, ponieważ wszelkie ugięcie lub wibracje podczas cięcia mogą powodować odchylenia od zaprogramowanej ścieżki. Cięższe metale, takie jak stal czy tytan, wywierają większe obciążenia na maszynę, dlatego niezbędna jest solidna rama i dobrze podparte osie. Precyzja wrzeciona również ma znaczenie; chybotanie lub niewspółosiowość mogą prowadzić do nierównych cięć lub błędów wymiarowych.
- Narzędzia i zużycie: Stan narzędzi ma bezpośredni wpływ na dokładność. Narzędzia skrawające zużywają się szybciej podczas obróbki metali ze względu na swoją twardość i ścieralność, co może zmieniać efektywną średnicę skrawania i pogarszać tolerancje. Stosowanie wysokiej jakości narzędzi z węglika spiekanego lub powlekanych oraz monitorowanie ich zużycia pomaga w utrzymaniu precyzyjnych rezultatów.
- Rozszerzalność cieplna: Ciepło wytwarzane podczas cięcia metalu wpływa zarówno na przedmiot obrabiany, jak i na narzędzie. Metale rozszerzają się pod wpływem ciepła, co może nieznacznie zmieniać wymiary, jeśli nie zostanie to skompensowane. Prawidłowe stosowanie chłodziwa oraz staranne zarządzanie posuwem i prędkością obrotową wrzeciona zmniejszają nagrzewanie, pomagając utrzymać stałą dokładność.
- Strategia skrawania: Dokładność zależy również od strategii frezowania. Płytkie, stopniowe przejścia zmniejszają siły skrawania i minimalizują ugięcie narzędzia i przedmiotu obrabianego. Ścieżki narzędzi, które unikają gwałtownych zmian kierunku, pomagają zapobiegać przeskokom i drganiom, poprawiając dokładność wymiarową.
- Właściwości materiału: Różne metale zachowują się inaczej. Aluminium jest miękkie i łatwe w obróbce, z minimalnym ugięciem, co ułatwia zachowanie ścisłych tolerancji. Twardsze metale, takie jak stal nierdzewna czy tytan, wymagają wolniejszego cięcia i sztywniejszych ustawień, aby zapobiec sprężynowaniu lub ugięciu narzędzia, które mogą wpływać na dokładność.
Frezowanie CNC metalu może zapewnić wysoką dokładność, zazwyczaj rzędu kilku tysięcznych cala, pod warunkiem, że maszyna jest sztywna, narzędzia są prawidłowo konserwowane, a strategie cięcia zoptymalizowane. Kontrola temperatury, sztywność maszyny i stan narzędzi wpływają na tolerancje końcowe, a staranne planowanie gwarantuje powtarzalne i precyzyjne rezultaty dla wielu części. Właściwe zarządzanie tymi czynnikami pozwala frezowaniu CNC niezawodnie wytwarzać elementy metalowe zgodnie z rygorystycznymi specyfikacjami.
Jakie jest wykończenie powierzchni metalu obrabianego CNC?
- Zagadnienia dotyczące materiałów: Miękkie metale, takie jak aluminium, mosiądz i stal miękka, zazwyczaj zapewniają gładsze wykończenie, ponieważ tną czysto i pozostawiają minimalne zadziory. Twardsze metale, takie jak stal nierdzewna, tytan czy stale narzędziowe, są bardziej podatne na chropowatość powierzchni i wymagają starannej kontroli parametrów cięcia. Obecność powłok lub warstw anodowanych może również wpływać na gładkość końcowej powierzchni.
- Wpływ narzędzi: Wybór i stan narzędzi skrawających znacząco wpływają na jakość powierzchni. Frezy trzpieniowe z węglika spiekanego lub powlekane zachowują ostre krawędzie dłużej niż narzędzia ze stali szybkotnącej, zmniejszając ryzyko powstawania śladów i drgań. Zużyte lub stępione narzędzia mogą tworzyć szorstkie, nierówne powierzchnie i powodować mikroodpryski twardszych metali. Geometria narzędzia, w tym kształt rowka wiórowego i kąty natarcia, również wpływają na odprowadzanie wiórów i płynność skrawania.
- Parametry skrawania: Posuw, prędkość obrotowa wrzeciona, głębokość skrawania i odległości między przekrojami bezpośrednio wpływają na wykończenie. Wolniejsze, kontrolowane posuwy w połączeniu z wyższymi prędkościami obrotowymi wrzeciona zazwyczaj zapewniają gładsze powierzchnie, podczas gdy agresywne skrawanie może pozostawiać grzbiety, wyrwy lub ślady po wibracjach. Wielokrotne płytkie przejścia często dają lepsze wykończenie niż jedno głębokie przejście, szczególnie w przypadku metali twardych.
- Sztywność i wibracje maszyny: Sztywna frezarka CNC z minimalnym luzem i stabilnym mocowaniem pomaga zapobiegać drganiom i ugięciu narzędzia, które pogarszają jakość powierzchni. Nawet niewielkie wibracje mogą pozostawiać pofałdowania lub nierównomierną teksturę na powierzchni metalu. Prawidłowe mocowanie i podparcie przedmiotu obrabianego są niezbędne dla zachowania jednorodności.
- Chłodzenie i smarowanie: Efektywne stosowanie chłodziw lub smarów pomaga kontrolować temperaturę, zmniejsza zużycie narzędzia i zapobiega przywieraniu materiału do krawędzi skrawającej. To nie tylko wydłuża żywotność narzędzia, ale także minimalizuje przebarwienia, rysy i chropowatość powierzchni spowodowaną efektami termicznymi.
- Strategia ścieżki narzędzia: Płynne, ciągłe ścieżki narzędzia bez gwałtownych zmian kierunku pomagają utrzymać równomierne wykończenie. Kluczowe znaczenie dla uniknięcia śladów lub grzbietów narzędzia ma również odpowiednia odległość między narzędziami oraz strategie wejścia/wyjścia.
Frezowanie CNC może zapewnić wysokiej jakości powierzchnie metalowe, jeśli konfiguracja maszyny, narzędzia, posuwy, prędkość obrotowa wrzeciona i chłodzenie są starannie kontrolowane. Miększe metale łatwiej uzyskują gładsze wykończenie, podczas gdy twardsze metale wymagają zoptymalizowanych strategii i monitorowania, aby uzyskać spójne, czyste rezultaty, odpowiednie do zastosowań funkcjonalnych lub estetycznych.
Co powoduje wady metalu obrabianego CNC?
- Przyczyny związane z materiałem: Rodzaj metalu ma istotny wpływ na powstawanie defektów. Twardsze metale, takie jak stal nierdzewna, tytan czy stal narzędziowa, są bardziej podatne na drgania, powstawanie zadziorów i pękanie powierzchni, podczas gdy miękkie metale, takie jak aluminium czy mosiądz, mogą być podatne na rozmazywanie się lub powstawanie rys na powierzchni, jeśli posuwy i prędkości są zbyt wysokie. Różnice w twardości metalu, naprężenia wewnętrzne lub zanieczyszczenia mogą również powodować nierównomierne cięcie.
- Problemy z narzędziami: Narzędzie skrawające ma kluczowe znaczenie dla jakości. Stępione, wyszczerbione lub zużyte narzędzia powodują powstawanie nierównych krawędzi, wyrw lub zadziorów. Użycie niewłaściwej geometrii narzędzia do danego metalu może zwiększyć wibracje lub spowodować nierównomierne usuwanie wiórów, co prowadzi do defektów powierzchni. Konstrukcja rowka wiórowego, powłoka i średnica wpływają na wydajność odprowadzania wiórów i gładkość powierzchni.
- Przyczyny związane z maszyną: Sztywność i stabilność frezarki CNC to główne czynniki. Wszelkie luzy we wrzecionie, prowadnicach liniowych lub mocowaniu przedmiotu obrabianego mogą powodować powstawanie śladów drgań, nierównych powierzchni lub niedokładności wymiarowych. Wibracje maszyny lub przedmiotu obrabianego podczas cięcia mogą pozostawiać na powierzchni metalu pofałdowania lub niepożądane rowki.
- Parametry procesu: Niewłaściwe prędkości posuwu, prędkości obrotowe wrzeciona i głębokość skrawania są częstą przyczyną wad. Zbyt agresywne skrawanie może powodować nadmierne nagrzewanie, powodując przebarwienia, utwardzanie zgniotowe lub mikropęknięcia, szczególnie w przypadku twardszych metali. Zbyt wolny posuw lub niewystarczająca prędkość obrotowa wrzeciona mogą powodować tarcie zamiast skrawania, co prowadzi do polerowania lub zarysowań powierzchni.
- Chłodzenie i smarowanie: Metale generują znaczną ilość ciepła podczas frezowania CNC. Niedostateczne chłodzenie lub smarowanie może powodować rozszerzalność cieplną, przebarwienia powierzchni i zwiększone zużycie narzędzi, co przyczynia się do niskiej jakości wykończenia powierzchni i błędów wymiarowych. Chłodziwa pomagają również w odprowadzaniu wiórów; jeśli wióry nie zostaną odpowiednio usunięte, mogą zarysować powierzchnię lub zablokować ścieżkę cięcia.
- Ścieżka narzędzia i mocowanie: Źle zaplanowane ścieżki narzędzia z gwałtownymi zmianami kierunku mogą pozostawiać ślady lub powodować wbijanie się narzędzia w narożniki. Niewłaściwe podparcie przedmiotu obrabianego może powodować drgania, wyginanie lub przesunięcia metalu, powodując wady wymiarowe i nieregularności powierzchni.
Wady w obróbce metali metodą CNC są zazwyczaj wypadkową właściwości materiału, stanu narzędzi, stabilności maszyny, parametrów procesu i wydajności chłodzenia. Uwzględniając każdy z tych czynników – używając odpowiedniego narzędzia, zapewniając sztywność maszyny, optymalizując parametry skrawania i utrzymując prawidłowe chłodzenie – operatorzy mogą zminimalizować liczbę wad i wytwarzać czyste, precyzyjne elementy metalowe.
Jaka jest strategia ścieżki narzędzia w przypadku frezowania metalu CNC?
- Frezowanie współbieżne a konwencjonalne: Jednym z pierwszych rozważań w strategii wyznaczania ścieżki narzędzia jest wybór między frezowaniem współbieżnym a konwencjonalnym. Frezowanie współbieżne, w którym frez obraca się w tym samym kierunku co posuw, zmniejsza ugięcie narzędzia, zapewnia gładsze wykończenie i pomaga skuteczniej odprowadzać wióry. Frezowanie konwencjonalne może być stosowane do obróbki zgrubnej, gdy minimalizacja naprężeń narzędzia jest istotna, ale może prowadzić do powstania bardziej chropowatej powierzchni.
- Cięcia warstwowe i stopniowe: Metale rzadko są skrawane w jednym przejściu. Ścieżka narzędzia powinna obejmować przejścia o stopniowej głębokości, zwane stopniowymi, aby stopniowo usuwać materiał bez przeciążania narzędzia lub nadmiernego nagrzewania. Odstępy stopniowe są również kluczowe, ponieważ pozwalają zachować równowagę między jakością wykończenia powierzchni a czasem skrawania. Mniejsze stopnie stopniowe zapewniają gładsze powierzchnie, ale wydłużają czas obróbki.
- Zoptymalizowane punkty wejścia i wyjścia: Prawidłowe punkty wejścia i wyjścia narzędzia zapobiegają powstawaniu śladów, drgań i rozdarć krawędzi. Strategie wejścia, takie jak skośne, śrubowe lub wgłębne, zmniejszają nagłe siły działające na narzędzie. Wyjście wzdłuż naturalnych konturów lub stosowanie ścieżek wyjścia z pochylenia zapobiega pozostawianiu śladów na końcu cięcia, co jest szczególnie ważne w przypadku precyzyjnych części metalowych.
- Szybkie i adaptacyjne ścieżki narzędzi: Nowoczesne systemy CAM oferują strategie szybkich i adaptacyjnych ścieżek narzędzi dla metali. Ścieżki te zapewniają stałe zagłębienie narzędzia i optymalizują kąty skrawania, redukując nagrzewanie i wydłużając żywotność narzędzia. Narzędzie porusza się sprawnie wzdłuż krzywych i narożników, minimalizując nagłe zmiany kierunku, które mogą obciążać wrzeciono lub powodować wady powierzchni.
- Unikanie ostrych narożników: Ostre narożniki wewnętrzne w częściach metalowych mogą tworzyć punkty naprężeń, powodować drgania narzędzia i przyspieszać zużycie. Strategie ścieżek narzędziowych często obejmują zaokrąglanie narożników lub ruchy trochoidalne w celu uzyskania płynnych przejść, szczególnie w przypadku twardszych metali. Pozwala to utrzymać stały poziom wióra i zapobiega uszkodzeniu przedmiotu obrabianego.
- Wieloetapowa obróbka wykańczająca: Po przejściach zgrubnych należy usunąć większość materiału, wykańczając ścieżki narzędzi oraz udoskonalając krawędzie i powierzchnie. Ścieżki te charakteryzują się minimalną głębokością skrawania i wolniejszymi posuwami, co pozwala uzyskać wąskie tolerancje i gładkie wykończenie powierzchni. To dwuetapowe podejście zapobiega powstawaniu defektów i zapewnia dokładność wymiarów.
Frezowanie CNC metali opiera się na starannie zaplanowanej strategii ścieżki narzędzia, uwzględniającej kierunek skrawania, głębokość skrawania, ścieżki wejścia i wyjścia, szybkie ruchy adaptacyjne oraz przejścia wykończeniowe. Efektywne planowanie zmniejsza zużycie narzędzi, zapobiega wadom i pozwala uzyskać precyzyjne, wysokiej jakości części, maksymalizując jednocześnie produktywność i wydajność maszyny.
Jakie zagrożenia bezpieczeństwa wiążą się z frezowaniem metali metodą CNC?
- Latające wióry i odłamki: Podczas cięcia metalu, obracający się nóż generuje wióry i odłamki metalu z dużą prędkością. Odłamki te mogą być ostre i gorące, stwarzając ryzyko obrażeń oczu, skaleczeń lub oparzeń skóry. Nawet małe odłamki mogą spowodować poważne obrażenia, jeśli przebiją odzież ochronną lub okulary. Operatorzy powinni zawsze nosić okulary ochronne lub osłony twarzy, rękawice i odzież ochronną.
- Zagrożenia związane z pęknięciem narzędzia i uszkodzeniem wrzeciona: Skrawanie metalu powoduje duże obciążenie narzędzi i wrzeciona. Nieprawidłowe posuwy, nadmierna głębokość skrawania lub zużycie narzędzi mogą prowadzić do ich pęknięcia. Złamane narzędzia mogą odbić się od obrabiarki, uszkadzając obrabiany przedmiot i potencjalnie powodując obrażenia u operatorów. Prawidłowy dobór narzędzi, regularne kontrole i przestrzeganie zalecanych prędkości posuwu zmniejszają to ryzyko.
- Hałas i wibracje: Frezowanie metali metodą CNC generuje znaczny hałas i wibracje. Długotrwałe narażenie na hałas może prowadzić do uszkodzenia słuchu i zmęczenia operatora. Ochrona słuchu jest niezbędna, a środki tłumiące drgania lub mocowania antywibracyjne zarówno maszyn, jak i stanowisk pracy poprawiają bezpieczeństwo.
- Zagrożenie wysoką temperaturą i pożarem: Cięcie metalu generuje dużą ilość ciepła, szczególnie podczas obróbki metali twardych lub przy wysokich prędkościach obrotowych wrzeciona. Może to spowodować oparzenia, jeśli operator dotknie przedmiotu obrabianego lub narzędzi bezpośrednio po obróbce. Ponadto iskry powstające podczas cięcia metali żelaznych mogą zapalić znajdujące się w pobliżu materiały łatwopalne, stwarzając zagrożenie pożarowe. Kluczowe znaczenie ma prawidłowa organizacja miejsca pracy i trzymanie z dala od substancji łatwopalnych.
- Ostre krawędzie i zadziory: Po frezowaniu metalowe elementy często mają ostre krawędzie lub zadziory, które mogą powodować skaleczenia podczas obróbki. Operatorzy powinni używać narzędzi do gratowania i nosić rękawice podczas pracy z nowo obrobionymi elementami.
- Opary i pyły metaliczne: Obróbka niektórych metali, takich jak aluminium, stal nierdzewna lub stopy, powoduje powstawanie drobnych pyłów i oparów metalicznych. Długotrwałe narażenie może być szkodliwe dla zdrowia układu oddechowego. Odpowiednia wentylacja, systemy odpylania i respiratory są niezbędne do bezpiecznej pracy.
- Zagrożenia elektryczne: Frezarki CNC są zasilane prądem wysokiego napięcia. Wadliwe okablowanie, nieprawidłowe uziemienie lub przypadkowy kontakt z elementami elektrycznymi może spowodować porażenie prądem. Regularne przeglądy i prawidłowa konserwacja maszyny są niezbędne.
Frezowanie metali metodą CNC wiąże się z ryzykiem odprysków, pęknięć narzędzi, hałasu, wysokiej temperatury, ostrych krawędzi, pyłu i porażenia prądem elektrycznym. Bezpieczeństwo pracy zależy od środków ochrony indywidualnej, prawidłowej konserwacji maszyny, kontrolowanych parametrów cięcia oraz dobrze zorganizowanego miejsca pracy. Świadomość i ścisłe przestrzeganie protokołów bezpieczeństwa znacznie zmniejszają liczbę wypadków oraz chronią zarówno operatorów, jak i sprzęt.
Jaki sprzęt ochrony osobistej jest potrzebny do frezowania metali metodą CNC?
- Ochrona oczu: Najważniejszym sprzętem ochronnym są wysokiej jakości gogle ochronne lub osłona twarzy. Frezowanie CNC generuje wióry metalowe o dużej prędkości, które mogą spowodować poważne obrażenia oczu. Gogle powinny spełniać przemysłowe normy bezpieczeństwa i zapewniać ścisłe dopasowanie, zapobiegając przedostawaniu się cząstek z boku. Osłona twarzy zapewnia dodatkową ochronę przed większymi odłamkami i iskrami.
- Ochrona słuchu: Frezowanie metalu metodą CNC generuje znaczny hałas z wrzeciona, cięcia i wibracji. Długotrwała ekspozycja może prowadzić do uszkodzenia słuchu. Zatyczki do uszu lub nauszniki przeciwhałasowe o klasie redukcji hałasu przemysłowego pomagają chronić słuch i zmniejszać zmęczenie operatora.
- Ochrona dłoni: Operatorzy muszą nosić rękawice odporne na przecięcia podczas pracy z surowymi lub świeżo obrobionymi elementami metalowymi, aby zapobiec skaleczeniom ostrymi krawędziami lub zadziorami. Rękawice powinny zapewniać zręczność, umożliwiającą operatorom bezpieczne manipulowanie elementami bez utraty kontroli nad materiałem.
- Ochrona dróg oddechowych: Niektóre metale, zwłaszcza aluminium, stal nierdzewna lub stopy, wytwarzają podczas cięcia drobny pył lub opary, które mogą być szkodliwe w przypadku wdychania. Respiratory lub maski przeciwpyłowe z odpowiednimi filtrami zmniejszają narażenie i chronią układ oddechowy. Odpowiednia wentylacja i systemy odpylania powinny również uzupełniać ŚOI.
- Ochrona ciała: Ognioodporna lub wytrzymała odzież robocza chroni przed iskrami i gorącymi odłamkami metalu. Długie rękawy, wytrzymałe spodnie i zakryte buty ochronne ze stalowymi noskami zapobiegają poparzeniom i urazom stóp. Fartuchy lub rękawy ochronne mogą zapewnić dodatkową ochronę podczas pracy z ciężkimi lub gorącymi przedmiotami.
- Ochrona głowy: W środowiskach, w których występują zagrożenia nad głową lub w których sprzęt jest w ruchu, noszenie kasku ochronnego może być konieczne w celu ochrony przed przypadkowym kontaktem z narzędziami, ruchomymi pomostami lub spadającymi materiałami.
- Dodatkowe uwagi: Operatorzy powinni zadbać o prawidłowe dopasowanie ŚOI i ich utrzymanie w dobrym stanie. Elementy takie jak okulary ochronne i rękawice należy regularnie sprawdzać pod kątem pęknięć, rozdarć lub zużycia, które mogłyby osłabić ochronę. Szkolenie z prawidłowego użytkowania ŚOI jest niezbędne, ponieważ niewłaściwe użycie może zmniejszyć jego skuteczność.
Frezowanie metali metodą CNC wymaga połączenia ochrony oczu, słuchu, dłoni, dróg oddechowych i ciała, aby zminimalizować poważne zagrożenia fizyczne i środowiskowe. Odpowiednie środki ochrony indywidualnej (PPE), w połączeniu z bezpiecznymi procedurami obsługi i konserwacją maszyn, są niezbędne do zapobiegania urazom i zapewnienia bezpiecznego środowiska pracy.
Uzyskaj rozwiązania CNC do obróbki metalu
Rozwiązania te idealnie sprawdzają się w zastosowaniach w przemyśle lotniczym, motoryzacyjnym, maszynowym, budowlanym, elektronicznym i metaloplastyce dekoracyjnej. Frezowanie CNC umożliwia produkcję elementów konstrukcyjnych, paneli, form, obudów i części niestandardowych, zachowując jednocześnie stałą jakość, ścisłe tolerancje i gładkie wykończenie.
Korzystając z usług profesjonalnego dostawcy rozwiązań CNC, firmy zyskują dostęp do zoptymalizowanych strategii obróbki, wsparcia projektowego oraz wysokowydajnego sprzętu do obróbki metali takich jak aluminium, stal nierdzewna, mosiądz, miedź, tytan i inne. Niezależnie od tego, czy chodzi o produkcję prototypów, niestandardowych komponentów, czy produkcję wielkoseryjną, rozwiązania CNC do obróbki metali zapewniają wydajność, powtarzalność i precyzję, aby sprostać współczesnym wymaganiom w zakresie produkcji.