
Titreşimli bıçakla kesim, kirleticiler oluşturur mu?
Salınımlı bıçakla kesme, yumuşak, katmanlı veya esnek malzemeleri işleyen endüstrilerde önemli bir işleme ve düzeltme yöntemi haline gelmiştir. tekstil, kompozitlerPolimerler, gıda ürünleri, tıbbi malzemeler ve elektronik bileşenler gibi alanlarda kullanılan salınımlı bıçak sistemleri, geleneksel döner kesimden farklı olarak, kesme direncini azaltmak, boyutsal hassasiyeti artırmak ve hassas malzemelere verilen termal hasarı en aza indirmek için hızlı ileri geri hareket eden bıçak hareketini kullanır. Bu avantajları nedeniyle, yüksek kesim kalitesi ve proses verimliliğinin gerekli olduğu otomatik üretim ortamlarında yaygın olarak kullanılmaktadır. Bununla birlikte, endüstriyel temizlik standartları artmaya devam ettikçe, salınımlı bıçak kesiminin çalışma sırasında kirleticiler üretip üretmediği ve bu kirleticilerin ürün kalitesini, işçi güvenliğini ve ekipman güvenilirliğini nasıl etkileyebileceği konusunda endişeler ortaya çıkmıştır.
Kesme işlemleri sırasında oluşan kirleticiler, partikül halindeki kalıntılar, havada uçuşan toz, mikrofiberler, metalik aşınma parçacıkları, uçucu bileşikler ve yüzey kalıntıları dahil olmak üzere çeşitli biçimlerde olabilir. Oluşumları, bıçak geometrisi, salınım frekansı, kesme hızı, malzeme bileşimi, sürtünme etkileşimi ve çevresel koşullar gibi birçok faktöre bağlıdır. Salınımlı bıçaklar genellikle lazer veya plazma kesme gibi termal kesme yöntemlerinden daha temiz kabul edilse de, bıçak ve malzeme arasındaki tekrarlanan mekanik temas, aşınma, kırılma veya malzeme yırtılması yoluyla ince parçacıklar üretebilir. Havacılık kompozitleri, tıbbi cihaz üretimi, yarı iletken paketleme ve gıda işleme gibi hassas üretim alanlarında, mikroskobik kirlenme bile ürün performansını, hijyen standartlarını veya sonraki montaj süreçlerini tehlikeye atabilir.
Kesme işlemi sırasında oluşan kontaminasyon üzerine yapılan mevcut çalışmalar ağırlıklı olarak geleneksel işleme, testereyle kesme ve termal kesme teknolojilerine odaklanırken, kontaminasyon davranışına nispeten sınırlı ilgi gösterilmiştir. salınım bıçaklı kesme sistemleriSonuç olarak, kirletici madde oluşum mekanizmaları, yayılan parçacıkların özellikleri ve azaltma stratejilerinin etkinliği konusunda yeterli anlayış mevcut değildir. Bu nedenle, salınımlı bıçakla kesme işleminin kirletici madde oluşturup oluşturmadığını araştırmak, süreç sürdürülebilirliğini değerlendirmek, işyeri çevre güvenliğini iyileştirmek ve temiz üretim uygulamalarını optimize etmek için çok önemlidir. Bu makale, salınımlı bıçakla kesme işlemlerinde kirlenmeyle ilişkili potansiyel kaynakları, mekanizmaları, etkileyen faktörleri ve kontrol yöntemlerini incelemektedir.
İçindekiler
Titreşimli Bıçakla Kesme İşlemini Anlamak
Salınımlı bıçakla kesme, yumuşak, esnek, katmanlı ve yarı sert malzemelerin işlenmesinde yaygın olarak kullanılan hassas bir kesme teknolojisidir. Kesme sırasında sürekli dönen geleneksel döner bıçakların aksine, salınımlı bıçak, programlanmış bir kesme yolu boyunca ilerlerken ileri geri hareket eden bir bıçak kullanır. Bu kesme yöntemi, genellikle CNC ve otomatik dijital kesme sistemlerine entegre edilerek üreticilerin minimum malzeme deformasyonuyla doğru şekiller, pürüzsüz kenarlar ve yüksek tekrarlanabilirlik elde etmelerini sağlar.
Bu işlem, özellikle temiz kesimlerin, boyut hassasiyetinin ve azaltılmış termal etkinin önemli olduğu endüstrilerde oldukça değerlidir. Lazer kesim gibi termal kesim teknolojileriyle karşılaştırıldığında, salınımlı bıçakla kesim, ısıdan etkilenen bölgeyi çok az veya hiç oluşturmaz, bu da onu ısıya duyarlı malzemeler için uygun hale getirir. Bununla birlikte, bıçak ve malzeme arasındaki mekanik etkileşim, aşınma artıkları, partikül salınımı ve çalışma sırasında potansiyel kirlenme ile ilgili önemli soruları gündeme getirir.
Bu işlem, özellikle temiz kesimlerin, boyut hassasiyetinin ve azaltılmış termal etkinin önemli olduğu endüstrilerde oldukça değerlidir. Lazer kesim gibi termal kesim teknolojileriyle karşılaştırıldığında, salınımlı bıçakla kesim, ısıdan etkilenen bölgeyi çok az veya hiç oluşturmaz, bu da onu ısıya duyarlı malzemeler için uygun hale getirir. Bununla birlikte, bıçak ve malzeme arasındaki mekanik etkileşim, aşınma artıkları, partikül salınımı ve çalışma sırasında potansiyel kirlenme ile ilgili önemli soruları gündeme getirir.
Salınımlı Bıçak Kesimi Nedir
Titreşimli bıçakla kesme, malzemeleri tekrarlanan dikey hareketlerle ayırmak için titreşen veya ileri geri hareket eden bir bıçak kullanan mekanik bir kesme işlemidir. Bıçak tipik olarak yüksek frekanslarda, genellikle dakikada binlerce vuruşla titreşirken, kesme başlığı bilgisayar kontrollü bir yola göre yatay olarak hareket eder. Dikey titreşim ve yanal hareketin bu kombinasyonu, bıçağın malzemelere sabit bir bıçağa göre daha verimli bir şekilde nüfuz etmesini sağlar.
Bu teknoloji, geleneksel yöntemlerle işlenmesi zor olan malzemelerde kesim kalitesini iyileştirmek için geliştirilmiştir. Kumaşlar gibi esnek malzemeler, lastik levhalar, köpükKompozit laminatlar, geleneksel bıçaklarla kesildiğinde deforme olabilir, sürüklenebilir veya yırtılabilir. Salınım hareketi, sürtünmeyi ve kesme direncini azaltarak daha düzgün kesimler sağlar ve malzeme üzerindeki stresi azaltır. Uygulamaya bağlı olarak, salınım bıçakları düz bıçaklar, tırtıklı bıçaklar veya belirli malzeme özelliklerine göre tasarlanmış özel geometriler kullanabilir.
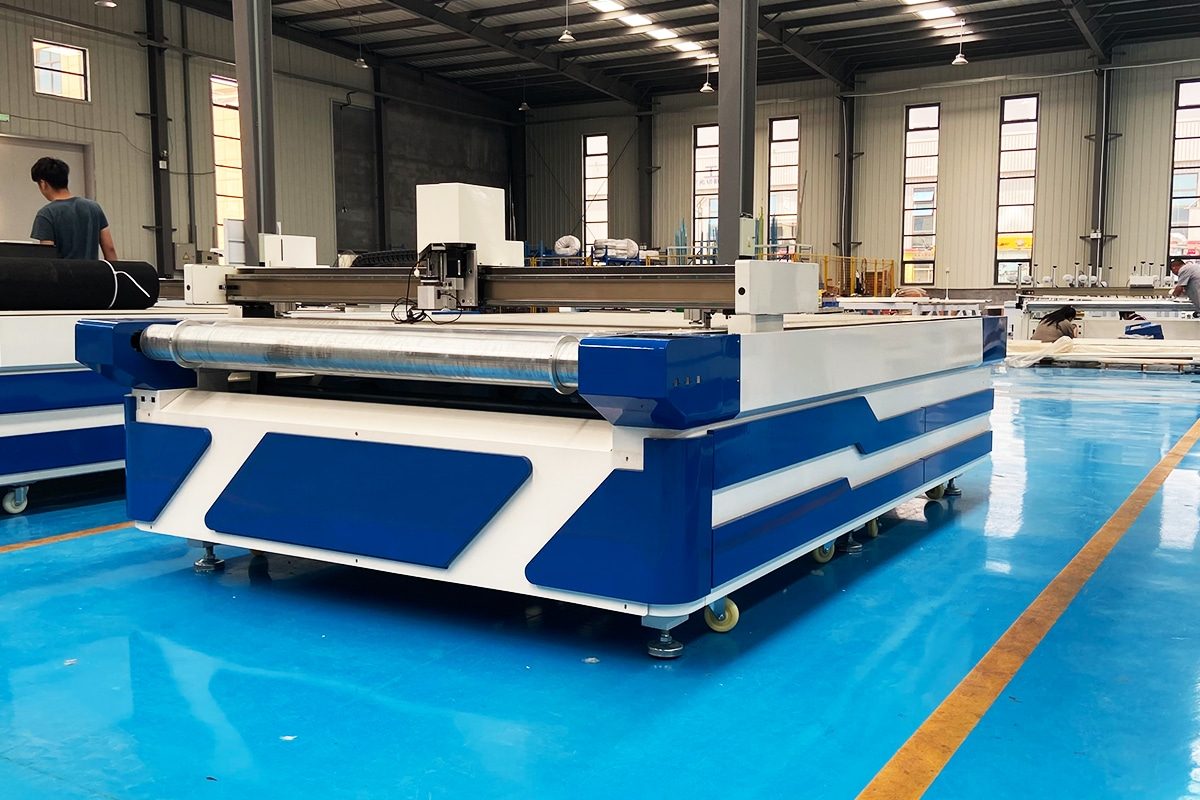
Modern salınımlı bıçak sistemleri, sıklıkla vakumlu çalışma tezgahları, otomatik besleme sistemleri ve CAD/CAM yazılımlarıyla entegre edilmektedir. Bu, seri üretim ortamlarında son derece hassas kesim yapılmasını sağlarken, manuel işlemeyi ve malzeme israfını en aza indirir. Bu işlem, havacılık imalatı, otomotiv iç mekanları, ambalajlama, tekstil, tabela üretimi, tıbbi ürünler ve endüstriyel imalat alanlarında yaygın olarak kullanılmaktadır.
Süreç Nasıl Çalışır?
Salınımlı bıçakla kesme işlemi, malzemenin düz bir kesme tablası veya konveyör sistemi üzerine yerleştirilmesiyle başlar. Birçok endüstriyel sistemde, kesme sırasında hareketi önlemek ve boyutsal kararlılığı korumak için malzemenin altına vakum emişi uygulanır. CAD yazılımı aracılığıyla oluşturulan dijital tasarım dosyası, kesme yolunu tanımlar ve bu yol daha sonra CNC kontrollü kesme makinesine iletilir.
Çalışma sırasında, bıçak programlanmış kontur boyunca hareket ederken aynı anda yüksek hızda dikey olarak salınım yapar. Hızlı yukarı-aşağı hareket, malzemeyi kademeli olarak ayıran tekrarlanan yerel kesme işlemleri oluşturur. Bu hareket, bıçak ile iş parçası arasındaki sürekli sürtünmeyi azaltır, bu da kesme kuvvetlerini düşürmeye ve kenar kalitesini iyileştirmeye yardımcı olur.
İşlemin verimliliğini ve temizliğini etkileyen çeşitli parametreler vardır. Salınım frekansı, bıçağın malzemeyle ne kadar agresif bir şekilde etkileşime girdiğini etkilerken, kesme hızı verimliliği ve yüzey kalitesini etkiler. Bıçak keskinliği, bıçak açısı, malzeme kalınlığı ve malzeme yoğunluğu da önemli roller oynar. Yanlış parametre seçimi yırtılmaya, eksik kesimlere, aşırı sürtünmeye veya talaş ve havada uçuşan parçacıkların oluşmasına neden olabilir.
Lazer kesimden farklı olarak, salınımlı bıçakla kesim, malzemeyi çıkarmak için ısıya dayanmaz. Sonuç olarak, termal bozulmayı, duman oluşumunu ve yanmış kenarları önler. Bununla birlikte, bıçak malzemeyle doğrudan mekanik temas halinde kaldığı için, bir miktar aşınma ve malzeme parçalanması yine de meydana gelebilir. Kompozitler, fiber takviyeli malzemeler veya çok katmanlı laminatlar içeren uygulamalarda, kesme işlemi, kirlenme endişelerine katkıda bulunabilecek ince parçacıklar, lifler veya mikroskobik kalıntılar açığa çıkarabilir.
İşlenen Yaygın Malzemeler
Salınımlı bıçakla kesme yöntemi oldukça çok yönlüdür ve farklı kalınlık ve mekanik özelliklere sahip çok çeşitli malzemeleri işleyebilir. Başlıca uygulamalarından biri, tekstil gibi esnek malzemelerin kesilmesidir. deriVinil, karton, köpük ve kauçuk gibi malzemelerde kullanılır. Tekstil ve giyim sektöründe ise, salınımlı bıçaklar kumaş kesiminde yıpranmayı ve deformasyonu en aza indirirken hassas kesim için kullanılır.
Bu teknoloji, karbon fiber prepregler, fiberglas levhalar ve çok katmanlı laminatlar dahil olmak üzere kompozit malzemeler için de yaygın olarak kullanılmaktadır. Bu malzemeler genellikle havacılık, otomotiv ve spor malzemeleri üretiminde bulunur. Salınımlı bıçak kesimi, üreticilerin reçine sistemlerine zarar verebilecek veya malzeme özelliklerini değiştirebilecek aşırı ısıyı oluşturmadan kompozit katmanları hassas bir şekilde kesmelerini sağlar.
Ambalaj ve tabela endüstrilerinde salınımlı bıçak sistemleri sıklıkla kullanılmaktadır. oluklu mukavva, Plastik levhalarContalar ve ekran malzemeleri gibi ürünlerde kullanılır. Tıbbi ve endüstriyel uygulamalarda ise, temiz kenarların ve boyutsal doğruluğun esas olduğu yalıtım malzemeleri, filtrasyon ortamları, yapışkan filmler ve yumuşak polimer levhaların kesiminde kullanılır.
Gıda işleme, titreşimli bıçakla kesmenin önem kazandığı bir diğer alandır. Özel gıda sınıfı titreşimli bıçaklar, fırın ürünleri, peynir, et ve dondurulmuş gıdaları daha az deformasyon ve daha iyi tutarlılıkla kesmek için kullanılır. Bu tür uygulamalarda, partikül oluşumu veya bıçak aşınması gıda güvenliği ve hijyen standartlarını doğrudan etkileyebileceğinden, kontaminasyon kontrolü özellikle kritik hale gelir.
Salınımlı bıçakla kesme, yumuşak, esnek ve katmanlı malzemelerin hassas işlenmesi için tasarlanmış gelişmiş bir mekanik kesme teknolojisidir. Hızlı bıçak salınımını kontrollü hareketle birleştirerek, sürtünmeyi azaltan, kenar kalitesini iyileştiren ve minimum termal hasar sağlayan verimli bir kesim elde edilir. Bu avantajlar, salınımlı bıçak sistemlerinin tekstil, kompozitler, ambalaj, otomotiv üretimi, tıbbi üretim ve gıda işleme gibi sektörlerde yaygın olarak kullanılmasını sağlamıştır.
Bu işlem genel olarak birçok termal kesme yöntemine göre daha temiz olsa da, bıçak ile malzeme arasındaki doğrudan mekanik etkileşim, belirli koşullar altında yine de talaş, lif, toz ve aşınma parçacıkları üretebilir. Oluşan kirleticilerin miktarı ve türü, kesme parametrelerine, bıçak durumuna ve malzeme özelliklerine büyük ölçüde bağlıdır. Bu nedenle, salınımlı bıçakla kesme işleminin nasıl çalıştığını ve hangi malzemelerin yaygın olarak işlendiğini anlamak, kirlenme risklerini değerlendirmek ve hassas üretim ortamlarında etkili kontrol stratejileri geliştirmek için çok önemlidir.
Bu işlem genel olarak birçok termal kesme yöntemine göre daha temiz olsa da, bıçak ile malzeme arasındaki doğrudan mekanik etkileşim, belirli koşullar altında yine de talaş, lif, toz ve aşınma parçacıkları üretebilir. Oluşan kirleticilerin miktarı ve türü, kesme parametrelerine, bıçak durumuna ve malzeme özelliklerine büyük ölçüde bağlıdır. Bu nedenle, salınımlı bıçakla kesme işleminin nasıl çalıştığını ve hangi malzemelerin yaygın olarak işlendiğini anlamak, kirlenme risklerini değerlendirmek ve hassas üretim ortamlarında etkili kontrol stratejileri geliştirmek için çok önemlidir.
Üretimde Oluşan Kirleticiler Nelerdir?
Üretim kirleticileri, endüstriyel üretim süreçleri sırasında ortaya çıkan istenmeyen maddeler, emisyonlar, parçacıklar veya çevresel yan ürünlerdir. Bunlar, hammaddelerden, makinelerden, kesme işlemlerinden, kimyasal reaksiyonlardan, yağlama sistemlerinden veya üretim alanındaki çevresel maruziyetten kaynaklanabilir. Üretim ortamlarında kirleticiler katı, sıvı, gaz veya hatta gürültü ve titreşim gibi enerji formlarında bulunabilir.
Kesme ve imalat süreçlerinde, sürtünme, aşınma, malzeme parçalanması, ısı üretimi veya kimyasal ayrışma yoluyla sıklıkla kirleticiler oluşur. Salınımlı bıçakla kesme gibi nispeten temiz kabul edilen üretim yöntemleri bile belirli koşullar altında mikroskobik parçacıklar, lifler, kalıntılar veya havaya karışan emisyonlar üretebilir. Üretim kirleticilerini anlamak çok önemlidir çünkü bunlar ürün kalitesini, işçi sağlığını, ekipman performansını ve çevresel sürdürülebilirliği doğrudan etkiler.
Sanayiler daha temiz üretim standartlarına ve daha sıkı çevre düzenlemelerine doğru ilerledikçe, kirlilik kontrolü modern üretimin giderek daha önemli bir parçası haline gelmiştir. Havacılık, elektronik, tıbbi cihaz üretimi, gıda işleme ve ilaç gibi sektörler, mikroskobik kirliliğin bile ürün güvenilirliğini veya güvenliğini tehlikeye atabileceği için özellikle yüksek temizlik seviyelerine ihtiyaç duymaktadır.
Kirleticilerin Tanımı
Üretimde, kirleticiler, amaçlanan üretim ortamını, proses istikrarını veya nihai ürün performansını engelleyen istenmeyen her türlü malzeme veya kirlilik biçimidir. Bu kirleticiler, toz veya döküntü gibi görünür veya havada bulunan parçacıklar, kimyasal buharlar veya yüzey kalıntıları gibi mikroskobik olabilir.
Kirleticiler birden fazla kaynaktan kaynaklanabilir. Bazıları doğrudan üretim sürecinin kendisinden kaynaklanırken, diğerleri ekipman aşınması, çevresel koşullar, taşıma prosedürleri veya malzeme bozulmasından kaynaklanır. Örneğin, kesme işlemleri toz ve lifleri açığa çıkarabilirken, ısıtılmış malzemeler duman ve uçucu kimyasallar yayabilir.
Kirlenmenin etkisi, sektöre ve uygulamaya bağlı olarak değişir. Ağır sanayi üretiminde, az miktarda toz kabul edilebilir olabilir. Bununla birlikte, yarı iletken üretiminde veya tıbbi üretimde, nano ölçekli kirlenme bile ciddi kusurlara veya düzenleyici ihlallere neden olabilir. Bu nedenle, kirlenmenin ne anlama geldiğini anlamak, onu etkili bir şekilde kontrol etmenin ilk adımıdır.
Kirleticilerin Ana Kategorileri
Üretim kaynaklı kirleticiler, fiziksel veya kimyasal özelliklerine göre genellikle birkaç ana kategoriye ayrılabilir. Bu kategoriler arasında partikül madde, uçucu organik bileşikler (VOC'ler), duman ve gazlar, mikroplastikler, gürültü kirliliği ve yüzey kirliliği yer alır. Her tür, farklı operasyonel, çevresel ve sağlıkla ilgili zorluklar sunar.
Bazı kirleticiler kaynağa yakın bölgelerde lokalize kalırken, diğerleri havaya karışarak üretim ortamına yayılır. Bazı kirleticiler hemen görülebilirken, diğerlerinin tespiti için özel izleme ekipmanına ihtiyaç duyulur. Salınımlı bıçakla kesme işlemlerinde, kirlenme genellikle termal emisyonlardan ziyade mekanik kalıntılar ve havada taşınan parçacıklar tarafından domine edilir.
Bazı kirleticiler kaynağa yakın bölgelerde lokalize kalırken, diğerleri havaya karışarak üretim ortamına yayılır. Bazı kirleticiler hemen görülebilirken, diğerlerinin tespiti için özel izleme ekipmanına ihtiyaç duyulur. Salınımlı bıçakla kesme işlemlerinde, kirlenme genellikle termal emisyonlardan ziyade mekanik kalıntılar ve havada taşınan parçacıklar tarafından domine edilir.
Partikül Madde
Partikül madde, kesme, taşlama, zımparalama, delme, düzeltme veya malzeme taşıma gibi imalat faaliyetleri sırasında oluşan katı parçacıkları ifade eder. Bu parçacıklar arasında toz, lifler, pullar, talaşlar, tozlar veya işlenmiş malzemeden veya kesici aletlerden salınan mikroskobik parçalar bulunabilir.
Titreşimli bıçakla kesimde, genellikle mekanik aşınma ve malzeme ayrışması yoluyla partikül madde oluşur. Partiküllerin miktarı ve boyutu, malzeme türü, bıçak keskinliği, kesme hızı ve titreşim frekansı gibi faktörlere bağlıdır. Kompozit malzemeler, tekstil ürünleri, köpükler ve karton özellikle partikül oluşumuna yatkındır.
İnce partikül maddeler özellikle endişe vericidir çünkü havada asılı kalabilen küçük parçacıklar uzun süre havada asılı kalabilir ve çalışanlar tarafından solunabilir. Ayrıca, toz birikimi ürünleri kirletebilir, makine performansını düşürebilir ve bakım gereksinimlerini artırabilir.
Uçucu Organik Bileşikler (VOC'ler)
Uçucu organik bileşikler (VOC'ler), nispeten düşük sıcaklıklarda kolayca havaya buharlaşan karbon bazlı kimyasallardır. VOC'ler genellikle yapıştırıcılardan, kaplamalardan, sentetik polimerlerden, çözücülerden, mürekkeplerden, köpüklerden ve üretim süreçleri sırasında kimyasal işlem görmüş malzemelerden yayılır.
Salınımlı bıçakla kesme düşük ısı üreten bir işlem olarak kabul edilse de, bıçak ile bazı malzemeler arasındaki sürtünme yine de lokal ısınmaya neden olabilir. Bu durum, özellikle yapışkanlı malzemeler, lamine ürünler, kauçuk bileşikleri veya sentetik köpükler işlenirken sınırlı miktarda VOC salınımına yol açabilir.
Uçucu organik bileşiklere (VOC'ler) maruz kalmak, iç mekan hava kalitesini olumsuz etkileyebilir ve konsantrasyon seviyelerine ve kimyasal bileşimine bağlı olarak baş ağrısı, solunum yolu tahrişi, baş dönmesi veya uzun vadeli sağlık sorunlarına yol açabilir. Bu nedenle, kapalı üretim tesislerinde havalandırma sistemleri ve hava filtreleme önemlidir.
Duman ve Dumanlar
Duman ve buharlar, genellikle malzemelerin ısıtılması, yakılması, eritilmesi veya kimyasal olarak ayrıştırılması sonucu oluşan havaya karışan emisyonlardır. Bu kirleticiler genellikle lazer kesim, plazma kesim, kaynak ve termal işleme operasyonlarıyla ilişkilendirilir.
Termal kesme teknolojileriyle karşılaştırıldığında, salınımlı bıçakla kesme, yüksek sıcaklıklar yerine mekanik bıçak hareketine dayandığı için çok az duman üretir. Bununla birlikte, bazı sentetik malzemeler veya kaplamalı ürünler, kesme arayüzündeki sürtünme ısısı veya kimyasal etkileşim nedeniyle yine de az miktarda duman çıkarabilir.
Yetersiz havalandırma durumunda, düşük seviyedeki duman ve gazlar bile koku sorunlarına, iç mekan hava kirliliğine ve çalışanların rahatsızlığına yol açabilir. Bazı gazlar, malzeme bileşimine bağlı olarak tehlikeli bileşikler de içerebilir.
Microplastics
Mikroplastikler, polimer bazlı malzemelerin parçalanması veya bozulması sonucu oluşan son derece küçük plastik parçacıklardır. Bu parçacıklar genellikle beş milimetreden küçüktür ve çıplak gözle görülemeyebilir.
Plastik, sentetik tekstil, köpük veya kompozit malzemeler içeren üretim süreçleri, kesme ve düzeltme işlemleri sırasında mikroplastikler oluşturabilir. Salınımlı bıçakla kesme işleminde, bıçak ile polimer malzemeler arasındaki tekrarlanan mekanik etkileşim, havaya karışan veya çevredeki yüzeylere çöken mikroskobik plastik parçacıkları üretebilir.
Mikroplastikler, çevresel kalıcılıkları ve potansiyel ekolojik etkileri nedeniyle giderek daha fazla ilgi görmektedir. Hava veya su sistemlerine salındıktan sonra, bu parçacıkların uzaklaştırılması zor olabilir ve doğal ekosistemlerde zamanla birikebilirler.
Gürültü kirliliği
Gürültü kirliliği, aşırı veya tekrarlayan endüstriyel seslerden kaynaklanan, maddi olmayan bir kirlilik türüdür. Motorlar, kompresörler, kesme sistemleri ve titreşimli makineler gibi üretim ekipmanları, işçileri ve çevreyi etkileyen sürekli gürültü üretebilir.
Titreşimli bıçaklı kesme sistemleri, bıçağın hızlı ileri geri hareketi nedeniyle karakteristik mekanik gürültü üretir. Genellikle ağır işleme veya taşlama ekipmanlarından daha sessiz olsalar da, tekrarlayan kesme gürültüsüne uzun süre maruz kalmak, endüstriyel ortamlarda strese, yorgunluğa, konsantrasyon azalmasına ve işitme hasarına katkıda bulunabilir.
Gürültü kirliliği, işyeri konforunu ve verimliliğini de etkiler. Büyük ölçekli otomatik üretim tesislerinde, makine gürültüsünün birikimi, uygun şekilde kontrol edilmediği takdirde önemli bir iş sağlığı sorunu haline gelebilir.
Yüzey Kirliliği
Yüzey kirlenmesi, istenmeyen parçacıkların, kalıntıların, yağların, liflerin veya kimyasalların ürünlerin, makinelerin veya aletlerin yüzeyinde birikmesiyle oluşur. Bu tür kirlenme, özellikle hassas yapıştırma, kaplama, sterilizasyon veya elektronik montaj gerektiren endüstrilerde önemlidir.
Titreşimli bıçakla kesimde, gevşek lifler, bıçak aşınma parçacıkları, yapıştırıcı transferi veya havada bulunan tozun yeni kesilmiş malzemelerin üzerine yerleşmesi sonucu yüzey kirlenmesi meydana gelebilir. Yüzey kirlenmesi, sonraki üretim süreçlerini engelleyebilir ve ürün kalitesini veya dayanıklılığını azaltabilir.
Örneğin, kompozit bileşenler üzerindeki mikroskobik parçacıklar yapıştırıcı bağlama performansını etkileyebilirken, tıbbi ürünlerdeki toz temizlik standartlarını tehlikeye atabilir. Sonuç olarak, birçok üretim sistemi yüzey kirliliğini azaltmak için temizleme, filtreleme ve antistatik önlemler içermektedir.
Kirleticilerin Önemi
Üretim sırasında oluşan kirlilikler, ürün kalitesini, operasyonel verimliliği, işçi güvenliğini ve çevresel performansı doğrudan etkilediği için önemlidir. Hassas üretim sektörlerinde, mikroskobik kirlilik bile kusurlara, montaj hatalarına veya ürün ömrünün kısalmasına neden olabilir. Toz parçacıkları sensörleri ve elektronik aksamları etkileyebilirken, kimyasal kalıntılar kaplamaları, yapıştırıcıları ve sterilizasyon işlemlerini etkileyebilir.
İşçi sağlığı da önemli bir diğer endişe kaynağıdır. Havada bulunan toz, uçucu organik bileşikler (VOC'ler), dumanlar ve mikroplastikler solunum yolu tahrişine, cilt hassasiyetine, baş ağrılarına veya uzun süreli meslek hastalıklarına neden olabilir. Gürültü kirliliği de işitmeyi, konsantrasyonu ve genel işyeri refahını olumsuz etkileyebilir.
Kirleticiler ayrıca bakım gereksinimlerini ve işletme maliyetlerini de artırır. Toz birikimi makinelere zarar verebilir, havalandırma sistemlerini tıkayabilir ve üretim verimliliğini düşürebilir. Ek olarak, çevre düzenlemeleri, üreticilerin emisyonları, havada bulunan partikülleri ve endüstriyel atık akışlarını izlemesini ve kontrol etmesini giderek daha fazla zorunlu kılmaktadır.
Sanayiler daha katı sürdürülebilirlik ve temizlik standartlarını benimsedikçe, kirlilik kontrolü modern üretim stratejisinin kritik bir parçası haline gelmiştir. Daha temiz üretim yöntemleri yalnızca çalışma koşullarını iyileştirmekle kalmaz, aynı zamanda daha yüksek ürün güvenilirliğini destekler ve çevresel etkiyi azaltır.
Üretim kaynaklı kirleticiler, endüstriyel üretim süreçleri sırasında oluşan istenmeyen maddeler veya kirlilik biçimleridir. Katı parçacıklar, havada bulunan kimyasallar, dumanlar, mikroskobik plastik parçaları, gürültü veya yüzey kalıntıları şeklinde olabilirler. Salınımlı bıçakla kesme gibi nispeten temiz teknolojiler bile, kesici aletler ve işlenmiş malzemeler arasındaki mekanik etkileşim yoluyla belirli kirleticiler üretebilir.
Başlıca kirletici kategorileri arasında partikül madde, uçucu organik bileşikler, duman ve gazlar, mikroplastikler, gürültü kirliliği ve yüzey kirliliği yer almaktadır. Her kategori, işçi sağlığı, ürün kalitesi, ekipman güvenilirliği ve çevre koruma ile ilgili benzersiz zorluklar sunmaktadır. Kirlilik seviyesi, malzeme özelliklerine, işlem koşullarına, makine tasarımına ve iş yeri kontrollerine bağlıdır.
Salınımlı bıçaklı kesme sistemlerinin temizlik ve çevresel performansını değerlendirirken, üretim kaynaklı kirleticileri anlamak çok önemlidir. Kirliliğin kaynaklarını ve etkilerini belirleyerek, üreticiler daha temiz ve güvenli üretim ortamları sağlamak için daha etkili toz emme, filtreleme, havalandırma ve süreç optimizasyon stratejileri uygulayabilirler.
Titreşimli bıçakla kesim, kirleticiler oluşturur mu?
Salınımlı bıçakla kesme, termal ve aşındırıcı kesme yöntemlerine kıyasla nispeten temiz bir kesme teknolojisi olarak yaygın olarak kabul görmektedir. Bu işlem, yüksek ısı, kıvılcım veya sürtünme yoğun taşlama yerine, malzemeleri mekanik olarak ayırmak için hızla ileri geri hareket eden bir bıçak kullanır. Bu nedenle, salınımlı bıçak sistemleri genellikle daha az havaya yayılan emisyon, daha az termal hasar ve daha düşük seviyelerde tehlikeli yan ürün üretir. Bununla birlikte, bu avantajlara rağmen, işlem tamamen kirlenmeden arınmış değildir.
Aletler ve malzemeler arasında doğrudan etkileşim içeren her türlü imalat işleminde olduğu gibi, salınımlı bıçakla kesme işlemi de çalışma sırasında belirli kirleticiler üretebilir. Bu kirleticiler genellikle mekanik aşınma, bıçak aşınması, malzeme parçalanması veya sınırlı sürtünme ısınması yoluyla oluşur. Kirliliğin miktarı ve türü, işlenen malzemeye, makine ayarlarına, bıçak durumuna ve çevresel kontrollere büyük ölçüde bağlıdır. Bu kirleticileri anlamak, havacılık, tekstil, elektronik, tıbbi üretim, gıda işleme ve kompozit imalatı da dahil olmak üzere yüksek temizlik standartları gerektiren endüstriler için önemlidir.
Aletler ve malzemeler arasında doğrudan etkileşim içeren her türlü imalat işleminde olduğu gibi, salınımlı bıçakla kesme işlemi de çalışma sırasında belirli kirleticiler üretebilir. Bu kirleticiler genellikle mekanik aşınma, bıçak aşınması, malzeme parçalanması veya sınırlı sürtünme ısınması yoluyla oluşur. Kirliliğin miktarı ve türü, işlenen malzemeye, makine ayarlarına, bıçak durumuna ve çevresel kontrollere büyük ölçüde bağlıdır. Bu kirleticileri anlamak, havacılık, tekstil, elektronik, tıbbi üretim, gıda işleme ve kompozit imalatı da dahil olmak üzere yüksek temizlik standartları gerektiren endüstriler için önemlidir.
Kısa Cevap
Kısa cevap evet, salınımlı bıçakla kesme işlemi kirleticiler üretir, ancak genellikle diğer birçok endüstriyel kesme teknolojisine göre çok daha düşük seviyelerdedir. Bu işlem, kirliliği esas olarak termal ayrışmadan ziyade mekanik kesme eylemi yoluyla üretir. Sonuç olarak, lazer kesim, plazma kesim veya aşındırıcı işleme ile yaygın olarak ilişkilendirilen duman, buhar ve zehirli emisyonların çoğunu önler.
Titreşimli bıçakla kesme daha temiz bir alternatif olarak kabul edilse de, yine de toz, lifler, mikroskobik parçacıklar, bıçak aşınma artıkları ve az miktarda havaya karışan emisyonlar salabilir. Kirleticiler genellikle lokalizedir ve yüksek sıcaklık işlemlerinde üretilenlere kıyasla kontrol edilmesi daha kolaydır. Birçok durumda, kirlilik seviyeleri vakum emme, uygun havalandırma, düzenli bıçak bakımı ve optimize edilmiş kesme parametreleri ile etkili bir şekilde yönetilebilecek kadar düşük kalır.
Kesilen malzemeye göre gerçek kirlenme profili değişir. Yumuşak köpükler hafif toz parçacıkları salabilir, tekstil ürünleri tüy ve gevşek lifler üretebilir ve kompozit malzemeler ince partikül kalıntıları oluşturabilir. Sentetik malzemeler ve yapışkanlı ürünler de kesim sırasında az miktarda uçucu bileşik salabilir. Bu nedenle, salınımlı bıçakla kesim kirlenmeden tamamen arınmış olmasa da, genellikle düşük kirlenme oranına sahip bir üretim yöntemi olarak kabul edilir.
Titreşimli Bıçakla Kesmenin Neden Daha Temiz Kabul Edildiği
Titreşimli bıçakla kesmenin daha temiz kabul edilmesinin başlıca nedenlerinden biri, soğuk kesme işlemi olmasıdır. Bıçak, termal kesme sistemlerinde görülen aşırı yüksek sıcaklıkları üretmeden malzemeyi mekanik olarak ayırır. Malzeme eritilmediği, yakılmadığı veya buharlaşmadığı için, duman, zehirli gazlar ve ısıya bağlı kimyasal emisyonlar çok daha az üretilir.
Azaltılmış ısı üretimi, hassas malzemelerde meydana gelen termal hasarı da en aza indirir. Lazer kesim veya plazma kesimde, yüksek sıcaklıklar plastikleri, kaplamaları, yapıştırıcıları ve reçineleri bozarak tehlikeli hava kirleticileri ve yanmış kalıntılar üretebilir. Salınımlı bıçak kesimi, kesme işleminin termal enerjiye değil, bıçağın ileri geri hareketine bağlı olması nedeniyle bu sorunları büyük ölçüde ortadan kaldırır.
Bir diğer önemli avantaj ise kesme işleminin hassasiyetidir. Salınım yapan bıçak, kontrollü bir kesme yolunu izlerken hızla yukarı ve aşağı hareket eder ve malzemenin nispeten düşük dirençle dilimlenmesini sağlar. Bu, yırtılmayı, sürüklenmeyi ve aşırı malzeme deformasyonunu azaltarak gereksiz talaş oluşumunu en aza indirmeye yardımcı olur. Daha temiz kenarlar ayrıca, kendileri de ek kirleticiler üretebilen zımparalama veya taşlama gibi ikincil son işlem süreçlerine olan ihtiyacı azaltır.
Birçok salınımlı bıçak sistemi, vakumlu tutma tablaları ve lokalize emme sistemleriyle de donatılmıştır. Bu özellikler, toz ve gevşek parçacıkların çevredeki çalışma alanına yayılmadan önce doğrudan kesme bölgesinde yakalanmasına yardımcı olur. Tıbbi cihaz üretimi veya kompozit imalatı gibi temizliğin kritik olduğu sektörlerde, bu yerleşik kirlilik kontrolü büyük bir avantaj sağlar.
Ayrıca, titreşimli bıçakla kesme, ısıya dayalı kesme yöntemlerine kıyasla genellikle daha az enerji tüketir ve daha düşük çevresel emisyon üretir. Yanmanın olmaması ve havadaki kirleticilerin azalması, daha güvenli iş yeri koşullarına ve çevresel sürdürülebilirliğin artmasına katkıda bulunur.
Üretilen Başlıca Kirletici Türleri
Titreşimli bıçakla kesme yöntemi birçok alternatif teknolojiye göre daha temiz olsa da, çalışma sırasında çeşitli kirleticiler yine de oluşabilir.
Partikül Toz
Titreşimli bıçakla kesme işleminde en sık rastlanan kirletici madde partikül tozdur. Bıçak malzemeleri keserken, iş parçasından küçük parçalar ayrılarak havaya karışabilir. Toz oluşumu özellikle köpük malzemeler, kompozitler, karton, yalıtım malzemeleri ve kırılgan polimerlerin işlenmesinde yaygındır.
Parçacık boyutu, gözle görülebilen kalıntılardan mikroskobik toz parçacıklarına kadar değişebilir. Özellikle ince havada asılı kalabilen ve çalışanlar tarafından solunabilen toz, önemli bir sorundur. Toz ayrıca makinelerin, sensörlerin ve nihai ürünlerin üzerine yerleşerek temizliği ve ekipman performansını etkileyebilir.
Parçacık boyutu, gözle görülebilen kalıntılardan mikroskobik toz parçacıklarına kadar değişebilir. Özellikle ince havada asılı kalabilen ve çalışanlar tarafından solunabilen toz, önemli bir sorundur. Toz ayrıca makinelerin, sensörlerin ve nihai ürünlerin üzerine yerleşerek temizliği ve ekipman performansını etkileyebilir.
Elyaf ve Tüy
Tekstil, dokuma kompozitler, filtrasyon ortamları veya yalıtım malzemeleri kesilirken, salınımlı bıçak sistemleri gevşek lifler ve tüy parçacıkları açığa çıkarabilir. Pamuk ve yün gibi doğal lifler genellikle yumuşak tüy parçacıkları üretirken, polyester veya naylon gibi sentetik lifler daha ince, havada uçuşan lifler üretebilir.
Elyaf kirliliği, hassas üretim ortamlarına müdahale edebilir ve zamanla makine bileşenlerinde birikebilir. Hassas yapıştırma veya elektronik montaj gerektiren endüstrilerde, havada bulunan elyaflar önemli bir kirlilik sorunu haline gelebilir.
Elyaf kirliliği, hassas üretim ortamlarına müdahale edebilir ve zamanla makine bileşenlerinde birikebilir. Hassas yapıştırma veya elektronik montaj gerektiren endüstrilerde, havada bulunan elyaflar önemli bir kirlilik sorunu haline gelebilir.
Bıçak Aşınma Parçacıkları
Salınım yapan bıçak, çalışma sırasında sürekli mekanik strese maruz kalır ve bu da zamanla kademeli aşınmaya yol açar. Bıçaklar köreldikçe, aşınma ve sürtünme yoluyla bıçak yüzeyinden mikroskobik metalik parçacıklar salınabilir.
Bıçak aşınması sonucu oluşan kirlenme genellikle minimal olsa da, elektronik, tıbbi üretim ve gıda işleme gibi hassas endüstrilerde, küçük metalik kirleticilerin bile istenmeyen bir durum olması nedeniyle önem kazanabilir. Bu nedenle, kirlenme risklerini en aza indirmek için düzenli bıçak değişimi ve bakımı şarttır.
Bıçak aşınması sonucu oluşan kirlenme genellikle minimal olsa da, elektronik, tıbbi üretim ve gıda işleme gibi hassas endüstrilerde, küçük metalik kirleticilerin bile istenmeyen bir durum olması nedeniyle önem kazanabilir. Bu nedenle, kirlenme risklerini en aza indirmek için düzenli bıçak değişimi ve bakımı şarttır.
Microplastics
Sentetik polimerlerin, plastiklerin, köpüklerin ve kompozit malzemelerin kesilmesi, mikroplastik olarak bilinen mikroskobik plastik parçacıkları oluşturabilir. Bu parçacıklar, kesme işlemi sırasında malzemenin kırılması veya aşınması sonucu oluşur.
Mikroplastikler, hava ve su sistemlerinde uzun süre kalabildikleri için giderek artan bir çevre sorunu haline gelmiştir. Titreşimli bıçakla kesme yöntemi genellikle aşındırıcı işleme yöntemlerine göre daha az mikroplastik üretse de, polimer işleme işlemleri yine de mikroskobik parçacıkların salınımına katkıda bulunabilir.
Mikroplastikler, hava ve su sistemlerinde uzun süre kalabildikleri için giderek artan bir çevre sorunu haline gelmiştir. Titreşimli bıçakla kesme yöntemi genellikle aşındırıcı işleme yöntemlerine göre daha az mikroplastik üretse de, polimer işleme işlemleri yine de mikroskobik parçacıkların salınımına katkıda bulunabilir.
Sınırlı VOC ve Kokular
Titreşimli bıçakla kesme yöntemi, termal kesme yöntemlerine göre çok daha az kimyasal emisyon üretse de, bazı malzemeler yine de düşük seviyelerde uçucu organik bileşikler (VOC'ler) veya kokular yayabilir. Yapışkan destekli malzemeler, kaplamalı kumaşlar, sentetik köpükler ve lamine kompozitler özellikle hassastır.
Kesme işlemi sırasında oluşan sürtünme, malzeme yüzeyinden eser miktarda kimyasal buhar salınımına neden olan lokalize ısınmaya yol açabilir. Bu emisyonlar genellikle lazer veya plazma kesimiyle üretilenlerden çok daha düşüktür, ancak kapalı üretim ortamlarında yine de uygun havalandırma gerekli olabilir.
Kesme işlemi sırasında oluşan sürtünme, malzeme yüzeyinden eser miktarda kimyasal buhar salınımına neden olan lokalize ısınmaya yol açabilir. Bu emisyonlar genellikle lazer veya plazma kesimiyle üretilenlerden çok daha düşüktür, ancak kapalı üretim ortamlarında yine de uygun havalandırma gerekli olabilir.
Gürültü ve Titreşim
Gürültü kirliliği, salınımlı bıçaklı kesme sistemleriyle ilişkili bir diğer dolaylı kirletici faktördür. Bıçağın hızlı ileri geri hareketi, çalışma sırasında tekrarlayan mekanik ses ve titreşim üretir. Salınımlı bıçaklı makineler genellikle ağır işleme ekipmanlarından daha sessiz olsa da, endüstriyel gürültüye uzun süre maruz kalmak yine de işçi konforunu ve iş güvenliğini etkileyebilir.
Titreşimli bıçakla kesme işlemi kirlilik oluşturur, ancak kirlilik seviyeleri genellikle termal veya aşındırıcı kesme teknolojileriyle ilişkili olanlardan çok daha düşüktür. İşlem yoğun ısı yerine mekanik bıçak titreşimine dayandığı için minimum duman, buhar ve termal bozunma yan ürünü üretir. Bu da titreşimli bıçakla kesmeyi birçok endüstriyel uygulama için daha temiz ve çevre dostu bir üretim çözümü haline getirir.
Titreşimli bıçakla kesme sırasında oluşan başlıca kirleticiler arasında toz partikülleri, gevşek lifler, bıçak aşınma parçacıkları, mikroplastikler, az miktarda VOC emisyonları ve çalışma gürültüsü bulunur. Kirliliğin miktarı ve türü, malzeme bileşimi, bıçak durumu, kesme hızı ve makine konfigürasyonu gibi çeşitli faktörlere bağlıdır. Kompozitler, köpükler, tekstiller ve sentetik polimerler gibi malzemelerin işlenmesi sırasında toz ve mikroskobik kalıntı üretme olasılığı özellikle yüksektir.
Bu kirlenme risklerine rağmen, modern salınımlı bıçak sistemleri, lokalize emme sistemleri, vakumlu tutma tablaları, uygun bıçak bakımı ve optimize edilmiş kesme parametreleri sayesinde kirletici madde oluşumunu etkili bir şekilde en aza indirebilir. Sonuç olarak, salınımlı bıçakla kesme, özellikle hassasiyet, azaltılmış termal hasar ve iyileştirilmiş iş yeri temizliği gerektiren uygulamalar için mevcut en temiz endüstriyel kesme yöntemlerinden biri olmaya devam etmektedir.
Titreşimli Bıçakla Kesim Sırasında Toz Oluşumu
Titreşimli bıçakla kesme işleminde en önemli kirlilik sorunlarından biri toz oluşumudur. Bu işlem birçok termal ve aşındırıcı kesme yöntemine göre daha temiz olsa da, bıçak ile malzeme arasındaki tekrarlanan mekanik etkileşim yine de havada uçuşan parçacıklar ve ince kalıntılar oluşturabilir. Kesme sırasında, titreşimli bıçak malzeme boyunca ilerlerken hızla yukarı ve aşağı hareket eder; bu da yerel gerilme, aşınma ve parçalanmaya neden olarak çeşitli boyutlarda toz oluşumuna yol açabilir.
Oluşan toz miktarı, malzeme bileşimi, bıçak keskinliği, salınım frekansı, kesme hızı ve çevresel koşullar dahil olmak üzere birçok faktöre bağlıdır. Bazı malzemeler yalnızca minimum düzeyde partikül madde üretirken, diğerleri ürün temizliğini, işçi güvenliğini ve ekipman güvenilirliğini etkileyen büyük miktarda ince havada uçuşan partikül salabilir. Tozun nasıl oluştuğunu ve nasıl kontrol edilebileceğini anlamak, salınımlı bıçaklı kesme sistemlerinin genel kirlilik profilini değerlendirmek için çok önemlidir.
Oluşan toz miktarı, malzeme bileşimi, bıçak keskinliği, salınım frekansı, kesme hızı ve çevresel koşullar dahil olmak üzere birçok faktöre bağlıdır. Bazı malzemeler yalnızca minimum düzeyde partikül madde üretirken, diğerleri ürün temizliğini, işçi güvenliğini ve ekipman güvenilirliğini etkileyen büyük miktarda ince havada uçuşan partikül salabilir. Tozun nasıl oluştuğunu ve nasıl kontrol edilebileceğini anlamak, salınımlı bıçaklı kesme sistemlerinin genel kirlilik profilini değerlendirmek için çok önemlidir.
Toz Nasıl Oluşur?
Titreşimli bıçakla kesimde toz, esas olarak mekanik parçalanma yoluyla oluşur. Bıçak, malzeme yüzeyine karşı tekrar tekrar titreştikçe, sürtünme, sıkıştırma, yırtılma ve mikro kırılma nedeniyle kesim kenarından küçük parçacıklar kopar. Kirleticilerin esas olarak termal ayrışma yoluyla oluştuğu lazer kesim veya plazma kesimden farklı olarak, titreşimli bıçakla kesim, bıçak ile iş parçası arasındaki doğrudan fiziksel etkileşim yoluyla kirleticiler üretir.
Bıçak durumu toz oluşumunda büyük rol oynar. Keskin bir bıçak, malzemeyi nispeten düşük dirençle temiz bir şekilde keser ve daha büyük ve daha kontrollü parçacıklar üretir. Buna karşılık, körelmiş veya hasar görmüş bir bıçak sürtünmeyi ve yırtılmayı artırarak daha fazla parçacık salınımına ve daha ince havada uçuşan toza yol açar.
Kesme parametreleri de kontaminasyon seviyelerini etkiler. Yüksek kesme hızları, uygun olmayan ilerleme hızları veya aşırı salınım frekansı, kesme işlemini istikrarsızlaştırabilir ve parçalanmayı artırabilir. Malzeme kalınlığı ve yoğunluğu da parçacık oluşumunu etkiler. Kırılgan malzemeler ince toza dönüşme eğilimindeyken, lifli malzemeler gevşek lifler ve pamukçuklar salar.
Çevresel koşullar da toz sorunlarını şiddetlendirebilir. Kuru hava ve statik elektrik, hafif parçacıkların havada daha uzun süre kalmasına veya makine ve ürün yüzeylerine yapışmasına neden olabilir. Yetersiz havalandırma, havada bulunan kirleticilerin çalışma alanında birikmesine ve zamanla kirlenme riskinin artmasına yol açar.
Önemli Miktarda Toz Üreten Malzemeler
Titreşimli bıçakla kesme işlemi sırasında tüm malzemeler aynı düzeyde toz üretmez. Tozun miktarı, parçacık boyutu ve davranışı, malzemenin yapısına ve bileşimine büyük ölçüde bağlıdır. Kırılgan, lifli, katmanlı veya hücresel yapılara sahip malzemelerin, kesme işlemleri sırasında havaya daha fazla parçacık salma olasılığı genellikle daha yüksektir.
En önemli toz üreten malzemeler arasında köpükler, kompozit malzemeler, tekstil ürünleri ve karton ürünler yer almaktadır. Bu malzemeler endüstriyel üretimde yaygın olarak kullanılmakta olup esneklikleri ve ısıya duyarlılıkları nedeniyle genellikle salınımlı bıçak sistemleri kullanılarak işlenmektedir. Bununla birlikte, her biri kendine özgü kirlenme sorunları sunmakta ve özel toz kontrol stratejileri gerektirmektedir.
En önemli toz üreten malzemeler arasında köpükler, kompozit malzemeler, tekstil ürünleri ve karton ürünler yer almaktadır. Bu malzemeler endüstriyel üretimde yaygın olarak kullanılmakta olup esneklikleri ve ısıya duyarlılıkları nedeniyle genellikle salınımlı bıçak sistemleri kullanılarak işlenmektedir. Bununla birlikte, her biri kendine özgü kirlenme sorunları sunmakta ve özel toz kontrol stratejileri gerektirmektedir.
Köpük Malzemeler
Titreşimli bıçakla kesme işlemlerinde en yaygın toz kaynaklarından bazıları köpük malzemelerdir. Poliüretan köpük, polietilen köpük, EVA köpük, akustik köpük ve izolasyon köpüğü, gözenekli ve hücresel yapıları nedeniyle kesme sırasında partikül madde salabilir.
Salınım yapan bıçak köpüğe nüfuz ettiğinde, iç hücre duvarlarından küçük parçalar ayrılarak çevredeki havaya dağılabilir. Yumuşak köpükler genellikle hafif, havada uçuşan parçacıklar üretirken, sert köpükler çatlama ve parçalanma yoluyla kırılgan toz oluşturabilir. Yüksek hızlı otomatik kesme sistemlerinde, emme sistemleri yetersizse köpük tozu hızla birikebilir.
Statik elektrik, hafif parçacıkların makine yüzeylerine, bitmiş ürünlere ve operatörlere yapışma eğiliminde olması nedeniyle köpük işleme sürecini daha da karmaşık hale getirir. Ambalajlama, mobilya imalatı ve izolasyon üretiminde, kontrolsüz köpük tozu ürün temizliğini azaltabilir ve bakım gereksinimlerini artırabilir.
Kompozit Malzemeler
Kompozit malzemeler, farklı fiziksel özelliklere sahip birden fazla maddeyi bir araya getirdikleri için özellikle zorlayıcıdır. Karbon fiber kompozitler, fiberglas laminatlar, takviyeli polimerler ve çok katmanlı endüstriyel kompozitler, kesim sırasında önemli miktarda ince parçacık madde üretebilir.
Bıçak takviyeli katmanları keserken, lifler ve reçine parçacıkları parçalanarak havaya karışabilir. Karbon fiber tozu özellikle sorunludur çünkü son derece ince, hafif ve elektriksel olarak iletkendir. Fiberglas parçacıkları cildi, gözleri ve solunum sistemini tahriş edebilirken, reçine tozu kimyasal olarak aktif bileşikler içerebilir.
Kompozit malzemeler genellikle kırık lifler, reçine parçaları ve yapıştırıcı kalıntılarından oluşan karışık kirlilik üretir. Bu kirleticilerin uzaklaştırılması zordur ve uygun emme sistemleri kullanılmazsa üretim ortamlarına yayılabilirler. Bu riskler nedeniyle, kompozit kesme işlemleri genellikle gelişmiş filtrasyon ve kapalı toz toplama sistemleri gerektirir.
tekstil
Tekstil ürünleri esas olarak tüy, gevşek lifler ve mikroskobik kumaş parçacıkları şeklinde toz üretir. Pamuk, yün ve keçe gibi doğal kumaşlar yumuşak lifli toz salma eğilimindeyken, polyester, naylon ve akrilik kumaşlar gibi sentetik malzemeler daha ince havada uçuşan parçacıklar üretebilir.
Kumaşın yapısı toz oluşumunu büyük ölçüde etkiler. Gevşek dokulu malzemeler ve çok katmanlı tekstiller, genellikle sıkı dokulu kumaşlara göre daha fazla havada uçuşan lif üretir. Sentetik tekstillerin tekrar tekrar kesilmesi de mikroplastik kirliliğine katkıda bulunabilir, çünkü kesme işlemi sırasında mikroskobik polimer lifler kopabilir.
Tekstil tozu, makinelerde, sensörlerde ve nihai ürünlerde birikerek ürün kalitesini ve makine performansını olumsuz etkileyebilir. Giyim üretimi, otomotiv iç mekanları ve filtreleme ortamı üretimi gibi sektörlerde, havada uçuşan liflerin kontrolü, temizlik standartlarının korunması için kritik öneme sahiptir.
Karton
Ambalaj ve teşhir ürünleri üretiminde karton ve oluklu mukavva, genellikle salınımlı bıçaklı kesme sistemleri kullanılarak işlenir. Kartonun kesilmesi nispeten kolay olsa da, yine de önemli miktarda kağıt tozu ve gevşek selüloz lifi üretebilir.
Kağıt lifleri kesme işlemi sırasında kırılıp ayrıldığında toz oluşur. Oluklu karton yapılar, katmanlı yapıları nedeniyle özellikle lif salınımına yatkındır. Geri dönüştürülmüş karton malzemeler, daha zayıf lif bağları ve malzeme bozulması nedeniyle daha da fazla partikül madde üretebilir.
Kuru çevre koşulları, kağıt malzemeleri daha kırılgan hale getirerek toz oluşumunu artırabilir. Zamanla, kağıt tozu makinelerin, havalandırma sistemlerinin ve elektrikli bileşenlerin içinde birikerek çalışma verimliliğini düşürebilir ve bakım ihtiyaçlarını artırabilir.
Tozun Sağlık Riskleri
Titreşimli bıçakla kesim sırasında oluşan toz, özellikle ince havada asılı partiküllerin uzun süre solunması durumunda çeşitli sağlık ve güvenlik sorunlarına yol açabilir. Riskin ciddiyeti, partikül boyutuna, konsantrasyonuna, malzeme bileşimine ve maruz kalma süresine bağlıdır.
Daha büyük parçacıklar genellikle burun veya üst solunum sisteminde hapsolurken, daha küçük parçacıklar akciğerlerin derinliklerine kadar nüfuz edebilir. Havada bulunan toza uzun süre maruz kalmak, solunum yolu tahrişine, öksürüğe, alerjik reaksiyonlara, astım semptomlarına veya kronik akciğer rahatsızlıklarına yol açabilir.
Bazı malzemeler ek tehlikeler oluşturmaktadır. Cam elyafı parçacıkları cildi ve gözleri tahriş edebilirken, karbon fiber tozu iletken özellikleri nedeniyle solunum rahatsızlığına neden olabilir ve elektronik ekipmanları kirletebilir. Sentetik polimerlerden ve kimyasal işlem görmüş malzemelerden kaynaklanan tozlar ayrıca potansiyel toksikolojik riskler oluşturan katkı maddeleri, reçineler veya alev geciktiriciler içerebilir.
Sağlık etkilerinin yanı sıra, toz birikimi operasyonel tehlikeler de yaratabilir. İnce, yanıcı toz parçacıkları, kapalı endüstriyel ortamlarda tutuşma kaynaklarının yakınında birikmesine izin verilirse yangın veya patlama riskini artırabilir.
Toz Kontrol Yöntemleri
Titreşimli bıçakla kesme işlemleri sırasında kirlenmeyi en aza indirmek için etkili toz kontrolü şarttır. En önemli yöntemlerden biri de lokal toz emmedir. Kesme bölgesine yakın konumlandırılan vakum sistemleri, havada bulunan partikülleri çevreye dağılmadan önce doğrudan kaynağında yakalar.
Vakumlu tutucu masalar, malzemeleri sabitleyerek ve aynı zamanda tozu aşağı doğru çekerek filtreleme sistemlerine yönlendirerek ek kirlilik kontrolü sağlar. Yüksek verimli partikül hava (HEPA) filtreleri, egzoz havasındaki ince havada bulunan partikülleri uzaklaştırmak için gelişmiş üretim ortamlarında yaygın olarak kullanılır.
Bıçak bakımı da bir diğer kritik faktördür. Keskin bıçaklar sürtünmeyi, yırtılmayı ve malzeme parçalanmasını azaltarak daha temiz kesimler ve daha az toz oluşumu sağlar. Düzenli bıçak değişimi, kesme verimliliğini ve kirlenme kontrolünü korumaya yardımcı olur.
Makine parametrelerinin optimize edilmesi, toz üretimini daha da azaltabilir. Malzeme özelliklerine göre uygun salınım frekansı, ilerleme hızı ve kesme hızı seçilmelidir. Daha düşük sürtünme ve daha düzgün kesme hareketi genellikle daha az havada uçuşan partikül üretir.
Ek kontrol stratejileri arasında antistatik cihazlar, nem düzenlemesi, makine muhafazaları, rutin temizlik prosedürleri ve solunum maskeleri ve koruyucu gözlükler gibi kişisel koruyucu ekipmanlar yer almaktadır. Kompozit işleme gibi yüksek tozlu uygulamalarda, iş yeri güvenliğini sağlamak için kapalı kesme sistemleri gerekli olabilir.
Titreşimli bıçakla kesme işleminde toz oluşumu başlıca kirleticilerden biridir. Bu işlem, birçok termal veya aşındırıcı kesme yöntemine göre daha az kirliliğe neden olsa da, titreşimli bıçak ile malzeme arasındaki mekanik etkileşim yine de havada uçuşan parçacıklar, lifler ve mikroskobik kalıntılar açığa çıkarabilir. Oluşan tozun miktarı ve türü, malzeme bileşimine, kesme koşullarına, bıçak keskinliğine ve çevresel faktörlere büyük ölçüde bağlıdır.
Köpük, kompozit laminatlar, tekstil ve karton gibi malzemeler, hücresel, lifli veya katmanlı yapıları nedeniyle özellikle toz oluşumuna yatkındır. Bazı toz parçacıkları solunum yoluyla maruz kalma, cilt tahrişi veya uzun süreli işyeri kirlenmesi yoluyla sağlık riskleri oluşturabilir. Kompozit malzemeler, ince lifler ve kimyasal olarak karmaşık partikül maddeler salabildikleri için özellikle zorlayıcıdır.
Bu kirlenme endişelerine rağmen, etkili toz kontrol sistemleri havadaki partikül seviyelerini önemli ölçüde azaltabilir ve iş yeri temizliğini iyileştirebilir. Lokalize emme sistemleri, HEPA filtreleme, keskin bıçak bakımı, optimize edilmiş kesme parametreleri ve uygun havalandırma, daha güvenli ve temiz üretim ortamlarına katkıda bulunur. Bu nedenle, salınımlı bıçak kesme teknolojisinin kirlenme özelliklerini değerlendirirken toz oluşumunu anlamak çok önemlidir.
Elyaf ve Parçacık Kirliliği
Özellikle lifli, takviyeli veya kompozit malzemelerin işlenmesinde, salınımlı bıçakla kesme işleminde lif ve parçacık kirliliği önemli bir sorundur. Salınımlı bıçak sistemleri genellikle termal kesme teknolojilerinden daha temiz olsa da, salınımlı bıçak ile iş parçası arasındaki tekrarlanan mekanik etkileşim, gevşek lifleri, ince parçacıkları ve mikroskobik kalıntıları çevreye salabilir. Bu kirleticiler ürün kalitesini, işçi sağlığını, makine güvenilirliğini ve çevre temizliğini etkileyebilir.
Dokuma yapılar, takviye lifleri veya kırılgan kompozit katmanlar içeren malzemelerde sorun daha da önem kazanır. Kesim sırasında lifler kırılabilir, matristen ayrılabilir veya titreşim ve bıçak hareketi nedeniyle havaya karışabilir. Takviyeli malzemelerden kaynaklanan ince parçacıklar genellikle hafiftir ve kontrol edilmesi zordur; bu da onların havalandırma sistemlerine yayılmasına ve ekipman yüzeylerine yerleşmesine neden olur. Havacılık, otomotiv üretimi, elektronik, tıbbi üretim ve filtrasyon ortamı imalatı gibi sektörlerde lif kirliliği ciddi operasyonel ve güvenlik sorunları yaratabilir.
Dokuma yapılar, takviye lifleri veya kırılgan kompozit katmanlar içeren malzemelerde sorun daha da önem kazanır. Kesim sırasında lifler kırılabilir, matristen ayrılabilir veya titreşim ve bıçak hareketi nedeniyle havaya karışabilir. Takviyeli malzemelerden kaynaklanan ince parçacıklar genellikle hafiftir ve kontrol edilmesi zordur; bu da onların havalandırma sistemlerine yayılmasına ve ekipman yüzeylerine yerleşmesine neden olur. Havacılık, otomotiv üretimi, elektronik, tıbbi üretim ve filtrasyon ortamı imalatı gibi sektörlerde lif kirliliği ciddi operasyonel ve güvenlik sorunları yaratabilir.
Lifli Malzeme Zorlukları
Lifli malzemeler, iç yapıları katı homojen malzemelerden farklı davrandığı için, titreşimli bıçakla kesim sırasında benzersiz zorluklar sunar. Lifler, düzgün bir şekilde ayrılmak yerine, mekanik stres altında bükülebilir, gerilebilir, yıpranabilir veya birbirinden ayrılabilir. Titreşimli bıçak malzeme boyunca tekrar tekrar hareket ettikçe, küçük lifler ve parçalar kesim kenarından ayrılarak çevredeki çalışma alanına dağılabilir.
Tekstil ürünleri, yalıtım malzemeleri, keçe, dokuma kompozitler, filtrasyon kumaşları ve çok katmanlı laminatlar özellikle lif salınımına yatkındır. Pamuk ve yün gibi doğal lifler tipik olarak tüy ve yumuşak havada uçuşan parçacıklar üretirken, polyester, naylon ve aramid malzemeler gibi sentetik lifler daha ince ve daha kalıcı kirleticiler üretebilir.
Bir diğer zorluk ise lifli malzemelerin düzensiz parçacık boyutları oluşturabilmesidir. Bazı parçacıklar büyük ve görünür kalırken, diğerleri mikroskobik hale gelir ve tespit edilmesi zorlaşır. Havada uçuşan ince lifler, makine yüzeylerinde, sensörlerde, havalandırma kanallarında ve nihai ürünlerde birikerek uzun vadeli kirlenme sorunlarına yol açabilir.
Statik elektrik, özellikle sentetik tekstiller veya polimer bazlı kompozitler kesilirken kirlenme sorunlarını daha da artırabilir. Hafif lifler, standart hava akışı sistemleri tarafından uzaklaştırılmak yerine ekipman ve ürün yüzeylerine yapışabilir. Bu durum, yapıştırma, kaplama, sızdırma veya elektronik montaj gibi sonraki üretim aşamalarını engelleyebilir.
Ayrıca, tekrarlanan lif birikimi, filtreleri tıkayarak makine verimliliğini düşürebilir, bakım gereksinimlerini artırabilir ve kesme hassasiyetini etkileyebilir. Bu nedenle, lifli malzeme işleme genellikle özel ekstraksiyon ve kirlilik kontrol sistemleri gerektirir.
Karbon Fiber Tozu
Karbon fiber takviyeli kompozitler, partikül kirlenmesi açısından en zorlu malzemeler arasında yer almaktadır. Bu malzemeler, yüksek mukavemet-ağırlık oranları nedeniyle havacılık, otomotiv, spor ekipmanları ve ileri mühendislik uygulamalarında yaygın olarak kullanılmaktadır. Bununla birlikte, karbon fiber malzemelerin kesilmesi, hem sağlık hem de ekipman riski oluşturan son derece ince iletken toz partikülleri üretebilir.
Titreşimli bıçakla kesme işlemi sırasında, bıçak mekanik olarak karbon fiber tellerini ve reçine katmanlarını kırar. Bu işlem, mikroskobik karbon parçacıklarını ve kırılmış fiber parçalarını havaya salar. Karbon fiber tozu, hafif, kolayca havaya karışabilen ve elektriksel olarak iletken olması nedeniyle özellikle sorunludur. Dağıldıktan sonra, parçacıklar makinelerin, devre kartlarının, sensörlerin ve elektronik bileşenlerin üzerine yerleşerek potansiyel olarak elektriksel parazite veya ekipman hasarına neden olabilir.
Karbon liflerinin keskin ve kırılgan yapısı, parçacıkların solunması durumunda solunum yolu tahrişi olasılığını da artırır. İnce karbon tozu, özellikle uygun havalandırma veya solunum koruması kullanılmadığında, akciğerlere derinlemesine nüfuz edebilir. Titreşimli bıçakla kesme, taşlama veya aşındırıcı işlemeye göre daha az havada uçuşan kirliliğe neden olsa da, yüksek hacimli kompozit işleme sırasında yine de önemli miktarda toz oluşumu meydana gelebilir.
Karbon fiber tozunun bir diğer zorluğu da, partiküllerin kolayca yayılma ve uzun süre havada asılı kalma eğiliminde olmasıdır. Kuru süpürme gibi geleneksel temizleme yöntemleri, tozu uzaklaştırmak yerine yeniden dağıtabilir. Sonuç olarak, karbon fiber işleme ortamlarında genellikle özel vakum emme sistemleri ve HEPA filtreleme gereklidir.
Fiberglas Tahrişi
Fiberglas malzemeler, titreşimli bıçakla kesme sırasında önemli kirlenme ve sağlık sorunları da oluşturmaktadır. Fiberglas kompozitler, reçine matrisi içine gömülü ince cam liflerinden oluşur. Bu malzemeler kesildiğinde, mikroskobik cam parçaları ve havada uçuşan parçacıklar çevreye salınabilir.
Daha yumuşak tekstil liflerinin aksine, cam elyafı parçacıkları sert ve aşındırıcıdır. Cam elyafı tozuyla doğrudan temas ciltte tahrişe, kaşıntıya, kızarıklığa ve rahatsızlığa neden olabilir. Havada bulunan cam elyafı parçacıkları ayrıca gözleri, burnu ve boğazı tahriş edebilir. İnce cam elyafı tozunun solunması, özellikle uzun süreli maruz kalma durumunda, solunum yolu tahrişine, öksürüğe ve nefes alma güçlüğüne katkıda bulunabilir.
Tahrişin şiddeti genellikle lif boyutuna ve konsantrasyonuna bağlıdır. Daha küçük cam elyaf parçacıklarının havada kalma ve solunum sistemine daha derinlere nüfuz etme olasılığı daha yüksektir. Yüksek hızlı kesme işlemleri, aşınmış bıçaklar veya uygunsuz kesme parametreleri, parçacık parçalanmasını ve havadaki kirlilik seviyelerini artırabilir.
Cam elyafı kirliliği üretim kalitesini de etkileyebilir. Gevşek cam elyafları yakındaki ürünlere, makinelere ve yapıştırıcı yüzeylere yerleşerek sonraki montaj süreçlerine müdahale edebilir. Temiz üretim ortamlarında, kontrolsüz cam elyafı parçacıkları ürün güvenilirliğini ve temizlik standartlarını tehlikeye atabilir.
Titreşimli bıçakla kesme işlemi genellikle testere veya taşlama işlemlerine göre daha az fiberglas tozu üretse de, malzemenin aşındırıcı ve tahriş edici özellikleri nedeniyle kirlenme kontrolü son derece önemlidir.
Önleme Tedbirleri
Titreşimli bıçakla kesim sırasında lif ve partikül kirliliğini kontrol etmek için etkili önleme tedbirleri şarttır. En önemli stratejilerden biri de lokal toz emme sistemidir. Kesim alanının hemen yakınına yerleştirilen vakum sistemleri, havada bulunan lifleri ve partikülleri çalışma alanına yayılmadan önce yakalayabilir.
Vakumlu tutma tablaları, malzemeyi stabilize ederken aynı zamanda parçacıkları aşağı doğru toplama sistemlerine çekerek ek kirlilik kontrolü sağlar. Karbon fiber veya fiberglas içeren uygulamalarda, mikroskobik havada bulunan kirleticileri etkili bir şekilde yakalamak için genellikle yüksek verimli partikül hava (HEPA) filtrasyonu gereklidir.
Bıçak bakımı da bir diğer kritik faktördür. Keskin bıçaklar, daha az yırtılma ve lif parçalanmasıyla daha temiz kesimler oluşturarak kesim sırasında oluşan gevşek parçacık miktarını azaltır. Kör bıçaklar sürtünmeyi, çekmeyi ve malzeme hasarını artırarak daha fazla parçacık salınımına yol açar.
Kesme parametrelerinin optimize edilmesi, kontaminasyonu en aza indirmeye de yardımcı olur. Malzeme özelliklerine göre uygun salınım frekansı, ilerleme hızı ve kesme hızı seçilmelidir. Daha düşük mekanik gerilim genellikle lif kırılmasını ve havada uçuşan parçacık oluşumunu azaltır.
Makine muhafazaları ve kontrollü hava akışı sistemleri, kirlilik yönetimini daha da iyileştirebilir. Kapalı kesim ortamları, liflerin bitişik üretim alanlarına dağılmasını önlerken, yönlü hava akışı havada bulunan parçacıkların emme sistemlerine doğru yönlendirilmesine yardımcı olur.
Antistatik sistemler, özellikle sentetik elyaflar ve polimer bazlı malzemelerin işlenmesinde son derece faydalıdır. Statik elektrik birikimini azaltarak, bu sistemler hafif elyafların ürün ve ekipman yüzeylerine yapışmasını önlemeye yardımcı olur.
Kişisel koruyucu ekipman, işçi güvenliği için de aynı derecede önemlidir. Solunum maskeleri, koruyucu eldivenler, güvenlik gözlükleri ve koruyucu giysiler, havada bulunan liflere maruz kalmayı ve cilt tahrişini azaltmaya yardımcı olur. Endüstriyel vakum sistemleri kullanılarak yapılan düzenli iş yeri temizliği, kuru süpürme yerine, tozun ikincil olarak yeniden dağılmasını önlemeye de yardımcı olur.
Özellikle tekstil, takviyeli kompozitler, fiberglas malzemeler ve diğer lifli ürünlerin işlenmesinde, salınımlı bıçakla kesimde lif ve partikül kirliliği önemli bir sorundur. Salınımlı bıçağın tekrarlanan mekanik hareketi, ürün kalitesini, ekipman güvenilirliğini ve iş yeri temizliğini etkileyen gevşek lifleri, mikroskobik partikülleri ve havada uçuşan kalıntıları serbest bırakabilir.
Karbon fiber kompozitler, ortaya çıkan tozun hafif, iletken ve uzaklaştırılması zor olması nedeniyle özellikle zorlu kirlenme sorunları yaratır. Fiberglas malzemeler ise aşındırıcı yapıları ve cilt, göz ve solunum yolu tahrişine neden olma potansiyelleri nedeniyle ek endişeler doğurur. Nispeten yumuşak tekstil malzemeleri bile, üretim ortamlarında biriken tüy ve ince havada uçuşan lifler salabilir.
Bu zorluklara rağmen, uygun önleme tedbirleri ile kontaminasyon riskleri önemli ölçüde azaltılabilir. Lokalize ekstraksiyon sistemleri, HEPA filtreleme, keskin bıçak bakımı, optimize edilmiş kesme parametreleri, makine muhafazaları, antistatik kontroller ve uygun kişisel koruyucu ekipmanlar, daha temiz ve güvenli üretim koşullarına katkıda bulunur. Bu nedenle, salınımlı bıçak kesme teknolojisinin genel çevresel ve operasyonel etkisini değerlendirmek için lif ve partikül kontaminasyonunu anlamak çok önemlidir.
Mikroplastik Üretimi
Mikroplastik oluşumu, modern üretim ve endüstriyel işlemlerde giderek daha önemli bir konu haline gelmiştir. Endüstriler sentetik polimerlere, plastik kompozitlere ve mühendislik malzemelerine daha fazla bağımlı hale geldikçe, kesme, düzeltme, taşlama ve imalat işlemleri sırasında mikroskobik plastik parçacıkların salınımıyla ilgili endişeler artmıştır. Titreşimli bıçakla kesme, genellikle termal ve aşındırıcı kesme yöntemlerine göre daha temiz bir alternatif olarak kabul edilse de, polimer bazlı malzemelerin işlenmesi sırasında yine de mikroplastik oluşumuna neden olabilir.
Salınımlı bıçak kesimi sırasında, bıçak yüksek frekansta malzeme içinden tekrar tekrar hareket ederek kesme yüzeyinde mekanik gerilim, sürtünme ve parçalanma oluşturur. Bu işlemler, kolayca tespit edilemeyecek kadar küçük olan ancak yine de çevresel kirliliğe ve işyeri maruziyetine katkıda bulunabilecek minik plastik parçacıklarını açığa çıkarabilir. Bu sorun, özellikle sentetik tekstil, köpük ürünleri, ambalaj malzemeleri, polimer kompozitler ve esnek plastikler işleyen endüstrilerde önemlidir.
Mikroplastiklerin nasıl üretildiğini ve kontrol edildiğini anlamak, salınımlı bıçakla kesme teknolojisinin çevresel etkisini değerlendirmek için çok önemlidir. Bu işlem, birçok geleneksel kesme yöntemine göre daha az emisyon üretse de, plastik parçacıkların doğal ekosistemlerdeki kalıcılığı ve yaygın dağılımı nedeniyle mikroplastik kirliliği giderek artan bir endişe kaynağı olmaya devam etmektedir.
Mikroplastikler Nedir?
Mikroplastikler, genellikle beş milimetreden küçük olan son derece küçük plastik parçacıklardır. Bazı mikroplastikler çıplak gözle görülebilirken, diğerleri mikroskobiktir ve tespit edilmesi için özel ekipman gerektirir. Bu parçacıklar, daha büyük plastik malzemelerin parçalanması, kırılması, aşınması veya bozulması sonucu oluşur.
Mikroplastikler genellikle iki kategoriye ayrılır: birincil mikroplastikler ve ikincil mikroplastikler. Birincil mikroplastikler, kozmetik, kaplama veya endüstriyel uygulamalar gibi ürünler için kasıtlı olarak küçük boyutlarda üretilir. İkincil mikroplastikler ise daha büyük plastik ürünlerin mekanik aşınma, çevresel maruziyet veya üretim süreçleri yoluyla bozulması veya parçalanması sonucu oluşur.
Titreşimli bıçakla kesimde üretilen mikroplastikler esas olarak ikincildir. Titreşimli bıçak polimer malzemeleri keserken, küçük parçalar malzeme yüzeyinden veya kesim kenarından kopabilir. Kesim koşullarına ve malzeme yapısına bağlı olarak, bu parçacıklar havaya karışabilir, yakındaki yüzeylere yerleşebilir veya atık toplama sistemlerine girebilir.
Mikroplastik parçacıklar şekil ve bileşim bakımından önemli ölçüde farklılık gösterir. Bazıları lif şeklinde görünürken, diğerleri pul, parça şeklinde bulunur. filmlerMikroskobik granüller halindedirler. Küçük boyutları, üretim ortamlarında kolayca dağılmalarına ve potansiyel olarak hava ve su sistemlerine karışmalarına olanak tanır.
Mikroplastiklerin Kaynakları
Salınımlı bıçak sistemleriyle işlenen çeşitli malzeme türleri mikroplastik oluşumuna katkıda bulunabilir. Sentetik tekstiller en yaygın kaynaklardan biridir. Polyester, naylon, akrilik, polipropilen ve diğer sentetik elyaflardan yapılan kumaşlar, lif kırılması ve aşınma nedeniyle kesim sırasında mikroskobik plastik parçacıklar salabilir.
Köpük malzemeler de önemli bir kaynak oluşturmaktadır. Poliüretan köpük, polietilen köpük, EVA köpük ve yalıtım malzemeleri genellikle kesme işlemleri sırasında parçalanan polimer yapılar içerir. Hafif köpük parçacıkları kolayca havaya karışabilir ve çevrede asılı kalabilir.
Plastik levhalar ve esnek polimer filmler de mekanik kesim sırasında mikroplastik üretir. PVC, akrilik, polipropilen, PET ve lamine ambalaj malzemeleri gibi malzemeler, özellikle bıçaklar körelmişse veya kesim parametreleri kötü optimize edilmişse, kesim kenarından küçük parçalar salabilir.
Polimer reçineleri içeren kompozit malzemeler, mikroplastik parçacıkları da içeren karışık kirliliğe neden olabilir. Karbon fiber takviyeli plastikler ve fiberglas kompozitler genellikle kesim sırasında parçalanarak takviye liflerinin yanı sıra mikroskobik reçine parçacıklarını da serbest bırakan epoksi veya termoplastik matrisler içerir.
Yapışkanlı malzemeler ve kaplamalı kumaşlar, kesme işlemi yalnızca temel malzemeyi değil, aynı zamanda polimer kaplamaları, laminatları ve yapışkan katmanları da ayırabileceğinden, ek mikroplastik kirliliğine neden olabilir. Bu nedenle, otomatik üretim ortamlarında tekrarlanan üretim döngüleri, çalışma alanında plastik parçacıkların kademeli olarak birikmesine katkıda bulunabilir.
Bıçak durumu da mikroplastik oluşumunu etkiler. Keskin bıçaklar daha temiz kesimler ve daha az malzeme yırtılması sağlarken, körelmiş bıçaklar sürtünmeyi ve parçalanmayı artırır. Aşırı kesme hızı veya uygunsuz salınım ayarları, kararsız kesme koşulları yaratarak parçacık salınımını daha da artırabilir.
Çevresel Sorunlar
Mikroplastikler, son derece kalıcı olmaları ve doğal ekosistemlere salındıktan sonra uzaklaştırılmalarının zor olması nedeniyle büyük bir çevre sorunu haline gelmiştir. Biyolojik olarak parçalanabilen malzemelerin aksine, çoğu sentetik polimer çok yavaş parçalanır ve bu da mikroskobik parçacıkların uzun süreler boyunca havada, toprakta, nehirlerde, okyanuslarda ve atık su sistemlerinde birikmesine neden olur.
En büyük endişelerden biri mikroplastik parçacıkların hareketliliğidir. Son derece küçük ve hafif oldukları için havalandırma sistemleri, atık su deşarjı ve endüstriyel akıntı yoluyla kolayca yayılabilirler. Üretim sırasında oluşan havada bulunan parçacıklar sonunda çevredeki ortamlara çökebilir veya filtrasyon verimliliğinin sınırlı olabileceği su arıtma sistemlerine girebilir.
Mikroplastikler ayrıca vahşi yaşamı ve su ekosistemlerini de etkileyebilir. Küçük plastik parçacıkları deniz organizmaları, balıklar, kuşlar ve diğer hayvanlar tarafından yutulabilir ve bu da fiziksel tıkanmaya, kimyasal maruziyete veya biyolojik süreçlerin bozulmasına neden olabilir. Zamanla mikroplastikler besin zincirlerinde hareket edebilir ve ekosistemler içinde birikebilir.
Bir diğer endişe ise mikroplastiklerin kimyasal bileşimiyle ilgilidir. Plastik parçacıklar, plastikleştiriciler, stabilizatörler, alev geciktiriciler, pigmentler ve artık monomerler gibi katkı maddeleri içerebilir. Bazı durumlarda, mikroplastikler çevresel kirleticileri de emebilir ve ekosistemler boyunca taşıyabilir.
Endüstriyel ortamlarda, mikroplastik kirliliği iş yeri temizliğini ve iç mekan hava kalitesini de etkileyebilir. Havada bulunan ince parçacıklar ürünlere, makinelere ve havalandırma sistemlerine yerleşerek temizlik gereksinimlerini artırabilir ve hassas üretim süreçlerine potansiyel olarak müdahale edebilir.
Çevre düzenlemeleri daha da sıkılaştıkça, endüstriler plastik atıkları azaltmak ve üretim süreçlerinde mikroplastik kirleticilerin salınımını en aza indirmek konusunda artan bir baskıyla karşı karşıya kalıyor.
Azaltma Stratejileri
Salınımlı bıçakla kesme işlemleri sırasında mikroplastik oluşumunu azaltmaya yardımcı olabilecek çeşitli stratejiler mevcuttur. En etkili yaklaşımlardan biri, kesme parametrelerinin optimize edilmesidir. Uygun kesme hızı, salınım frekansı ve ilerleme hızı, gereksiz sürtünmeyi ve malzeme yırtılmasını azaltarak daha temiz kesimler ve daha düşük partikül salınımı sağlar.
Bıçak bakımı da aynı derecede önemlidir. Keskin bıçaklar aşınmayı ve parçalanmayı en aza indirirken, körelmiş bıçaklar polimer malzemeler üzerindeki mekanik stresi artırır. Düzenli bıçak kontrolü ve değişimi, verimli kesme performansını korumaya ve kirlenmeyi azaltmaya yardımcı olur.
Yerelleştirilmiş ekstraksiyon sistemleri, havada bulunan partikülleri doğrudan kesim bölgesinde yakalamak için yaygın olarak kullanılmaktadır. Yüksek verimli partikül hava (HEPA) filtrasyonu ile birleştirilmiş vakumlu ekstraksiyon üniteleri, mikroplastiklerin çalışma alanına yayılmasını önemli ölçüde azaltabilir. Vakumlu tutma tablaları da kesim sırasında partikülleri aşağı doğru toplama sistemlerine çekmeye yardımcı olur.
Makine muhafazaları ve kontrollü hava akışı sistemleri, partiküllerin çevredeki üretim alanlarına yayılmasını sınırlayarak ek kirlenme kontrolü sağlar. Temiz üretim ortamlarında, yüksek hacimli sentetik malzemelerin işlenmesi sırasında kapalı kesme odaları gerekli olabilir.
Antistatik sistemler, özellikle hafif plastik parçacıkların kontrolü için oldukça kullanışlıdır. Sentetik malzemeler kesim sırasında sıklıkla statik elektrik biriktirdiğinden, mikroplastik parçalar yüzeylere yapışabilir ve uzaklaştırılmaya direnç gösterebilir. Antistatik cihazlar, parçacık yapışmasını azaltır ve toplama verimliliğini artırır.
Malzeme seçimi de kirlilik seviyelerini etkileyebilir. Bazı üreticiler, çevresel etkiyi azaltmak için geri dönüştürülebilir, biyolojik olarak parçalanabilir veya daha az parçalanan malzemeleri araştırıyor. Ayrıca, gereksiz kesme işlemlerini en aza indirmek ve malzeme yerleştirme düzenlerini optimize etmek, üretim sırasında oluşan toplam plastik atık hacmini azaltabilir.
Düzenli temizlik ve atık yönetimi prosedürleri de çok önemlidir. Endüstriyel vakum sistemleri, kuru süpürmeye tercih edilir çünkü süpürme işlemi ince parçacıkları havaya yeniden dağıtabilir. Uygun bertaraf ve filtreleme sistemleri, mikroplastiklerin atık suya veya dış ortamlara girmesini önlemeye yardımcı olur.
Mikroplastik oluşumu, özellikle sentetik polimerler, köpük malzemeler, tekstil ürünleri, plastik filmler ve kompozit malzemelerin işlenmesinde, titreşimli bıçakla kesme işlemiyle ilişkili önemli bir kirlilik sorunudur. Kesme sırasında, titreşimli bıçak ile malzeme arasındaki tekrarlanan mekanik etkileşim, aşınma, yırtılma ve parçalanma yoluyla mikroskobik plastik parçacıklarının açığa çıkmasına neden olabilir.
Bu parçacıklar havaya karışabilir, yüzeylere yerleşebilir veya endüstriyel atık akışlarına girebilir ve hem çevresel hem de iş yeri kirliliği endişelerine yol açabilir. Mikroplastikler son derece kalıcı ve ekosistemlerden uzaklaştırılması zor olduğundan, salınımları çevresel düzenlemelerin ve sürdürülebilir üretim uygulamalarının giderek artan bir odak noktası haline gelmiştir.
Titreşimli bıçakla kesme yöntemi genellikle termal veya aşındırıcı kesme yöntemlerine göre daha az emisyon üretse de, etkili kirlilik kontrolü yine de gereklidir. Optimize edilmiş kesme parametreleri, keskin bıçaklar, lokalize ekstraksiyon sistemleri, HEPA filtreleme, antistatik kontroller ve uygun atık yönetimi, mikroplastik oluşumunu önemli ölçüde azaltabilir ve genel çevresel performansı iyileştirebilir. Bu nedenle, bu kirlilik mekanizmalarını anlamak, titreşimli bıçakla kesme teknolojisinin uzun vadeli sürdürülebilirliğini değerlendirmek için çok önemlidir.
Statik Elektrik ve Kirlenme
Statik elektrik, salınımlı bıçakla kesme işlemlerinde sıklıkla göz ardı edilen bir kirlilik kaynağıdır. Statik yükün kendisi fiziksel bir kirletici olmasa da, üretim ortamında havada bulunan parçacıkların, liflerin ve mikroplastiklerin hareketini, birikimini ve kalıcılığını önemli ölçüde artırabilir. Kesme sırasında, salınımlı bıçak, malzeme ve çevredeki makine bileşenleri arasındaki sürtünme ve tekrarlanan temas, kirleticileri yüzeylere çeken ve etkili parçacık uzaklaştırmayı engelleyen elektrostatik yükler oluşturabilir.
Statik elektrik kaynaklı kirlenme, özellikle plastikler, köpükler, tekstil ürünleri, filmler ve kompozit laminatlar gibi sentetik malzemelerin işlenmesinde yaygındır. Bu malzemeler, düşük elektriksel iletkenlikleri nedeniyle kolayca elektrik yükü biriktirme eğilimindedir. Yüklendikten sonra, hafif toz parçacıkları ve lifler, hava akımı veya vakum sistemleri tarafından uzaklaştırılmak yerine ürünlere, kesim masalarına, makine bileşenlerine ve operatörlere yapışabilir. Yüksek temizlik standartları gerektiren endüstrilerde, statik elektrik ciddi bir sorun haline gelebilir ve ürün kalitesini, proses istikrarını ve iş yeri temizliğini etkileyebilir.
Statik elektrik kaynaklı kirlenme, özellikle plastikler, köpükler, tekstil ürünleri, filmler ve kompozit laminatlar gibi sentetik malzemelerin işlenmesinde yaygındır. Bu malzemeler, düşük elektriksel iletkenlikleri nedeniyle kolayca elektrik yükü biriktirme eğilimindedir. Yüklendikten sonra, hafif toz parçacıkları ve lifler, hava akımı veya vakum sistemleri tarafından uzaklaştırılmak yerine ürünlere, kesim masalarına, makine bileşenlerine ve operatörlere yapışabilir. Yüksek temizlik standartları gerektiren endüstrilerde, statik elektrik ciddi bir sorun haline gelebilir ve ürün kalitesini, proses istikrarını ve iş yeri temizliğini etkileyebilir.
Statik Elektrik Nasıl Oluşur?
İki malzeme temas edip ayrıldıktan sonra elektronların bir yüzeyden diğerine geçmesiyle statik elektrik oluşur. Triboelektrik yüklenme olarak bilinen bu süreç, bıçağın sürekli olarak yüksek hızda malzeme yüzeylerine sürtünerek onları ayırması nedeniyle, salınımlı bıçak kesimi sırasında yaygın olarak meydana gelir.
Titreşimli bıçak sentetik veya iletken olmayan malzemelerden geçerken, bıçak ile iş parçası arasındaki sürtünme elektrik yükleri üretir. Malzeme kesme tablaları, konveyör sistemleri, silindirler veya vakum yüzeyleri üzerinde kayarken ek statik birikim meydana gelebilir. Otomatik kesme işlemleri sırasında tekrarlanan hareket ve titreşim, yük birikimini daha da artırabilir.
Çevresel koşullar statik elektrik oluşumunu büyük ölçüde etkiler. Kuru hava, en önemli etkenlerden biridir çünkü düşük nem, elektriksel yüklerin doğal dağılımını azaltır. Düşük nemli ortamlarda, statik elektrik hızla birikebilir ve daha uzun süre devam edebilir. Yüksek hızlı kesme işlemleri ve hafif polimer malzemeler, elektrostatik birikime özellikle yatkındır.
Bazı malzemeler diğerlerine göre daha kolay statik elektrik üretir. PVC, polyester, polietilen, polipropilen, akrilik ve poliüretan gibi sentetik polimerler, elektriksel olarak yalıtkan malzemeler oldukları için özellikle yüklenmeye yatkındır. Köpük ürünler ve sentetik tekstiller de hafif yapıları ve yüksek yüzey alanları nedeniyle oldukça hassastır.
Makine tasarımı da statik birikimi etkileyebilir. Zayıf topraklama, iletken olmayan makine bileşenleri ve yetersiz hava akışı kontrolü, elektrostatik yüklerin zamanla birikmesine neden olabilir. Yük yeterince güçlendiğinde, çevredeki havada bulunan parçacıkları ve lifleri kendine çekebilir.
Statik Elektrikten Kaynaklanan Sorunlar
Statik elektrik, titreşimli bıçakla kesme sırasında kirlenmeyle ilgili çeşitli sorunlara yol açabilir. En yaygın sorunlardan biri parçacık çekimidir. Yüklü malzemeler ve makine yüzeyleri, toz, lif ve mikroplastik parçacıklar için mıknatıs gibi davranarak kirleticilerin ürün yüzeyine güçlü bir şekilde yapışmasına neden olur.
Bu kirlenme, yapıştırma, kaplama, boyama, baskı, laminasyon veya elektronik montaj gibi sonraki üretim süreçlerine müdahale edebilir. Statik çekimle hapsolmuş mikroskobik parçacıklar bile ürün kalitesini düşürebilir veya hassas bileşenlerin performansını tehlikeye atabilir.
Statik elektrik, temizliği de zorlaştırır. Hafif parçacıklar, hava akımı veya vakum emme sistemleri tarafından doğal olarak uzaklaştırılmak yerine yüzeylere yapışır. Sonuç olarak, kirleticiler zamanla kesme masalarında, makine gövdelerinde, silindirlerde, sensörlerde ve bitmiş ürünlerde birikebilir. Bu da temizlik sıklığını ve bakım gereksinimlerini artırır.
Bir diğer sorun ise havadaki partiküllerin yeniden dağılımıdır. Elektrostatik kuvvetler, hafif lifleri ve toz partiküllerini havada daha uzun süre asılı tutarak, kirliliğin üretim ortamına yayılmasını artırabilir. Temiz üretim tesislerinde bu durum, bitişik üretim alanlarını etkileyebilir ve temizlik standartlarını tehlikeye atabilir.
Statik deşarj, operasyonel ve güvenlik sorunlarına da yol açabilir. Ani elektrostatik deşarj, hassas elektronik ekipmanlara, sensörlere ve kontrol sistemlerine müdahale edebilir. İnce yanıcı toz veya solvent buharları içeren ortamlarda, statik kıvılcımlar belirli koşullar altında tutuşma riski bile oluşturabilir.
İşçi rahatsızlığı da dikkate alınması gereken bir diğer husustur. Operatörler, yüklü ekipman veya malzemelere dokunduklarında küçük elektrostatik şoklar yaşayabilirler. Genellikle tehlikeli olmasa da, tekrarlanan statik deşarjlar işyeri konforunu azaltabilir ve üretim sırasında kullanım zorluklarına katkıda bulunabilir.
Elektronik imalatı, tıbbi cihaz üretimi ve hassas kompozit imalatı gibi sektörlerde, kontrolsüz statik elektrik, kirlenmenin ve süreç istikrarsızlığının önemli bir kaynağı haline gelebilir.
Antistatik Çözümler
Salınımlı bıçakla kesme işlemleri sırasında statik elektrikten kaynaklanan kirlenmeyi etkili bir şekilde azaltmak için çeşitli antistatik çözümler mevcuttur. En yaygın kullanılan yöntemlerden biri iyonizasyondur. İyonlaştırıcı çubuklar, üfleyiciler veya nozullar, çevredeki havaya dengeli pozitif ve negatif iyonlar salarak malzemeler ve makine yüzeylerindeki elektrostatik yükleri nötralize eder.
Doğru topraklama da bir diğer önemli stratejidir. Topraklanmış makine bileşenleri, biriken elektrik yüklerinin yüzeylerde birikmek yerine güvenli bir şekilde dağılmasını sağlar. İletken topraklama sistemleri özellikle kesme masaları, silindirler, konveyör sistemleri ve ekstraksiyon ekipmanları için önemlidir.
Nem kontrolü de statik birikimini azaltmada önemli bir rol oynar. Orta düzeyde nem seviyelerinin korunması, çevredeki havanın iletkenliğini artırarak statik yüklerin daha doğal bir şekilde dağılmasını sağlar. Aşırı kuru ortamlarda ciddi elektrostatik sorunlar yaşanma olasılığı daha yüksektir.
Antistatik malzemeler ve kaplamalar, yük birikimini daha da en aza indirebilir. İletken veya statik dağıtıcı masa yüzeyleri, kayışlar ve makine bileşenleri, kesme işlemleri sırasında elektrostatik birikme olasılığını azaltır. Bazı üreticiler ayrıca, parçacık çekimini azaltmak için işlenmiş malzemelere antistatik spreyler veya yüzey işlemleri uygular.
Vakum emme sistemleri sadece toz giderme için değil, aynı zamanda statik kuvvetlerin onları yüzeylere çekmeden önce hafif parçacıkları kontrol etmek için de önemlidir. Kesme bölgesinin yakınına yerleştirilen lokalize emme sistemi, havadaki kirleticileri doğrudan kaynağında yakalayarak, parçacıkların çalışma alanına yayılmasını azaltır.
Kesme parametrelerinin optimize edilmesi, elektrostatik etkileri azaltmaya da yardımcı olabilir. Aşırı kesme hızı, yüksek sürtünme veya dengesiz malzeme hareketi statik oluşumunu artırabilir. Uygun bıçak keskinliği ve düzgün kesme hareketi, gereksiz sürtünmeyi ve yük birikimini en aza indirmeye yardımcı olur.
Düzenli temizlik işlemleri de aynı derecede önemlidir. Elektrostatik hassasiyete sahip ortamlar için tasarlanmış endüstriyel vakum sistemleri, yüklü parçacıkları havaya yeniden dağıtabilecek kuru süpürme veya basınçlı hava yerine kullanılmalıdır. Son derece hassas endüstrilerde, kirlilik kontrolünü sağlamak için temiz oda uyumlu antistatik protokoller gerekli olabilir.
Statik elektrik, salınımlı bıçakla kesme işlemlerinde önemli bir dolaylı kirlilik kaynağıdır. Statik yükün kendisi fiziksel bir kirletici olmasa da, üretim ortamındaki toz, lif ve mikroplastik parçacıkların davranışını önemli ölçüde etkiler. Salınımlı bıçak, sentetik malzemeler ve makine bileşenleri arasındaki sürtünme, yüzeylerdeki kirleticileri çeken ve tutan elektrostatik yükler üretebilir.
Statik kaynaklı kirlenme, özellikle plastikler, köpükler, sentetik tekstiller ve kompozit laminatlar gibi polimer bazlı malzemelerin işlenmesinde sorun teşkil eder. Yüklü yüzeyler havada bulunan parçacıkları hapsedebilir, kirlenmenin yayılmasını artırabilir, sonraki üretim süreçlerine müdahale edebilir ve temizleme işlemlerini zorlaştırabilir. Bazı ortamlarda, elektrostatik deşarj ekipman güvenilirliği veya güvenlik sorunlarına da yol açabilir.
Neyse ki, etkili antistatik stratejiler bu sorunları önemli ölçüde azaltabilir. İyonizasyon sistemleri, uygun topraklama, nem kontrolü, antistatik malzemeler, lokalize emme sistemleri, optimize edilmiş kesme parametreleri ve düzenli temizlik işlemleri, statik birikimini ve kirlenmeyi en aza indirmeye yardımcı olur. Bu nedenle, statik elektrik ile kirlenme arasındaki ilişkiyi anlamak, daha temiz, daha güvenli ve daha güvenilir salınımlı bıçak kesme işlemlerini sürdürmek için çok önemlidir.
Diğer Kesme Teknolojileriyle Karşılaştırma
Üretim sırasında oluşan kirleticilerin seviyesi ve türü, kullanılan kesme teknolojisine büyük ölçüde bağlıdır. Farklı kesme yöntemleri, malzemeyi ayırmak için termal enerji, mekanik aşınma, yüksek basınçlı sıvı erozyonu veya karşılıklı bıçak hareketi gibi farklı mekanizmalara dayanır. Sonuç olarak, her teknoloji toz, duman, buhar, parçacıklar, atık su, gürültü veya termal kalıntılar içeren kendine özgü bir kirlilik profili oluşturur.
Titreşimli bıçakla kesme, genellikle yumuşak ve esnek malzemeler için en temiz kesme teknolojilerinden biri olarak kabul edilir çünkü aşırı ısı veya agresif aşındırma yerine mekanik bıçak titreşimine dayanır. Bununla birlikte, işlem yine de malzeme parçalanması ve bıçak etkileşimi yoluyla bazı partikül kirliliğine neden olur. Titreşimli bıçakla kesmeyi diğer yaygın kesme teknolojileriyle karşılaştırmak, temizlik, çevresel etki ve kirlilik kontrolü açısından hangi alanlarda iyi performans gösterdiğini netleştirmeye yardımcı olur.
Titreşimli bıçakla kesme, genellikle yumuşak ve esnek malzemeler için en temiz kesme teknolojilerinden biri olarak kabul edilir çünkü aşırı ısı veya agresif aşındırma yerine mekanik bıçak titreşimine dayanır. Bununla birlikte, işlem yine de malzeme parçalanması ve bıçak etkileşimi yoluyla bazı partikül kirliliğine neden olur. Titreşimli bıçakla kesmeyi diğer yaygın kesme teknolojileriyle karşılaştırmak, temizlik, çevresel etki ve kirlilik kontrolü açısından hangi alanlarda iyi performans gösterdiğini netleştirmeye yardımcı olur.
Titreşimli Bıçak VS Lazer Kesim
Lazer kesim Lazer kesim, programlanmış bir kesim yolu boyunca malzemeyi eritmek, yakmak veya buharlaştırmak için yüksek enerjili yoğunlaştırılmış bir ışın kullanır. Bu işlem son derece hassastır ve metaller, plastikler, tekstil ürünleri, ahşap ve kompozit malzemeler için yaygın olarak kullanılır. Bununla birlikte, lazer kesim, malzeme işlem sırasında son derece yüksek sıcaklıklara maruz kaldığı için önemli miktarda termal kirliliğe neden olur.
Lazer kesime kıyasla, salınımlı bıçakla kesim çok daha az duman emisyonu, gaz ve ısıya bağlı yan ürün üretir. Salınımlı bıçak, malzemeyi buharlaştırmak yerine mekanik olarak kestiği için, termal ayrışma çok azdır veya hiç yoktur. Bu, uçucu organik bileşiklerin (VOC'ler), yanmış kalıntıların, zehirli gazların ve havada uçuşan duman parçacıklarının salınımını büyük ölçüde azaltır.
Plastiklerin, köpüklerin, sentetik tekstillerin ve kaplamalı malzemelerin lazerle kesilmesi, erimiş polimerlerden ve yapıştırıcılardan kaynaklanan kimyasal bileşikler içeren tehlikeli dumanların açığa çıkmasına neden olabilir. Yanmış kenarlar ve ısıdan etkilenen bölgeler ayrıca, işlem sonrası temizlik gerektiren ek kirliliğe de yol açabilir. Titreşimli bıçakla kesme, temelde soğuk kesme işlemi olduğu için bu sorunların çoğunu ortadan kaldırır.
Bir diğer önemli fark ise kenar kalitesidir. Lazer kesim birçok malzemede temiz kenarlar oluşturabilir, ancak ısıya duyarlı malzemelerde bükülme, erime, renk değişimi veya sertleşmiş kenarlar oluşabilir. Titreşimli bıçakla kesim ise genellikle esnek malzemelerde termal hasar olmadan daha pürüzsüz ve daha soğuk kenarlar üretir.
Ancak lazer kesim, hız, detay çözünürlüğü ve metaller gibi sert malzemeleri işleme yeteneği açısından avantajlara sahiptir. Salınımlı bıçak sistemleri ise malzeme sertliği ve kalınlığı konusunda daha sınırlıdır. Salınımlı bıçak kesimi havada daha az kimyasal kirliliğe neden olsa da, kompozit ve polimerleri işlerken yine de lifler, toz ve mikroplastik parçacıklar üretebilir.
Titreşimli Bıçak VS Plazma Kesim
Plazma kesim, iletken malzemeleri, özellikle metalleri eritmek ve çıkarmak için son derece yüksek sıcaklıklarda elektriksel olarak iyonize edilmiş gaz kullanan bir termal kesim teknolojisidir. Bu işlem, kalın metal levhaları hızlı bir şekilde kesmek için oldukça etkilidir, ancak aynı zamanda endüstriyel kesim teknolojileri arasında en yüksek kirlilik seviyelerinden birini de üretir.
Plazma kesime kıyasla, salınımlı bıçakla kesim, havaya yayılan emisyonlar açısından çok daha temizdir. Plazma sistemleri büyük miktarda duman, metalik buhar, kıvılcım, erimiş malzeme parçacıkları ve termal oksidasyon kalıntıları üretir. Yoğun ısı, kaplamaları, yağları, boyaları ve metal alaşımlarını buharlaştırarak tehlikeli hava kirleticilerini çalışma ortamına salabilir.
Titreşimli bıçakla kesme işlemi yanma veya iyonize gaz içermediğinden kıvılcım veya erimiş kalıntı üretmez. Bu da hassas malzemeler, temiz üretim ortamları veya yanıcı malzemeler içeren uygulamalar için çok daha güvenli olmasını sağlar. Termal oksidasyonun olmaması ayrıca kapsamlı havalandırma ve hava arıtma sistemlerine olan ihtiyacı da azaltır.
Gürültü kirliliği de önemli bir farktır. Plazma kesme işlemleri, elektrik deşarjı, gaz akışı ve erimiş malzeme püskürmesi nedeniyle genellikle çok gürültülüdür. Salınımlı bıçak sistemleri genellikle önemli ölçüde daha düşük gürültü seviyelerinde çalışır, ancak mekanik titreşim ve bıçağın ileri geri hareketi yine de bir miktar çalışma sesi üretir.
Kirlenme açısından, plazma kesimi, çevredeki yüzeylere ve ekipmanlara yerleşebilen önemli miktarda havada uçuşan partikül madde ve termal kalıntı oluşturur. Salınımlı bıçak kesimi ise esas olarak toz, lifler ve mikroskobik parçacıklar gibi mekanik kalıntılar üretir ve bunlar genellikle yerel emme sistemleri kullanılarak daha kolay yakalanabilir.
Daha temiz çalışmasına rağmen, salınımlı bıçakla kesme, kalın iletken metaller için plazma kesiminin yerini alamaz. Plazma kesimi, yüksek kesme gücü ve hızının gerekli olduğu ağır sanayi metal imalatında vazgeçilmez olmaya devam etmektedir.
Salınımlı Bıçak VS Su Jeti Kesimi
Su jetiyle kesme, genellikle aşındırıcı parçacıklarla karıştırılmış yüksek basınçlı suyu kullanarak, kesme yolu boyunca malzemeyi aşındırır. İşlem ısıya dayanmadığı için, su jetiyle kesme, metaller, kompozitler, taş, plastikler ve cam dahil olmak üzere birçok malzeme için nispeten temiz bir kesme teknolojisi olarak kabul edilir.
Su jetiyle kesmeye kıyasla, salınımlı bıçakla kesme daha az sıvı atık üretir ve genellikle daha basit kirlilik yönetim sistemleri gerektirir. Su jeti işlemleri, aşındırıcı parçacıklar, askıda katı maddeler ve parçalanmış malzeme kalıntıları içeren atık su üretir. Kirlenmiş suyun bertarafı ve filtrelenmesi önemli bir çevresel ve operasyonel zorluk haline gelebilir.
Titreşimli bıçakla kesme, kuru mekanik bir işlem olduğu için atık su oluşumunu tamamen ortadan kaldırır. Su kirlenmesi, nem emilimi veya çamur birikimi riski yoktur. Bu da titreşimli bıçak sistemlerini karton, tekstil, kağıt ürünleri ve bazı kompozitler gibi neme duyarlı malzemeler için daha uygun hale getirir.
Ancak, su jetiyle kesme işlemi, suyun kesme sırasında partikül dağılımını engellemesi nedeniyle çok az havada uçuşan toz üretir. Buna karşılık, salınımlı bıçakla kesme işlemi, hafif malzemeleri işlerken havada uçuşan lifler, köpük partikülleri ve toz oluşturabilir. Bu nedenle, su jeti sistemleri bazı uygulamalarda üstün partikül kontrolü sağlayabilir.
Bir diğer fark ise kenar kalitesi ve malzeme çeşitliliğidir. Su jeti kesimi, minimum termal hasarla çok kalın ve sert malzemeleri işleyebilirken, salınımlı bıçak sistemleri esas olarak yumuşak, esnek veya yarı sert malzemeler için optimize edilmiştir. Su jeti kesimi ayrıca ısıdan etkilenen bölgeler oluşturmadan son derece karmaşık şekiller oluşturma yeteneğine de sahiptir.
Gürültü seviyeleri de dikkate alınması gereken bir diğer faktördür. Yüksek basınçlı su jeti sistemleri son derece gürültülü olabilir ve büyük, enerji yoğun pompalama sistemleri gerektirir. Salınımlı bıçakla kesme genellikle daha az enerji tüketir ve daha sessiz çalışır; bu da operatör konforuna ve daha düşük operasyonel karmaşıklığa odaklanan iç mekan üretim ortamları için avantajlı hale getirir.
Salınımlı Bıçak VS CNC Yönlendirme
CNC frezeleme, iş parçasından mekanik olarak malzeme çıkarmak için yüksek hızlı dönen kesici takımlar kullanır. Ahşap, plastik, kompozitler, köpük levhalar, alüminyum ve endüstriyel levha malzemeleri için yaygın olarak kullanılır. CNC frezeleme mükemmel çok yönlülük ve kesme gücü sunarken, aşınma ve yüksek hızlı malzeme çıkarma yoluyla önemli ölçüde kirliliğe neden olabilir.
CNC yönlendirme ile karşılaştırıldığında, salınımlı bıçakla kesme, esnek malzemelerin işlenmesinde genellikle daha az toz, daha az talaş ve daha düşük gürültü seviyeleri üretir. CNC yönlendiriciler, sürekli sürtünme ve malzeme aşınması yaratan dönme kesme hareketine dayanır. Bu durum, özellikle ahşap, kompozit veya plastiklerin işlenmesinde, havada uçuşan büyük miktarda toz, talaş ve ince partikül madde oluşmasına neden olur.
Salınımlı bıçakla kesme yöntemi, dönme aşınması yerine ileri geri hareket eden bıçak hareketi kullanır; bu da birçok yumuşak malzemede daha temiz kesimler ve daha az parçacık oluşumuyla sonuçlanır. Ayrıca bu işlem daha az sürtünme ısısı oluşturarak erime, yanma veya termal deformasyon olasılığını azaltır.
Salınımlı bıçakla kesmenin bir diğer avantajı da malzeme üzerindeki gerilimin azalmasıdır. Köpük, tekstil, deri ve ince kompozitler gibi esnek malzemeler, CNC router'ların dönme kuvveti altında deforme olabilir. Salınımlı bıçaklar daha düşük kesme kuvvetleri uygulayarak boyutsal doğruluğun ve kenar kalitesinin korunmasına yardımcı olur.
Ancak, CNC yönlendirme, agresif malzeme kaldırma gerektiren sert ve kalın malzemeler için daha uygundur. Salınımlı bıçak sistemleri, yoğun yapısal malzemeleri işleme veya derin işleme operasyonları gerçekleştirme yetenekleri açısından sınırlıdır. CNC yönlendiriciler ayrıca, düz yataklı salınımlı bıçak sistemlerine kıyasla daha büyük üç boyutlu işleme yetenekleri sunar.
Kontaminasyon açısından, CNC yönlendirme genellikle daha ağır toz yükleri ve daha büyük talaş birikimi üretir ve bu da güçlü emme sistemleri gerektirir. Salınımlı bıçakla kesme ise genellikle daha ince ancak daha düşük hacimli partikül kontaminasyonu üretir ve bu da kontrollü üretim ortamlarında yönetilmesi daha kolaydır.
Birçok endüstriyel kesme teknolojisiyle karşılaştırıldığında, salınımlı bıçakla kesme genellikle daha temiz ve daha az kirlilik yaratan bir işlem olarak kabul edilir. Yüksek termal enerji veya agresif aşındırma yerine mekanik bıçak salınımına dayandığı için daha az duman, is emisyonu, erimiş kalıntı ve ısıya bağlı kirletici madde üretir. Bu da onu, daha temiz üretim ortamları ve azaltılmış termal hasar gerektiren endüstriler için özellikle uygun hale getirir.
Lazer ve plazma kesimle karşılaştırıldığında, salınımlı bıçak sistemleri önemli ölçüde daha düşük seviyelerde duman, VOC'ler, kıvılcımlar ve zehirli hava emisyonları üretir. Su jetiyle kesime kıyasla, salınımlı bıçakla kesim atık su oluşumunu ve nemle ilgili kirlenmeyi önler, ancak daha fazla havada asılı partikül madde üretebilir. CNC yönlendirmeye göre, salınımlı bıçak sistemleri genellikle daha az toz, daha düşük gürültü seviyeleri ve esnek malzemeleri işlerken daha az malzeme gerilimi oluşturur.
Bu avantajlara rağmen, salınımlı bıçakla kesme işlemi yine de toz, lifler, mikroplastikler ve bıçak aşınma parçacıkları şeklinde bir miktar kirliliğe neden olur. Genel kirlilik seviyesi, malzeme özelliklerine, kesme koşullarına ve çevresel kontrollere bağlıdır. Temiz ve güvenli üretim koşullarını korumak için etkili emme sistemleri, bıçak bakımı ve optimize edilmiş makine ayarları şarttır.
Sektöre Özgü Kirlenme Hususları
Titreşimli bıçakla kesme işlemiyle ilişkili kontaminasyon riskleri, her sektörün farklı malzemeleri işlemesi ve farklı temizlik standartlarına uyması nedeniyle sektörler arasında önemli ölçüde farklılık gösterir. Titreşimli bıçakla kesme işlemi genellikle termal veya aşındırıcı kesme yöntemlerine göre daha temiz bir alternatif olarak kabul edilse de, oluşan kirleticilerin türü ve kabul edilebilir kontaminasyon sınırları büyük ölçüde uygulama ortamına bağlıdır.
Bazı sektörler işçi güvenliğine ve çevre mevzuatına uyumluluğa öncelik verirken, diğerleri ürün temizliğine, malzeme bütünlüğüne veya hassas üretim standartlarına odaklanır. Havacılık ve tıbbi üretim gibi sektörlerde, mikroskobik kirlenme bile ürün performansını veya mevzuata uyumu tehlikeye atabilir. Ambalaj ve tekstil gibi sektörlerde ise kirlenme üretim verimliliğini, görünümü veya tüketici güvenliğini etkileyebilir. Bu sektöre özgü kirlenme endişelerini anlamak, salınımlı bıçak kesme teknolojisinin pratik etkisini değerlendirmek için çok önemlidir.
Bazı sektörler işçi güvenliğine ve çevre mevzuatına uyumluluğa öncelik verirken, diğerleri ürün temizliğine, malzeme bütünlüğüne veya hassas üretim standartlarına odaklanır. Havacılık ve tıbbi üretim gibi sektörlerde, mikroskobik kirlenme bile ürün performansını veya mevzuata uyumu tehlikeye atabilir. Ambalaj ve tekstil gibi sektörlerde ise kirlenme üretim verimliliğini, görünümü veya tüketici güvenliğini etkileyebilir. Bu sektöre özgü kirlenme endişelerini anlamak, salınımlı bıçak kesme teknolojisinin pratik etkisini değerlendirmek için çok önemlidir.
Havacılık ve Uzay Sanayi
Havacılık ve uzay endüstrisi, uçak parçalarının katı güvenlik, dayanıklılık ve performans gereksinimlerini karşılaması gerektiğinden, temizlik ve kirlilik kontrolüne son derece yüksek taleplerde bulunur. Salınımlı bıçakla kesme, havacılık ve uzay imalatında kompozit prepreglerin, karbon fiber laminatların, izolasyon malzemelerinin, contaların ve hafif yapısal bileşenlerin kesilmesi için yaygın olarak kullanılmaktadır.
Havacılık ve uzay uygulamalarındaki başlıca kirlilik sorunlarından biri karbon fiber tozudur. Titreşimli bıçaklar karbon fiber takviyeli kompozitleri keserken, ince iletken parçacıklar ve kırık lifler çevreye yayılabilir. Bu parçacıklar hassas elektronik sistemleri kirletebilir, yapıştırma yüzeylerine müdahale edebilir ve hassas üretim tesislerinde temizlik sorunları yaratabilir.
Kompozit kirlenmesi özellikle önemlidir çünkü havacılık ve uzay yapılarında sıklıkla yapıştırıcı bağlama ve katmanlı kompozit montajlar kullanılır. Gevşek lifler, reçine parçacıkları veya yüzey kalıntıları, bağlama mukavemetini azaltabilir ve yapısal güvenilirliği etkileyebilir. Ayrıca, havada bulunan kompozit parçacıklar makinelerin ve havalandırma sistemlerinin içinde birikerek bakım gereksinimlerini artırabilir.
Bir diğer endişe ise yabancı cisim kalıntıları (FOD) ile ilgilidir. Havacılık ve uzay sanayi üretim ortamları, montaj parçaları veya uçak sistemleri içinde sıkışıp kalabilecek kontrolsüz parçacıklara veya malzeme parçalarına karşı son derece hassastır. Mikroskobik kirleticiler bile uzun vadeli güvenilirlik sorunlarına yol açabilir.
Bu riskleri gidermek için havacılık ve uzay sanayi üreticileri genellikle gelişmiş emme sistemleri, HEPA filtreleme, kapalı kesme ortamları ve sıkı temizleme prosedürleri kullanırlar. Isı hasarını en aza indirdiği ve duman ve kimyasal emisyonları azalttığı için, titreşimli bıçakla kesme yöntemi genellikle termal kesme yöntemlerine tercih edilir, ancak kirlilik kontrolü kritik bir operasyonel gereklilik olmaya devam etmektedir.
kumaş ipliklerinin üretimini gerçekleştiriyor
Otomotiv endüstrisi, iç mekan kumaşları, deri, köpük izolasyon, kompozit paneller, ses yalıtım malzemeleri, halılar, contalar ve yapışkanlı bileşenlerin işlenmesinde salınımlı bıçakla kesme yöntemini kullanmaktadır. Birçok metal kesme işlemine kıyasla, salınımlı bıçakla kesme yöntemi daha temiz kenarlar ve daha düşük termal bozulma sunarak esnek otomotiv malzemeleri için uygun hale gelmektedir.
Otomotiv üretiminde en büyük kirlilik sorunlarından biri, iç mekan malzemelerinden kaynaklanan lif ve toz oluşumudur. Halı, tekstil, izolasyon köpükleri ve akustik malzemelerin kesilmesi, ekipman ve ürün yüzeylerinde biriken havada uçuşan lifler ve partikül maddeler açığa çıkarabilir. Toz kirliliği, yapıştırma, boyama, kaplama ve montaj işlemlerini engelleyebilir.
Modern araçlarda kullanılan sentetik malzemeler, kesim sırasında mikroplastikler de üretebilir. Polimer köpükler, vinil malzemeler ve lamine kompozitler, mekanik parçalanma yoluyla mikroskobik parçacıklar salabilir. Statik elektrik, liflerin ve plastik parçacıkların yüzeylere yapışmasına neden olarak kirlenmeyi daha da artırabilir.
Elektrikli araç üretiminde, elektronik sistemler ve batarya bileşenleri iletken toz ve yabancı parçacıklara karşı hassas olduğundan, kirlilik kontrolü daha da önem kazanmıştır. Hafif araç yapılarında kullanılan karbon fiber kompozitler de, havacılık ve uzay uygulamalarındakine benzer şekilde, iletken parçacık kirliliğine neden olabilir.
Otomotiv üreticileri, kirliliği kontrol altına almak için genellikle lokalize emme sistemleri, antistatik cihazlar ve otomatik temizleme prosedürleri kullanırlar. Titreşimli bıçakla kesme yöntemi, lazer kesim veya aşındırıcı frezeleme yöntemlerine göre daha az duman, daha az gaz ve daha düşük termal emisyon ürettiği için tercih edilir.
Ambalaj endüstrisi
Ambalaj endüstrisinde, karton, oluklu mukavva, köpük dolgu malzemeleri, plastik filmler, etiketler, esnek ambalaj malzemeleri ve teşhir ürünleri için salınımlı bıçakla kesme yöntemi yaygın olarak kullanılmaktadır. Bu sektörde, kirlenme endişeleri esas olarak toz oluşumu, malzeme temizliği ve ürün görünümü üzerine yoğunlaşmaktadır.
Karton ve kağıt bazlı malzemeler kesim sırasında genellikle selüloz tozu ve gevşek lifler salar. Oluklu mukavva yapılar, katmanlı yapıları nedeniyle özellikle partikül salınımına yatkındır. Toz birikimi makine sensörlerini etkileyebilir, baskı kalitesini düşürebilir ve paketlenmiş ürünleri kirletebilir.
Plastik ambalaj malzemeleri ve lamine filmler kesim sırasında mikroplastik parçacıklar üretebilir. İnce polimer filmler özellikle statik elektriğe karşı hassastır ve bu da hafif parçacıkların ve liflerin yüzeylere yapışmasına neden olur. Gıda ve tüketici ambalaj uygulamalarında, hijyen standartlarını korumak ve görünür kusurları önlemek için kirlenme kontrolü önemlidir.
Köpük ambalaj malzemeleri ayrıca üretim alanlarında kolayca yayılan hafif hava partikülleri de oluşturabilir. Otomatik paketleme işlemlerinde, biriken toz ve lifler sensörleri, konveyörleri ve robotik sistemleri engelleyebilir.
Ambalaj üretiminde, lazer kesimde sıkça görülen yanmış kenarlar, duman ve termal bozulmayı önlediği için salınımlı bıçakla kesim sıklıkla tercih edilir. Bununla birlikte, temiz ambalaj ortamlarını korumak için uygun vakum emme, antistatik kontrol ve düzenli temizlik yine de gereklidir.
Tekstil endüstrisi
Tekstil endüstrisi, salınımlı bıçakla kesme teknolojisinin en büyük kullanıcılarından biridir çünkü bu işlem, kumaşları, giysileri, teknik tekstilleri, halıları, döşeme malzemelerini ve çok katmanlı tekstil ürünlerini kesmede son derece etkilidir.
Tekstil kesim işlemlerinde en büyük endişe lif kirliliğidir. Pamuk ve yün gibi doğal lifler tüy ve havada uçuşan lifli toz üretirken, polyester ve naylon gibi sentetik tekstiller daha ince lifler ve potansiyel mikroplastikler açığa çıkarır. Hafif tekstil parçacıkları uzun süre havada kalabilir ve üretim tesislerine yayılabilir.
Tekstil üretiminde statik elektrik de önemli bir sorundur. Sentetik kumaşlar kesim sırasında sıklıkla elektrostatik yük biriktirir ve bu da liflerin ve tozun makinelere, ürünlere ve operatörlere yapışmasına neden olur. Bu durum malzeme taşımayı zorlaştırabilir ve üretim temizliğini azaltabilir.
Kirlenme, ürün kalitesini de etkileyebilir. Gevşek lifler ve tüy parçacıkları, baskı, kaplama, laminasyon ve dikiş işlemlerini engelleyebilir. Filtrasyon malzemeleri veya koruyucu kumaşlar gibi teknik tekstil uygulamalarında, kontrolsüz kirlenme ürün performansını tehlikeye atabilir.
Bu zorluklara rağmen, salınımlı bıçakla kesme yöntemi, lazer kesime göre daha temiz kenarlar ve daha az ısı hasarı sağladığı için tekstil üretiminde oldukça popülerliğini korumaktadır. Büyük ölçekli tekstil üretim ortamlarında kirlenmeyi kontrol etmek için uygun havalandırma, antistatik sistemler ve toz emme sistemleri şarttır.
Tıbbi Üretim
Tıbbi üretim, diğer tüm sektörlere kıyasla en sıkı kontaminasyon kontrol standartlarından bazılarını gerektirir. Titreşimli bıçakla kesme yöntemi, tıbbi köpükler, filtrasyon ortamları, cerrahi tekstiller, yapışkan filmler, polimer levhalar, contalar ve tek kullanımlık tıbbi ürünlerin işlenmesinde yaygın olarak kullanılır.
Tıbbi uygulamalarda, mikroskobik kirlenme bile ciddi kalite ve güvenlik sorunlarına yol açabilir. Toz parçacıkları, gevşek lifler, bıçak aşınma artıkları ve yüzey kirlenmesi steriliteyi, biyouyumluluğu veya ürün performansını tehlikeye atabilir. Tıbbi ürünler genellikle son derece temiz kesilmiş kenarlar ve parçacık içermeyen yüzeyler gerektirir.
Polimer bazlı tıbbi malzemeler kesim sırasında mikroplastik veya ince partikül madde üretebilir. Yapışkan destekli malzemeler ve çok katmanlı tıbbi laminatlar da dikkatlice kontrol edilmesi gereken küçük parçalar veya kalıntılar salabilir. Temiz oda ortamlarında, kesim sırasında oluşan havada bulunan partiküller yakındaki üretim süreçlerini etkileyebilir.
Bir diğer önemli husus ise malzemeler arasında çapraz bulaşmadır. Tıbbi malzeme üretim tesisleri genellikle aynı üretim alanında birden fazla hassas malzemeyi işler; bu da sıkı temizlik protokolleri ve bulaşma izolasyon önlemleri gerektirir.
Titreşimli bıçakla kesme yöntemi, minimum ısı üretmesi, malzeme erimesini, duman oluşumunu ve kimyasal bozulmayı önlemesi nedeniyle tıbbi üretimde yaygın olarak tercih edilmektedir. Bununla birlikte, tıbbi temizlik standartlarını karşılamak için genellikle gelişmiş filtreleme sistemleri, temiz oda uyumlu ekipmanlar, antistatik kontroller ve titiz bakım prosedürleri gereklidir.
Titreşimli bıçakla kesme işleminin kirlenme özellikleri, her uygulamanın farklı malzemeler, çalışma koşulları ve temizlik gereksinimleri içermesi nedeniyle sektörler arasında önemli ölçüde farklılık gösterir. Havacılık ve otomotiv üretiminde kirlenme endişeleri genellikle karbon fiber tozu, kompozit parçacıklar ve yapıştırma yüzeyi temizliğine odaklanır. Ambalaj ve tekstil endüstrileri öncelikle toz, lifler, tüy, statik elektrik ve mikroplastik oluşumuyla ilgilenir. Tıbbi üretim, mikroskobik parçacıkların bile steriliteyi ve ürün güvenilirliğini etkileyebilmesi nedeniyle en yüksek düzeyde kirlenme kontrolü gerektirir.
Titreşimli bıçakla kesme yöntemi, termal veya aşındırıcı kesme teknolojilerine göre genellikle daha temiz olsa da, partikül madde, lifler, bıçak aşınma parçacıkları ve statik kaynaklı kalıntılar gibi kirleticiler üretir. Bu kirleticilerin önemi, sektöre özgü kalite standartlarına ve düzenleyici gerekliliklere bağlıdır.
Etkin kirlilik yönetimi stratejileri arasında lokalize emme sistemleri, HEPA filtreleme, antistatik kontroller, keskin bıçak bakımı, kapalı kesme ortamları ve sıkı temizlik prosedürleri yer almaktadır. Üreticiler, kirlilik kontrol yöntemlerini sektöre özgü gereksinimlere uyarlayarak, salınımlı bıçakla kesmenin hassasiyet ve düşük ısı avantajlarından yararlanırken çevresel ve operasyonel riskleri en aza indirebilirler.
Kirletici Madde Seviyelerini Etkileyen Faktörler
Titreşimli bıçakla kesme işlemi sırasında oluşan kirleticilerin miktarı ve türü, çok sayıda operasyonel ve malzeme ile ilgili faktörden etkilenir. Titreşimli bıçakla kesme işlemi, termal veya aşındırıcı kesme teknolojilerine kıyasla genellikle daha temiz bir üretim yöntemi olarak kabul edilse de, kirlilik seviyeleri işlemin nasıl yapılandırıldığına ve sürdürüldüğüne bağlı olarak önemli ölçüde değişebilir.
Toz, lifler, mikroplastikler, bıçak aşınma parçacıkları ve havada uçuşan kalıntılar gibi kirleticiler sabit bir oranda üretilmez. Bunun yerine, malzeme özellikleri, makine ayarları, bıçak durumu, vakum verimliliği ve bakım kalitesinden doğrudan etkilenirler. Kötü optimize edilmiş kesme koşulları, malzeme yırtılmasını, sürtünmeyi ve parçacık salınımını artırabilirken, doğru şekilde kontrol edilen sistemler kirlenmeyi büyük ölçüde azaltabilir ve kesme hassasiyetini artırabilir.
Üretim tesislerinin temizliğini, ürün kalitesini, ekipman güvenilirliğini ve çevresel performansı iyileştirmek isteyen üreticiler için kontaminasyonu etkileyen faktörleri anlamak çok önemlidir. Bu değişkenleri optimize ederek, salınımlı bıçaklı kesme sistemleri daha temiz bir çalışma ve daha düşük genel kontaminasyon seviyeleri elde edebilir.
Malzeme Türü
Malzeme türü, salınımlı bıçakla kesme sırasında kirletici madde oluşumunu etkileyen en önemli faktörlerden biridir. Farklı malzemeler mekanik kesme kuvvetlerine farklı tepkiler verir ve yapısal bileşimleri, işleme sırasında salınan parçacıkların miktarı ve niteliğini büyük ölçüde etkiler.
Tekstil, keçe ve yalıtım kumaşları gibi yumuşak lifli malzemeler kesim sırasında tüy ve havada uçuşan lifler salma eğilimindedir. Sentetik kumaşlar ayrıca lif parçalanması yoluyla mikroplastik parçacıklar da üretebilir. Köpük malzemeler, gözenekli ve hücresel yapıları nedeniyle genellikle hafif toz parçacıkları üretirken, sert köpükler çatlama ve kırılma yoluyla kırılgan parçacık kalıntıları oluşturabilir.
Kompozit malzemeler daha da büyük kirlenme sorunları ortaya koymaktadır. Karbon fiber takviyeli plastikler ve fiberglas laminatlar, kesim sırasında son derece ince parçacıklar, kırık lifler ve reçine parçaları üretebilir. Karbon fiber tozu özellikle sorunludur çünkü elektriksel olarak iletkendir ve kolayca havaya karışır.
Kağıt ürünleri ve karton malzemeler, özellikle geri dönüştürülmüş malzemeler kullanıldığında, selüloz tozu ve gevşek lifler açığa çıkarır. Plastik levhalar, filmler ve polimer bazlı malzemeler, mekanik aşınma ve parçalanma yoluyla mikroplastikler üretebilir.
Malzeme kalınlığı, yoğunluğu, esnekliği ve kırılganlığı da kirlenme seviyelerini etkiler. Kırılgan malzemeler genellikle daha ince parçacıklar oluştururken, daha yumuşak malzemeler daha büyük lifler veya parçalar üretme eğilimindedir. Yapıştırıcı destekli malzemeler ve çok katmanlı laminatlar ayrıca kesim sırasında kaplama parçacıkları veya yapıştırıcı kalıntıları da salabilir.
Bıçak Durumu
Bıçak durumu, kesim temizliği ve kirlilik oluşumu üzerinde doğrudan bir etkiye sahiptir. Keskin bir bıçak, minimum dirençle verimli bir şekilde kesim yaparak daha temiz kenarlar oluşturur ve gereksiz malzeme hasarını azaltır. Buna karşılık, körelmiş veya aşınmış bıçaklar, kesim sırasında sürtünmeyi, sürüklenmeyi, yırtılmayı ve sıkıştırmayı artırarak daha fazla partikül salınımına yol açar.
Bıçak keskinliğini kaybettiğinde, kesme işlemi daha az hassas hale gelir. Malzemeyi düzgün bir şekilde dilimlemek yerine, bıçak lifleri ve malzeme katmanlarını birbirinden ayırabilir veya ezebilir. Bu da toz, gevşek lifler ve mikroskobik kalıntıların oluşumunu artırır.
Körelmiş bıçaklar ayrıca ek sürtünme ısısı üretir; bu da sentetik malzemeleri keserken lokal erimeye veya uçucu bileşiklerin salınmasına katkıda bulunabilir. Aşırı bıçak aşınması, hem ürünü hem de çevreyi kirleten metalik aşınma parçacıkları da oluşturabilir.
Bıçak geometrisi de önemli bir husustur. Farklı bıçak tasarımları farklı malzemeler için optimize edilmiştir. Yanlış bıçak tipi kullanmak, malzeme üzerindeki gerilimi ve kirlilik seviyelerini artırabilir. Örneğin, tırtıklı bıçaklar, düz ve pürüzsüz bıçaklardan farklı parçacık özellikleri üretebilir.
Bu nedenle, kirlenmeyi en aza indirmek için bıçakların düzenli olarak kontrol edilmesi ve değiştirilmesi şarttır. Doğru bıçak bakımı sadece kesme kalitesini iyileştirmekle kalmaz, aynı zamanda havada uçuşan partikül oluşumunu ve makine üzerindeki stresi de azaltır.
kesme Hızı
Kesme hızı, bıçağın malzeme yüzeyiyle etkileşimini etkilediği için, kirletici madde oluşumunu önemli ölçüde etkiler. Kesme hızı çok yüksekse, bıçak malzeme içinden kesme işleminin istikrarlı kalabileceğinden daha hızlı geçebilir; bu da yırtılmayı, titreşimi ve parçacık parçalanmasını artırır.
Yüksek kesme hızları, kesme arayüzünde sürtünmeyi ve ısı oluşumunu da artırabilir. Salınımlı bıçakla kesme genel olarak düşük ısı üreten bir işlem olsa da, aşırı hız yine de lokal ısınmaya ve sentetik malzemelerden az miktarda duman veya uçucu bileşik salınımına katkıda bulunabilir.
Öte yandan, çok yavaş kesme hızları, bıçağın malzemeyle uzun süre temas etmesine, sürtünmeyi ve malzeme deformasyonunu artırmasına neden olabilir. Bu durum ayrıca düzensiz kesimler ve ek kalıntılar oluşturarak kirlilik seviyelerini de yükseltebilir.
En uygun kesme hızı, malzeme türüne, kalınlığına, yoğunluğuna ve esnekliğine bağlıdır. Daha yumuşak malzemeler genellikle sert kompozitlerden veya çok katmanlı laminatlardan farklı hızlar gerektirir. Otomatik CNC sistemleri, operatörlerin verimlilik ve temizlik arasında denge kurmak için kesme hızını hassas bir şekilde ayarlamasına olanak tanır.
İstikrarlı kesme hareketi genellikle daha düşük kirlilik seviyelerine yol açar çünkü malzeme daha temiz ve verimli bir şekilde ayrılır. Bu nedenle, uygun hız optimizasyonu toz, lif ve partikül madde miktarını azaltmada önemli bir rol oynar.
Salınım Frekansı
Salınım frekansı, kesme işlemi sırasında bıçağın yukarı ve aşağı hareket hızını ifade eder. Bu parametre, kesme verimliliğini, kenar kalitesini ve kirlilik oluşumunu büyük ölçüde etkiler.
Daha yüksek salınım frekansları, sürtünmeyi azaltarak ve bıçağın malzemeyi daha etkili bir şekilde kesmesini sağlayarak kesme düzgünlüğünü artırabilir. Birçok uygulamada bu, yırtılmayı azaltmaya ve parçacık salınımını en aza indirmeye yardımcı olur. Bununla birlikte, aşırı yüksek frekanslar ek titreşim ve kararsızlık yaratabilir ve kırılgan veya katmanlı malzemelerde parçalanmayı potansiyel olarak artırabilir.
Düşük salınım frekansları, yoğun veya takviyeli malzemeler için yeterli kesme etkisi sağlamayabilir, bu da direncin artmasına ve pürüzlü kesme davranışına yol açabilir. Bu durum, malzeme çekilmesine, eksik kesimlere ve daha fazla lif ayrılmasına neden olabilir.
Farklı malzemeler farklı salınım ayarları gerektirir. Esnek tekstiller ve köpükler orta frekanslara iyi yanıt verebilirken, yoğun kompozitler temiz kenar oluşumu için dikkatlice kontrol edilen yüksek frekanslı kesim gerektirebilir. Yanlış frekans ayarları, düzensiz kesimler ve kararsız malzeme davranışı üreterek kirlenmeyi artırabilir.
Salınım frekansı bıçak aşınmasını da etkiler. Aşırı agresif salınım ayarları, bıçak bozulmasını hızlandırabilir ve dolaylı olarak kesme hassasiyetinin azalması ve metalik aşınma parçacıklarının oluşumu yoluyla kirlenmeyi artırabilir.
Vakumlu Tutma Kalitesi
Vakumla sabitleme sistemleri, salınımlı bıçakla kesim sırasında kirleticilerin kontrolünde kritik bir rol oynar. Bu sistemler, malzemeyi kesme tablasına karşı sabitlerken aynı zamanda havada bulunan parçacıkların ve döküntülerin kesme alanından uzaklaştırılmasına yardımcı olur.
Güçlü ve eşit dağılımlı vakum basıncı, kesim sırasında malzemenin hareketini önler. Malzeme aşırı derecede kayarsa veya titreşirse, bıçak temiz bir şekilde kesmek yerine yüzeyi yırtabilir veya sürükleyebilir, bu da kirlilik seviyelerini artırır.
Vakum sistemleri ayrıca hafif toz, lif ve mikroplastik parçacıkların çalışma alanına dağılmadan önce yakalanmasına yardımcı olur. Yetersiz vakum performansı, kirleticilerin havada daha uzun süre kalmasına ve çevredeki makine ve ürünlere yayılmasına neden olur.
Bakımı düzgün yapılmayan vakum sistemlerinde filtre tıkanıklığı, hava akışı kısıtlamaları veya düzensiz emiş dağılımı gibi sorunlar yaşanabilir. Bu problemler partikül yakalama verimliliğini düşürür ve üretim ortamında kirliliğin birikmesine yol açabilir.
Vakumla tutma kalitesi, köpük, tekstil, karton ve ince polimer filmler gibi hafif malzemelerin işlenmesinde özellikle önemlidir. Etkili bir emme olmadan, bu malzemelerin kesim sırasında kalkma, kayma veya havada uçuşan parçacıklar bırakma olasılığı daha yüksektir.
Gelişmiş salınımlı bıçak sistemleri, kirlilik kontrol verimliliğini artırmak için lokalize ekstraksiyonu genellikle doğrudan kesme kafasına veya tabla yüzeyine entegre eder.
Makine Bakımı
Makine bakımı, kirlilik seviyeleri üzerinde büyük bir etkiye sahiptir çünkü bakımı yetersiz ekipman genellikle kararsız kesme koşullarına ve ikincil partikül oluşumuna yol açar. Toz birikimi, aşınmış parçalar, hasarlı rulmanlar ve kirli kesme yüzeyleri, kirliliğin artmasına katkıda bulunabilir.
En önemli bakım görevlerinden biri düzenli temizliktir. Makinenin içinde biriken toz, lifler ve döküntüler çalışma sırasında havaya yeniden dağılabilir. Havalandırma sistemlerinde veya vakum kanallarında hapsolan kirleticiler de zamanla emme verimliliğini azaltabilir.
Makine içindeki mekanik aşınma, ek kirlilik kaynakları oluşturabilir. Aşınmış rulmanlar, gevşek bileşenler veya hasar görmüş hareketli parçalar metalik parçacıklar üretebilir veya makine titreşimini artırarak daha az istikrarlı kesme performansına yol açabilir.
Düzgün bakımı yapılmayan havalandırma sistemleri de sık karşılaşılan bir diğer sorundur. Kirli filtreler ve tıkanmış kanallar hava akışı verimliliğini düşürerek kirleticilerin çalışma alanına yayılmasına neden olur. Bu nedenle, temiz bir çalışma sağlamak için filtrelerin düzenli olarak kontrol edilmesi ve değiştirilmesi şarttır.
Kalibrasyon ve hizalama eşit derecede önemlidir. Yanlış hizalanmış kesme başlıkları veya dengesiz makine hareketi, malzeme yırtılmasını ve partikül oluşumunu artırabilir. Rutin bakım, kesme sisteminin sorunsuz ve tutarlı bir şekilde çalışmasını sağlar.
İyi bakımlı makineler genellikle daha temiz kesimler, daha düşük toz seviyeleri, daha iyi emme performansı ve daha az işletme kirliliği sağlar.
Titreşimli bıçakla kesme sırasında oluşan kirlilik seviyeleri, malzeme özellikleri, makine ayarları ve ekipman durumu gibi faktörlerin bir kombinasyonundan etkilenir. Kompozitler, köpükler, tekstil ürünleri, plastikler ve karton gibi malzemelerin her biri, toz, lifler, mikroplastikler ve parçacık kalıntıları dahil olmak üzere farklı kirlilik türleri üretir. Malzemenin yapısı ve bileşimi, kesim sırasında parçacıkların nasıl salınacağını büyük ölçüde belirler.
Bıçak keskinliği, kesme hızı, salınım frekansı ve vakum tutma kalitesi gibi operasyonel faktörler de kontaminasyon kontrolünde kritik roller oynar. Keskin bıçaklar, optimize edilmiş kesme parametreleri ve etkili vakum sistemleri, yırtılmayı, sürtünmeyi ve havada uçuşan partikül oluşumunu azaltmaya yardımcı olur. Buna karşılık, kötü ayarlanmış makineler ve aşınmış bileşenler kontaminasyon seviyelerini önemli ölçüde artırabilir.
Toz birikimi, emme sistemi arızası ve mekanik aşınma kesme hassasiyetini ve kirlilik kontrol verimliliğini azaltabileceğinden, makine bakımı da aynı derecede önemlidir. Üreticiler bu faktörleri dikkatlice yöneterek, kirleticileri önemli ölçüde en aza indirebilir ve salınımlı bıçaklı kesme işlemlerinin temizliğini, güvenliğini ve genel performansını iyileştirebilirler.
Hava Filtrasyon ve Tahliye Sistemleri
Hava filtreleme ve emme sistemleri, salınımlı bıçakla kesme işlemleri sırasında oluşan kirleticilerin kontrolünde kritik bir rol oynar. Salınımlı bıçakla kesme, birçok termal veya aşındırıcı kesme teknolojisine göre genellikle daha temiz olsa da, bıçak ile malzeme arasındaki mekanik etkileşim yoluyla toz, lifler, mikroplastikler ve mikroskobik partikül maddeler üretebilir. Etkili emme ve filtreleme sistemleri olmadan, bu kirleticiler çalışma alanında birikebilir, havalandırma sistemleri aracılığıyla yayılabilir, ürün ve ekipmanlara yerleşebilir ve uzun vadeli sağlık ve operasyonel sorunlara yol açabilir.
Modern üretim ortamlarında, havada bulunan partiküllerin işçi güvenliğini, ürün kalitesini, ekipman güvenilirliğini ve mevzuata uyumu etkileyebilmesi nedeniyle, kirlilik kontrolüne giderek daha fazla öncelik verilmektedir. Havacılık, tıbbi üretim, elektronik, tekstil ve kompozit imalatı gibi sektörler, temiz üretim koşullarını korumak için genellikle gelişmiş hava yönetim sistemlerine ihtiyaç duyar. Etkili emme ve filtreleme sistemleri, yalnızca havada bulunan kirliliği azaltmakla kalmaz, aynı zamanda makine performansını iyileştirir, bakım gereksinimlerini azaltır ve daha güvenli iş yeri ortamlarını destekler.
Modern üretim ortamlarında, havada bulunan partiküllerin işçi güvenliğini, ürün kalitesini, ekipman güvenilirliğini ve mevzuata uyumu etkileyebilmesi nedeniyle, kirlilik kontrolüne giderek daha fazla öncelik verilmektedir. Havacılık, tıbbi üretim, elektronik, tekstil ve kompozit imalatı gibi sektörler, temiz üretim koşullarını korumak için genellikle gelişmiş hava yönetim sistemlerine ihtiyaç duyar. Etkili emme ve filtreleme sistemleri, yalnızca havada bulunan kirliliği azaltmakla kalmaz, aynı zamanda makine performansını iyileştirir, bakım gereksinimlerini azaltır ve daha güvenli iş yeri ortamlarını destekler.
Çıkarımın Önemi
Emme sistemleri, havada bulunan kirleticileri partiküllerin üretim ortamına yayılmasını önlemek için doğrudan kesim alanından uzaklaştırdıkları için hayati öneme sahiptir. Salınımlı bıçakla kesim sırasında, bıçak hareketi, titreşim ve kesim bölgesinin etrafındaki hava akışı nedeniyle hafif toz, lifler ve döküntüler havada asılı kalabilir. Kontrol edilmezse, bu partiküller yakındaki ürünleri kirletebilir, makinelerde birikebilir ve işçileri solunum riskine maruz bırakabilir.
Emme sistemlerinin en önemli faydalarından biri, iş yerindeki hava kalitesinin iyileştirilmesidir. Kesim sırasında oluşan ince partikül maddeler, özellikle kompozit malzemeler, tekstil ürünleri, köpükler veya sentetik polimerler işlenirken uzun süre havada kalabilir. Havada bulunan kirleticilere sürekli maruz kalmak, solunum yolu tahrişine, cilt hassasiyetine ve uzun vadeli mesleki sağlık sorunlarına yol açabilir.
Emme sistemleri ayrıca üretimde temizliği de iyileştirir. Havada uçuşan lifler ve toz, yapıştırma, kaplama, boyama, laminasyon ve elektronik montaj gibi sonraki işlemleri engelleyebilir. Hassas endüstrilerde, mikroskobik kirlenme bile ürün güvenilirliğini ve kalite standartlarını etkileyebilir.
Bir diğer avantaj ise ekipman korumasıdır. Makine bileşenleri, sensörler, motorlar ve havalandırma kanalları içindeki toz birikimi, çalışma verimliliğini düşürebilir ve bakım gereksinimlerini artırabilir. Etkili toz emme, kirliliğin birikmesini önlemeye ve ekipmanın ömrünü uzatmaya yardımcı olur.
Ayrıca, ekstraksiyon sistemleri, havaya yayılan emisyonları azaltarak ve partikül maddelerin çevreye salınmasını önleyerek çevresel uyumluluğu destekler. Çevresel düzenlemeler daha da sıkılaştıkça, üreticiler endüstriyel kirliliği en aza indirmek için giderek daha fazla gelişmiş ekstraksiyon teknolojilerine güvenmektedir.
Vakumlu Çekme Sistemleri
Vakum emme sistemleri, salınımlı bıçakla kesme işlemlerinde en yaygın kullanılan kirlilik kontrol yöntemlerinden biridir. Bu sistemler, kesme bölgesinin yakınında negatif basınç oluşturarak, havada bulunan parçacıkları ve kalıntıları, çevredeki çalışma alanına dağılmadan önce doğrudan kaynağında yakalar.
Birçok salınımlı bıçaklı kesme makinesi, vakum emme sistemini kesme tablasının içine entegre eder. Vakumlu tutma tablaları, kesim sırasında malzemeyi sabitlerken aynı zamanda toz ve hafif parçacıkları aşağı doğru toplama kanallarına çeker. Bu çift amaçlı tasarım, hem kesim hassasiyetini hem de kirlilik kontrolünü iyileştirir.
Kesme başlığına yakın konumlandırılmış lokalize toz emme sistemi, işleme sırasında oluşan ince toz ve lifleri yakalamada özellikle etkilidir. Toz emme noktası kirlilik kaynağına ne kadar yakınsa, havada bulunan parçacıklar havaya yayılmadan önce o kadar verimli bir şekilde uzaklaştırılabilir.
Vakumla emme, özellikle köpük, tekstil, karton, fiberglas ve karbon fiber kompozitler gibi hafif veya havada uçuşan kirleticiler üreten malzemelerin kesiminde son derece önemlidir. Bu parçacıklar, hemen yakalanmadıkları takdirde uzun süre havada asılı kalabilirler.
Sistem performansı, hava akışı kapasitesi, emiş dağılımı, filtre durumu ve kanal tasarımı dahil olmak üzere çeşitli faktörlere bağlıdır. Yetersiz vakum basıncı, kirleticilerin çalışma alanına kaçmasına izin verebilirken, düzensiz hava akışı da partikül yakalama verimliliğinin düşük olduğu alanlar oluşturabilir.
Düzenli bakım, emme verimliliğini korumak için çok önemlidir. Kanalların içindeki toz birikimi, tıkanmış filtreler ve hava akışı kısıtlamaları zamanla sistem performansını düşürebilir. Rutin temizlik ve inceleme, tutarlı kirlilik kontrolü sağlamaya yardımcı olur.
HEPA Filtrasyon
HEPA filtreleme, ince partikül kontrolünün hayati önem taşıdığı gelişmiş salınımlı bıçaklı kesme ortamlarında yaygın olarak kullanılır. HEPA, Yüksek Verimli Partikül Hava anlamına gelir ve bu filtreler, havada bulunan son derece küçük partikülleri çok yüksek verimlilikle yakalamak için özel olarak tasarlanmıştır.
HEPA filtreler, karbon fiber kompozitler, fiberglas, sentetik tekstiller ve polimer köpükler gibi mikroskobik kirleticiler üreten malzemelerin işlenmesinde özellikle önemlidir. Bu malzemelerden üretilen ince havada asılı partiküller solunum sistemine derinlemesine nüfuz edebilir ve standart filtreleme yöntemleriyle uzaklaştırılması genellikle zordur.
HEPA filtrelemenin en önemli avantajlarından biri, filtrelenmiş hava çalışma alanına yeniden sirküle edilmeden önce ultra ince partikül maddeleri yakalayabilmesidir. Bu, daha temiz iç mekan hava kalitesinin korunmasına ve yakındaki üretim alanlarının kirlenmesinin azaltılmasına yardımcı olur.
Tıbbi cihaz üretimi, elektronik imalatı ve havacılık kompozit işleme gibi temiz üretim ortamlarında, katı temizlik standartlarını karşılamak için HEPA filtrasyonu gerekebilir. Bazı tesisler, maksimum kirlilik kontrolü için HEPA filtrasyonunu kapalı kesme odaları ve kontrollü hava akışı sistemleriyle birleştirir.
HEPA sistemleri hassas ekipmanların korunmasına da yardımcı olur. Örneğin, ince iletken karbon fiber tozu, düzgün bir şekilde filtrelenmediği takdirde elektroniklere zarar verebilir ve sensörlerin çalışmasını engelleyebilir. HEPA filtreleme, hava akımından mikroskobik parçacıkları uzaklaştırarak kirlenmeye bağlı ekipman arızalarını azaltır.
Ancak HEPA filtrelerin düzenli olarak değiştirilmesi ve izlenmesi gerekir. Aşırı yüklenmiş veya hasar görmüş filtreler hava akışı verimliliğini düşürür ve kirleticilerin filtreleme sistemini atlamasına izin verebilir. Bu nedenle, uzun vadeli filtreleme performansı için doğru bakım şarttır.
Merkezi Toz Toplama Sistemi
Merkezi toz toplama sistemleri, birden fazla kesme makinesinin aynı anda çalıştığı büyük ölçekli üretim tesislerinde yaygın olarak kullanılmaktadır. Sadece bireysel emme ünitelerine güvenmek yerine, merkezi sistemler birden fazla makineyi ortak bir kanal, ayırıcı ve filtreleme ekipmanı ağına bağlar.
Bu sistemler çeşitli operasyonel avantajlar sağlar. Merkezi toplama sistemi, birden fazla kesim istasyonundan gelen kirleticilerin tek bir yüksek kapasiteli filtreleme ve bertaraf sistemi aracılığıyla yönetilmesini sağlar. Bu, genel hava akışı yönetimini iyileştirir ve her çalışma istasyonunda ayrı bir emme ekipmanına olan ihtiyacı azaltır.
Merkezi sistemler, tekstil üretimi, ambalaj üretimi, otomotiv iç mekanları ve kompozit imalatı gibi yüksek üretim hacmine sahip sektörlerde özellikle faydalıdır. Büyük miktarlarda toz üreten malzeme işleyen tesisler, tüm üretim alanında daha tutarlı kirlilik kontrolünden yararlanabilir.
Toz toplayıcılar genellikle birden fazla filtreleme aşaması kullanır. Daha büyük parçacıklar önce siklonik ayırıcılar veya ön filtreler kullanılarak ayrılır, ardından daha ince parçacıklar yüksek verimli filtrelerden geçer. Bu aşamalı yaklaşım, filtreleme verimliliğini artırır ve filtre ömrünü uzatır.
Merkezi sistemlerin ek avantajlarından biri de otomatik atık toplama ve bertarafıdır. Toplanan toz ve döküntüler doğrudan kapalı kaplara taşınarak, elle müdahale azaltılır ve temizlik sırasında ikincil kirlenme en aza indirilir.
Merkezi sistemler avantajlarına rağmen, dikkatli sistem tasarımı ve bakımı gerektirir. Yanlış kanal boyutlandırması, hava akışı dengesizliği veya yetersiz filtreleme kapasitesi, emme verimliliğini azaltabilir ve kirleticilerin tesis genelinde dolaşmasına izin verebilir.
Hava Akışı Optimizasyonu
Hava akışı optimizasyonu, kirlilik kontrolünün önemli bir parçasıdır çünkü gelişmiş filtrasyon sistemleri bile uygun hava akışı yönetimi olmadan etkili bir şekilde çalışamaz. Hava akışı, parçacıkların üretim ortamında nasıl hareket ettiğini ve kirleticilerin ekstraksiyon sistemlerine ne kadar verimli bir şekilde taşındığını belirler.
Kötü hava akışı tasarımı türbülansa, ölü bölgelere veya kontrolsüz partikül dağılımına neden olabilir. Bazı durumlarda, yakındaki ekipmanlar, havalandırma sistemleri veya operatör hareketleri tarafından oluşturulan hava akımları, toz ve lifleri kesim alanının ötesine yayabilir.
Doğru hava akışı optimizasyonu, kontrolsüz partikül hareketini en aza indirirken kirleticileri emme noktalarına yönlendirmeye odaklanır. Kontrollü yönlü hava akışı, havada bulunan partiküllerin yüzeylere yerleşmeden veya bitişik çalışma alanlarına girmeden önce vakum sistemlerine yönlendirilmesine yardımcı olabilir.
Makine gövdesi tasarımı da hava akışı verimliliğini etkiler. Kısmen kapalı kesme sistemleri, dış hava akışı bozulmalarını azaltır ve yerel partikül yakalamayı iyileştirir. Yüksek temizlik gerektiren ortamlarda, kirleticileri tamamen izole etmek için tamamen kapalı kesme hazneleri kullanılabilir.
Nem kontrolü, hava akışı performansını daha da iyileştirebilir ve havadaki partiküllerin kalıcılığını azaltabilir. Kuru hava statik elektriği artırır ve hafif partiküllerin havada daha uzun süre kalmasına olanak tanırken, orta düzeyde nem elektrostatik çekimi ve partikül askıda kalmasını azaltmaya yardımcı olur.
Hava akışı optimizasyonu, emme hızlarının oda havalandırma sistemleriyle dengelenmesini de içerir. Aşırı güçlü emme, kesim sırasında hafif malzemelerin dengesini bozabilirken, yetersiz hava akışı kirleticilerin etkili bir şekilde uzaklaştırılmasını engelleyebilir.
Modern tesisler, üretim ortamında kirlenme kontrolünü iyileştirmek ve ekstraksiyon verimliliğini optimize etmek için genellikle hesaplamalı hava akışı analizi ve çevresel izleme sistemleri kullanmaktadır.
Hava filtreleme ve emme sistemleri, salınımlı bıçakla kesme işlemleri sırasında oluşan kirleticilerin kontrolü için hayati öneme sahiptir. Salınımlı bıçakla kesme, birçok alternatif kesme teknolojisine göre daha az duman ve ısı emisyonu üretse de, işlem yine de iş yeri temizliğini, işçi güvenliğini ve ürün kalitesini etkileyen toz, lifler, mikroplastikler ve mikroskobik partikül maddeler açığa çıkarabilir.
Vakum emme sistemleri, kirleticileri doğrudan kesim kaynağında yakalarken, HEPA filtreleme standart filtrelerin gözden kaçırabileceği ultra ince havada bulunan parçacıkları uzaklaştırır. Merkezi toz toplama sistemleri, büyük ölçekli üretim tesisleri için verimli kirlilik yönetimi sağlar ve hava akışı optimizasyonu, havada bulunan parçacıkların etkili bir şekilde emme sistemlerine yönlendirilmesini sağlar.
Uygun filtreleme ve ekstraksiyon, yalnızca çevresel kirliliği azaltmakla kalmaz, aynı zamanda makine güvenilirliğini artırır, mevzuata uyumu destekler ve daha güvenli üretim koşulları yaratır. Yerel ekstraksiyon, yüksek verimli filtreleme, optimize edilmiş hava akışı ve düzenli sistem bakımı kombinasyonuyla üreticiler, kirletici madde seviyelerini önemli ölçüde en aza indirebilir ve salınımlı bıçaklı kesme işlemlerinin genel temizliğini iyileştirebilir.
İşçi Güvenliği ve İş Sağlığı
Özellikle toz, lif, mikroplastik veya havada uçuşan partikül madde üreten malzemelerin işlenmesinde, titreşimli bıçakla kesme işlemlerinde işçi güvenliği ve iş sağlığı kritik öneme sahiptir. Titreşimli bıçakla kesme, lazer veya plazma kesme gibi termal kesme teknolojilerine göre genellikle daha temiz olsa da, işlem yine de işçileri solunum, cilt teması, göz tahrişi, gürültü ve havada uçuşan partiküllerle uzun süreli etkileşim yoluyla kirleticilere maruz bırakabilir.
İşyeri risk seviyesi, işlenen malzemelere, makine konfigürasyonuna, havalandırma kalitesine ve uygulanan kirlilik kontrol önlemlerine bağlıdır. Karbon fiber kompozitler, fiberglas, sentetik tekstiller, köpükler ve polimer laminatlar gibi malzemeler, uzun süre havada kalabilen ince parçacıklar üretebilir. Zamanla, bu kirleticilere tekrar tekrar maruz kalmak solunum sağlığını, cilt durumunu ve genel işyeri güvenliğini etkileyebilir.
Modern üretim tesisleri, koruyucu ekipman, havalandırma sistemleri, maruziyet izleme programları ve yapılandırılmış güvenlik prosedürleri uygulayarak iş sağlığına giderek daha fazla öncelik vermektedir. Etkin kirlilik kontrolü sadece işçileri korumakla kalmaz, aynı zamanda verimliliği, ürün kalitesini ve mevzuata uyumu da artırır.
Kişisel koruyucu ekipman
Kişisel koruyucu ekipman (KKD), titreşimli bıçakla kesme sırasında oluşan kirleticilere işçi maruziyetini azaltmak için en önemli güvenlik önlemlerinden biridir. Uygun KKD, işçiler ile havada bulunan parçacıklar, lifler, keskin parçalar ve diğer işyeri tehlikeleri arasında bir bariyer görevi görür.
İnce toz veya mikroskobik lifler üreten malzemelerin işlenmesi sırasında solunum koruması özellikle önemlidir. Solunum maskeleri ve partikül filtreli maskeler, karbon fiber tozu, cam elyaf parçacıkları, tekstil lifleri ve polimer artıkları gibi havada bulunan kirleticilerin solunmasını azaltmaya yardımcı olur. Gerekli solunum koruma seviyesi, malzeme türüne, partikül konsantrasyonuna ve işyeri havalandırma koşullarına bağlıdır.
Kesme işlemleri sırasında havada uçuşan parçacıklar ve gevşek lifler gözleri tahriş edebileceğinden veya zarar verebileceğinden, göz koruması da çok önemlidir. Güvenlik gözlükleri veya sızdırmaz koruyucu gözlükler, özellikle kırılgan kompozit veya fiberglas malzemelerin işlenmesi sırasında parçacıklarla teması önlemeye yardımcı olur.
Koruyucu eldivenler, keskin lifler, aşındırıcı malzemeler ve bıçakla ilgili tehlikelerle cilt temasını azaltmak için yaygın olarak kullanılır. Örneğin, cam elyafı parçacıkları ciltte tahrişe ve kaşıntıya neden olabilirken, karbon fiber parçaları küçük kesiklere veya sıyrıklara yol açabilir.
Yüksek kirlilik oranına sahip ortamlarda koruyucu giysiler gerekli olabilir. Uzun kollu giysiler, tek kullanımlık tulumlar ve antistatik giysiler, liflerin ve tozun işçilerin cildinde ve kişisel giysilerinde birikmesini önlemeye yardımcı olur. Temiz üretim ortamlarında, özel giysiler ayrıca üretim alanları arasında kirliliğin yayılmasını azaltmaya da yardımcı olabilir.
Birden fazla kesme makinesinin sürekli olarak çalıştığı tesislerde işitme koruması gerekebilir. Salınımlı bıçak sistemleri genellikle ağır işleme ekipmanlarından daha sessiz olsa da, tekrarlayan mekanik gürültüye uzun süre maruz kalmak yine de işitme yorgunluğuna ve mesleki strese katkıda bulunabilir.
Kişisel koruyucu ekipman (KKD), uygun eğitim, düzenli denetim ve doğru kullanım prosedürleriyle birlikte kullanıldığında en etkili sonucu verir. Yanlış takılmış veya hasar görmüş koruyucu ekipman, işçi korumasını önemli ölçüde azaltabilir.
Havalandırma Gereksinimleri
Titreşimli bıçakla kesme işlemlerinde güvenli hava kalitesini korumak için uygun havalandırma şarttır. Havalandırma sistemleri, çalışma alanından havada bulunan kirleticileri uzaklaştırmaya ve işçilerin toz, lifler, mikroplastikler, dumanlar ve uçucu bileşiklere maruz kalmasını azaltmaya yardımcı olur.
Lokalize egzoz havalandırması, kirleticileri tesis genelinde yayılmadan önce doğrudan kaynağında yakaladığı için en etkili çözümlerden biridir. Kesme başlığının yakınına yerleştirilen veya kesme tablasına entegre edilen vakum emme sistemleri, havadaki partikül konsantrasyonunu önemli ölçüde azaltabilir.
Genel tesis havalandırması, sürekli hava akışını sağlamak ve kapalı alanlarda kirletici madde birikimini önlemek için de önemlidir. Temiz hava değişim sistemleri, havadaki kirleticileri seyreltir ve çalışanlar için daha güvenli solunum koşullarının korunmasına yardımcı olur.
Havalandırma gereksinimleri, işlenen malzemelere bağlı olarak değişir. Karbon fiber ve fiberglas gibi kompozit malzemeler, uzaklaştırılması zor olan ince hava partikülleri ürettikleri için genellikle daha gelişmiş havalandırma sistemleri gerektirir. Sentetik polimerler ve yapıştırıcı destekli malzemeler de düşük seviyedeki uçucu organik bileşikleri kontrol etmek için ek havalandırma gerektirebilir.
Hava akışı tasarımı da önemli bir husustur. Kötü hava akışı düzenleri, kirleticileri emme sistemlerine yönlendirmek yerine bitişik çalışma alanlarına yayabilir. Optimize edilmiş hava akışı yönetimi, havada bulunan partikülleri kesme bölgesinde tutmaya ve emme verimliliğini artırmaya yardımcı olur.
Tıbbi üretim ve havacılık üretimi gibi yüksek hijyen standartları gerektiren sektörlerde, iş sağlığı ve çevre standartlarını karşılamak için HEPA filtreli havalandırma ile birlikte kapalı kesme sistemleri gerekebilir.
Havalandırma sistemlerinin düzenli bakımı da aynı derecede önemlidir. Tıkanmış filtreler, engellenmiş kanallar ve yetersiz hava akışı, havalandırma performansını düşürür ve işyerinde kirleticilerin birikmesine neden olabilir.
Pozlama İzleme
Maruziyet izleme, iş sağlığı yönetiminin önemli bir parçasıdır çünkü üreticilerin çalışanların havada bulunan kirleticilere maruziyetini ölçmelerine ve kontrol etmelerine yardımcı olur. İzleme programları, üretim ortamındaki toz konsantrasyonu, parçacık boyutu, havada bulunan lif seviyeleri, gürültüye maruz kalma ve kimyasal emisyonlar hakkında veri sağlar.
Hava örneklemesi, titreşimli bıçakla kesme sırasında oluşan havada bulunan partikül maddelerin değerlendirilmesinde yaygın olarak kullanılır. İzleme cihazları, toplam toz konsantrasyonunu, solunabilir partikülleri veya karbon fiber tozu veya cam elyafı partikülleri gibi belirli kirleticileri ölçebilir. Bu ölçümler, maruz kalma seviyelerinin iş güvenliği yönergeleri dahilinde olup olmadığını belirlemeye yardımcı olur.
Sürekli kesme işlemlerinin yapıldığı tesislerde gürültü izleme de önemlidir. Tekrarlayan makine gürültüsü ve titreşim, maruz kalma seviyeleri önerilen mesleki sınırları aşarsa uzun vadeli işitme risklerine katkıda bulunabilir.
Bazı tesisler, sentetik malzemeler, yapıştırıcılar, kaplamalar veya lamine kompozitler işlenirken uçucu organik bileşikleri ve havaya karışan kimyasal emisyonları da izler. Titreşimli bıçakla kesme yöntemi, termal kesme yöntemlerine göre daha az duman üretse de, bazı malzemeler yine de düşük seviyelerde havaya karışan kimyasallar salabilir.
Maruziyet izleme, üreticilerin yüksek riskli süreçleri belirlemelerine ve kontaminasyon kontrol stratejilerini iyileştirmelerine olanak tanır. Yüksek partikül konsantrasyonları tespit edilirse, iyileştirmeler arasında iyileştirilmiş ekstraksiyon sistemleri, değiştirilmiş kesme parametreleri, geliştirilmiş filtrasyon veya artırılmış kişisel koruyucu ekipman (PPE) gereksinimleri yer alabilir.
Uzun vadeli izleme, mevzuata uyumu ve iş sağlığı dokümantasyonunu da destekler. Birçok sektör, işyeri maruziyetinin kabul edilebilir güvenlik sınırları içinde kaldığını göstermek için düzenli çevresel değerlendirmeler yapılmasını gerektirir.
Eğitim ve Güvenlik Prosedürleri
Eğitim ve güvenlik prosedürleri, kirlenmeyle ilgili riskleri azaltmak ve makinenin güvenli çalışmasını sağlamak için çok önemlidir. Gelişmiş ekstraksiyon ve filtrasyon sistemleri bile, operatörler doğru güvenlik uygulamalarını anlamadıkları takdirde işçileri tam olarak koruyamaz.
İşçi eğitimi genellikle makine kullanımı, kirlenme tehlikeleri, kişisel koruyucu ekipman kullanımı, acil durum prosedürleri ve güvenli malzeme taşıma uygulamaları konularında talimatları içerir. Operatörler, işledikleri malzemelerle ilişkili spesifik kirlenme risklerini anlamalıdır; bunlar arasında toz tehlikeleri, statik elektrik, havada uçuşan lifler ve potansiyel kimyasal maruziyet yer alır.
Salınımlı bıçak sistemlerinde keskin ve hızlı hareket eden bıçaklar kullanıldığı için güvenli bıçak kullanım prosedürleri de önemlidir. Bıçağın yanlış değiştirilmesi veya bakımı, kirlenme sorunlarına ek olarak yaralanma riskleri de yaratabilir.
İkincil partikül dağılımını önlemek için temizlik işlemleri dikkatlice kontrol edilmelidir. Kuru süpürme veya basınçlı hava ile temizleme, havaya tekrar toz karışmasına ve çalışanların maruz kalma oranının artmasına neden olabilir. İş yeri temizliği için genellikle uygun filtreleme sistemine sahip endüstriyel vakum sistemleri tercih edilir.
Kilitleme ve bakım prosedürleri, güvenlik yönetiminin bir diğer kritik yönüdür. Kazara hareket ve işçi yaralanmalarını önlemek için, bakım veya temizlik işlemlerinden önce makineler güvenli bir şekilde devre dışı bırakılmalıdır.
Acil durum müdahale prosedürleri, havalandırma arızası, toz birikimi veya tehlikeli maddelere kazara maruz kalma gibi kirlenmeyle ilgili olayları da ele almalıdır. Açık iletişim ve düzenli güvenlik tatbikatları, işyeri hazırlığını iyileştirmeye yardımcı olur.
Düzenli yenileme eğitimleri, çalışanların gelişen güvenlik standartları, kirlenme riskleri ve doğru çalışma prosedürleri konusunda bilgi sahibi olmalarını sağlar. Güçlü bir güvenlik kültürü, mesleki maruziyeti önemli ölçüde azaltır ve uzun vadeli işyeri sağlığını iyileştirir.
Titreşimli bıçakla kesme işlemlerinde işçi güvenliği ve iş sağlığı son derece önemlidir çünkü bu işlem havada toz, lifler, mikroplastikler ve partikül halindeki kirleticiler oluşturabilir. Titreşimli bıçakla kesme, birçok termal veya aşındırıcı kesme yöntemine göre daha temiz olsa da, işlenen malzemeye bağlı olarak işçiler yine de solunum yolu tahriş edicilerine, cilt tahriş edicilerine, gürültüye ve havada uçuşan kalıntılara maruz kalabilirler.
Solunum maskeleri, göz koruyucuları, eldivenler ve koruyucu giysiler gibi kişisel koruyucu ekipmanlar, kirleticilere doğrudan maruz kalmayı azaltmaya yardımcı olurken, uygun havalandırma sistemleri de iş yerindeki havada bulunan partikülleri uzaklaştırır. Maruz kalma izleme programları, üreticilerin iş güvenliği standartlarına uyumu sağlamak için hava kalitesini, partikül konsantrasyonunu ve iş yeri gürültü seviyelerini değerlendirmelerine olanak tanır.
Eğitim ve yapılandırılmış güvenlik prosedürleri, kontaminasyonla ilgili riskleri en aza indirmek ve güvenli makine çalışmasını teşvik etmek için eşit derecede önemlidir. Üreticiler, etkili kişisel koruyucu ekipman, havalandırma, izleme ve işçi eğitimini birleştirerek, hem çalışan sağlığını hem de üretim kalitesini korurken daha temiz, daha güvenli ve daha sürdürülebilir salınımlı bıçak kesme ortamları oluşturabilirler.
Titreşimli Bıçakla Kesmenin Çevresel Etkisi
Üretim teknolojilerinin çevresel etkisi, endüstrilerin daha temiz üretim yöntemleri, daha düşük emisyonlar ve daha sürdürülebilir operasyonlar arayışında olmasıyla giderek daha önemli bir husus haline gelmiştir. Kesme işlemleri genellikle enerji tüketimi, hava kirliliği, atık oluşumu ve kaynak kullanımıyla ilişkilendirilir. Birçok termal ve aşındırıcı kesme teknolojisine kıyasla, salınımlı bıçakla kesme, daha düşük enerji yoğunluğuyla çalıştığı ve daha az zararlı emisyon ürettiği için genellikle daha çevre dostu bir seçenek olarak kabul edilir.
Salınımlı bıçakla kesme yöntemi, yüksek sıcaklıkta plazma, lazer veya aşındırıcı taşlama sistemleri yerine hızlı bir şekilde ileri geri hareket eden mekanik bir bıçak kullanır. Sonuç olarak, bu işlem genellikle daha az duman, daha az kimyasal buhar ve daha az termal atık üretir. Bununla birlikte, çevresel etkiler tamamen ortadan kalkmaz. İşlenen malzemelere ve kirlilik kontrol sistemlerinin verimliliğine bağlı olarak toz, lifler, mikroplastikler ve malzeme atıkları yine de oluşabilir.
Salınımlı bıçakla kesme yönteminin çevresel avantajlarını ve sınırlamalarını anlamak, sürdürülebilir üretimdeki rolünü değerlendirmek için önemlidir. Emisyonları azaltarak, malzeme verimliliğini artırarak ve daha temiz çalışma koşullarını destekleyerek, salınımlı bıçak sistemleri daha çevreye duyarlı endüstriyel üretime katkıda bulunabilir.
Düşük Karbon Emisyonları
Salınımlı bıçakla kesmenin en önemli çevresel avantajlarından biri, diğer birçok endüstriyel kesme teknolojisine kıyasla nispeten düşük karbon emisyon profiline sahip olmasıdır. İşlem, son derece yüksek termal enerji yerine mekanik bıçak hareketine dayandığı için, çalışma sırasında genellikle daha az güç tüketimi gerektirir.
Plazma kesme ve lazer kesme gibi termal kesme teknolojileri, malzemeleri eritmek veya buharlaştırmak için gereken yoğun ısıyı üretmek amacıyla genellikle önemli miktarda elektrik tüketir. Ayrıca, duman ve ısı emisyonlarını yönetmek için kullanılan soğutma sistemleri, gaz besleme sistemleri ve havalandırma ekipmanları için de ek enerjiye ihtiyaç duyulur. Salınımlı bıçakla kesme ise, özellikle yumuşak veya esnek malzemeleri işlerken, genellikle daha düşük toplam enerji talebiyle çalışır.
Daha düşük enerji tüketimi, özellikle elektriğin fosil yakıt kaynaklarından üretildiği tesislerde, sera gazı emisyonlarının azalmasına doğrudan katkıda bulunur. Büyük ölçekli üretim döngülerinde, enerji kullanımındaki orta düzeydeki azalmalar bile üretim faaliyetlerinin karbon ayak izini önemli ölçüde azaltabilir.
Karbon emisyonlarını etkileyen bir diğer faktör ise ikincil işlemedir. Titreşimli bıçakla kesme işlemi genellikle zımparalama, taşlama veya parlatma gibi minimum son işlem gerektiren temiz kenarlar üretir. Bu ek üretim adımlarının azaltılması, genel enerji kullanımını ve buna bağlı emisyonları düşürür.
Malzeme verimliliği, çevresel etkiyi azaltmaya da katkıda bulunur. Bilgisayar kontrollü salınımlı bıçak sistemleri genellikle son derece optimize edilmiş yerleştirme ve hassas kesim yolları sağlayarak malzeme israfını azaltır ve fazla hurda oluşumunu en aza indirir. Daha az malzeme israfı, üretim döngüsü boyunca daha az kaynak gerektirdiği anlamına gelir.
Salınımlı bıçak sistemleri elektrik tüketmeye ve bakım gerektirmeye devam etse de, genel karbon etkileri genellikle birçok ısı bazlı veya aşındırıcı kesme teknolojisine göre daha düşüktür.
Hava Kirliliğinin Azaltılması
Titreşimli bıçakla kesme, termal kesme işlemlerine kıyasla önemli ölçüde daha az hava kirliliği ürettiği için yaygın olarak daha temiz bir kesme yöntemi olarak kabul edilir. Malzeme eritilmek veya yakılmak yerine mekanik olarak ayrıldığı için, duman, yanma gazları veya ısıya bağlı hava kirleticilerinin üretimi minimum düzeydedir.
Lazer kesim, plazma kesim ve diğer termal teknolojiler, plastik, kaplama, kompozit veya kimyasal işlem görmüş malzemelerin işlenmesi sırasında önemli miktarda duman, uçucu organik bileşik (VOC), zehirli gaz ve ince partikül madde açığa çıkarabilir. Bu emisyonlar, malzemenin termal ayrışması sonucu oluşan tehlikeli maddeler içerebilir.
Titreşimli bıçakla kesme yöntemi, işlemin nispeten düşük sıcaklıklarda gerçekleşmesi nedeniyle bu sorunların büyük ölçüde önüne geçer. Yanma, buharlaşma veya termal oksidasyon neredeyse hiç olmaz, bu da daha temiz hava emisyonlarına ve daha iyi işyeri hava kalitesine yol açar.
Ancak, bu işlem havada bulunan kirleticilerden tamamen arındırılmış değildir. Mekanik kesme işlemi, özellikle kompozitler, tekstiller, köpük malzemeler veya sentetik polimerler işlenirken toz, lifler, mikroplastikler ve mikroskobik partikül maddeler üretebilir. Bu kirleticilerin kontrolü genellikle termal dumanlardan daha kolay olsa da, yine de uygun emme ve filtreleme sistemlerine ihtiyaç duyarlar.
Hava kirliliğinin azalması çeşitli çevresel faydalar sunar. Daha düşük emisyonlar çalışma koşullarını iyileştirir, havalandırma gereksinimlerini azaltır ve kirleticilerin çevreye salınımını düşürür. Sıkı çevre düzenlemeleri altında faaliyet gösteren endüstrilerde, daha temiz hava emisyonları iş ve çevre standartlarına uyumu da kolaylaştırabilir.
Atık Malzeme Yönetimi
Salınımlı bıçakla kesme işleminin çevresel etkisinin bir diğer önemli yönü de atık malzeme yönetimidir. Tüm üretim süreçlerinde olduğu gibi, kesme işlemleri de uygun şekilde toplanması, geri dönüştürülmesi veya bertaraf edilmesi gereken hurda malzeme, toz, lif ve artık kalıntılar üretir.
Salınımlı bıçakla kesmenin avantajlarından biri yüksek kesme hassasiyetidir. CNC kontrollü sistemler, verimli yerleştirme stratejileri sayesinde malzeme yerleşimlerini optimize edebilir ve gereksiz atık oluşumunu en aza indirebilir. Daha temiz kesimler ve gelişmiş boyutsal doğruluk, reddedilen parça ve malzeme yeniden işleme olasılığını da azaltır.
Aşındırıcı işleme yöntemleriyle karşılaştırıldığında, salınımlı bıçakla kesme genellikle daha düşük hacimde parçalanmış atık ve öğütme çamuru veya termal kalıntılar gibi daha az ikincil kirletici madde üretir. Sıvı soğutucuların ve aşındırıcı ortamların olmaması, atık işleme prosedürlerini daha da basitleştirir.
Ancak, özellikle sentetik malzemeler, kompozitler veya çok katmanlı laminatlar işlenirken atık yönetimi zorlukları hala mevcuttur. Toz, mikroplastikler ve karışık malzeme kalıntıları, yerel çevre düzenlemelerine ve malzeme bileşimine bağlı olarak özel bertaraf prosedürleri gerektirebilir.
Kompozit atıkların yönetimi özellikle zordur çünkü takviyeli malzemeler genellikle geri dönüşümü zor olan lifleri, reçineleri, yapıştırıcıları ve kaplamaları bir araya getirir. Ayrıca, karbon fiber tozu ve cam elyaf parçacıklarının çevreye salınımını ve işyeri kirliliğini önlemek için dikkatlice toplanması gerekir.
Birçok üretici, atık yönetim verimliliğini artırmak için merkezi ekstraksiyon sistemleri, geri dönüştürülebilir malzeme ayırma programları ve endüstriyel filtrasyon teknolojileri uygulamaktadır. Toplanan kirleticilerin uygun şekilde muhafaza edilmesi ve bertaraf edilmesi, ikincil çevresel kirliliğin önlenmesi için çok önemlidir.
Sürdürülebilirlik Avantajları
Salınımlı bıçakla kesme yöntemi, modern ve çevre bilincine sahip üretim için cazip kılan çeşitli sürdürülebilirlik avantajları sunmaktadır. En önemli faydalarından biri, termal etkinin azalmasıdır. Bu işlem aşırı ısı oluşumunu önlediği için, birçok alternatif kesme teknolojisine göre daha az enerji tüketir ve daha az hava kirletici madde üretir.
Bu teknoloji aynı zamanda malzeme verimliliğini de destekliyor. Dijital kesim sistemleri, kesim desenlerinin hassas bir şekilde optimize edilmesini sağlayarak hurda oluşumunu azaltıyor ve hammadde kullanımını en üst düzeye çıkarıyor. Geliştirilmiş malzeme verimliliği, kaynak tüketimini düşürüyor ve malzeme üretimi ve bertarafıyla ilişkili çevresel yükü azaltıyor.
Sürdürülebilirlik açısından bir diğer avantaj ise daha düşük su tüketimidir. Su jeti kesme sistemlerinin aksine, salınımlı bıçakla kesme, yüksek basınçlı su akımlarına ihtiyaç duymayan veya kirlenmiş atık su üretmeyen kuru bir işlemdir. Bu da su arıtma, çamur bertarafı ve nemle ilgili atık yönetimiyle ilişkili çevresel zorlukları ortadan kaldırır.
Ağır işleme operasyonlarına kıyasla daha düşük gürültü ve titreşim, işyeri sürdürülebilirliğine ve iş konforuna da katkıda bulunur. Daha temiz üretim ortamları, kapsamlı çevresel iyileştirme ve bakım prosedürlerine olan ihtiyacı azaltabilir.
Salınımlı bıçakla kesme yöntemi, özellikle geri dönüştürülebilir ve hafif malzemelerin sürdürülebilir işlenmesi için oldukça uygundur. Birçok sektör, çevre dostu ambalajlar, geri dönüştürülmüş tekstiller, esnek kompozitler ve çevresel etkiyi azaltmak için tasarlanmış hafif mühendislik malzemeleri için bu teknolojiyi kullanmaktadır.
Sürdürülebilirlik standartları gelişmeye devam ettikçe, üreticiler enerji verimliliğini, düşük emisyonları, atık azaltımını ve işçi güvenliğini artıran süreçlere giderek daha fazla değer vermektedir. Salınımlı bıçakla kesme yöntemi, etkili kirlilik kontrolü ve sorumlu atık yönetimi uygulamalarıyla desteklendiğinde bu hedeflerle iyi bir uyum sağlamaktadır.
Salınımlı bıçakla kesme yöntemi, genellikle birçok geleneksel termal ve aşındırıcı kesme teknolojisine göre daha düşük çevresel etkiye sahiptir. İşlem, yüksek sıcaklıkta malzeme kaldırma yerine mekanik bıçak salınımına dayandığı için, tipik olarak daha düşük karbon emisyonu, daha az hava kirliliği ve daha az tehlikeli termal yan ürün üretir. Yanmanın olmaması ve sınırlı enerji tüketimi, daha temiz ve daha enerji verimli üretim işlemlerine katkıda bulunur.
Bu işlem toz, lif ve mikroplastik gibi kirleticiler üretmeye devam etse de, bu kirleticilerin uygun ekstraksiyon, filtrasyon ve atık işleme sistemleri ile yönetilmesi genellikle daha kolaydır. Yüksek kesim hassasiyeti ayrıca malzeme kullanımını iyileştirir ve gereksiz hurda oluşumunu azaltarak daha verimli kaynak kullanımını destekler.
Titreşimli bıçakla kesmenin sürdürülebilirlik avantajları arasında daha düşük enerji talebi, daha az atık su üretimi, daha yüksek malzeme verimliliği ve daha temiz çalışma ortamı koşulları yer almaktadır. Sentetik ve kompozit malzemelerin işlenmesinde çevresel zorluklar devam etse de, etkili kirlilik kontrolü ve sorumlu atık yönetimi, ekolojik etkiyi önemli ölçüde en aza indirebilir. Endüstriler sürdürülebilir üretim uygulamalarına öncelik vermeye devam ettikçe, titreşimli bıçakla kesme, önemli, düşük emisyonlu ve çevre dostu bir kesme teknolojisi olmaya devam etmektedir.
Kirleticileri En Aza İndirmek İçin En İyi Uygulamalar
Salınımlı bıçakla kesme yöntemi, birçok termal veya aşındırıcı kesme yöntemine göre genellikle daha temiz bir üretim süreci olarak kabul edilse de, işlem sırasında toz, lifler, mikroplastikler ve partikül halindeki kalıntılar gibi kirleticiler yine de oluşabilir. Oluşan kirlilik miktarı, makine durumuna, malzeme seçimine, kesme parametrelerine ve çevresel kontrollere büyük ölçüde bağlıdır. Uygun yönetim olmadan, bu kirleticiler ürün kalitesini, işçi güvenliğini, ekipman güvenilirliğini ve çevresel performansı etkileyebilir.
Neyse ki, birçok kirlenme sorunu, uygun işletme uygulamaları ve sistem optimizasyonu yoluyla önemli ölçüde azaltılabilir. Etkin kirlenme kontrol stratejileri uygulayan üreticiler genellikle daha temiz kesim ortamları, iyileştirilmiş ürün tutarlılığı, daha düşük bakım gereksinimleri ve iş sağlığı ve çevre standartlarına daha iyi uyum sağlarlar.
Kirleticileri en aza indirmeye yönelik en iyi uygulamalar, gereksiz sürtünmeyi azaltmaya, kesme işlemini stabilize etmeye, partikül yakalamayı iyileştirmeye ve temiz çalışma koşullarını korumaya odaklanır. Doğru makine kurulumu, düzenli bakım ve etkili emme sistemlerinin birleştirilmesiyle, salınımlı bıçaklı kesme işlemi hem endüstriyel hem de hassas üretim ortamlarında çok düşük kirlilik seviyelerinde çalışabilir.
Keskin Bıçaklar Kullanın
Titreşimli bıçakla kesim sırasında kirlenmeyi en aza indirmek için en önemli uygulamalardan biri keskin bıçaklar kullanmaktır. Bıçak keskinliği, kesme verimliliğini, kenar kalitesini ve işlem sırasında oluşan malzeme parçalanma miktarını doğrudan etkiler.
Keskin bir bıçak, malzemeyi minimum dirençle temiz bir şekilde keserek yırtılmayı, sürüklenmeyi ve sıkışmayı azaltır. Daha temiz kesim işlemi, malzemenin kesim yolu boyunca daha düzgün bir şekilde ayrılması nedeniyle daha az havada uçuşan parçacık, lif ve toz parçası üretir.
Aksine, körelmiş veya aşınmış bıçaklar, malzeme üzerindeki sürtünmeyi ve mekanik stresi artırır. Bıçak, verimli bir şekilde dilimlemek yerine, malzemeyi çekebilir, ezebilir veya parçalayabilir ve bu da kirletici madde oluşumunu önemli ölçüde artırabilir. Bu durum, özellikle yırtılmaya ve lif salınımına karşı oldukça hassas olan tekstil, köpük, kompozit ve sentetik polimerlerin işlenmesinde sorun teşkil eder.
Körelmiş bıçaklar ayrıca ek sürtünme ısısı üreterek, bazı malzemelerde lokal erime veya uçucu bileşiklerin salınımı olasılığını artırabilir. Aşırı bıçak aşınması, hem çalışma ortamını hem de bitmiş ürünleri kirleten metalik aşınma parçacıkları oluşturabilir.
Bu nedenle, temiz kesim koşullarını korumak için düzenli bıçak kontrolü ve değişimi şarttır. Operatörler, kesim hacmine, malzeme türüne ve kenar kalitesine bağlı olarak bıçak aşınmasını izlemelidir. İşlenen malzeme için doğru bıçak geometrisinin seçilmesi de aynı derecede önemlidir, çünkü yanlış bıçak seçimi malzeme hasarını ve parçacık salınımını artırabilir.
Kesme Parametrelerini Optimize Edin
Kesme parametrelerinin optimize edilmesi, kontaminasyon seviyelerini azaltmada bir diğer kritik faktördür. Kesme hızı, salınım frekansı, bıçak açısı, ilerleme hızı ve kesme derinliği gibi parametreler, bıçağın malzeme ile etkileşimini etkiler.
Doğru şekilde optimize edilmiş ayarlar, bıçağın minimum titreşim ve dirençle malzeme boyunca sorunsuz bir şekilde hareket etmesini sağlar. İstikrarlı kesme koşulları, yırtılmayı, parçalanmayı ve düzensiz kenar oluşumunu azaltarak daha düşük toz ve lif oluşumuna yol açar.
Aşırı kesme hızı, bıçak hareketinde dengesizliğe ve sürtünmenin artmasına neden olarak daha fazla parçacık salınımına ve potansiyel malzeme deformasyonuna yol açabilir. Tersine, çok düşük hızlar bıçağın malzeme ile temas süresini uzatabilir ve ısı birikimini veya sürüklenme etkilerini artırabilir.
Salınım frekansı, malzeme özelliklerine göre dikkatlice ayarlanmalıdır. Esnek malzemeler, yoğun kompozitlerden veya katmanlı laminatlardan farklı ayarlar gerektirebilir. Yanlış salınım ayarları, titreşimi ve malzeme gerilimini artırarak daha yüksek kirlilik seviyelerine yol açabilir.
Her malzeme türü için en etkili parametre kombinasyonlarını belirlemek genellikle test ve kalibrasyon gerektirir. Modern CNC kontrollü salınımlı bıçak sistemleri, operatörlerin daha iyi temizlik ve kesme hassasiyeti için kesme ayarlarını ince ayar yapmalarına olanak tanır.
Optimize edilmiş kesme parametreleri yalnızca kirleticileri azaltmakla kalmaz, aynı zamanda üretim verimliliğini, bıçak ömrünü ve malzeme kullanımını da iyileştirir.
Etkin Toz Emme Sistemi Kurun
Titreşimli bıçakla kesim sırasında oluşan havada bulunan kirleticilerin kontrolü için etkili toz emme sistemi şarttır. Kesim koşulları optimize edilmiş olsa bile, hafif toz parçacıkları, lifler ve mikroplastikler işlem sırasında yine de havaya karışabilir.
Kesim bölgesinin yakınına yerleştirilen lokalize emme sistemleri, en etkili kirlilik kontrol yöntemleri arasındadır. Bu sistemler, parçacıkları çalışma alanına yayılmadan önce doğrudan kaynağında yakalar. Kesim tablasına veya kesim kafasına entegre edilmiş vakumlu emme sistemi, köpük, tekstil, karton ve kompozit laminatlar gibi hafif malzemeler için özellikle etkilidir.
Karbon fiber tozu veya cam elyaf parçacıkları gibi ince partikül maddeler içeren uygulamalar için genellikle HEPA filtreleri de dahil olmak üzere yüksek verimli filtrasyon sistemleri gereklidir. Bu filtreler, mikroskobik kirleticilerin çalışma alanına yeniden girmesini önlemeye yardımcı olur.
Doğru hava akışı tasarımı da aynı derecede önemlidir. Kötü emme pozisyonu veya yetersiz emme kapasitesi, kirleticilerin çevredeki ortama kaçmasına neden olabilir. Hava akışı, türbülansı en aza indirirken havadaki partikülleri toplama sistemlerine doğru yönlendirecek şekilde ayarlanmalıdır.
Vakum sistemlerinin performansını korumak için düzenli bakım şarttır. Tıkanmış filtreler, engellenmiş kanallar ve aşınmış vakum bileşenleri, partikül yakalama verimliliğini azaltır ve zamanla kirlenme riskini artırır.
İyi tasarlanmış havalandırma sistemleri yalnızca iş yeri temizliğini iyileştirmekle kalmaz, aynı zamanda işçileri korur, makine kirlenmesini azaltır ve çevre düzenlemelerine uyumu destekler.
Çalışma alanlarını temiz tutun.
Temiz çalışma alanlarının korunması, ikincil kirlenmeyi azaltmak için önemli bir önleyici tedbirdir. Ekipman, zemin ve makine yüzeylerinde biriken toz, lifler ve döküntüler, makine çalışması veya işçi hareketleri sırasında kolayca tekrar havaya karışabilir.
Düzenli temizlik, kirleticilerin birikmesini önlemeye ve partiküllerin üretim ortamına yayılmasını azaltmaya yardımcı olur. Yüksek verimli filtreleme sistemine sahip endüstriyel vakum sistemleri, kirleticileri havaya yeniden dağıtmadan uzaklaştırdıkları için genellikle tercih edilir.
Mümkün olduğunca kuru süpürme ve basınçlı hava ile temizleme yöntemlerinden kaçınılmalıdır çünkü bu yöntemler ince parçacıkları dağıtarak havadaki kirliliği artırabilir. Bu durum özellikle karbon fiber tozu, fiberglas parçacıkları veya sentetik mikroplastiklerle çalışırken önemlidir.
Verimli çalışmayı sürdürmek ve üretim partileri arasında kirlilik transferini önlemek için makine yüzeyleri, kesme masaları, havalandırma kanalları ve çevredeki zeminler düzenli olarak temizlenmelidir. Temiz üretim ortamlarında, planlı temizlik prosedürleri yüzey silme, filtrasyon sistemi incelemesi ve kirlilik izleme işlemlerini içerebilir.
Düzenli çalışma alanları, operasyonel verimliliği ve işçi güvenliğini de artırır. Aşırı toz birikimi, makine sensörlerine müdahale edebilir, hava akışı verimliliğini azaltabilir ve bakım gereksinimlerini artırabilir.
Temiz çalışma alanları, özellikle tıbbi üretim, havacılık ve uzay sanayi üretimi ve elektronik imalatı gibi sektörlerde son derece önemlidir; zira bu sektörlerde mikroskobik kirlilik bile ürün performansını etkileyebilir.
Uygun Malzemeleri Seçin
Malzeme seçimi, kontaminasyon kontrolünde büyük rol oynar çünkü farklı malzemeler kesim sırasında farklı seviyelerde ve türlerde kontaminasyon oluşturur. Daha kararlı ve parçalanmaya daha az eğilimli malzemeler seçmek, kontaminasyon seviyelerini önemli ölçüde azaltabilir.
Bazı sentetik malzemeler ve kırılgan kompozitler, kesim sırasında doğal olarak daha fazla toz, lif veya mikroplastik üretir. Buna karşılık, daha kararlı iç yapıya sahip malzemeler daha az havada uçuşan parçacık ve daha temiz kesim kenarları oluşturabilir.
Üreticiler, hassas uygulamalar için malzeme seçerken kirlenme özelliklerini giderek daha fazla dikkate alıyor. Düşük lifli tekstiller, düşük parçalanma özelliğine sahip köpükler ve daha temiz işleme için tasarlanmış mühendislik kompozitleri, partikül oluşumunu azaltmaya yardımcı olabilir.
Geri dönüştürülebilir ve çevre dostu malzemeler, tehlikeli atık oluşumunu azaltırken sürdürülebilirlik hedeflerini de destekleyebilir. Bazı uygulamalarda, yoğun kaplamalı veya yapıştırıcı bakımından zengin malzemelerin daha temiz alternatiflerle değiştirilmesi, VOC emisyonlarını ve kalıntı oluşumunu en aza indirebilir.
Malzeme kalınlığı, yoğunluğu ve yüzey işlemi de değerlendirilmelidir. Aşırı kırılgan malzemeler genellikle daha ince parçacıklar oluştururken, katmanlı malzemeler aynı anda birden fazla türde atık salabilir.
Dikkatli malzeme seçimi, üreticilerin hem kirlenme kontrolünü hem de genel süreç verimliliğini iyileştirmelerine olanak tanır.
Kapalı Kesme Sistemleri Kullanın
Kapalı kesme sistemleri, salınımlı bıçakla kesme ortamlarında kirleticileri kontrol etmenin en etkili yöntemlerinden birini sunar. Kapalı sistemler, kesme işlemini çevredeki çalışma alanından izole ederek, havada bulunan parçacıkların ve liflerin tesis genelinde yayılmasını önler.
Kapalı sistemler, kirleticileri kontrollü bir alanda tutarak emme verimliliğini artırır ve işçilerin havada bulunan toz ve liflere maruz kalmasını azaltır. Bu durum, özellikle karbon fiber kompozitler, fiberglas laminatlar, sentetik tekstiller ve polimer köpükler gibi malzemelerin işlenmesinde önemlidir.
Kapalı sistemler ayrıca hava akışı yönetimini de iyileştirir. Kapalı alan içindeki kontrollü hava akışı, kirleticileri vakum emme noktalarına yönlendirir ve kontrolsüz partikül hareketini en aza indirir. HEPA filtreleme ile birlikte, kapalı sistemler hassas üretim ortamlarında hava kalitesini önemli ölçüde iyileştirebilir.
Bir diğer avantaj ise üretim alanları arasında çapraz kontaminasyonun azalmasıdır. Yüksek temizlik standartları gerektiren endüstrilerde, kapalı kesim sistemleri kontaminasyon kaynaklarını izole etmeye ve sonraki işlemlerin daha temiz kalmasını sağlamaya yardımcı olur.
Kapalı alanlar, makine titreşimini ve çalışma sesini kesme haznesi içinde tutarak gürültüye maruz kalmayı da azaltabilir. Bu da iş konforunu ve iş yeri güvenliğini artırmaya katkıda bulunur.
Kapalı sistemler ekipman maliyetini ve karmaşıklığını artırsa da, kirlenme kontrolünün kritik önem taşıdığı yüksek hassasiyet gerektiren endüstriler için genellikle vazgeçilmezdir.
Titreşimli bıçakla kesme işlemi sırasında kirleticilerin en aza indirilmesi, doğru makine kullanımı, kirlilik kontrol sistemleri ve iş yeri yönetim uygulamalarının bir kombinasyonunu gerektirir. İşlem genellikle birçok termal ve aşındırıcı kesme teknolojisine göre daha temiz olsa da, kesme işlemleri sırasında toz, lifler, mikroplastikler ve parçacık kalıntıları gibi kirleticiler yine de oluşabilir.
En iyi uygulamalar arasında keskin bıçaklar kullanmak, kesme parametrelerini optimize etmek, etkili toz emme sistemleri kurmak, temiz çalışma alanları sağlamak, uygun malzemeler seçmek ve kapalı kesme sistemleri kullanmak yer almaktadır. Bu stratejilerin her biri sürtünmeyi azaltmaya, kesme performansını stabilize etmeye, partikül yakalamayı iyileştirmeye ve üretim ortamında kirliliğin yayılmasını önlemeye yardımcı olur.
Bu uygulamalar birlikte hayata geçirildiğinde, işyeri temizliğini, ürün kalitesini, işçi güvenliğini ve çevresel performansı önemli ölçüde iyileştirir. Etkin kirlilik kontrolü, yalnızca daha temiz üretim operasyonlarını desteklemekle kalmaz, aynı zamanda salınımlı bıçakla kesme uygulamalarında makine güvenilirliğini, mevzuata uyumu ve uzun vadeli operasyonel sürdürülebilirliği de artırır.
Temiz Üretimde Salınımlı Bıçakla Kesmenin Avantajları
Temiz üretim, şirketlerin ürün kalitesini iyileştirmek, çevresel etkiyi azaltmak ve daha güvenli çalışma koşulları sağlamak amacıyla modern endüstrilerde büyük bir öncelik haline gelmiştir. Aşırı ısı, duman, toz veya kimyasal emisyon üreten üretim süreçleri, hem üretim verimliliğini hem de mevzuata uyumu etkileyen kirlenme sorunları yaratabilir. Bu bağlamda, salınımlı bıçakla kesme, birçok geleneksel kesme teknolojisine daha temiz bir alternatif olarak önemli bir ilgi görmüştür.
Malzemeleri yakmaya, eritmeye veya buharlaştırmaya dayanan termal kesme sistemlerinin aksine, salınımlı bıçakla kesme, nispeten düşük sürtünme ve minimum ısı üretimiyle malzemeleri ayırmak için hızla ileri geri hareket eden mekanik bir bıçak kullanır. Bu yaklaşım, lazer kesme, plazma kesme, aşındırıcı işleme ve frezeleme işlemleriyle yaygın olarak ilişkilendirilen birçok kirlenme sorununu azaltır.
Salınımlı bıçakla kesme işlemi toz, lif ve mikroskobik parçacıklar gibi bazı kirleticiler üretebilse de, genel kirlilik seviyesi genellikle daha düşüktür ve kontrol edilmesi daha kolaydır. Bu işlem, termal hasarın azalması, iç mekan hava kalitesinin iyileştirilmesi, ikincil işleme gereksinimlerinin azalması ve ürün kalitesinin artması gibi temiz üretim ortamları için birçok önemli avantaj sunmaktadır.
Termal Hasar Yok
Salınımlı bıçakla kesmenin en önemli avantajlarından biri, işlem sırasında büyük termal hasarın olmamasıdır. İşlem, yüksek enerjili ısı kaynakları yerine mekanik bıçak hareketine dayandığı için, malzemeler erimeden, yanmadan veya buharlaşmadan kesilir.
Bu durum, özellikle tekstil, köpük, plastik, kompozit laminatlar, yapışkanlı ürünler ve tıbbi malzemeler gibi ısıya duyarlı malzemeler için önemlidir. Termal kesme teknolojileri genellikle kesim kenarına yakın bölgelerde renk bozulmasına, deformasyona, sertleşmeye veya malzeme zayıflamasına neden olabilen ısıdan etkilenen bölgeler oluşturur. Salınımlı bıçakla kesme, nispeten düşük kesme sıcaklıklarını koruyarak bu sorunların büyük ölçüde önüne geçer.
Isı hasarının olmaması, yanmış kalıntılar, duman parçacıkları ve kimyasal olarak ayrışmış maddelerin neden olduğu kirlenmeyi de azaltır. Lazer ve plazma kesim, sentetik malzemeleri işlerken uçucu organik bileşikler, zehirli dumanlar ve karbonlaşmış kalıntılar açığa çıkarabilir. Salınımlı bıçak sistemleri, malzeme kesim sırasında yanma sıcaklıklarının altında kaldığı için ısıya bağlı kirleticileri çok daha az üretir.
Bir diğer avantaj ise boyutsal kararlılığın artmasıdır. Aşırı ısı, esnek malzemelerde bükülmeye, büzülmeye veya kenar bozulmasına neden olarak ürün doğruluğunu azaltabilir. Salınımlı bıçakla mekanik kesim, termal genleşmeyi en aza indirir ve hassas kesim geometrisinin korunmasına yardımcı olur.
Isı stresinin olmaması, özellikle malzeme bütünlüğünün ve temizliğinin kritik önem taşıdığı havacılık, tıbbi üretim, elektronik ve ambalaj gibi sektörlerde son derece değerlidir.
Daha Temiz İç Mekan Havası
Titreşimli bıçakla kesme, termal veya aşındırıcı kesme teknolojilerine kıyasla havaya yayılan kimyasal emisyonları önemli ölçüde azalttığı için iç mekan hava kalitesinin temizlenmesine katkıda bulunur. İşlem yanmaya veya malzeme buharlaşmasına dayanmadığı için çalışma sırasında minimum düzeyde duman, buhar ve gaz emisyonu üretir.
Lazer veya plazma kesim ortamlarında, havada bulunan kirleticiler arasında uçucu organik bileşikler, yanma ürünleri, zehirli gazlar ve erimiş malzemelerden kaynaklanan ultra ince partikül maddeler yer alabilir. Bu kirleticiler, kabul edilebilir iş yeri hava kalitesini korumak için genellikle kapsamlı havalandırma ve filtreleme sistemleri gerektirir.
Titreşimli bıçakla kesme işlemi, termal dumanlardan ziyade öncelikle toz, lifler ve mikroskobik parçacıklar gibi mekanik kalıntılar üretir. Bu kirleticilerin yine de uygun şekilde emilmesi ve filtrelenmesi gerekse de, genellikle lokalize vakum sistemleri ve HEPA filtreleme kullanılarak yakalanmaları ve kontrol edilmeleri daha kolaydır.
Daha temiz iç mekan havası, üretim ortamları için çeşitli avantajlar sağlar. Hava kalitesinin iyileşmesi, işçilerin solunum yolu tahriş edicilerine, kimyasal kirleticilere ve havada bulunan partikül maddelere maruz kalmasını azaltır. Bu, daha güvenli işyeri koşullarına katkıda bulunur ve uzun vadeli iş sağlığı risklerini azaltabilir.
Havadaki kirliliğin azalması, yakındaki ekipman ve ürünlere de fayda sağlar. Azalan duman ve kalıntı birikimi, makine yüzeylerinin, sensörlerin, elektronik cihazların ve üretim alanlarının daha temiz kalmasına yardımcı olur. Temiz üretim tesislerinde, havadaki kirliliğin azalması genel çevresel istikrarı iyileştirir ve temizlik gereksinimlerini azaltır.
Titreşimli bıçakla kesme yönteminin daha temiz hava profili, özellikle hava kalitesi standartlarının katı olduğu veya hassas ürünlerin üretildiği kapalı üretim ortamları için son derece uygundur.
Azaltılmış İkincil İşleme
Salınımlı bıçakla kesmenin bir diğer önemli avantajı, ikincil işleme operasyonlarına olan ihtiyacın azalmasıdır. Birçok kesme teknolojisi, ilk kesme işleminden sonra yanmış kenarları, çapakları, pürüzlü yüzeyleri veya termal hasarı gidermek için ek son işlem adımları gerektirir.
Salınımlı bıçak kesimi nispeten temiz ve pürüzsüz kenarlar ürettiği için genellikle daha az işlem sonrası operasyon gereklidir. Bıçağın hızlı ileri geri hareketi, malzemelerin minimum kenar deformasyonuyla temiz bir şekilde ayrılmasını sağlayarak zımparalama, taşlama, parlatma veya düzeltme ihtiyacını azaltır.
İkincil işlemeyi azaltmak, kirlenmeyle ilgili çeşitli faydalar sağlar. Ek son işlem operasyonları genellikle üretim ortamındaki genel kirlenme seviyelerini artıran ekstra toz, talaş, duman ve partikül madde üretir. Gereksiz son işlem adımlarını ortadan kaldırarak, salınımlı bıçakla kesme, üretim süreci boyunca toplam kirletici madde oluşumunu en aza indirmeye yardımcı olur.
İkincil işleme gereksinimlerinin azalması da üretim verimliliğini artırır. Üreticiler, yüksek ürün kalitesini korurken işçilik, enerji tüketimi, ekipman aşınması ve malzeme taşıma maliyetlerini azaltabilirler. Daha hızlı üretim akışı, daha verimli ve sürdürülebilir üretim operasyonlarına katkıda bulunur.
Bir diğer avantaj ise kontaminasyon bulaşma riskinin azalmasıdır. Her ek işlem veya sonlandırma adımı, parçacıkların, liflerin, yağların veya kalıntıların ürün yüzeyini kirletmesi için fırsatlar yaratır. Daha temiz ilk kesimler, üretim aşamalarının sayısını azaltır ve genel temizliğin daha iyi korunmasına yardımcı olur.
Bu avantaj, özellikle tıbbi üretim, havacılık kompozitleri ve ambalaj üretimi gibi, süreç zinciri boyunca kirlenmeyi en aza indirmenin hayati önem taşıdığı sektörlerde büyük önem taşımaktadır.
Daha İyi Ürün Kalitesi
Titreşimli bıçakla kesme yöntemi, yumuşak, esnek, katmanlı veya ısıya duyarlı malzemeler içeren uygulamalarda genellikle üstün ürün kalitesi sağlar. Daha temiz kesimler, azaltılmış termal stres ve daha düşük kirlilik seviyeleri, nihai ürünün performansının ve görünümünün iyileşmesine doğrudan katkıda bulunur.
Önemli bir kalite avantajı, daha düzgün kenar oluşumudur. Salınım yapan bıçak termal olarak değil mekanik olarak kestiği için, malzemelerin yanmış kenarlar, erime veya kenar sertleşmesi geliştirme olasılığı daha düşüktür. Bu da daha temiz bir görsel görünüm ve daha tutarlı boyutsal doğruluk sağlar.
Bu işlem aynı zamanda malzeme deformasyonunu da azaltır. Tekstil, köpük, deri ve ince kompozitler gibi esnek malzemeler aşırı ısı veya dönme kesme kuvvetleri altında deforme olabilir. Salınımlı bıçak sistemleri nispeten düşük kesme kuvveti uygulayarak malzemenin şeklini ve yapısal bütünlüğünü korumaya yardımcı olur.
Geliştirilmiş temizlik, ürün kalitesini daha da artırır. Azaltılmış duman, kalıntı ve partikül kirliliği, temiz ürün yüzeylerinin korunmasına ve yapıştırma, kaplama, baskı veya montaj gibi sonraki işlemlerle uyumluluğun artmasına yardımcı olur.
Çok katmanlı ve kompozit malzemelerde, salınımlı bıçakla kesme işlemi genellikle katmanlar arasında daha kontrollü bir ayrım sağlayarak, katman ayrılmasını ve kenar hasarını azaltır. Bu, yapısal tutarlılığın kritik olduğu havacılık, otomotiv ve teknik tekstil uygulamalarında özellikle değerlidir.
Tutarlı kesim kalitesi, ret oranlarını ve malzeme israfını da azaltır. Daha temiz kenarlar ve daha doğru kesimler, üretim tekrarlanabilirliğini artırır ve daha sıkı kalite kontrol standartlarını destekler.
Salınımlı bıçakla kesme, birçok termal ve aşındırıcı kesme teknolojisine göre daha düşük kirlilik seviyeleri ürettiği için temiz üretim ortamları için çeşitli önemli avantajlar sunar. Bu işlem, yoğun ısı yerine mekanik bıçak hareketine dayanır; bu da malzemelerin minimum termal hasarla, daha az duman oluşumuyla ve daha az havaya karışan kimyasal emisyonla kesilmesini sağlar.
Isı kaynaklı önemli kirlenmenin olmaması, daha temiz iç mekan hava kalitesinin korunmasına yardımcı olur ve zararlı dumanlara ve yanma ürünlerine maruz kalmayı azaltır. Ek olarak, salınımlı bıçakla kesme işlemi genellikle daha az ikincil işlem gerektiren daha temiz kenarlar üretir; bu da üretim döngüsü boyunca toz oluşumunu, enerji tüketimini ve kirlenme risklerini daha da azaltır.
Daha iyi ürün kalitesi de önemli bir avantajdır. Azaltılmış termal bozulma, daha düzgün kesim kenarları, daha düşük partikül kirliliği ve geliştirilmiş boyutsal kararlılık, daha yüksek üretim hassasiyetine ve daha temiz nihai ürünlere katkıda bulunur. Toz ve lif gibi bazı kirleticiler yine de oluşabilirken, etkili emme ve bakım sistemleri bunları verimli bir şekilde kontrol edebilir.
Salınımlı bıçakla kesme, daha temiz, daha güvenli ve daha sürdürülebilir üretim uygulamalarını destekleyerek, çevresel performansa, iş yeri temizliğine ve yüksek kaliteli üretim standartlarına öncelik veren sektörler için cazip bir çözüm haline gelmektedir.
Sınırlamalar ve Zorluklar
Salınımlı bıçakla kesme yöntemi, birçok termal ve aşındırıcı kesme teknolojisine göre daha temiz ve daha düşük emisyonlu bir üretim süreci olarak yaygın şekilde kabul edilse de, kirlenme sorunlarından tamamen arınmış değildir. Mekanik kesme işlemi, belirli çalışma koşulları altında hala toz, lifler, mikroplastikler ve partikül halindeki kalıntılar oluşturur. Bazı uygulamalarda, özellikle kompozit malzemeler veya sentetik polimerler içeren uygulamalarda, kirlenme kontrolü karmaşık ve kaynak yoğun hale gelebilir.
Salınımlı bıçakla kesme yönteminin temiz bir üretim çözümü olarak etkinliği, malzeme seçimine, makine durumuna, çevresel kontrollere ve ekstraksiyon sistemi performansına büyük ölçüde bağlıdır. Birçok kirletici madde, optimize edilmiş kesme parametreleri ve uygun filtreleme sistemleri ile önemli ölçüde azaltılabilirken, bazı kirlilik kaynakları tamamen ortadan kaldırılamaz.
Özellikle havacılık, tıbbi üretim, elektronik ve gelişmiş kompozitler gibi sektörlerde üretim standartları daha da katılaştıkça, düşük kirlilik seviyeleri bile operasyonel ve düzenleyici zorluklar yaratabilir. Bu nedenle, salınımlı bıçakla kesme yönteminin sınırlamalarını anlamak, gerçekçi kirlilik kontrol stratejileri geliştirmek ve yüksek üretim kalitesini korumak için çok önemlidir.
Toz tamamen ortadan kaldırılamaz.
Titreşimli bıçakla kesmenin başlıca sınırlamalarından biri, toz oluşumunun tamamen ortadan kaldırılamamasıdır. Bu işlem, titreşimli bıçak ile malzeme arasında doğrudan mekanik etkileşime dayanır ve malzemeler fiziksel olarak kesildiğinde, bir miktar partikül salınımı kaçınılmazdır.
İdeal kesim koşullarında bile, sürtünme, malzeme deformasyonu ve mekanik gerilme nedeniyle mikroskobik parçalar kesim kenarından ayrılabilir. Toz oluşumu özellikle köpük malzemeler, tekstil ürünleri, karton, yalıtım ürünleri ve kırılgan polimerlerin işlenmesinde yaygındır. Hafif parçacıklar, emme sistemleri yetersizse havaya karışarak çalışma alanına yayılabilir.
Keskin bıçaklar ve optimize edilmiş kesme parametreleri kontaminasyonu önemli ölçüde azaltabilse de, mikroskobik parçacık oluşumunu tamamen önleyemezler. Bazı malzemeler iç yapıları nedeniyle kesim sırasında doğal olarak parçalanır. Hücresel köpükler, dokuma kumaşlar ve katmanlı laminatlar özellikle lif ve ince parçacık salmaya eğilimlidir.
Bir diğer zorluk ise ultra ince partikül maddelerdir. Son derece küçük parçacıklar uzun süre havada asılı kalabilir ve gelişmiş filtreleme sistemleriyle bile tamamen yakalanması zordur. Zamanla bu parçacıklar ekipmanlarda, havalandırma sistemlerinde ve yakındaki ürünlerde birikebilir.
Yüksek hijyen standartlarına sahip üretim ortamlarında, en düşük toz seviyeleri bile kalite sorunlarına yol açabilir. Sonuç olarak, nispeten temiz çalışma profiline rağmen, salınımlı bıçakla kesme işlemi yine de sürekli kirlilik izleme, düzenli temizlik ve verimli emme sistemleri gerektirir.
Kompozit Malzemeler Hala Zorlu Bir Konu Olmaya Devam Ediyor
Kompozit malzemeler, salınımlı bıçakla kesme uygulamalarında en büyük kirlenme sorunlarından bazılarını oluşturmaya devam etmektedir. Modern kompozitler genellikle karbon fiberler, fiberglas, reçineler, yapıştırıcılar ve polimer matrisler gibi her biri farklı mekanik özelliklere ve kirlenme davranışlarına sahip birden fazla malzemeyi bir araya getirir.
Kompozit malzemeler kesim sırasında ince lifler, reçine parçaları, yapıştırıcı parçacıkları ve mikroskobik toz dahil olmak üzere karışık kirleticiler salabilir. Karbon fiber takviyeli kompozitler özellikle zordur çünkü ortaya çıkan toz hafiftir, elektriksel olarak iletkendir ve yüksek oranda dağılabilir. İletken karbon parçacıkları elektronik ekipmanlara müdahale edebilir ve hassas üretim ortamlarını kirletebilir.
Cam elyaf kompozitler, havada uçuşan cam elyaflarının ciltte, gözlerde ve solunum sisteminde tahrişe neden olabilmesi nedeniyle ek zorluklar sunmaktadır. Kesim sırasında oluşan reçine parçacıkları ayrıca dikkatli işlem ve filtreleme gerektiren kimyasal olarak aktif bileşikler içerebilir.
Bir diğer zorluk ise katman ayrılması ve delaminasyondur. Bazı kompozit yapılar kesim sırasında düzensiz bir şekilde kırılabilir, bu da talaş oluşumunu artırır ve kenar kalitesini düşürür. Yanlış bıçak seçimi veya kötü optimize edilmiş kesim parametreleri bu sorunları daha da şiddetlendirebilir.
Kompozit malzemeler ayrıca emme ve filtreleme sistemlerine daha büyük talepler getirir. Standart toz toplama ekipmanları, yüksek hacimli kompozit işleme sırasında oluşan ultra ince iletken veya lifli parçacıkları yakalamak için yeterli olmayabilir. Birçok durumda, kapalı kesme sistemleri ve HEPA filtreleme gerekli hale gelir.
Titreşimli bıçakla kesme yönteminin aşındırıcı işleme veya termal kesmeye göre avantajlarına rağmen, kompozit malzemeler temiz bir şekilde işlenmesi en zor malzemeler arasında yer almaya devam etmektedir.
Statik Sorunlar Devam Ediyor
Statik elektrik, özellikle sentetik malzemeler ve hafif polimerler işlenirken, titreşimli bıçak kesiminde sürekli bir kirlenme sorunu olmaya devam etmektedir. Bıçak, malzeme ve makine yüzeyleri arasındaki sürtünme, toz, lif ve mikroplastik parçacıkları çevredeki yüzeylere çeken elektrostatik yükler üretir.
Sentetik tekstiller, plastik filmler, köpükler, vinil malzemeler ve polimer kompozitler, elektriksel olarak yalıtkan malzemeler oldukları için statik birikime özellikle yatkındır. Yüklendikten sonra, bu malzemeler havada bulunan kirleticileri tutabilir ve normal hava akışına dayalı temizleme yöntemlerine direnç gösterebilir.
Statik elektrik, kontaminasyon kontrolünü çeşitli şekillerde zorlaştırır. Hafif parçacıklar, emme sistemleri tarafından uzaklaştırılmak yerine ürünlere, makine parçalarına, kesim masalarına ve operatörlere yapışabilir. Bu durum, temizlik gereksinimlerini artırır ve üretim aşamaları arasında kontaminasyon transferi riskini yükseltir.
Statik elektrik kaynaklı kirlenme, özellikle elektronik imalatı, tıbbi cihaz üretimi ve hassas kompozit imalatı gibi yüksek temizlik standartları gerektiren sektörlerde büyük sorun teşkil etmektedir. Elektrostatik kuvvetler tarafından çekilen mikroskobik parçacıklar bile yapıştırma, kaplama, baskı veya elektronik montaj işlemlerini engelleyebilir.
Bir diğer zorluk ise çevresel değişkenliktir. Kuru hava koşulları, düşük nem doğal yük dağılımını azalttığı için elektrostatik birikimi önemli ölçüde artırır. Bu nedenle mevsimsel değişiklikler ve iklim kontrollü üretim ortamları, kirlilik seviyelerini etkileyebilir.
Antistatik sistemler, iyonlaştırıcılar, topraklama sistemleri ve nem kontrolü elektrostatik sorunları azaltabilse de, statik elektrik her zaman tamamen ortadan kaldırılamaz. Kabul edilebilir kirlilik seviyelerini korumak için sürekli yönetim ve çevresel izleme genellikle gereklidir.
Yüksek Hacimli Üretim Gelişmiş Filtrasyon Gerektirir
Yüksek hacimli üretim ortamları, büyük ölçekli kesme işlemlerinin uzun süreler boyunca sürekli olarak havada uçuşan parçacıklar ve kalıntılar üretmesi nedeniyle ek kirlilik kontrolü zorlukları yaratır. Üretim hızı ve makine kullanım oranı arttıkça, emme ve filtreleme sistemlerinin önemli ölçüde daha büyük kirletici yüklerini yönetmesi gerekir.
Küçük ölçekli işletmelerde yeterli performans gösteren standart emme sistemleri, sürekli endüstriyel üretim sırasında yetersiz kalabilir. Toz birikimi filtreleri aşırı yükleyebilir, hava akışı verimliliğini azaltabilir ve havada bulunan kirleticilerin tesis genelinde yayılmasını artırabilir.
Köpük, tekstil, karton, kompozitler ve sentetik polimerler gibi malzemeler, yüksek hızlı otomatik kesim sırasında önemli miktarda toz ve lif üretebilir. Büyük üretim tesislerinde, birden fazla makine tarafından üretilen kirleticiler birleşerek havada önemli miktarda partikül konsantrasyonu oluşturabilir.
Bu nedenle, yüksek hacimli işlemler için genellikle gelişmiş filtrasyon sistemleri gereklidir. HEPA filtrasyon, çok aşamalı toz toplama, merkezi emme sistemleri ve kapalı kesim ortamları, kabul edilebilir hava kalitesinin ve kirlilik kontrolünün sağlanmasına yardımcı olur.
Ancak bu sistemler ek operasyonel karmaşıklık ve maliyet getirir. Yüksek kapasiteli filtrasyon ekipmanları düzenli bakım, filtre değişimi, hava akışı dengelemesi ve enerji tüketimi gerektirir. Bakımı yapılmayan sistemler etkinliğini kaybedebilir ve kirleticilerin işyerinde dolaşmasına izin verebilir.
Bir diğer zorluk ise geniş üretim alanlarında tutarlı hava akışını sağlamaktır. Çok sayıda makine, havalandırma sistemi ve işçi hareketinden kaynaklanan hava türbülansı, yerel havalandırma verimliliğini engelleyebilir ve kirleticileri bitişik çalışma alanlarına yayabilir.
Üretim ölçeği arttıkça, kirlilik yönetimi giderek daha karmaşık mühendislik kontrollerine ve çevresel izleme sistemlerine bağımlı hale gelmektedir.
Daha temiz bir üretim teknolojisi olarak ününe rağmen, salınımlı bıçakla kesme yöntemi hala birçok önemli sınırlama ve kirlenmeyle ilgili zorlukla karşı karşıyadır. Mekanik kesme kaçınılmaz olarak bir miktar partikül kalıntısı, lif ve mikroskobik parçacık ürettiği için toz oluşumu tamamen ortadan kaldırılamaz. Gelişmiş emme sistemleri bile belirli koşullar altında ultra ince havada bulunan parçacıkları yakalamakta zorlanabilir.
Kompozit malzemeler, lifler, reçine parçacıkları ve iletken tozların karmaşık karışımlarını oluşturdukları için temiz bir şekilde işlenmesi özellikle zordur. Karbon fiber ve fiberglas kompozitler, özel filtreleme sistemleri ve kapalı işleme ortamları gerektiren ek sağlık, ekipman ve kirlilik kontrolü zorlukları ortaya koymaktadır.
Statik elektrik, hafif parçacıkları ürünlere ve makine yüzeylerine çekerek kirlilik yönetimini karmaşıklaştırmaya devam etmektedir. Yüksek hacimli üretim ortamlarında, kirlilik kontrolü daha da zorlayıcı hale gelir çünkü büyük ölçekli üretim, gelişmiş emme ve filtreleme altyapısı gerektiren sürekli havada taşınan parçacık yükleri oluşturur.
Titreşimli bıçakla kesme yöntemi, termal ve aşındırıcı kesme teknolojilerine kıyasla önemli temizlik avantajları sunsa da, kirlenmeden tamamen arınmış bir işlem değildir. Etkili kirlenme kontrolü, kesme parametrelerinin, emme sistemlerinin, antistatik önlemlerin, bakım prosedürlerinin ve çevre yönetim stratejilerinin sürekli olarak optimize edilmesini gerektirir.
ÖZET
Titreşimli bıçakla kesme, modern üretimde kullanılan en temiz ve çevre dostu kesme teknolojilerinden biri olarak kabul edilmektedir. Lazer veya plazma kesme gibi termal kesme yöntemlerinin aksine, titreşimli bıçak sistemleri malzemeleri ayırmak için aşırı ısı yerine hızlı mekanik bıçak hareketine dayanır. Bu, dumanı, zehirli gazları, termal hasarı ve ısıya bağlı kimyasal emisyonları önemli ölçüde azaltır. Sonuç olarak, titreşimli bıçakla kesme, hassasiyet, daha temiz çalışma koşulları ve daha düşük çevresel etki gerektiren endüstrilerde yaygın olarak kullanılmaktadır.
Ancak, bu işlem tamamen kirlilikten arınmış değildir. Salınım yapan bıçak ile malzeme arasındaki mekanik etkileşim, toz, lifler, partikül madde, mikroplastikler, bıçak aşınma parçacıkları ve sınırlı miktarda havaya karışan emisyonlar oluşturabilir. Kirliliğin seviyesi ve türü, malzeme bileşimi, bıçak keskinliği, kesme hızı, salınım frekansı, makine bakımı ve emme sistemi performansı dahil olmak üzere birçok faktöre büyük ölçüde bağlıdır. Köpük, tekstil, karton, fiberglas ve karbon fiber kompozitler gibi malzemelerin kesim sırasında havaya karışan parçacıklar ve kirlilik üretme olasılığı özellikle yüksektir.
Makale ayrıca, kirlilik kontrolünün endüstri gereksinimlerinden büyük ölçüde etkilendiğini vurgulamaktadır. Havacılık, otomotiv, tekstil, ambalaj ve tıbbi üretim sektörlerinin her biri, malzemelerine, temizlik standartlarına ve üretim ortamlarına bağlı olarak benzersiz kirlilik sorunlarıyla karşı karşıyadır. Salınımlı bıçakla kesme yöntemi genellikle birçok alternatif kesme teknolojisine göre daha az kirletici madde üretirken, gelişmiş filtreleme sistemleri, vakum emme, antistatik kontroller ve uygun iş yeri havalandırması, güvenli ve temiz operasyonların sürdürülmesi için hayati önem taşımaktadır.
Bir diğer önemli sonuç ise, salınımlı bıçakla kesme yönteminin çeşitli sürdürülebilirlik avantajları sunmasıdır. Bu işlem, termal veya aşındırıcı kesme yöntemlerine kıyasla genellikle daha az enerji tüketir, daha düşük karbon emisyonu üretir ve daha az hava kirliliğine neden olur. Ayrıca, ikincil son işlem operasyonlarına olan ihtiyacı azaltarak, genel atık ve kirlilik oluşumunu en aza indirmeye yardımcı olur.
Genel olarak, salınımlı bıçakla kesme işlemi kirlilik oluşturabilir, ancak kirlilik seviyeleri genellikle birçok geleneksel kesme teknolojisine kıyasla daha düşük ve daha yönetilebilir düzeydedir. Uygun makine optimizasyonu, etkili emme sistemleri, düzenli bakım ve güçlü kirlilik kontrol uygulamalarıyla, salınımlı bıçakla kesme işlemi temiz, hassas ve modern üretim uygulamaları için oldukça etkili bir çözüm olmaya devam etmektedir.
Salınımlı Bıçak Kesme Çözümleri Edinin
Doğru salınımlı bıçaklı kesme sistemini seçmek, yüksek kesme hassasiyeti, daha temiz üretim koşulları ve iyileştirilmiş üretim verimliliği elde etmek için çok önemlidir. Tekstil, kompozit, köpük malzemeler, ambalaj ürünleri, deri, contalar veya teknik kumaşlar işliyor olun, iyi tasarlanmış bir salınımlı bıçaklı kesme çözümü, kirleticileri azaltmaya, ürün kalitesini iyileştirmeye ve genel üretim performansını optimize etmeye yardımcı olabilir.
Akıllı lazer ve kesme ekipmanları konusunda profesyonel bir üretici olarak, AccTek Group Modern endüstriyel üretimin taleplerini karşılamak üzere tasarlanmış gelişmiş salınımlı bıçak kesme çözümleri sunmaktadır. AccTek Group Hassas mühendisliği, akıllı kontrol sistemlerini ve verimli kirlilik yönetimi teknolojilerini bir araya getirerek, çeşitli sektörlerde daha temiz ve daha güvenilir kesim işlemlerini destekler.
Salınımlı bıçaklı kesme makineleri, toz, lif ve malzeme deformasyonunu en aza indirirken çok çeşitli esnek ve yarı sert malzemeleri işlemek üzere tasarlanmıştır. Sistemler, lazer veya plazma kesiminde görülen aşırı ısıyı üretmeden düzgün ve hassas kesimler elde etmek için yüksek hızlı salınımlı bıçak teknolojisini kullanır. Bu da onları özellikle ısıya duyarlı malzemeler ve temiz kenar kalitesi ve düşük termal etki gerektiren uygulamalar için uygun hale getirir.
Üretim sırasında kirlenmeyi azaltmaya yardımcı olmak için, AccTek Group Sistemler, vakumlu tutma tablaları, lokalize emme sistemleri ve akıllı hareket kontrol teknolojileriyle donatılabilir. Bu özellikler, kesim sırasında malzeme stabilitesini artırırken, havada uçuşan parçacıkları ve döküntüleri doğrudan kaynağında yakalamaya yardımcı olur. Gelişmiş CNC kontrol sistemleri ayrıca operatörlerin farklı malzemeler için kesim parametrelerini optimize etmelerine, gereksiz sürtünmeyi azaltmalarına ve kesim tutarlılığını iyileştirmelerine olanak tanır.
Makine performansının yanı sıra, AccTek Group Şirket, müşterilerinin üretim gereksinimlerine göre özelleştirilmiş çözümler sunmaktadır. Küçük atölyelerden yüksek hacimli endüstriyel üretim ortamlarına kadar, verimliliği artırmak, atıkları azaltmak ve daha temiz üretim süreçlerini desteklemek üzere tasarlanmış ekipman konfigürasyonları sunmaktadır.
Çevreye duyarlı üretim ve iş yeri güvenliğinin iyileştirilmesine yönelik artan endüstriyel taleplerle birlikte, modern salınımlı bıçak kesme teknolojisine yatırım yapmak uzun vadeli operasyonel ve çevresel faydalar sağlayabilir. Hassas kesim, kirlilik kontrolü ve akıllı otomasyonu birleştirerek, AccTek Group Üreticilerin daha temiz, daha verimli ve daha yüksek kaliteli üretim sonuçları elde etmelerine yardımcı olur.