
บทนำ
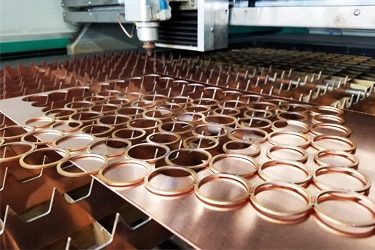
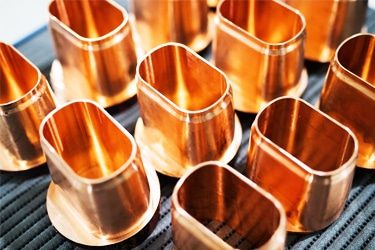
ในระหว่างกระบวนการตัด เลเซอร์จะโฟกัสลำแสงเพื่อหลอมทองแดงตามเส้นทางที่กำหนดไว้ ในขณะที่ใช้ก๊าซช่วย เช่น ไนโตรเจนหรืออากาศอัด เพื่อกำจัดวัสดุที่หลอมเหลวและป้องกันขอบที่ตัดจากการเกิดออกซิเดชัน ผลลัพธ์ที่ได้คือรอยตัดที่แคบ ขอบเรียบ และบริเวณที่ได้รับผลกระทบจากความร้อนที่ควบคุมได้ ในหลายกรณี การตัดชิ้นส่วนทองแดงด้วยเลเซอร์ไม่จำเป็นต้องมีการตกแต่งเพิ่มเติมมากนัก การตัดทองแดงด้วยเลเซอร์รองรับรูปทรงเรขาคณิตที่ซับซ้อน รายละเอียดที่ละเอียด และความสามารถในการทำซ้ำสูงโดยไม่จำเป็นต้องใช้เครื่องมือ เหมาะสำหรับทั้งการสร้างต้นแบบและการผลิตจำนวนมาก เนื่องจากเทคโนโลยีเลเซอร์ยังคงพัฒนาอย่างต่อเนื่อง การตัดด้วยเลเซอร์จึงกลายเป็นหนึ่งในวิธีการที่มีประสิทธิภาพและเชื่อถือได้มากที่สุดสำหรับการแปรรูปทองแดงด้วยความแม่นยำ ประสิทธิภาพ และคุณภาพที่สม่ำเสมอสูง
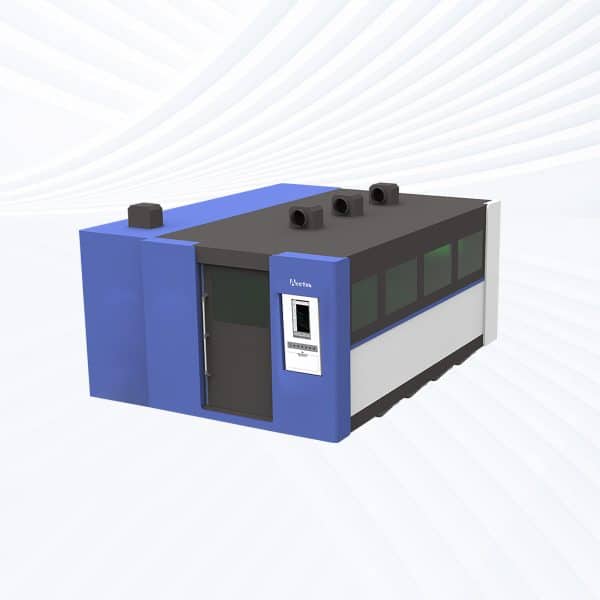
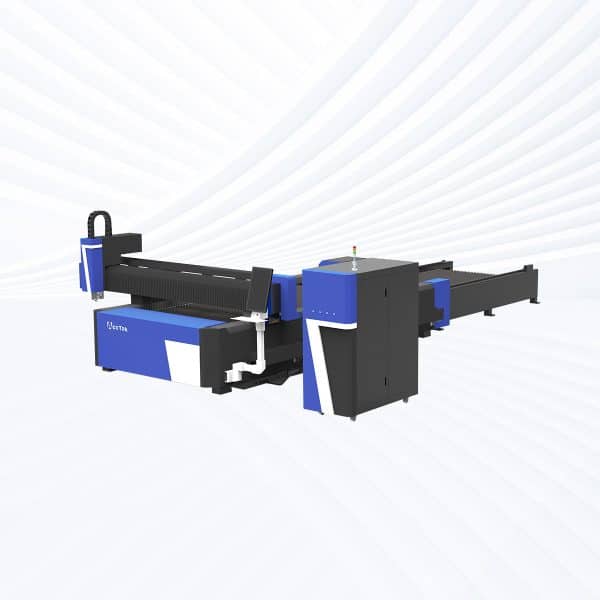
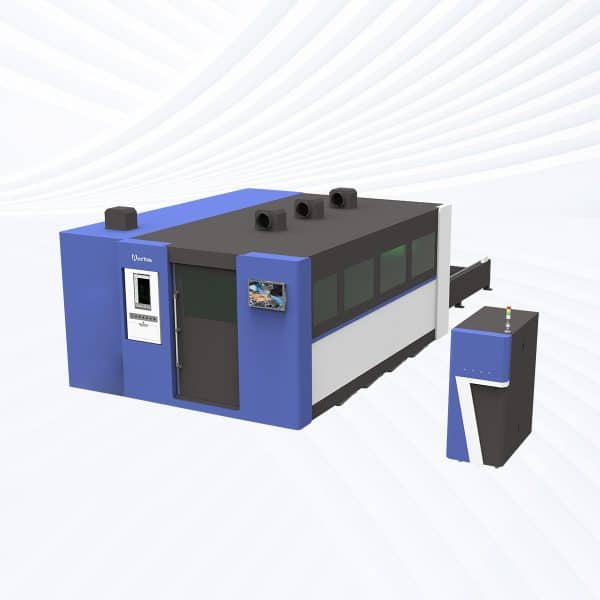
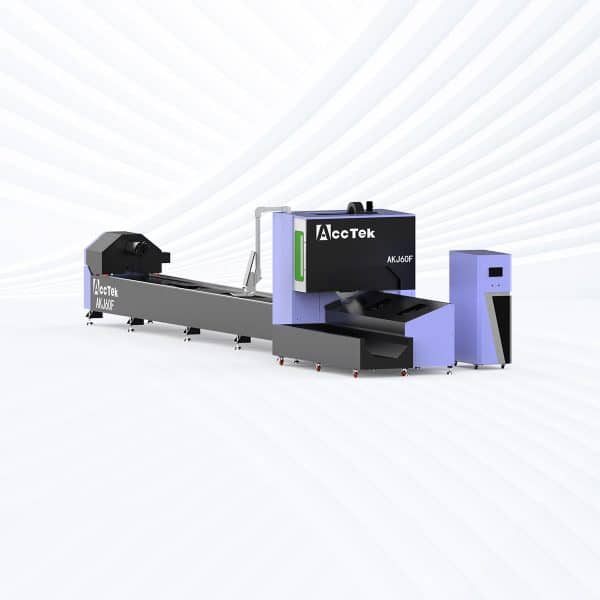
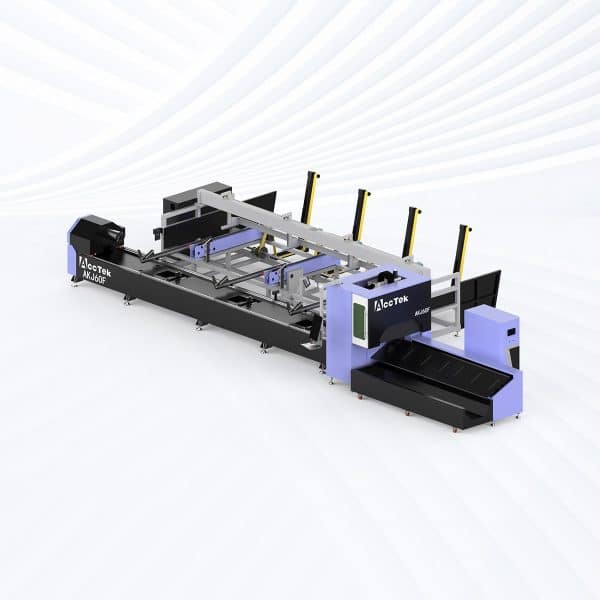
ข้อดีของการตัดทองแดงด้วยเลเซอร์
ความแม่นยำสูงและแม่นยำ
การตัดทองแดงด้วยเลเซอร์ให้ความแม่นยำสูง ช่วยให้สามารถควบคุมความคลาดเคลื่อนได้อย่างแม่นยำและเก็บรายละเอียดได้อย่างละเอียด ความแม่นยำนี้รับประกันขนาดที่สม่ำเสมอและผลลัพธ์ที่ทำซ้ำได้ ซึ่งมีความสำคัญอย่างยิ่งสำหรับชิ้นส่วนอิเล็กทรอนิกส์ ตัวเชื่อมต่อ และชิ้นส่วนทองแดงที่มีความแม่นยำสูงที่ใช้ในงานที่ต้องการความเที่ยงตรงสูง
คุณภาพขอบสะอาด
กระบวนการตัดด้วยเลเซอร์ทำให้ได้ขอบที่เรียบเนียนและคมชัดบนชิ้นงานทองแดง โดยมีเสี้ยนน้อยที่สุด คุณภาพขอบที่สูงนี้มักช่วยลดหรือขจัดความจำเป็นในการตกแต่งเพิ่มเติม ช่วยประหยัดเวลาและปรับปรุงรูปลักษณ์ของชิ้นส่วนที่เสร็จสมบูรณ์
โซนที่ได้รับผลกระทบจากความร้อนน้อยที่สุด
การตัดด้วยเลเซอร์จะเน้นความร้อนไปที่บริเวณเล็กๆ ทำให้ผลกระทบจากความร้อนต่อวัสดุโดยรอบลดลง ซึ่งช่วยรักษาคุณสมบัติทางกลและการนำไฟฟ้าของทองแดง พร้อมทั้งลดการบิดเบี้ยว โดยเฉพาะอย่างยิ่งเมื่อทำการตัดแผ่นทองแดงบางๆ หรือชิ้นงานที่มีลวดลายละเอียดอ่อน
ความสามารถในการตัดรูปทรงที่ซับซ้อน
การตัดด้วยเลเซอร์สามารถจัดการกับรูปทรงเรขาคณิตที่ซับซ้อน รูขนาดเล็ก และลวดลายละเอียดในทองแดงได้อย่างง่ายดาย ความยืดหยุ่นในการออกแบบนี้ช่วยสนับสนุนชิ้นส่วนที่กำหนดเอง การจัดวางวงจรไฟฟ้าขั้นสูง และการสร้างต้นแบบอย่างรวดเร็วโดยไม่จำเป็นต้องใช้เครื่องมือพิเศษ
ประสิทธิภาพสูงด้วยเลเซอร์ไฟเบอร์สมัยใหม่
ระบบตัดด้วยเลเซอร์ไฟเบอร์ขั้นสูงพร้อมระบบป้องกันการสะท้อนกลับ ช่วยให้การตัดทองแดงรวดเร็วและเสถียรยิ่งขึ้น การควบคุมลำแสงที่เหมาะสมช่วยเพิ่มประสิทธิภาพและความน่าเชื่อถือในการตัด เมื่อเทียบกับวิธีการตัดแบบดั้งเดิม
ลดการสูญเสียวัสดุ
ร่องตัดที่แคบและซอฟต์แวร์การจัดเรียงชิ้นงานอัจฉริยะช่วยเพิ่มประสิทธิภาพการใช้วัสดุให้สูงสุด ซึ่งช่วยลดเศษทองแดง ลดต้นทุนการผลิต และสนับสนุนแนวทางการผลิตที่มีประสิทธิภาพและยั่งยืนมากขึ้น
วัสดุที่เข้ากันได้
- C11000 ทองแดงอิเล็กโทรไลติกชนิดทนทาน
- C12000 ทองแดงฟอสฟอไรซ์
- C14500 ทองแดงที่ผ่านกระบวนการลดออกซิเจน
- ทองแดงบริสุทธิ์สูง C15000
- C17200 เบริลเลียมคอปเปอร์
- C17500 เบริลเลียมทองแดง
- C18000 ทองแดงทังสเตน
- C18700 ทองแดงนิกเกิล
- C19400 ทองแดงโครเมียม
- C19600 ทองแดงนิกเกิลซิลิกา
- C21000 บรอนซ์เชิงพาณิชย์
- C22000 ทองเหลือง
- C23000 ทองเหลืองแดง
- ตลับทองเหลือง C26000
- C27000 ทองเหลือง
- C28000 มุนซ์ เมทัล
- C31500 ทองเหลืองผสมตะกั่ว
- C33000 ทองเหลือง
- ทองเหลือง C34000 ที่มีตะกั่วสูง
- C35000 ทองเหลือง
- ทองเหลืองตัดฟรี C36000
- C36500 ทองเหลืองปลอดสารตะกั่ว
- C37700 บรอนซ์สถาปัตยกรรม
- ทองเหลืองประสิทธิภาพสูง C38000
- C38500 ทองเหลือง
- C39200 ทองเหลืองพิเศษ
- C41500 บรอนซ์เชิงพาณิชย์
- C43000 ทองเหลืองผสมตะกั่ว
- C46200 ทองเหลืองกองทัพเรือ
- C47000 ทองเหลืองปลอดสารตะกั่ว
- C47500 ทองแดงผสมตะกั่ว
- ทองเหลืองซิลิคอน C48500
- C49000 ซิลิคอนบรอนซ์
- C52100 ฟอสฟอร์บรอนซ์
- C52400 ฟอสฟอร์บรอนซ์
- C54400 ซิลิคอนบรอนซ์
- C57500 ดีบุกบรอนซ์
- C60800 อะลูมิเนียมบรอนซ์
- C62000 นิกเกิลบรอนซ์
- โลหะผสมดีบุก-ทองแดง C65100
การตัดทองแดงด้วยเลเซอร์ เทียบกับวิธีการตัดแบบอื่นๆ
| รายการเปรียบเทียบ | เครื่องตัดเลเซอร์ | เครื่องตัดพลาสมา | การตัดด้วยระบบวอเตอร์เจ็ท | การตัดไฟ |
|---|---|---|---|---|
| ความเหมาะสมสำหรับทองแดง | ใช้งานได้ดีเยี่ยมกับเลเซอร์ไฟเบอร์ | ส่วนโค้งที่ไม่ดีและไม่เสถียร | ยอดเยี่ยม | ไม่เหมาะสม |
| ความแม่นยำในการตัด | ความแม่นยำสูงมาก | ต่ำถึงปานกลาง | ความแม่นยำสูงมาก | ต่ำมาก |
| คุณภาพขอบ | ขอบเรียบสะอาด | ขอบหยาบ, สิ่งสกปรก | ขอบเรียบแต่ด้าน | ขอบหยาบและเกิดออกซิเดชัน |
| เขตที่ได้รับผลกระทบจากความร้อน | น้อยที่สุดและควบคุมได้ | ใหญ่ | ไม่มี (การตัดเย็น) | มีขนาดใหญ่มาก |
| ความเร็วในการตัด | รวดเร็วสำหรับแผ่นบาง | รวดเร็วบนโลหะหนา | ช้าถึงปานกลาง | ช้ามาก |
| ช่วงความหนาของวัสดุ | ความหนาบางถึงปานกลาง | โลหะที่มีความหนาปานกลางถึงหนา | ตั้งแต่บางไปจนถึงหนามาก | เหล็กหนาเท่านั้น |
| รายละเอียดและความซับซ้อน | เหมาะอย่างยิ่งสำหรับรายละเอียดปลีกย่อย | รายละเอียดจำนวนจำกัด | รายละเอียดที่ยอดเยี่ยม | มีจำนวน จำกัด มาก |
| ความกว้างของ Kerf | ร่องตัดแคบ | ร่องกว้าง | ร่องปานกลาง | ร่องกว้าง |
| งานตกแต่งขั้นที่สอง | ไม่ค่อยจำเป็น | มักจำเป็น | ไม่ค่อยจำเป็น | จำเป็นเสมอ |
| การจัดการวัสดุสะท้อนแสง | ออกแบบมาเพื่อการปกป้อง | การจัดการไม่ดี | ไม่มีปัญหาเรื่องแสงสะท้อน | ไม่สามารถใช้งาน |
| ต้นทุนการดำเนินการ | ปานกลาง | ต่ำ | จุดสูง | ต่ำ |
| ทุนจดทะเบียนบริษัท | ปานกลางถึงสูง | ต่ำถึงปานกลาง | จุดสูง | ต่ำ |
| ความสามารถอัตโนมัติ | เครื่อง CNC อัตโนมัติขั้นสูง | ความสามารถ CNC | ความสามารถ CNC | ส่วนใหญ่เป็นแบบใช้แรงงานคน |
| ผลกระทบต่อสิ่งแวดล้อม | ควันน้อย กระบวนการสะอาด | ควันและเสียงดังมาก | น้ำและของเสียที่มีฤทธิ์กัดกร่อน | ควันและก๊าซหนาแน่น |
| คุณภาพโดยรวมของการตัดทองแดง | สมดุลที่ยอดเยี่ยมระหว่างคุณภาพและความเร็ว | มีทองแดงน้อย | คุณภาพสูง แต่ช้ากว่า | ไม่สามารถใช้งานได้ |
กำลังการตัดด้วยเลเซอร์สำหรับทองแดง
| พลังเลเซอร์ | ความหนาของวัสดุ (มม.) | ความเร็วตัด (ม./นาที) | กำลังเลเซอร์จริง (W) | ก๊าซ | ความดัน (บาร์) | ขนาดหัวฉีด (มม.) | ตำแหน่งโฟกัส (มม.) | ความสูงของการตัด (มม.) |
|---|---|---|---|---|---|---|---|---|
| 6KW | 1 | 25-30 | 6000 | O2 | 14 | 2.0S | -0.5 | 1 |
| 2 | 15-18 | 6000 | O2 | 14 | 2.0S | -1 | 0.5 | |
| 3 | 8.0-10.0 | 6000 | O2 | 12 | 2.0S | -2 | 0.5 | |
| 4 | 5.0-6.0 | 6000 | O2 | 12 | 2.0S | -2 | 0.5 | |
| 5 | 3.0-4.0 | 6000 | O2 | 10 | 2.5S | -3 | 0.5 | |
| 12KW | 1 | 25-30 | 12000 | O2 | 5 | 2.0S | -0.5 | 1 |
| 2 | 20-25 | 12000 | O2 | 5 | 2.0S | -1 | 0.5 | |
| 3 | 16-18 | 12000 | O2 | 6 | 2.0S | -2 | 0.5 | |
| 4 | 10-12 | 12000 | O2 | 8 | 2.0S | -3 | 0.5 | |
| 5 | 6.0-8.0 | 12000 | O2 | 8 | 2.5S | -4.5 | 0.5 | |
| 6 | 4.0-5.0 | 12000 | O2 | 8 | 2.5S | -5 | 0.5 | |
| 8 | 2.0-2.5 | 12000 | O2 | 10 | 3.0S | -6 | 0.5 | |
| 20KW | 1 | 25-30 | 20000 | O2 | 5 | 2.0S | 0 | 1 |
| 2 | 25-30 | 20000 | O2 | 5 | 2.0S | 0 | 0.5 | |
| 3 | 20-25 | 20000 | O2 | 6 | 2.0S | 0 | 0.5 | |
| 4 | 16-18 | 20000 | O2 | 8 | 2.5S | -1 | 0.5 | |
| 5 | 10-12 | 20000 | O2 | 8 | 2.5S | -1 | 0.5 | |
| 6 | 8.0-10.0 | 20000 | O2 | 8 | 3.0S | -2 | 0.5 | |
| 8 | 4.0-6.0 | 20000 | O2 | 10 | 3.0S | -3 | 0.5 | |
| 10 | 2.0-3.5 | 20000 | O2 | 12 | 3.5S | -4 | 0.5 | |
| 30KW | 1 | 25-30 | 30000 | O2 | 5 | 2.0S | 0 | 1 |
| 2 | 25-30 | 30000 | O2 | 5 | 2.0S | 0 | 0.5 | |
| 3 | 20-25 | 30000 | O2 | 6 | 2.0S | 0 | 0.5 | |
| 4 | 18-20 | 30000 | O2 | 8 | 2.5S | -1 | 0.5 | |
| 5 | 15-18 | 30000 | O2 | 8 | 2.5S | -1 | 0.5 | |
| 6 | 10-15 | 30000 | O2 | 8 | 3.0S | -2 | 0.5 | |
| 8 | 6.0-10.0 | 30000 | O2 | 10 | 3.0S | -3 | 0.5 | |
| 10 | 2.0-3.5 | 30000 | O2 | 12 | 3.5S | -4 | 0.5 | |
| 12 | 2.0-2.5 | 30000 | O2 | 12 | 3.5S | -5 | 0.5 | |
| 40KW | 3 | 20-25 | 40000 | O2 | 6 | 2.0S | 0 | 0.5 |
| 4 | 18-20 | 40000 | O2 | 8 | 2.5S | -1 | 0.5 | |
| 5 | 15-18 | 40000 | O2 | 8 | 2.5S | -1 | 0.5 | |
| 6 | 10-15 | 40000 | O2 | 8 | 3.0S | -2 | 0.5 | |
| 8 | 6-10 | 40000 | O2 | 10 | 3.0S | -3 | 0.5 | |
| 10 | 2-3.5 | 40000 | O2 | 12 | 3.5S | -4 | 0.5 | |
| 12 | 2-2.5 | 40000 | O2 | 12 | 3.5S | -5 | 0.5 | |
| 14 | 1.5-2 | 40000 | O2 | 12 | 3.5S | -6 | 0.5 | |
| 16 | 1-1.5 | 40000 | O2 | 12 | 4.0S | -6 | 0.5 |
การประยุกต์ใช้การตัดทองแดงด้วยเลเซอร์
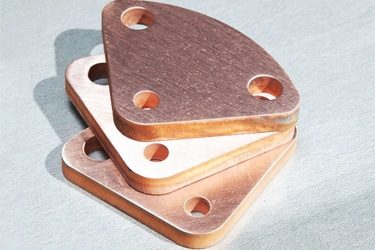
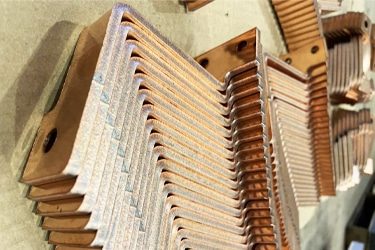
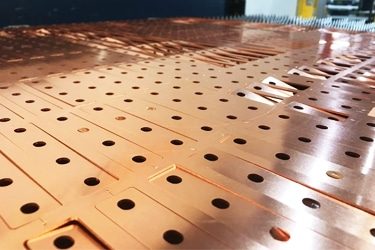
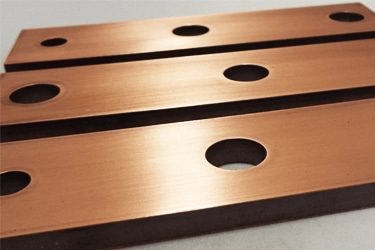
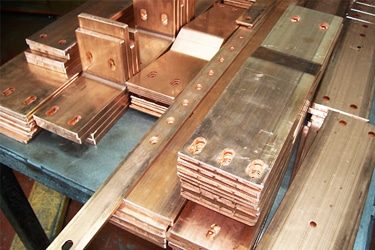
ในอุตสาหกรรมไฟฟ้าและอิเล็กทรอนิกส์ การตัดทองแดงด้วยเลเซอร์มักใช้สำหรับผลิตบัสบาร์ ขั้วต่อ ตัวเชื่อมต่อ แผ่นกราวด์ และชิ้นส่วนสัมผัส ความแม่นยำสูงของการตัดด้วยเลเซอร์ช่วยให้สามารถวางตำแหน่งรูได้อย่างแม่นยำและสร้างรายละเอียดที่ละเอียด ซึ่งมีความสำคัญต่อประสิทธิภาพทางไฟฟ้าที่เชื่อถือได้และการประกอบที่ง่ายดาย ภาคพลังงานและไฟฟ้าใช้การตัดทองแดงด้วยเลเซอร์สำหรับชิ้นส่วนที่ใช้ในระบบพลังงานหมุนเวียน อุปกรณ์กระจายพลังงาน และเทคโนโลยีแบตเตอรี่ การใช้งานรวมถึงตัวเก็บกระแสไฟฟ้า แผ่นนำไฟฟ้า และชิ้นส่วนระบายความร้อน ซึ่งความหนาที่สม่ำเสมอและขอบที่เรียบสะอาดมีความสำคัญต่อประสิทธิภาพและความปลอดภัย ในการผลิตอุปกรณ์และเครื่องจักรในอุตสาหกรรม การตัดทองแดงด้วยเลเซอร์ใช้ในการผลิตฮีทซิงค์ แผ่น ตัวยึด และชิ้นส่วนนำไฟฟ้าแบบกำหนดเอง กระบวนการนี้รองรับรูปทรงที่ซับซ้อนและความคลาดเคลื่อนที่แคบในขณะที่ลดการบิดเบี้ยวจากความร้อนให้น้อยที่สุด
การตัดทองแดงด้วยเลเซอร์ยังถูกนำไปใช้อย่างแพร่หลายในการผลิตยานยนต์และรถยนต์ไฟฟ้า โดยเฉพาะอย่างยิ่งในระบบแบตเตอรี่ ชิ้นส่วนชาร์จ และการเชื่อมต่อทางไฟฟ้า นอกจากนี้ยังมีบทบาทสำคัญในการสร้างต้นแบบและการผลิตจำนวนน้อย ช่วยให้นักออกแบบสามารถทดสอบชิ้นส่วนทองแดงใหม่ได้อย่างรวดเร็วโดยไม่ต้องเสียค่าใช้จ่ายในการผลิตแม่พิมพ์ โดยรวมแล้ว การตัดด้วยเลเซอร์เป็นวิธีการที่เชื่อถือได้ แม่นยำ และมีประสิทธิภาพสำหรับงานทองแดงหลากหลายประเภท
เสียงจากลูกค้า
แหล่งข้อมูลที่เกี่ยวข้อง
เครื่องเราเตอร์ CNC เทียบกับเครื่องตัดเลเซอร์
บทความนี้เปรียบเทียบเครื่องตัด CNC และเครื่องตัดเลเซอร์ในด้านวัสดุ ความเร็ว ความแม่นยำ คุณภาพขอบ ความสามารถ ต้นทุน ความปลอดภัย การบำรุงรักษา และการใช้งาน
ทำความเข้าใจเกี่ยวกับรังสีจากการตัดด้วยเลเซอร์
บทความนี้จะสำรวจประเภท แหล่งที่มา ความเสี่ยง ผลกระทบต่อสุขภาพ เส้นทางการสัมผัส มาตรฐานความปลอดภัย มาตรการป้องกัน และแนวทางการปฏิบัติงานที่เกี่ยวข้องกับรังสีจากการตัดด้วยเลเซอร์
วิธีการบำรุงรักษาเครื่องตัดเลเซอร์?
บทความนี้จะสำรวจว่าการตัดด้วยเลเซอร์ช่วยลดของเสียจากวัสดุได้อย่างไร ผ่านกระบวนการที่แม่นยำ รอยตัดที่แคบ การจัดเรียงชิ้นงานที่เหมาะสม การตัดแบบอัตโนมัติ และการใช้ประโยชน์จากวัสดุอย่างมีประสิทธิภาพมากขึ้น
การตัดด้วยเลเซอร์สามารถทำให้เกิดไฟไหม้ได้หรือไม่?
บทความนี้จะสำรวจว่าไฟไหม้จากการตัดด้วยเลเซอร์สามารถเกิดขึ้นได้อย่างไร วัสดุและบริเวณเครื่องจักรใดที่มีความเสี่ยงสูงกว่า และการตั้งค่า การบำรุงรักษา การตรวจสอบ และการป้องกันอัคคีภัยที่เหมาะสมจะช่วยลดอันตรายได้อย่างไร
คำถามที่พบบ่อย (FAQs)
การสะท้อนแสงสูงของทองแดงส่งผลต่อการตัดด้วยเลเซอร์อย่างไร?
- การดูดซับพลังงานเลเซอร์ลดลง: ทองแดงสะท้อนพลังงานเลเซอร์ที่ตกกระทบเป็นจำนวนมาก โดยเฉพาะอย่างยิ่งที่ความยาวคลื่นใกล้อินฟราเรดซึ่งใช้โดยเลเซอร์ไฟเบอร์ส่วนใหญ่ ส่งผลให้พลังงานเลเซอร์เพียงส่วนน้อยเท่านั้นที่ถูกดูดซับที่พื้นผิวในระหว่างการสัมผัสครั้งแรก ทำให้ยากที่จะถึงอุณหภูมิหลอมเหลวอย่างรวดเร็ว โดยเฉพาะอย่างยิ่งในระหว่างการเจาะ และมักต้องใช้พลังงานเลเซอร์สูงขึ้น ความเร็วช้าลง หรือต้องผ่านหลายครั้งเพื่อเริ่มการตัด
- การเจาะและการตัดที่ไม่เสถียรในช่วงเริ่มต้น: เนื่องจากการดูดซับเริ่มต้นที่ไม่ดี การเจาะทองแดงจึงอาจไม่สม่ำเสมอ เลเซอร์อาจไม่สามารถสร้างบ่อหลอมที่เสถียรได้ ทำให้เกิดการกระเด็น การกระเด็น หรือการเจาะไม่สำเร็จ ความไม่เสถียรนี้จะเพิ่มเวลาในการทำงานและเพิ่มความเสี่ยงต่อข้อบกพร่องในช่วงเริ่มต้นของการตัด
- ความเสี่ยงจากการสะท้อนกลับของอุปกรณ์: การสะท้อนแสงสูงจะเพิ่มโอกาสการสะท้อนกลับ ซึ่งพลังงานเลเซอร์จะสะท้อนจากพื้นผิวทองแดงและเดินทางกลับไปยังหัวตัดหรือแหล่งกำเนิดเลเซอร์ พลังงานที่สะท้อนกลับนี้สามารถสร้างความเสียหายให้กับส่วนประกอบทางแสงที่ไวต่อความเสียหาย การเชื่อมต่อใยแก้วนำแสง และแม้แต่เครื่องกำเนิดเลเซอร์ หากไม่มีมาตรการป้องกัน เช่น ตัวแยกและเซ็นเซอร์
- ข้อกำหนดด้านภาระความร้อนที่สูงขึ้น: เพื่อเอาชนะปัญหาการสะท้อนแสง ผู้ใช้งานมักจะเพิ่มกำลังเลเซอร์หรือลดความเร็วในการตัด ซึ่งจะเพิ่มภาระความร้อนให้กับหัวตัด เลนส์ และส่วนประกอบโดยรอบ การทำงานด้วยกำลังสูงอย่างต่อเนื่องจะเร่งการสึกหรอของวัสดุสิ้นเปลือง เช่น เลนส์ หน้าต่างป้องกัน และหัวฉีด
- ความท้าทายด้านคุณภาพและความสม่ำเสมอของคมตัด: การดูดซับพลังงานที่ไม่สม่ำเสมออาจทำให้การหลอมละลายไม่เท่ากันตลอดแนวการตัด ซึ่งอาจส่งผลให้คมตัดหยาบ การตัดไม่สมบูรณ์ หรือมีเศษโลหะมากเกินไป การรักษาคุณภาพการตัดให้สม่ำเสมอต้องอาศัยการควบคุมตำแหน่งโฟกัส ความเร็ว และการไหลของก๊าซช่วยอย่างแม่นยำมาก
- การพึ่งพาเทคโนโลยีเลเซอร์ขั้นสูง: เลเซอร์ไฟเบอร์กำลังสูง เลเซอร์สีเขียว หรือเลเซอร์สีน้ำเงินในปัจจุบัน เหมาะสำหรับการตัดทองแดงมากกว่า เนื่องจากความยาวคลื่นของเลเซอร์เหล่านี้ถูกดูดซับได้อย่างมีประสิทธิภาพมากกว่า ระบบเหล่านี้ช่วยลดปัญหาที่เกี่ยวข้องกับการสะท้อนแสง แต่มีต้นทุนอุปกรณ์ที่สูงกว่า
- ความไวต่อก๊าซช่วย: การไหลของก๊าซช่วยที่มีประสิทธิภาพมีความสำคัญอย่างยิ่งเมื่อตัดทองแดง โดยทั่วไปจะใช้ไนโตรเจนแรงดันสูงเพื่อช่วยขับไล่วัสดุหลอมเหลวและทำให้การตัดมีเสถียรภาพ แต่การตั้งค่าก๊าซที่ไม่เหมาะสมอาจทำให้การตัดไม่เสถียรมากขึ้นอย่างรวดเร็ว
คุณสมบัติการสะท้อนแสงสูงของทองแดงลดการดูดซับพลังงานเลเซอร์ เพิ่มความเสี่ยงต่อการสะท้อนกลับ และทำให้ความเสถียรในการตัดลดลง การตัดทองแดงด้วยเลเซอร์อย่างได้ผลนั้นขึ้นอยู่กับแหล่งกำเนิดเลเซอร์กำลังสูงหรือเลเซอร์เฉพาะทาง การป้องกันทางแสงที่แข็งแรง และพารามิเตอร์กระบวนการที่ควบคุมอย่างเข้มงวด
การนำความร้อนของทองแดงเป็นอุปสรรคต่อการตัดด้วยเลเซอร์อย่างไร?
- การระบายความร้อนอย่างรวดเร็วจากบริเวณที่ตัด: ทองแดงนำความร้อนได้เร็วกว่าโลหะอุตสาหกรรมส่วนใหญ่ เมื่อลำแสงเลเซอร์กระทบกับพื้นผิว พลังงานที่ดูดซับจะถูกดึงออกไปยังวัสดุโดยรอบอย่างรวดเร็ว ซึ่งจะป้องกันการสะสมของอุณหภูมิเฉพาะจุด ทำให้เลเซอร์เข้าถึงและรักษาระดับจุดหลอมเหลวที่จำเป็นสำหรับการตัดที่เสถียรได้ยากขึ้น
- การเจาะที่ล่าช้าและไม่เสถียร: การเจาะเป็นเรื่องที่ท้าทายอย่างยิ่ง เนื่องจากพลังงานเลเซอร์เริ่มต้นจะกระจายตัวออกไปก่อนที่บ่อหลอมจะก่อตัวขึ้น ซึ่งมักนำไปสู่เวลาการเจาะที่ยาวนานขึ้น การพยายามเจาะหลายครั้ง หรือการเจาะที่ไม่สมบูรณ์ ทำให้เวลาในการทำงานเพิ่มขึ้นและลดความน่าเชื่อถือของกระบวนการ
- ข้อกำหนดด้านกำลังที่สูงขึ้นและความเร็วที่ช้าลง: เพื่อเอาชนะการสูญเสียความร้อนอย่างรวดเร็ว ผู้ปฏิบัติงานต้องเพิ่มกำลังเลเซอร์หรือลดความเร็วในการตัด แม้ว่าวิธีนี้จะช่วยเพิ่มการสะสมความร้อนที่หน้าตัด แต่ก็ทำให้สิ้นเปลืองพลังงานมากขึ้น ลดปริมาณงาน และสร้างความเครียดทางความร้อนมากขึ้นต่อหัวตัดและระบบเลนส์
- ความเสี่ยงที่เพิ่มขึ้นของการตัดที่ไม่สมบูรณ์: หากไม่สามารถรักษาความร้อนให้คงที่ได้ ส่วนต่างๆ ของรอยตัดอาจไม่แยกออกจากกันอย่างสมบูรณ์ ส่งผลให้เกิดส่วนที่ยังไม่ตัด ขอบหยาบ หรือเศษโลหะมากเกินไป การหลอมละลายที่ไม่สม่ำเสมอเนื่องจากการสูญเสียความร้อนเป็นสาเหตุทั่วไปของปัญหาด้านคุณภาพเมื่อทำการตัดทองแดง
- บริเวณที่ได้รับผลกระทบจากความร้อน (HAZ) กว้างขึ้น: แม้ว่าทองแดงจะกระจายความร้อนได้อย่างรวดเร็ว แต่การใช้กำลังไฟสูงขึ้นเพื่อชดเชยอาจทำให้วัสดุโดยรอบร้อนขึ้น ส่งผลให้บริเวณที่ได้รับผลกระทบจากความร้อนขยายใหญ่ขึ้น และอาจนำไปสู่การเปลี่ยนสี การบิดเบี้ยว หรือการเปลี่ยนแปลงของพื้นผิวใกล้กับรอยตัดได้
- ความเครียดจากความร้อนต่อชิ้นส่วนเครื่องจักร: การทำงานที่กำลังสูงอย่างต่อเนื่องเพื่อชดเชยการระบายความร้อนจะเพิ่มภาระความร้อนให้กับชิ้นส่วนเลนส์ หัวฉีด และกระจกป้องกัน เมื่อเวลาผ่านไป จะเร่งการสึกหรอและลดระยะเวลาการบำรุงรักษาลง
- การพึ่งพาแก๊สช่วย: การไหลของแก๊สที่มีประสิทธิภาพเป็นสิ่งสำคัญอย่างยิ่งในการตัดทองแดง ไนโตรเจนแรงดันสูงมักจำเป็นเพื่อกำจัดวัสดุหลอมเหลวออกไปอย่างรวดเร็วก่อนที่มันจะเย็นตัวและแข็งตัวอีกครั้งเนื่องจากการสูญเสียความร้อน ประสิทธิภาพการไหลของแก๊สที่ไม่ดีจะยิ่งทำให้ผลกระทบจากค่าการนำความร้อนสูงแย่ลงไปอีก
- ช่วงการทำงานที่แคบ: เนื่องจากการระบายความร้อนเกิดขึ้นอย่างต่อเนื่อง การตัดทองแดงจึงต้องอาศัยการควบคุมกำลังไฟ ความเร็ว โฟกัส และแรงดันแก๊สที่แม่นยำมาก การเบี่ยงเบนเพียงเล็กน้อยอาจนำไปสู่ความไม่เสถียรของกระบวนการอย่างกะทันหันได้
คุณสมบัติการนำความร้อนสูงของทองแดงเป็นอุปสรรคต่อการตัดด้วยเลเซอร์ เนื่องจากความร้อนจะถูกระบายออกจากบริเวณที่ตัดอย่างรวดเร็ว ทำให้ประสิทธิภาพและความเสถียรในการตัดลดลง การตัดทองแดงด้วยเลเซอร์ให้ได้ผลดีนั้นขึ้นอยู่กับเลเซอร์กำลังสูงหรือเลเซอร์เฉพาะทาง พารามิเตอร์ที่เหมาะสม และการจัดการความร้อนและก๊าซที่ดีเยี่ยม
การเลือกใช้ก๊าซช่วยส่งผลต่อการตัดทองแดงด้วยเลเซอร์อย่างไร?
- ไนโตรเจน (N2): ไนโตรเจนเป็นก๊าซช่วยตัดที่ใช้กันทั่วไปและเป็นที่นิยมที่สุดสำหรับการตัดทองแดงด้วยเลเซอร์ เนื่องจากเป็นก๊าซเฉื่อย จึงไม่ทำปฏิกิริยาทางเคมีกับทองแดงหลอมเหลว บทบาทหลักของมันคือการเป่าวัสดุหลอมเหลวออกจากรอยตัดอย่างมีประสิทธิภาพพร้อมทั้งป้องกันการเกิดออกซิเดชัน ไนโตรเจนให้ขอบตัดที่สะอาดและเงางาม รวมถึงสภาวะการตัดที่เสถียร ซึ่งมีความสำคัญอย่างยิ่งสำหรับชิ้นส่วนอิเล็กทรอนิกส์และชิ้นส่วนที่มีความแม่นยำสูง อย่างไรก็ตาม การตัดด้วยไนโตรเจนโดยทั่วไปต้องใช้แรงดันก๊าซสูงและต้นทุนการดำเนินงานที่สูงกว่า
- ออกซิเจน (O2): โดยทั่วไปแล้วออกซิเจนไม่ค่อยถูกนำมาใช้ในการตัดทองแดงด้วยเลเซอร์ เนื่องจากมันทำปฏิกิริยารุนแรงกับทองแดงหลอมเหลว ปฏิกิริยาออกซิเดชันนี้ทำให้เกิดขอบที่ไม่เรียบ คราบตะกรันจำนวนมาก และการเปลี่ยนสีเป็นสีเข้ม ต่างจากเหล็กกล้าคาร์บอน ทองแดงไม่ได้รับประโยชน์จากปฏิกิริยาคายความร้อนของออกซิเจนในลักษณะที่ควบคุมได้ ในทางกลับกัน ปฏิกิริยาออกซิเดชันจะลดคุณภาพการตัดและเพิ่มการก่อตัวของตะกรัน ทำให้การใช้ออกซิเจนไม่เหมาะสมสำหรับงานตัดทองแดงส่วนใหญ่
- อากาศอัด: อากาศอัดประกอบด้วยทั้งไนโตรเจนและออกซิเจน แม้ว่าจะสามารถใช้ตัดแผ่นทองแดงบางๆ ในงานต้นทุนต่ำหรืองานที่ไม่สำคัญมากนักได้ แต่ปริมาณออกซิเจนจะส่งเสริมการเกิดออกซิเดชันบนพื้นผิวและทำให้คุณภาพขอบไม่สม่ำเสมอ การตัดด้วยอากาศยังลดความเสถียรของกระบวนการและเพิ่มโอกาสในการเกิดเศษโลหะ ทำให้เป็นเพียงทางเลือกที่ประนีประนอมมากกว่าจะเป็นวิธีการที่เหมาะสมที่สุด
- แรงดันแก๊สและความเสถียรของการไหล: ไม่ว่าจะเป็นแก๊สชนิดใด การตัดทองแดงจำเป็นต้องใช้แรงดันแก๊สสูงและคงที่ เนื่องจากทองแดงหลอมเหลวจะเย็นตัวและแข็งตัวอย่างรวดเร็วเพราะมีค่าการนำความร้อนสูง การไหลของแก๊สที่แรงจึงจำเป็นอย่างยิ่งในการขับไล่วัสดุหลอมเหลวออกไปก่อนที่จะกลับไปเกาะติดกับขอบที่ตัด แรงดันไม่เพียงพอหรือการไหลที่ปั่นป่วนจะนำไปสู่การตัดที่ไม่สมบูรณ์และเกิดตะกรันมากเกินไปอย่างรวดเร็ว
- ผลกระทบต่อการควบคุมความร้อนและความเสถียร: ไนโตรเจนไม่เพิ่มความร้อนให้กับกระบวนการ ดังนั้นการหลอมทั้งหมดจึงอาศัยพลังงานเลเซอร์เพียงอย่างเดียว ทำให้การควบคุมกำลัง ความเร็ว และจุดโฟกัสอย่างแม่นยำเป็นสิ่งสำคัญ การไหลของก๊าซที่เหมาะสมช่วยรักษาเสถียรภาพของบ่อหลอมและชดเชยแนวโน้มของทองแดงที่จะกระจายความร้อนอย่างรวดเร็ว
- การปกป้องหัวฉีดและเลนส์: การเลือกก๊าซช่วยที่เหมาะสมยังช่วยปกป้องชิ้นส่วนของเครื่องจักรด้วย ไนโตรเจนช่วยลดการกระเด็นและควันออกซิเดชัน ลดความเสี่ยงต่อการปนเปื้อนของหัวฉีดและความเสียหายของเลนส์ ออกซิเจนหรืออากาศจะเพิ่มการเกิดควันและเร่งรอบการบำรุงรักษา
การเลือกใช้ก๊าซช่วยในการตัดด้วยเลเซอร์ทองแดงมีบทบาทสำคัญอย่างยิ่ง ไนโตรเจนที่มีความบริสุทธิ์สูงและความดันที่เหมาะสมเป็นตัวเลือกที่ดีที่สุดเพื่อให้ได้การตัดที่เสถียร ขอบที่คมชัด และการปกป้องอุปกรณ์ ในขณะที่ออกซิเจนและอากาศโดยทั่วไปไม่เหมาะสม ยกเว้นในงานที่มีคุณภาพต่ำและจำกัด
เหตุใดการตัดทองแดงด้วยเลเซอร์จึงทำให้เกิดตะกรันที่กำจัดยาก?
- การนำความร้อนสูง: ทองแดงนำความร้อนได้อย่างมีประสิทธิภาพสูง โดยดึงพลังงานออกจากบริเวณการตัดเกือบเร็วเท่ากับที่ดูดซับเข้าไป การสูญเสียความร้อนอย่างรวดเร็วนี้ทำให้ทองแดงหลอมเหลวเย็นตัวและแข็งตัวอย่างรวดเร็ว เมื่อวัสดุหลอมเหลวแข็งตัวก่อนที่จะถูกขับออกไปโดยก๊าซช่วยอย่างสมบูรณ์ มันจะเกาะติดอยู่ใต้ขอบที่ตัดกลายเป็นตะกรันที่กำจัดยาก
- การดูดซับพลังงานเลเซอร์ต่ำ: การสะท้อนแสงสูงของทองแดงช่วยลดปริมาณพลังงานเลเซอร์ที่ถูกดูดซับที่พื้นผิว โดยเฉพาะอย่างยิ่งในช่วงเริ่มต้นของการตัด การดูดซับที่ไม่สม่ำเสมอทำให้การหลอมเหลวไม่คงที่ โดยบางบริเวณจะหลอมเหลวหมด ในขณะที่บางบริเวณหลอมเหลวเพียงบางส่วน การหลอมเหลวที่ไม่สม่ำเสมอนี้เพิ่มโอกาสที่ทองแดงหลอมเหลวจะกลับมาเกาะติดแทนที่จะถูกกำจัดออกไปอย่างสะอาด
- สถานะหลอมเหลวที่มีความเหลวสูงมาก: เมื่อทองแดงหลอมเหลวแล้ว มันจะกลายเป็นของเหลวที่มีความเหลวสูงมาก แทนที่จะหลุดออกไปอย่างสะอาดหมดจด ทองแดงหลอมเหลวมักจะไหลไปตามผนังร่องและด้านล่างของวัสดุ เมื่อมันเย็นตัวลงอย่างรวดเร็ว โลหะที่ไหลนี้จะแข็งตัวกลายเป็นตะกรันที่เรียบและยึดเกาะแน่น ซึ่งยากต่อการกำจัด
- ข้อจำกัดของก๊าซช่วย: การตัดทองแดงด้วยเลเซอร์ต้องอาศัยไนโตรเจนแรงดันสูงในการพ่นวัสดุหลอมเหลว หากแรงดันก๊าซไม่เพียงพอ การไหลปั่นป่วน หรือการจัดตำแหน่งหัวฉีดคลาดเคลื่อนเล็กน้อย ทองแดงหลอมเหลวจะไม่สามารถถูกพ่นออกมาได้อย่างมีประสิทธิภาพ แม้แต่การหยุดชะงักเล็กน้อยในการไหลของก๊าซก็ทำให้วัสดุหลอมเหลวคงอยู่เป็นเวลานานพอที่จะแข็งตัวกลายเป็นตะกรันได้
- ความไวต่อความเร็วในการตัด: การตัดเร็วเกินไปจะทำให้การหลอมไม่สมบูรณ์ ในขณะที่การตัดช้าเกินไปจะทำให้เกิดวัสดุหลอมเหลวมากเกินไป ทั้งสองสภาวะนี้จะทำให้เกิดตะกรันมากขึ้น เนื่องจากทองแดงมีช่วงกระบวนการที่แคบมาก การเบี่ยงเบนเล็กน้อยในความเร็วอาจทำให้การสะสมของตะกรันแย่ลงอย่างมาก
- ผลกระทบจากความหนา: แผ่นทองแดงที่หนาขึ้นจะทำให้เกิดปริมาณวัสดุหลอมเหลวมากขึ้น ซึ่งยากต่อการกำจัดออกก่อนที่วัสดุจะเย็นตัวลง นอกจากนี้ ความหนายังเพิ่มขึ้นอย่างมาก โอกาสที่จะเกิดตะกรันที่กำจัดยากก็จะสูงขึ้นตามไปด้วย เว้นแต่จะมีการเพิ่มและปรับสมดุลกำลังเลเซอร์และความดันก๊าซอย่างระมัดระวัง
- ปฏิกิริยาออกซิเดชันและปฏิกิริยาบนพื้นผิว: หากมีออกซิเจนหรืออากาศอยู่ ออกไซด์ของทองแดงอาจก่อตัวขึ้นในระหว่างการตัด ออกไซด์เหล่านี้สามารถเพิ่มการยึดเกาะของตะกรัน ทำให้คราบสะสมแข็งขึ้นและทนต่อการกำจัดด้วยวิธีทางกลมากขึ้น
คราบตะกรันที่กำจัดยากในชิ้นงานทองแดงที่ตัดด้วยเลเซอร์เกิดจากการกระจายความร้อนอย่างรวดเร็ว การดูดซับพลังงานที่ไม่สม่ำเสมอ ความเป็นของเหลวสูง และความต้องการการไหลของก๊าซที่สูง การลดคราบตะกรันให้น้อยที่สุดจำเป็นต้องใช้เลเซอร์กำลังสูงหรือเลเซอร์เฉพาะทาง การควบคุมพารามิเตอร์ที่แม่นยำ และการส่งก๊าซช่วยที่แรงและเสถียรเพื่อกำจัดทองแดงหลอมเหลวก่อนที่จะแข็งตัวอีกครั้ง
เหตุใดจึงมีโอกาสเกิดครีบคมมากกว่าเมื่อตัดทองแดงด้วยเลเซอร์?
- การสะท้อนแสงสูงลดประสิทธิภาพการหลอม: ทองแดงสะท้อนพลังงานเลเซอร์ในปริมาณมาก โดยเฉพาะอย่างยิ่งที่ความยาวคลื่นเลเซอร์ไฟเบอร์มาตรฐาน ซึ่งลดปริมาณพลังงานที่ถูกดูดซับที่หน้าตัด ทำให้ยากต่อการรักษาความสม่ำเสมอและเสถียรภาพของบ่อหลอม เมื่อการหลอมไม่สม่ำเสมอ ทองแดงหลอมเหลวจะไม่แยกออกจากวัสดุฐานอย่างสมบูรณ์และมีแนวโน้มที่จะยังคงติดอยู่เป็นเสี้ยน
- การนำความร้อนสูงมาก: ทองแดงนำความร้อนออกจากบริเวณที่ตัดได้เร็วกว่าโลหะอุตสาหกรรมส่วนใหญ่ การระบายความร้อนอย่างรวดเร็วนี้ทำให้ทองแดงหลอมเหลวเย็นตัวและแข็งตัวอย่างรวดเร็ว หากวัสดุหลอมเหลวเย็นตัวลงก่อนที่จะถูกขับออกไปจนหมดด้วยก๊าซช่วย มันจะกลับไปเกาะติดกับขอบและก่อให้เกิดครีบ โดยเฉพาะอย่างยิ่งที่ด้านล่างของรอยตัด
- พฤติกรรมของโลหะหลอมเหลวที่ไหลได้เร็วมาก: เมื่อทองแดงหลอมเหลว มันจะกลายเป็นของเหลวที่ไหลได้เร็วมาก แทนที่จะหลุดออกไปอย่างเรียบร้อย ทองแดงหลอมเหลวมักจะไหลไปตามผนังและขอบของรอยตัด เมื่อมันเย็นตัวลงอย่างรวดเร็ว โลหะที่ไหลนี้จะแข็งตัวกลายเป็นสันหรือหยดบางๆ ซึ่งปรากฏเป็นเสี้ยนตามขอบที่ตัด
- ความท้าทายในการเป่าก๊าซช่วย: การตัดทองแดงด้วยเลเซอร์ต้องอาศัยไนโตรเจนแรงดันสูงในการเป่าวัสดุหลอมเหลวออกจากรอยตัด การลดแรงดันก๊าซ การจัดตำแหน่งหัวฉีดที่ไม่ถูกต้อง หรือการไหลของก๊าซที่ปั่นป่วน จะลดประสิทธิภาพการเป่าออก แม้แต่การรบกวนเล็กน้อยก็ทำให้ทองแดงหลอมเหลวคงอยู่และแข็งตัวใหม่ ทำให้เกิดครีบมากขึ้น
- ช่วงพารามิเตอร์การตัดที่แคบ: ทองแดงมีช่วงพารามิเตอร์การตัดที่ยอมรับได้ค่อนข้างแคบ การตัดเร็วเกินไปจะทำให้หลอมเหลวไม่สมบูรณ์ ในขณะที่การตัดช้าเกินไปจะทำให้มีวัสดุหลอมเหลวมากเกินไป ทั้งสองสภาวะนี้จะเพิ่มโอกาสที่ทองแดงหลอมเหลวจะเกาะติดกับขอบที่ตัดแทนที่จะถูกกำจัดออกไปอย่างสะอาด
- ความไวต่อความหนา: เมื่อความหนาของทองแดงเพิ่มขึ้น จะทำให้เกิดวัสดุหลอมเหลวมากขึ้น ปริมาณทองแดงหลอมเหลวที่มากขึ้นจะยากต่อการขับไล่ออกไปก่อนที่จะเย็นตัวลง ทำให้เกิดครีบโลหะได้ง่ายขึ้นในแผ่นและเพลทที่หนากว่า
- ผลกระทบจากการเกิดออกซิเดชันบนพื้นผิว: หากมีออกซิเจนหรืออากาศอยู่ ออกไซด์ของทองแดงอาจก่อตัวขึ้นในระหว่างการตัด ออกไซด์เหล่านี้จะเพิ่มความหยาบและความยึดเกาะของพื้นผิว ทำให้วัสดุหลอมเหลวมีแนวโน้มที่จะเกาะติดกับขอบที่ตัดและแข็งตัวเป็นครีบได้ง่ายขึ้น
ครีบโลหะมักเกิดขึ้นได้ง่ายกว่าเมื่อตัดทองแดงด้วยเลเซอร์ เนื่องจากทองแดงดูดซับพลังงานได้ไม่ดี สูญเสียความร้อนอย่างรวดเร็ว โลหะหลอมเหลวมีความเหลวสูง และต้องการการไหลของก๊าซที่เหมาะสม การลดครีบโลหะต้องใช้กำลังเลเซอร์สูงหรือความยาวคลื่นเฉพาะ การควบคุมความเร็วและการโฟกัสในการตัดอย่างแม่นยำ และการส่งก๊าซช่วยที่แข็งแรงและเสถียร เพื่อให้แน่ใจว่าโลหะหลอมเหลวถูกกำจัดออกไปอย่างสมบูรณ์ก่อนการแข็งตัว
เหตุใดจึงยากที่จะสร้างรอยตัดที่มั่นคงเมื่อตัดทองแดงด้วยเลเซอร์?
- การสะท้อนแสงสูงจำกัดการส่งผ่านพลังงาน: ทองแดงสะท้อนพลังงานเลเซอร์ที่ตกกระทบในปริมาณสูงมาก โดยเฉพาะอย่างยิ่งที่ความยาวคลื่นใกล้อินฟราเรดซึ่งใช้โดยเลเซอร์ไฟเบอร์ส่วนใหญ่ การสะท้อนนี้ลดการส่งผ่านพลังงานที่มีประสิทธิภาพที่หน้าตัด ทำให้ยากที่จะรักษาความสม่ำเสมอของบ่อหลอม ส่งผลให้รอยตัดอาจแคบลง กว้างขึ้น หรือยุบตัวลงเป็นระยะๆ ตามการดูดซับพลังงานที่ผันผวนไปตามเส้นทางการตัด
- การนำความร้อนสูงมาก: ทองแดงนำความร้อนออกจากบริเวณที่ตัดได้อย่างรวดเร็ว แม้ว่าจะมีการดูดซับพลังงาน แต่พลังงานนั้นก็จะกระจายไปยังวัสดุโดยรอบอย่างรวดเร็วแทนที่จะคงอยู่บริเวณรอยตัด การสูญเสียความร้อนอย่างต่อเนื่องนี้ทำให้บริเวณที่หลอมเหลวไม่เสถียร ทำให้ยากที่จะรักษาความกว้างและความลึกของรอยตัดให้สม่ำเสมอทั่วทั้งการตัด
- การก่อตัวของแอ่งหลอมเหลวที่ไม่เสถียร: ร่องตัดที่เสถียรต้องอาศัยแนวหน้าของวัสดุหลอมเหลวที่ต่อเนื่อง ในกรณีของทองแดง การให้ความร้อนที่ไม่สม่ำเสมอทำให้แอ่งหลอมเหลวก่อตัวและยุบตัวลงซ้ำๆ ความผันผวนเหล่านี้ขัดขวางการกำจัดวัสดุ ส่งผลให้รูปทรงของร่องตัดไม่คงที่ การแยกวัสดุไม่สมบูรณ์ หรือการตัดหยุดชะงักอย่างกะทันหัน
- พฤติกรรมของโลหะหลอมเหลวที่ไหลได้เร็วมาก: เมื่อทองแดงหลอมเหลว มันจะกลายเป็นของเหลวอย่างมาก แทนที่จะไหลลงด้านล่างอย่างราบรื่น ทองแดงหลอมเหลวกลับมีแนวโน้มที่จะกระจายไปตามผนังร่องตัด เมื่อมันเย็นตัวลงอย่างรวดเร็ว โลหะที่ไหลนี้อาจแข็งตัวบางส่วนภายในร่องตัด ทำให้ร่องตัดแคบลงและขัดขวางการไหลของก๊าซ ซึ่งยิ่งทำให้การตัดไม่เสถียรมากขึ้น
- ความไวต่อก๊าซช่วย: การตัดทองแดงต้องอาศัยไนโตรเจนแรงดันสูงในการกำจัดวัสดุหลอมเหลว การเปลี่ยนแปลงเพียงเล็กน้อยในแรงดันก๊าซ การจัดตำแหน่งหัวฉีด หรือความสมมาตรของการไหล อาจส่งผลกระทบอย่างมากต่อความเสถียรของร่องตัด การไหลของก๊าซที่ไม่เพียงพอหรือปั่นป่วนจะทำให้ทองแดงหลอมเหลวตกค้างและเกาะติดใหม่ ส่งผลให้ร่องตัดไม่สม่ำเสมอ
- ช่วงการทำงานที่แคบ: ทองแดงมีความคลาดเคลื่อนน้อยมากสำหรับพารามิเตอร์การตัด การเบี่ยงเบนเล็กน้อยในกำลังไฟ ความเร็ว ตำแหน่งโฟกัส หรือระยะห่างจากหัวตัด อาจทำให้ร่องตัดไม่เสถียรได้อย่างรวดเร็ว การตัดเร็วเกินไปจะทำให้การหลอมเหลวไม่เพียงพอ ในขณะที่การตัดช้าเกินไปจะทำให้มีวัสดุหลอมเหลวมากเกินไป ซึ่งจะรบกวนการขึ้นรูปของร่องตัด
- ความท้าทายในการเจาะรู: ความไม่เสถียรของร่องตัดมักเริ่มต้นที่ขั้นตอนการเจาะรู ความยากลำบากในการเจาะรูเริ่มต้นที่สะอาดนำไปสู่พฤติกรรมการหลอมที่ไม่สม่ำเสมอในช่วงเริ่มต้นของการตัด ซึ่งสามารถลุกลามความไม่เสถียรไปตลอดแนวร่องตัดได้
การสร้างรอยตัดที่คงที่เมื่อใช้เลเซอร์ตัดทองแดงนั้นทำได้ยาก เนื่องจากมีการดูดซับพลังงานต่ำ การกระจายความร้อนอย่างรวดเร็ว โลหะหลอมเหลวมีความเหลวสูง และมีความไวต่อการควบคุมก๊าซและพารามิเตอร์อย่างมาก การที่จะได้รอยตัดที่คงที่นั้น จำเป็นต้องใช้เลเซอร์กำลังสูงหรือเลเซอร์ที่มีความยาวคลื่นเฉพาะ การปรับแต่งกระบวนการอย่างแม่นยำ และการส่งก๊าซช่วยที่ดีเยี่ยม เพื่อรักษาความต่อเนื่องและควบคุมแนวหน้าของโลหะหลอมเหลวได้เป็นอย่างดี
เหตุใดการตัดทองแดงด้วยเลเซอร์จึงทำให้ต้องบำรุงรักษาบ่อยขึ้น?
- การสะท้อนแสงสูงและความเสี่ยงจากการสะท้อนกลับ: ทองแดงสะท้อนพลังงานเลเซอร์ส่วนใหญ่ โดยเฉพาะอย่างยิ่งที่ความยาวคลื่นเลเซอร์ไฟเบอร์มาตรฐาน พลังงานที่สะท้อนกลับสามารถเดินทางกลับไปยังหัวตัดและเลนส์ ทำให้เกิดภาระความร้อนเพิ่มขึ้นบนเลนส์ หน้าต่างป้องกัน และจุดเชื่อมต่อไฟเบอร์ แม้จะมีระบบป้องกันอยู่แล้ว การสัมผัสซ้ำๆ จะเร่งการเสื่อมสภาพของสารเคลือบและเพิ่มความจำเป็นในการตรวจสอบและเปลี่ยนใหม่บ่อยครั้ง
- ภาระความร้อนสูงต่อเลนส์: เพื่อเอาชนะปัญหาการดูดซับพลังงานที่ไม่ดีและการระบายความร้อนอย่างรวดเร็ว การตัดทองแดงมักต้องใช้กำลังเลเซอร์ที่สูงขึ้นหรือความเร็วที่ช้าลง การทำงานที่กำลังสูงอย่างต่อเนื่องนี้จะเพิ่มความร้อนสะสมรอบหัวตัด เลนส์ที่สัมผัสกับอุณหภูมิสูงจะเสื่อมสภาพเร็วขึ้น ส่งผลให้ต้องทำความสะอาดบ่อยขึ้นและมีอายุการใช้งานสั้นลง
- การปนเปื้อนจากเศษโลหะหลอมเหลวและไอระเหย: ทองแดงจะเกิดเป็นวัสดุหลอมเหลวที่มีความเหลวสูง ซึ่งอาจกระเด็นขึ้นไปด้านบนระหว่างการตัดที่ไม่มั่นคง ไอระเหยและเศษทองแดงละเอียดอาจเกาะติดบนหัวฉีด กระจกป้องกัน และเลนส์ แม้แต่การปนเปื้อนเพียงเล็กน้อยก็สามารถดูดซับพลังงานเลเซอร์และทำให้เกิดความร้อนสูงเฉพาะจุด ดังนั้นการทำความสะอาดอย่างสม่ำเสมอจึงเป็นสิ่งจำเป็นเพื่อป้องกันความเสียหาย
- การสึกหรอและการอุดตันของหัวฉีด: โดยทั่วไปแล้วจำเป็นต้องใช้ไนโตรเจนแรงดันสูงเพื่อตัดทองแดงอย่างมีประสิทธิภาพ การรวมกันของกระแสแก๊สที่แรงและการกระเด็นของทองแดงหลอมเหลวทำให้หัวฉีดสึกกร่อนเร็วขึ้นและเกิดการอุดตันบ่อยขึ้น หัวฉีดต้องได้รับการตรวจสอบและเปลี่ยนบ่อยขึ้นเพื่อรักษาการไหลของแก๊สให้คงที่และคุณภาพการตัดที่สม่ำเสมอ
- ความต้องการระบบดูดควันเพิ่มขึ้น: การตัดทองแดงก่อให้เกิดอนุภาคโลหะขนาดเล็กที่อุดตันตัวกรองได้อย่างรวดเร็ว อนุภาคเหล่านี้สามารถผ่านระบบกรองที่อ่อนแอและปนเปื้อนชิ้นส่วนภายในเครื่องจักรได้ ส่งผลให้รอบการเปลี่ยนตัวกรอง การทำความสะอาดท่อ และการบำรุงรักษาระบบดูดควันสั้นลง
- ความไวต่อพารามิเตอร์ที่แคบลงและความไม่เสถียรของกระบวนการ: ทองแดงมีช่วงการทำงานที่แคบมาก การเบี่ยงเบนเล็กน้อยในจุดโฟกัส การจัดแนว หรือแรงดันแก๊ส อาจทำให้การตัดไม่เสถียร ส่งผลให้เกิดการกระเด็นและการปนเปื้อนมากขึ้น ความไม่เสถียรนี้ส่งผลให้ความต้องการในการบำรุงรักษาเพิ่มขึ้นโดยอ้อม เนื่องจากทำให้ชิ้นส่วนสิ้นเปลืองและเซ็นเซอร์สึกหรอเร็วขึ้น
- ความเสี่ยงที่สูงขึ้นต่อความเครียดและความเสียหายของชิ้นส่วน: การใช้งานกำลังสูงและการเปลี่ยนแปลงอุณหภูมิบ่อยครั้งทำให้เกิดความเครียดกับซีล เซ็นเซอร์ และชิ้นส่วนอิเล็กทรอนิกส์ที่อยู่ใกล้หัวตัด เมื่อเวลาผ่านไป จะนำไปสู่ความเสียหายก่อนกำหนดและการตรวจสอบบำรุงรักษาเชิงป้องกันที่บ่อยขึ้น
การตัดทองแดงด้วยเลเซอร์ทำให้ต้องบำรุงรักษาบ่อยขึ้น เนื่องจากทองแดงมีค่าการสะท้อนแสงสูง ความร้อนสูง มีเศษโลหะหลอมเหลวกระเด็น และชิ้นส่วนต่างๆ เช่น เลนส์ หัวฉีด และระบบกรองต้องทำงานหนัก การตรวจสอบ ทำความสะอาด และเปลี่ยนชิ้นส่วนที่จำเป็นอย่างสม่ำเสมอจึงเป็นสิ่งสำคัญในการรักษาความน่าเชื่อถือและป้องกันการหยุดทำงานที่เสียค่าใช้จ่ายสูงเมื่อทำการตัดทองแดง
เหตุใดการตัดทองแดงด้วยเลเซอร์จึงต้องใช้การปรับเทียบพารามิเตอร์เฉพาะ?
- การสะท้อนแสงสูงต้องการการควบคุมพลังงานที่แม่นยำ: ทองแดงสะท้อนพลังงานเลเซอร์ส่วนใหญ่ โดยเฉพาะอย่างยิ่งที่ความยาวคลื่นใกล้อินฟราเรด ซึ่งหมายความว่าพลังงานเลเซอร์เพียงส่วนน้อยเท่านั้นที่ถูกดูดซับที่หน้าตัด จำเป็นต้องมีการปรับเทียบแบบพิเศษเพื่อปรับสมดุลพลังงานและการโฟกัส เพื่อให้ส่งพลังงานได้เพียงพอโดยไม่ก่อให้เกิดการสะท้อนกลับมากเกินไปซึ่งอาจทำให้เลนส์เสียหายได้
- การนำความร้อนสูงมาก: ทองแดงนำความร้อนออกจากบริเวณการตัดได้อย่างรวดเร็ว ส่งผลให้พลังงานที่ถูกดูดซับไว้ถูกกระจายไปอย่างรวดเร็ว ทำให้บ่อหลอมเหลวไม่เสถียรอย่างมาก พารามิเตอร์การตัดต้องได้รับการปรับอย่างระมัดระวังเพื่อรักษาความเข้มข้นของความร้อนที่สม่ำเสมอที่รอยตัด ซึ่งมักจะต้องใช้ความเร็วที่ช้าลงหรือระดับกำลังที่สูงขึ้นกว่าวัสดุมาตรฐาน
- ช่วงการทำงานที่แคบ: ทองแดงมีช่วงการตั้งค่าการตัดที่ยอมรับได้จำกัดมาก การเบี่ยงเบนเล็กน้อยในความเร็ว ตำแหน่งโฟกัส ระยะห่าง หรือแรงดันแก๊ส สามารถทำให้การตัดไม่เสถียรได้อย่างรวดเร็ว การปรับเทียบแบบพิเศษช่วยกำหนดช่วงที่แคบนี้และรับประกันความสามารถในการทำซ้ำได้ในความหนาและรูปทรงชิ้นส่วนที่แตกต่างกัน
- ความไวต่อก๊าซช่วย: โดยทั่วไปแล้วจำเป็นต้องใช้ไนโตรเจนแรงดันสูงเพื่อดันทองแดงหลอมเหลวออกมาอย่างมีประสิทธิภาพ แรงดันก๊าซ เส้นผ่านศูนย์กลางหัวฉีด และการจัดแนวต้องตรงกับสภาวะการตัดอย่างแม่นยำ การปรับเทียบที่ไม่เหมาะสมอาจส่งผลให้การไหลของก๊าซปั่นป่วน การดันโลหะหลอมเหลวไม่ดี และการเกิดตะกรันหรือครีบมากขึ้น
- ความซับซ้อนของพารามิเตอร์การเจาะ: การเจาะทองแดงนั้นยากเป็นพิเศษเนื่องจากการดูดซับพลังงานเริ่มต้นที่ไม่ดี มักต้องใช้พารามิเตอร์การเจาะที่ปรับแต่งอย่างระมัดระวังแยกต่างหากเพื่อสร้างรูเริ่มต้นที่มั่นคงโดยไม่มีการกระเด็นหรือการสะท้อนมากเกินไป การตั้งค่าการเจาะที่ไม่ถูกต้องอาจส่งผลเสียต่อเส้นทางการตัดทั้งหมด
- ข้อควรพิจารณาเกี่ยวกับการป้องกันเลนส์และหัวฉีด: การปรับเทียบพารามิเตอร์ที่ไม่เหมาะสมจะเพิ่มการกระเด็น การสะท้อนกลับ และความเครียดจากความร้อนต่อเลนส์และหัวฉีด การตั้งค่าที่ปรับแต่งอย่างละเอียดจะช่วยลดความเสี่ยงเหล่านี้โดยการทำให้บ่อหลอมเหลวมีเสถียรภาพและลดการพุ่งขึ้นด้านบนของวัสดุหลอมเหลวให้น้อยที่สุด
- ความแปรผันของความหนาและส่วนผสมของโลหะผสม: ความหนาและส่วนผสมของโลหะผสมทองแดงที่แตกต่างกันจะตอบสนองต่อพลังงานเลเซอร์แตกต่างกัน การสอบเทียบแบบพิเศษช่วยให้มั่นใจได้ถึงผลลัพธ์ที่สม่ำเสมอแม้ในคุณสมบัติของวัสดุที่แตกต่างกัน ป้องกันปัญหาคุณภาพที่ไม่คาดคิด
การตัดทองแดงด้วยเลเซอร์ต้องใช้การปรับเทียบพารามิเตอร์อย่างแม่นยำ เนื่องจากทองแดงมีค่าการสะท้อนแสงสูง กระจายความร้อนอย่างรวดเร็ว และมีช่วงการทำงานที่แคบมาก การควบคุมกำลัง ความเร็ว โฟกัส และก๊าซช่วยตัดอย่างแม่นยำเป็นสิ่งสำคัญเพื่อให้ได้การตัดที่เสถียร ป้องกันอุปกรณ์ และได้ผลลัพธ์ที่มีคุณภาพสูงสม่ำเสมอ
รับบริการตัดด้วยเลเซอร์สำหรับทองแดง
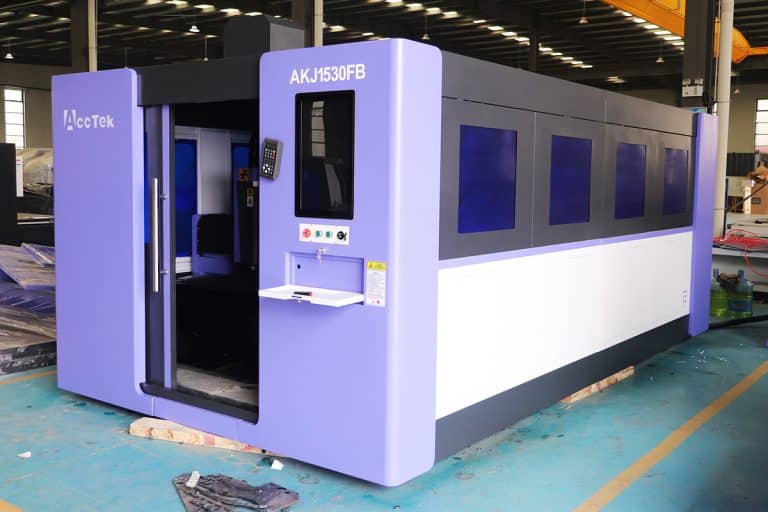
โซลูชันการตัดด้วยเลเซอร์แบบครบวงจรสำหรับทองแดง ประกอบด้วยการเลือกกำลังเลเซอร์ที่เหมาะสม การปรับพารามิเตอร์อย่างละเอียด และการใช้ก๊าซช่วยอย่างมีประสิทธิภาพ เช่น ไนโตรเจนหรือออกซิเจน เพื่อให้ได้ขอบที่เรียบเนียนและปราศจากออกซิเดชัน นอกจากนี้ คุณสมบัติอัตโนมัติ เช่น การควบคุม CNC และซอฟต์แวร์การจัดเรียงชิ้นงาน ยังช่วยเพิ่มประสิทธิภาพการใช้วัสดุและปรับปรุงผลผลิตโดยรวมได้อีกด้วย
ด้วยเครื่องจักรและอุปกรณ์ที่เหมาะสม การตัดทองแดงด้วยเลเซอร์จึงกลายเป็นกระบวนการที่รวดเร็ว ยืดหยุ่น และคุ้มค่า ไม่ว่าคุณจะกำลังทำงานกับต้นแบบ ผลิตในปริมาณน้อย หรือผลิตในปริมาณมาก การตัดด้วยเลเซอร์ให้คุณภาพที่สม่ำเสมอและของเสียที่น้อยที่สุด ทำให้เป็นโซลูชันที่เหมาะสมที่สุดสำหรับการผลิตทองแดง