
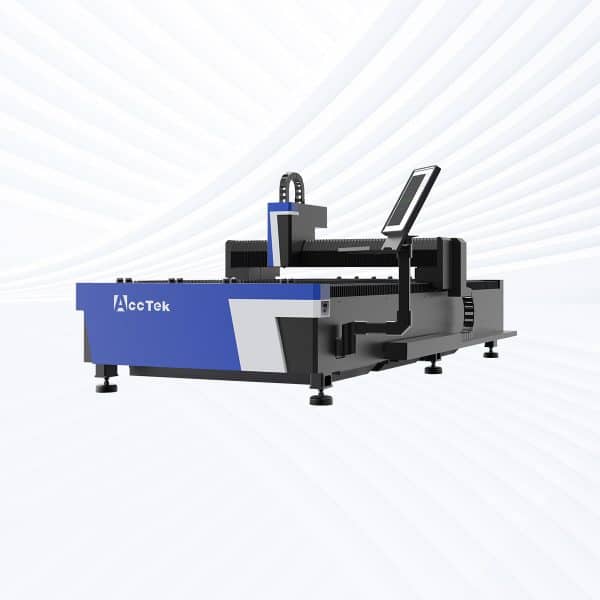
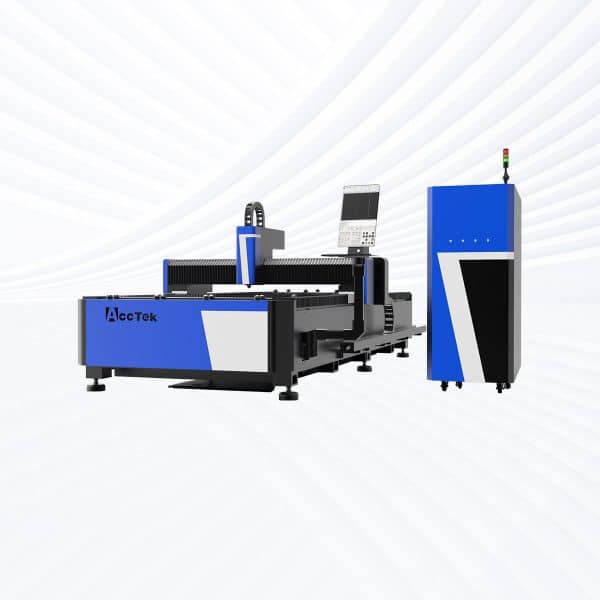
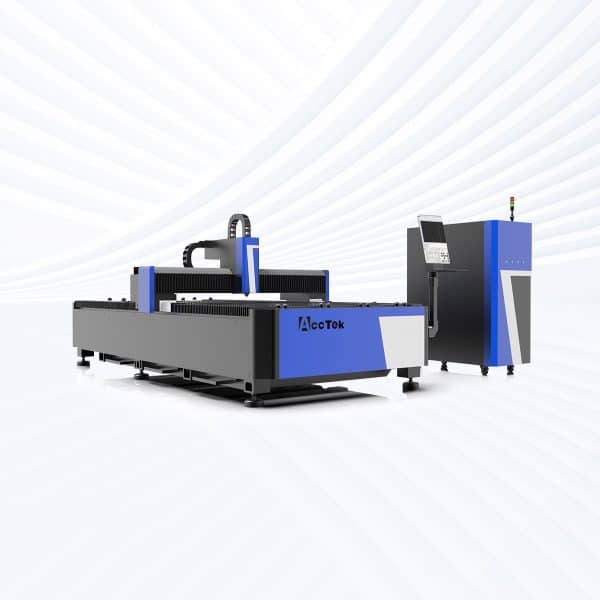
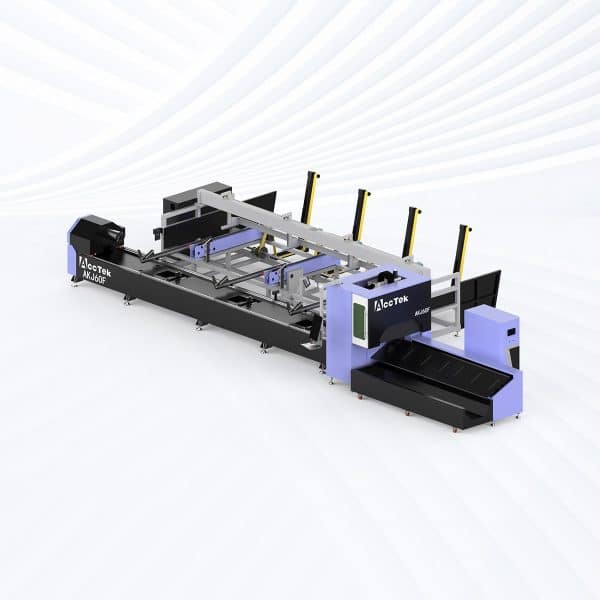
การแนะนำสินค้า
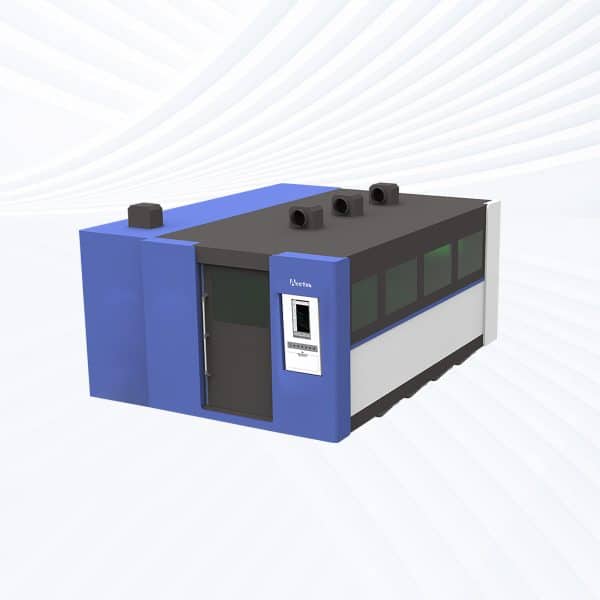
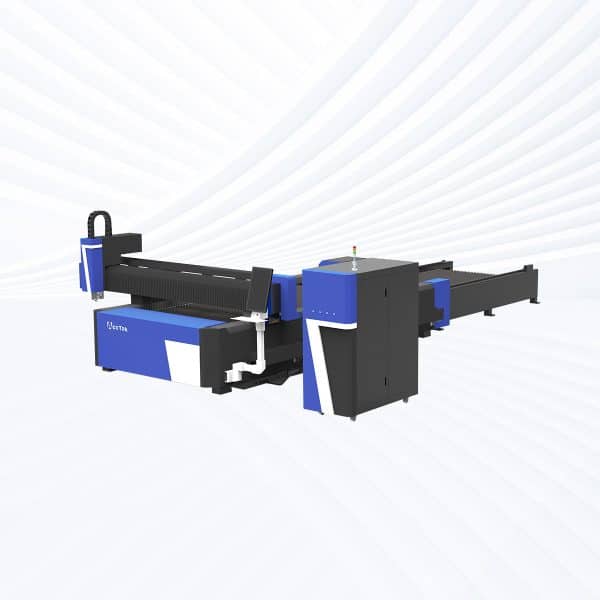
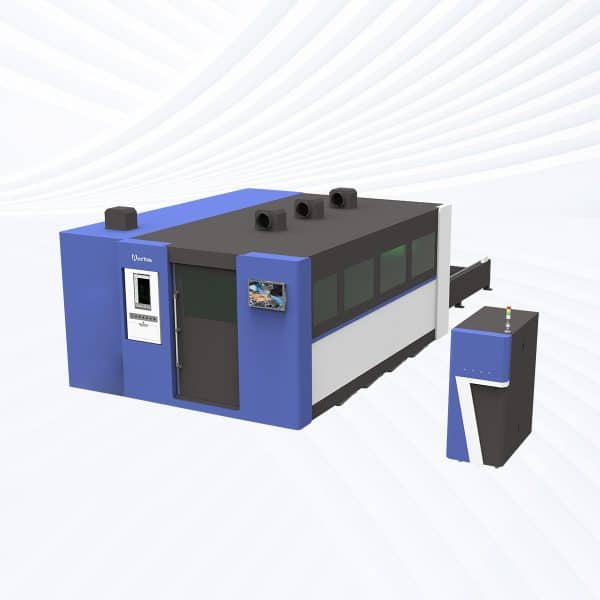
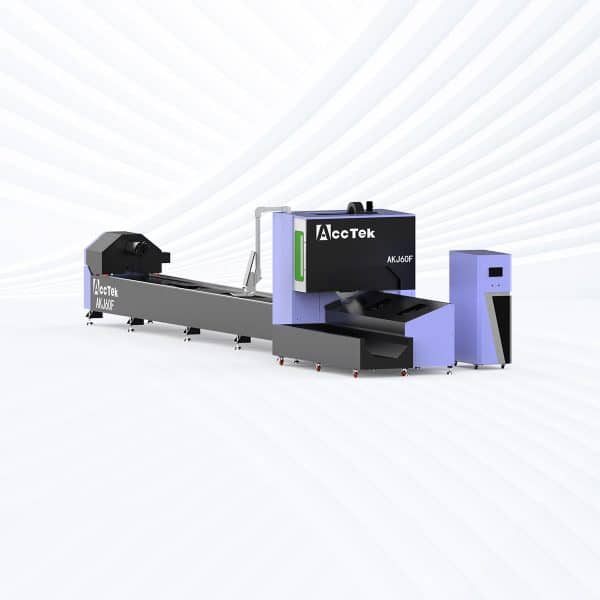
ข้อมูลอ้างอิงความหนาในการตัด
| กำลังเลเซอร์ (kW) | ความหนา (mm) | ความเร็วตัด (ม./นาที) | ตำแหน่งโฟกัส (มม.) | ความสูงของการตัด (มม.) | ก๊าซ | หัวฉีด (มม.) | ความดัน (บาร์) |
|---|---|---|---|---|---|---|---|
| 1KW | 1 | 1.3-2.0 | 0 | 0.8 | N2 | 1.55 | 12 |
| 2 | 0.1-1.4 | -1 | 0.5 | N2 | 2.05 | 12 | |
| 1.5KW | 1 | 1.4-2.1 | 0 | 0.8 | N2 | 1.55 | 12 |
| 2 | 1.0-1.5 | -1 | 0.5 | N2 | 2.05 | 12 | |
| 3 | 0.8-1.2 | -1.5 | 0.5 | N2 | 2.05 | 14 | |
| 2KW | 1 | 2.3-3.5 | 0 | 0.8 | N2 | 1.55 | 12 |
| 2 | 1.7-2.6 | -1 | 0.5 | N2 | 2.05 | 12 | |
| 3 | 1.3-2.0 | -1.5 | 0.5 | N2 | 2.05 | 14 | |
| 4 | 1.0-1.5 | -1.5 | 0.5 | N2 | 2.05 | 14 | |
| 5 | 0.65-1.0 | -2 | 0.5 | N2 | 2.05 | 14 | |
| 3KW | 1 | 3.0-4.6 | 0 | 0.8 | N2 | 1.55 | 12 |
| 2 | 2.3-3.5 | -1 | 0.5 | N2 | 2.05 | 12 | |
| 3 | 1.7-2.6 | -1.5 | 0.5 | N2 | 2.05 | 14 | |
| 4 | 1.3-2.0 | -1.5 | 0.5 | N2 | 2.05 | 14 | |
| 5 | 0.9-1.3 | -2 | 0.5 | N2 | 2.05 | 14 | |
| 6 | 0.6-0.9 | -2 | 0.5 | N2 | 2.05 | 14 | |
| 4KW | 1 | 3.8-5.7 | 0 | 0.8 | N2 | 1.55 | 12 |
| 2 | 2.9-4.3 | -1 | 0.5 | N2 | 2.05 | 12 | |
| 3 | 2.2-3.2 | -1.5 | 0.5 | N2 | 2.05 | 14 | |
| 4 | 1.7-2.5 | -1.5 | 0.5 | N2 | 2.05 | 14 | |
| 5 | 1.1-1.6 | -2 | 0.5 | N2 | 2.05 | 14 | |
| 6 | 0.8-1.2 | -2 | 0.5 | N2 | 2.05 | 14 | |
| 8 | 0.6-0.9 | -2.5 | 0.5 | N2 | 2.55 | 16 | |
| 6KW | 1 | 5.1-7.8 | 0 | 0.8 | N2 | 1.55 | 12 |
| 2 | 3.8-5.8 | -1 | 0.5 | N2 | 2.05 | 12 | |
| 3 | 2.9-4.3 | -1.5 | 0.5 | N2 | 2.05 | 14 | |
| 4 | 2.2-3.4 | -1.5 | 0.5 | N2 | 2.05 | 14 | |
| 5 | 1.4-2.2 | -2 | 0.5 | N2 | 2.05 | 14 | |
| 6 | 1.0-1.5 | -2 | 0.5 | N2 | 2.05 | 14 | |
| 8 | 0.8-1.2 | -2.5 | 0.5 | N2 | 2.55 | 16 | |
| 10 | 0.6-1.0 | -3 | 0.5 | N2 | 2.55 | 16 | |
| 12 | 0.5-0.8 | -4 | 0.5 | N2 | 2.55 | 16 | |
| 14 | 0.4-0.6 | -4 | 0.5 | N2 | 3.05 | 16 | |
| 12KW | 1 | 5.8-8.6 | 0 | 0.8 | N2 | 1.55 | 12 |
| 2 | 4.3-6.5 | -1 | 0.5 | N2 | 2.05 | 12 | |
| 3 | 3.4-5.0 | -1.5 | 0.5 | N2 | 2.05 | 14 | |
| 4 | 2.2-3.2 | -1.5 | 0.5 | N2 | 2.05 | 14 | |
| 5 | 1.5-2.3 | -2 | 0.5 | N2 | 2.05 | 14 | |
| 6 | 1.2-1.8 | -2 | 0.5 | N2 | 2.05 | 14 | |
| 8 | 1.0-1.4 | -2.5 | 0.5 | N2 | 2.55 | 16 | |
| 10 | 0.8-1.2 | -3 | 0.5 | N2 | 2.55 | 16 | |
| 12 | 0.6-0.9 | -4 | 0.5 | N2 | 2.55 | 16 | |
| 14 | 0.5-0.7 | -4 | 0.5 | N2 | 3.05 | 16 | |
| 16 | 0.3-0.5 | -5 | 0.5 | N2 | 3.05 | 16 | |
| 18 | 0.2-0.3 | -5 | 0.5 | N2 | 3.05 | 16 | |
| 20 | 0.15-0.25 | -5 | 0.5 | N2 | 3.05 | 16 | |
| 20KW | 1 | 8.6-13.0 | 0 | 0.8 | N2 | 1.55 | 12 |
| 2 | 6.5-9.7 | -1 | 0.5 | N2 | 2.05 | 12 | |
| 3 | 5.0-7.6 | -1.5 | 0.5 | N2 | 2.05 | 14 | |
| 4 | 3.2-4.9 | -1.5 | 0.5 | N2 | 2.05 | 14 | |
| 5 | 2.3-3.4 | -2 | 0.5 | N2 | 2.05 | 14 | |
| 6 | 1.8-2.7 | -2 | 0.5 | N2 | 2.05 | 14 | |
| 8 | 1.4-2.2 | -2.5 | 0.5 | N2 | 2.55 | 16 | |
| 10 | 1.2-1.7 | -3 | 0.5 | N2 | 2.55 | 16 | |
| 12 | 0.9-1.4 | -4 | 0.5 | N2 | 2.55 | 16 | |
| 14 | 0.7-1.1 | -4 | 0.5 | N2 | 3.05 | 16 | |
| 16 | 0.5-0.8 | -5 | 0.5 | N2 | 3.05 | 16 | |
| 18 | 0.4-0.5 | -5 | 0.5 | N2 | 3.05 | 16 | |
| 20 | 0.2-0.3 | -5 | 0.5 | N2 | 3.05 | 16 | |
| 25 | 0.15-0.2 | -7 | 0.3 | N2 | 4.05 | 18 | |
| 30KW | 1 | 10.1-15.9 | 0 | 0.8 | N2 | 1.55 | 12 |
| 2 | 7.9-11.9 | -1 | 0.5 | N2 | 2.05 | 12 | |
| 3 | 6.2-9.2 | -1.5 | 0.5 | N2 | 2.05 | 14 | |
| 4 | 4.0-6.0 | -1.5 | 0.5 | N2 | 2.05 | 14 | |
| 5 | 2.8-4.2 | -2 | 0.5 | N2 | 2.05 | 14 | |
| 6 | 2.2-3.3 | -2 | 0.5 | N2 | 2.05 | 14 | |
| 8 | 1.8-2.6 | -2.5 | 0.5 | N2 | 2.55 | 16 | |
| 10 | 1.4-2.1 | -3 | 0.5 | N2 | 2.55 | 16 | |
| 12 | 1.1-1.7 | -4 | 0.5 | N2 | 2.55 | 16 | |
| 14 | 0.9-1.3 | -4 | 0.5 | N2 | 3.05 | 16 | |
| 16 | 0.6-0.9 | -5 | 0.5 | N2 | 3.05 | 16 | |
| 18 | 0.4-0.6 | -5 | 0.5 | N2 | 3.05 | 16 | |
| 20 | 0.26-0.4 | -5 | 0.5 | N2 | 3.05 | 16 | |
| 25 | 0.18-0.26 | -7 | 0.3 | N2 | 4.05 | 18 | |
| 30 | 0.09-0.13 | -7 | 0.3 | N2 | 4.05 | 18 | |
| 40KW | 1 | 16.6-25.0 | 0 | 0.8 | N2 | 1.55 | 12 |
| 2 | 12.5-18.7 | -1 | 0.5 | N2 | 2.05 | 12 | |
| 3 | 9.4-14.0 | -1.5 | 0.5 | N2 | 2.05 | 14 | |
| 4 | 7.3-11.0 | -1.5 | 0.5 | N2 | 2.05 | 14 | |
| 5 | 4.7-7.0 | -2 | 0.5 | N2 | 2.05 | 14 | |
| 6 | 3.3-5.0 | -2 | 0.5 | N2 | 2.05 | 14 | |
| 8 | 2.6-3.9 | -2.5 | 0.5 | N2 | 2.55 | 16 | |
| 10 | 2.1-3.1 | -3 | 0.5 | N2 | 2.55 | 16 | |
| 12 | 1.7-2.5 | -4 | 0.5 | N2 | 2.55 | 16 | |
| 14 | 1.4-2.0 | -4 | 0.5 | N2 | 3.05 | 16 | |
| 16 | 1.0-1.6 | -5 | 0.5 | N2 | 3.05 | 16 | |
| 18 | 0.7-1.1 | -5 | 0.5 | N2 | 3.05 | 16 | |
| 20 | 0.5-0.8 | -5 | 0.5 | N2 | 3.05 | 16 | |
| 25 | 0.3-0.5 | -7 | 0.3 | N2 | 4.05 | 18 | |
| 30 | 0.2-0.3 | -7 | 0.3 | N2 | 4.05 | 18 | |
| 40 | 0.1-0.15 | -9 | 0.3 | N2 | 5.05 | 18 |
เกรดไททาเนียมที่เข้ากันได้
- เกรด 1 (UNS R50250)
- เกรด 2 (UNS R50400)
- เกรด 3 (UNS R50550)
- เกรด 4 (UNS R50700)
- เกรด 5 (UNS R56400)
- เกรด 6
- เกรด 7 (UNS R52400)
- เกรด 8
- เกรด 9 (UNS R56320)
- เกรด 10
- เกรด 11 (UNS R52250)
- เกรด 12 (UNS R53400)
- เกรด 13
- เกรด 14
- เกรด 15
- เกรด 16
- เกรด 17
- เกรด 18
- เกรด 19
- เกรด 20
- เกรด 21
- เกรด 22
- เกรด 23 (UNS R56401)
- เกรด 24
- เกรด 25
- เกรด 26
- เกรด 27
- เกรด 28
- เกรด 29
- เกรด 30
- เกรด 31
- เกรด 32
- เกรด 33
- เกรด 34
- เกรด 35
- เกรด 36
- เกรด 37
- เกรด 38
- Ti-5553
- Ti-6246
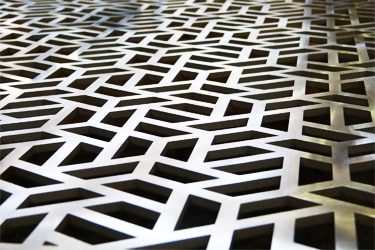
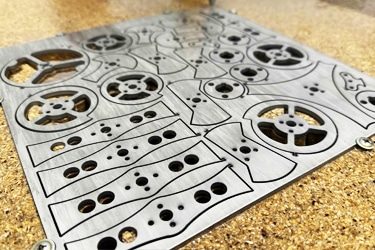
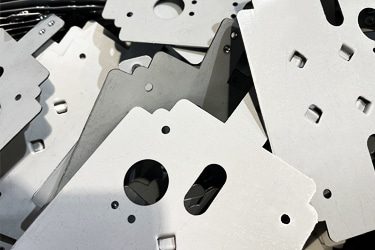
การประยุกต์ใช้เครื่องตัดเลเซอร์ไททาเนียม
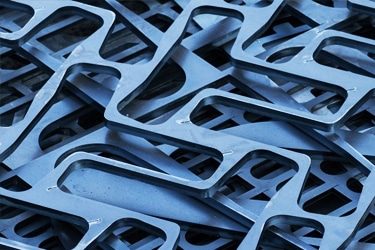
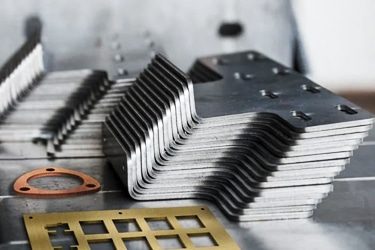
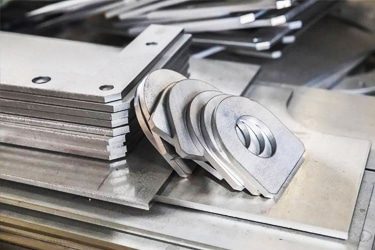
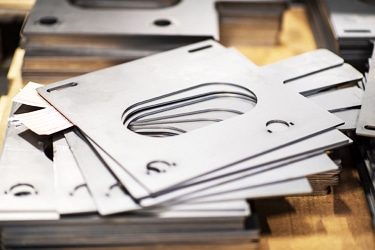
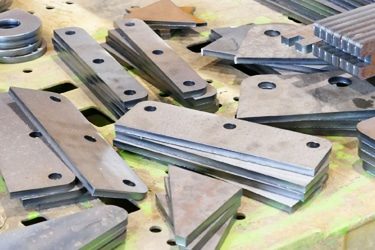
เสียงจากลูกค้า
การเปรียบเทียบกับเทคโนโลยีการตัดอื่น ๆ
| คุณสมบัติ (Feature) | เครื่องตัดเลเซอร์ | เครื่องตัดพลาสมา | การตัดด้วยระบบวอเตอร์เจ็ท | การตัดไฟ |
|---|---|---|---|---|
| ตัดคุณภาพ | ดีเยี่ยม ไร้รอยเสี้ยน | ยุติธรรม, น่าจะเป็นขยะ | ดีเยี่ยม เรียบเนียน | ไม่เหมาะสม (เสี่ยงต่อการเผาไหม้) |
| ความแม่นยำในการตัด | สูงมาก (±0.05 มม.) | ปานกลาง | จุดสูง | ต่ำมาก |
| โซนได้รับผลกระทบจากความร้อน (HAZ) | น้อยที่สุด (<0.1 มม.) | ใหญ่ | ไม่มี | สุดขั้ว / ไม่ปลอดภัย |
| ขอบเกิดออกซิเดชัน/เปลี่ยนสี | ต่ำด้วยความช่วยเหลือของอาร์กอน/ไนโตรเจน | สำคัญ | ไม่มี | รุนแรง |
| ความกว้างของ Kerf | แคบมาก (0.1–0.3 มม.) | กว้าง (2–4 มม.) | ~ 1 มม | กว้างมาก |
| การจัดการการสะท้อนแสง | บริหารจัดการโดย ไฟเบอร์ออฟติกส์ และเคลือบผิว | การถ่ายโอนพลังงานที่ไม่มีประสิทธิภาพ | ไม่มีปัญหา | N / A |
| ความสามารถด้านความหนา | ฟอยล์หนา ~25 มม. | ~3–50 มม. | ฟอยล์หนา >100 มม. | ไม่แนะนำ |
| ความเร็วในการตัด | รวดเร็ว | ปานกลาง | ช้า | ช้ามาก |
| ความต้องการหลังการประมวลผล | การลบคมน้อยที่สุด | การบดมักจำเป็น | ต่ำสุด | ครอบคลุม (ถ้าเป็นไปได้) |
| การบิดเบือนของวัสดุ | ต่ำมาก | การบิดเบี้ยวปานกลาง | ไม่มี | รุนแรง |
| ต้นทุนอุปกรณ์เริ่มต้น | จุดสูง | ปานกลาง | จุดสูง | ต่ำ |
| ต้นทุนการดำเนินการ | ปานกลาง (ก๊าซเฉื่อย) | ต่ำ | สูง (กัดกร่อน, น้ำ) | ต่ำ |
| ผลกระทบต่อสิ่งแวดล้อม | สะอาด ปล่อยมลพิษน้อย | ควันโลหะ | น้ำและของเสียที่มีฤทธิ์กัดกร่อน | ควันและประกายไฟสูง |
| ระดับเสียง | ต่ำ | จุดสูง | ต่ำ | สูงมาก |
| ความเข้ากันได้ของระบบอัตโนมัติและ CNC | ยอดเยี่ยม | ดี | ดี | จำกัด / ไม่สามารถใช้งานได้จริง |
เหตุผลที่ควรเลือกเรา
เทคโนโลยีขั้นสูง
เครื่องตัดเลเซอร์ของเรามีคุณสมบัติในการตัดด้วยความเร็วสูงและแม่นยำด้วยเทคโนโลยีเลเซอร์ล่าสุด ช่วยให้มีขอบเรียบ ของเสียเหลือทิ้งน้อยที่สุด และประสิทธิภาพที่เหนือกว่าในวัสดุและความหนาต่างๆ
คุณภาพที่เชื่อถือได้
เครื่องจักรแต่ละเครื่องจะต้องผ่านการควบคุมคุณภาพอันเข้มงวดและการทดสอบความทนทานเพื่อให้มั่นใจถึงความเสถียรในระยะยาว การบำรุงรักษาต่ำ และประสิทธิภาพสูงที่สม่ำเสมอ แม้ภายใต้สภาวะอุตสาหกรรมที่ต้องการความแม่นยำสูง
การสนับสนุนที่ครอบคลุม
เราให้การสนับสนุนทางเทคนิคอย่างเต็มรูปแบบ รวมไปถึงคำแนะนำในการติดตั้ง การฝึกอบรมผู้ปฏิบัติงาน และบริการหลังการขาย เพื่อให้แน่ใจว่าการทำงานของเครื่องจักรจะราบรื่นและลดระยะเวลาหยุดทำงานให้น้อยที่สุดสำหรับธุรกิจของคุณ
โซลูชั่นที่คุ้มค่า
เครื่องจักรของเราให้ประสิทธิภาพสูงในราคาที่แข่งขันได้ พร้อมด้วยตัวเลือกที่ปรับแต่งได้เพื่อให้เหมาะกับความต้องการการผลิตที่แตกต่างกัน ช่วยให้ธุรกิจต่างๆ เพิ่มประสิทธิภาพการลงทุนให้สูงสุดโดยไม่กระทบต่อคุณภาพ
แหล่งข้อมูลที่เกี่ยวข้อง
เครื่องเราเตอร์ CNC เทียบกับเครื่องตัดเลเซอร์
บทความนี้เปรียบเทียบเครื่องตัด CNC และเครื่องตัดเลเซอร์ในด้านวัสดุ ความเร็ว ความแม่นยำ คุณภาพขอบ ความสามารถ ต้นทุน ความปลอดภัย การบำรุงรักษา และการใช้งาน
ทำความเข้าใจเกี่ยวกับรังสีจากการตัดด้วยเลเซอร์
บทความนี้จะสำรวจประเภท แหล่งที่มา ความเสี่ยง ผลกระทบต่อสุขภาพ เส้นทางการสัมผัส มาตรฐานความปลอดภัย มาตรการป้องกัน และแนวทางการปฏิบัติงานที่เกี่ยวข้องกับรังสีจากการตัดด้วยเลเซอร์
วิธีการบำรุงรักษาเครื่องตัดเลเซอร์?
บทความนี้จะสำรวจว่าการตัดด้วยเลเซอร์ช่วยลดของเสียจากวัสดุได้อย่างไร ผ่านกระบวนการที่แม่นยำ รอยตัดที่แคบ การจัดเรียงชิ้นงานที่เหมาะสม การตัดแบบอัตโนมัติ และการใช้ประโยชน์จากวัสดุอย่างมีประสิทธิภาพมากขึ้น
การตัดด้วยเลเซอร์สามารถทำให้เกิดไฟไหม้ได้หรือไม่?
บทความนี้จะสำรวจว่าไฟไหม้จากการตัดด้วยเลเซอร์สามารถเกิดขึ้นได้อย่างไร วัสดุและบริเวณเครื่องจักรใดที่มีความเสี่ยงสูงกว่า และการตั้งค่า การบำรุงรักษา การตรวจสอบ และการป้องกันอัคคีภัยที่เหมาะสมจะช่วยลดอันตรายได้อย่างไร
คำถามที่พบบ่อย (FAQs)
เครื่องตัดเลเซอร์ไททาเนียมมีระดับพลังงานอะไรบ้าง?
เลเซอร์ไฟเบอร์เหมาะสำหรับการตัดอลูมิเนียม โดยเฉพาะอย่างยิ่งเมื่อเทียบกับเลเซอร์ CO2 เลเซอร์ไฟเบอร์ที่มีความยาวคลื่นสั้นกว่า (โดยทั่วไปคือ 1.06 µm) จะถูกดูดซับโดยพื้นผิวโลหะได้ดีกว่า รวมถึงอลูมิเนียม ซึ่งช่วยลดการสะท้อนแสงและเพิ่มประสิทธิภาพในการตัด เลเซอร์ CO2 สามารถตัดอลูมิเนียมได้ในบางกรณีเท่านั้น โดยปกติแล้วจะทำได้เฉพาะในกรณีที่อลูมิเนียมได้รับการเคลือบหรือชุบอะโนไดซ์ แต่โดยทั่วไปไม่แนะนำให้ใช้เนื่องจากมีความเสี่ยงสูงที่การสะท้อนแสงกลับจะทำลายเลนส์
ด้วยการตั้งค่าที่เหมาะสม เครื่องตัดเลเซอร์ไฟเบอร์สามารถผลิตการตัดอลูมิเนียมที่แม่นยำและมีคุณภาพสูง จึงเหมาะสำหรับอุตสาหกรรมการบินและอวกาศ ยานยนต์ ป้ายบอกทาง และการใช้งานในอุตสาหกรรม
ฉันจะเลือกกำลังที่เหมาะสมสำหรับการตัดไททาเนียมได้อย่างไร?
- แผ่นไททาเนียมบาง (ต่ำกว่า 2 มม.): เครื่องจักรในช่วง 1000 วัตต์ถึง 1500 วัตต์สามารถตัดไททาเนียมบางได้อย่างเรียบเนียน โดยมีคุณภาพขอบที่ดี และเกิดการบิดเบือนจากความร้อนน้อยที่สุด เครื่องจักรเหล่านี้เหมาะอย่างยิ่งสำหรับชิ้นส่วนอากาศยานที่มีน้ำหนักเบา ส่วนประกอบทางการแพทย์ และการใช้งานที่มีความแม่นยำ อย่างไรก็ตาม ความเร็วในการตัดจะค่อนข้างช้า ดังนั้นจึงเหมาะที่สุดสำหรับงานปริมาณน้อยหรือต้นแบบ
- ความหนาปานกลาง (2 มม. ถึง 5 มม.): สำหรับไททาเนียมในช่วงนี้ ระดับพลังงาน 2000 วัตต์ถึง 3000 วัตต์ ให้ความสมดุลระหว่างความเร็วและคุณภาพที่ดี ช่วยรักษาความเรียบเนียนในการตัดและเพิ่มปริมาณงาน เครื่องจักรเหล่านี้มักใช้ในโรงงานและอุตสาหกรรมที่ต้องการประสิทธิภาพที่สม่ำเสมอในโลหะเกจต่างๆ
- แผ่นไททาเนียมที่หนากว่า (5 มม. ถึง 8 มม.): เลเซอร์ไฟเบอร์ 4000 วัตต์และ 6000 วัตต์สามารถรองรับแผ่นไททาเนียมที่หนากว่าได้อย่างแม่นยำและรวดเร็ว ระดับพลังงานเหล่านี้ยังมีความยืดหยุ่นมากขึ้นด้วยการปรับความเร็วในการตัดและการควบคุมการไหลของก๊าซ ทำให้เหมาะอย่างยิ่งสำหรับสภาพแวดล้อมทางอุตสาหกรรมที่ต้องการขอบคุณภาพสูงและประสิทธิภาพที่สม่ำเสมอ
- การตัดงานหนักหรือปริมาณมาก (มากกว่า 8 มม.): หากคุณกำลังทำงานกับไททาเนียมที่หนากว่า—10 มม. ขึ้นไป—หรือคุณต้องการเพิ่มความเร็วในการผลิตสูงสุด เครื่องจักรในช่วง 12000 วัตต์ถึง 40000 วัตต์คือตัวเลือกที่ดีที่สุด ระบบกำลังสูงเหล่านี้ตัดได้เร็วกว่า ลดตะกรัน และรักษาคุณภาพลำแสงให้คงที่แม้จะทำงานต่อเนื่อง ระบบเหล่านี้มีความจำเป็นสำหรับการผลิตขนาดใหญ่ในอุตสาหกรรมการบินและอวกาศ การป้องกันประเทศ หรือการผลิตยานยนต์สมรรถนะสูง
โดยสรุป ให้จับคู่ระดับพลังงานของคุณกับความหนาของวัสดุและเป้าหมายการผลิต พลังงานที่น้อยกว่าจะทำให้คุณทำงานช้าลงและส่งผลต่อคุณภาพ พลังงานที่เกินจะเพิ่มต้นทุนโดยไม่ได้ประโยชน์หากแอปพลิเคชันของคุณไม่ต้องการพลังงานดังกล่าว
เครื่องตัดเลเซอร์ไททาเนียมมีราคาเท่าไร?
- รุ่นเริ่มต้น (15,000–40,000 ดอลลาร์): โดยทั่วไปแล้วระบบเหล่านี้จะมีขนาดเล็กและมีกำลังไฟฟ้าอยู่ที่ประมาณ 1000 วัตต์ถึง 1500 วัตต์ ออกแบบมาเพื่อการใช้งานเบา เหมาะสำหรับการตัดแผ่นไททาเนียมบางๆ ในห้องปฏิบัติการสร้างต้นแบบ ศูนย์วิจัยและพัฒนา หรือโรงงานผลิตขนาดเล็ก แม้ว่าจะคุ้มต้นทุน แต่ความเร็วในการตัดอาจช้ากว่า ขนาดแท่นตัดเล็กกว่า และคุณสมบัติอัตโนมัติน้อยกว่า
- เครื่องจักรระดับกลาง (40,000–100,000 ดอลลาร์): หมวดหมู่นี้รวมถึงเลเซอร์ไฟเบอร์ในช่วง 2000 วัตต์ถึง 6000 วัตต์ เครื่องจักรเหล่านี้สามารถตัดแผ่นไททาเนียมที่มีความหนาปานกลางถึงหนาได้ โดยมีความเร็วในการตัดและคุณภาพของคมตัดที่ดีกว่า คุณจะพบกับคุณภาพการผลิตที่ดีกว่า ระบบการเคลื่อนไหวที่ได้รับการปรับปรุง และคุณสมบัติต่างๆ เช่น การโฟกัสอัตโนมัติ การควบคุมความสูงแบบคาปาซิทีฟ และการดูดฝุ่นที่มีประสิทธิภาพ เครื่องจักรเหล่านี้เป็นตัวเลือกที่มั่นคงสำหรับร้านรับจ้าง ผู้ผลิตตามสั่ง และผู้ผลิตขนาดกลาง
- ระบบอุตสาหกรรมระดับไฮเอนด์ (100,000–200,000 เหรียญสหรัฐขึ้นไป): เครื่องจักรในระดับนี้ให้กำลังเลเซอร์ 12 กิโลวัตต์ 20 กิโลวัตต์ หรือสูงกว่านั้น ออกแบบมาสำหรับการตัดไททาเนียมหนาต่อเนื่องด้วยความเร็วสูงสูงสุด 15 มิลลิเมตรหรือมากกว่านั้น ระบบเหล่านี้มาพร้อมระบบอัตโนมัติเต็มรูปแบบ ได้แก่ แขนโหลด/ขนถ่าย ซอฟต์แวร์เนสต์ติ้งอัจฉริยะ ห้องนิรภัยแบบปิด และระบบระบายความร้อนขั้นสูง เครื่องจักรเหล่านี้ใช้ในภาคการบินและอวกาศ การต่อเรือ และการป้องกันประเทศ ซึ่งความแม่นยำและปริมาณงานเป็นสิ่งสำคัญ
นอกเหนือจากราคาพื้นฐานแล้ว สิ่งสำคัญคือต้องพิจารณาค่าใช้จ่ายเพิ่มเติม เช่น ระบบก๊าซช่วย (ไนโตรเจนหรืออาร์กอน) เครื่องทำความเย็น เครื่องดูดควัน ชุดบำรุงรักษา และการฝึกอบรม สัญญาการบริการและชิ้นส่วนอะไหล่อาจทำให้การลงทุนระยะยาวเพิ่มขึ้น การเลือกเครื่องจักรที่เหมาะสมไม่ได้ขึ้นอยู่กับราคาเพียงอย่างเดียว แต่ยังขึ้นอยู่กับการจับคู่ความสามารถของระบบกับเป้าหมายการผลิตและมาตรฐานคุณภาพของคุณด้วย
ก๊าซเสริมชนิดใดที่ใช้ในการตัดไททาเนียมด้วยเลเซอร์?
- ไนโตรเจน: ไนโตรเจนเป็นก๊าซช่วยที่ใช้กันอย่างแพร่หลายที่สุดในการตัดไททาเนียม โดยทำหน้าที่เป็นก๊าซป้องกัน โดยแทนที่ออกซิเจนรอบๆ โซนการตัดเพื่อป้องกันการเกิดออกซิเดชันและการเปลี่ยนสี ส่งผลให้ขอบสีเทาเงินสะอาด ไม่มีคราบไหม้หรือออกซิเดชันตกค้าง ไนโตรเจนเหมาะอย่างยิ่งเมื่อขอบมีคุณภาพสูงและทนต่อการกัดกร่อน เช่น ในชิ้นส่วนอากาศยานหรือทางการแพทย์ อย่างไรก็ตาม ไนโตรเจนต้องการแรงดันสูง โดยทั่วไปอยู่ที่ประมาณ 10–20 บาร์ เพื่อประสิทธิภาพที่ดีที่สุด โดยเฉพาะบนแผ่นที่หนากว่า
- อาร์กอน: อาร์กอนเป็นก๊าซเฉื่อยอีกชนิดหนึ่ง โดยเฉพาะอย่างยิ่งเมื่อต้องใช้ความบริสุทธิ์ทางเคมีในระดับสูงสุด อาร์กอนมีน้ำหนักมากกว่าไนโตรเจนและมีราคาแพงกว่า แต่ให้การป้องกันการเกิดออกซิเดชันระหว่างการตัดได้ดีกว่า อาร์กอนมักถูกเลือกใช้ในการตัดชิ้นส่วนไททาเนียมที่มีมูลค่าสูง ซึ่งการสัมผัสออกซิเจนเพียงเล็กน้อยอาจส่งผลต่อความแข็งแรงหรือความเข้ากันได้ทางชีวภาพ นอกจากนี้ อาร์กอนยังเป็นทางเลือกที่ดีเมื่อไม่มีไนโตรเจนหรือต้นทุนไม่ใช่ปัญหาสำคัญ
- อากาศอัด (ไม่แนะนำ): ในขณะที่อากาศอัดใช้ในการตัดโลหะอื่นๆ เช่น เหล็กหรืออลูมิเนียม โดยทั่วไปแล้วจะไม่เหมาะกับไททาเนียม ปริมาณออกซิเจนในอากาศสามารถทำปฏิกิริยากับไททาเนียม ทำให้เกิดขอบไหม้ เกิดออกซิเดชัน และความสมบูรณ์เชิงกลลดลง
การใช้ก๊าซที่เหมาะสม—ภายใต้ความดันและระดับความบริสุทธิ์ที่เหมาะสม—ถือเป็นกุญแจสำคัญในการป้องกันปฏิกิริยาเคมีที่อาจเปลี่ยนแปลงคุณสมบัติของพื้นผิวไททาเนียมได้ ระบบจ่ายก๊าซที่สะอาด แห้ง และมีความบริสุทธิ์สูงมีความสำคัญพอๆ กับก๊าซนั้นเอง หากไม่มีการปิดกั้นก๊าซที่เหมาะสม ขอบไททาเนียมอาจเปลี่ยนเป็นสีน้ำเงิน ม่วง หรือเหลือง ซึ่งบ่งบอกถึงการปนเปื้อนที่อาจส่งผลต่อการใช้งานหรือความสามารถในการเชื่อมของชิ้นส่วนได้
การตัดด้วยเลเซอร์ไททาเนียมจะมีควันหรือสารระเหยออกมาหรือไม่?
- ควันและฝุ่นโลหะ: เมื่อไททาเนียมถูกตัดด้วยเลเซอร์ ลำแสงจะหลอมโลหะและระเหย ทำให้ไททาเนียมออกไซด์ที่มีขนาดเล็กมากถูกปล่อยออกมาในอากาศ อนุภาคเหล่านี้ไม่เป็นพิษโดยเนื้อแท้ แต่สามารถระคายเคืองปอดได้หากสูดดมเข้าไปเป็นเวลานาน การสัมผัสเป็นเวลานานโดยไม่ได้รับการระบายอากาศที่เหมาะสมอาจเพิ่มความเสี่ยงต่อปัญหาทางเดินหายใจ โดยเฉพาะในสภาพแวดล้อมอุตสาหกรรมที่มีปริมาณงานสูง
- ความเสี่ยงจากการเผาไหม้: ไททาเนียมเป็นโลหะที่มีปฏิกิริยา และฝุ่นละอองขนาดเล็กที่เกิดขึ้นอาจติดไฟได้ภายใต้เงื่อนไขบางประการ หากอนุภาคสะสมใกล้แหล่งความร้อนหรือในพื้นที่ปิดโดยไม่ได้สกัดอย่างเหมาะสม ความเสี่ยงจากไฟไหม้จะต่ำแต่เกิดขึ้นจริง สิ่งนี้ทำให้ระบบการสกัดควันและการเก็บฝุ่นมีความจำเป็น
- สภาพแวดล้อมในการตัดเฉื่อย: การใช้ไนโตรเจนหรืออาร์กอนเป็นก๊าซช่วยช่วยลดการเกิดออกซิเดชันและปริมาณผลพลอยได้ในอากาศ นอกจากนี้ ก๊าซเหล่านี้ยังช่วยผลักควันออกจากบริเวณที่ตัดและปรับปรุงคุณภาพการตัดโดยรวมอีกด้วย
การตัดไททาเนียมด้วยเลเซอร์นั้นสะอาดกว่าการตัดพลาสติกที่มีคลอรีนหรือยางสังเคราะห์มาก แต่ก็ไม่ได้ปราศจากการปล่อยมลพิษ การดูดควันที่เหมาะสม การไหลเวียนของอากาศที่ดี และระบบระบายอากาศที่มีการกรองเป็นสิ่งจำเป็นในการรักษาคุณภาพและความปลอดภัยของอากาศ โดยเฉพาะอย่างยิ่งในสภาพแวดล้อมของร้านค้าแบบปิดหรือที่ตัดไททาเนียมอย่างต่อเนื่องในปริมาณมาก
ข้อกำหนดในการบำรุงรักษาเครื่องตัดเลเซอร์ไททาเนียมมีอะไรบ้าง?
- การทำความสะอาดเลนส์และออปติกส์: ต้องตรวจสอบและทำความสะอาดเลนส์ป้องกันและออปติกส์โฟกัสเป็นประจำ การตัดด้วยไททาเนียมจะสร้างอนุภาคออกไซด์ละเอียดที่สามารถเกาะบนเลนส์ ทำให้โฟกัสของลำแสงและความแม่นยำในการตัดลดลง การใช้ผ้าเช็ดเลนส์ที่ไม่เป็นขุยและน้ำยาทำความสะอาดที่ปลอดภัยสำหรับเลนส์เป็นสิ่งสำคัญ เพราะเลนส์ที่สกปรกอาจทำให้คุณภาพขอบเลนส์แย่ลงหรือเลนส์แตกร้าวได้ภายใต้ลำแสงกำลังสูง
- การบำรุงรักษาหัวฉีดและหัวตัด: หัวฉีดตัดต้องสัมผัสกับอุณหภูมิสูงและเศษโลหะ จำเป็นต้องตรวจสอบบ่อยครั้งเพื่อดูว่ามีการสึกหรอ ตะกรันสะสม หรือการเสียรูปหรือไม่ ความเสียหายเพียงเล็กน้อยของหัวฉีดอาจทำให้การไหลของก๊าซไม่สม่ำเสมอ ทำให้เกิดเสี้ยนหรือตัดไม่เสร็จ การติดตั้งบางอย่างรวมถึงระบบทำความสะอาดหัวฉีดอัตโนมัติ แต่ยังคงแนะนำให้ตรวจสอบด้วยตนเอง
- การตรวจสอบระบบแก๊สช่วย: เนื่องจากการตัดไททาเนียมต้องอาศัยไนโตรเจนหรืออาร์กอนที่มีความบริสุทธิ์สูง ท่อแก๊ส ตัวควบคุมแรงดัน และตัวกรองจึงต้องไม่มีรอยรั่วและสะอาด ความชื้นหรือสิ่งปนเปื้อนในแก๊สช่วยอาจทำให้เกิดออกซิเดชันที่ขอบตัดและส่งผลต่อคุณภาพของผิวสำเร็จ การตรวจสอบอัตราการไหลและแรงดันในถังยังช่วยหลีกเลี่ยงเวลาหยุดทำงานที่ไม่ได้วางแผนไว้ได้อีกด้วย
- การบริการระบบทำความเย็น: เลเซอร์ไฟเบอร์ใช้ระบบทำความเย็นแบบวงจรปิดเพื่อควบคุมอุณหภูมิ ระบบเหล่านี้จะต้องได้รับการล้างและเติมน้ำเป็นระยะ และควรตรวจสอบเครื่องทำความเย็นว่ามีฝุ่นและเศษวัสดุที่อาจลดประสิทธิภาพหรือไม่ ความร้อนสูงเกินไปอาจลดอายุการใช้งานของแหล่งกำเนิดแสงเลเซอร์และทำให้เกิดความล้มเหลวอย่างกะทันหัน
- แหล่งเลเซอร์และการบำรุงรักษาระบบไฟฟ้า: แม้ว่าเลเซอร์ไฟเบอร์จะต้องการการบำรุงรักษาน้อยกว่าแหล่ง CO2 แต่เครื่องกำเนิดเลเซอร์ ระบบขับเคลื่อน และแผงควบคุมยังคงต้องมีการตรวจสอบเป็นระยะ ซึ่งรวมถึงการตรวจสอบความสมบูรณ์ของสายเคเบิล การเชื่อมต่อกราวด์ และตัวกรองพัดลมเพื่อดูว่ามีฝุ่นเกาะหรือไม่ เครื่องจักรระดับไฮเอนด์หลายเครื่องมีการตรวจสอบเพื่อให้ภารกิจนี้ง่ายขึ้น
- การดูดควันและการกรอง: เนื่องจากการตัดไททาเนียมทำให้เกิดอนุภาคโลหะละเอียด จึงต้องเปลี่ยนตัวกรองของเครื่องดูดควันเป็นประจำ การกรองที่ไม่ดีไม่เพียงแต่ส่งผลกระทบต่อคุณภาพอากาศเท่านั้น แต่ยังทำให้ฝุ่นละอองเกาะภายในเครื่องได้ ทำให้มีความเสี่ยงต่อการเกิดไฟฟ้าลัดวงจรหรือไฟไหม้ภายในเครื่องเพิ่มขึ้น
- ซอฟต์แวร์และการสอบเทียบ: ระบบการเคลื่อนที่และเซ็นเซอร์อาจเคลื่อนตัวไปตามกาลเวลา การสอบเทียบใหม่เป็นระยะๆ ช่วยให้มั่นใจว่าหัวตัดจะเรียงตัวถูกต้อง และการอัปเดตซอฟต์แวร์จะเพิ่มประสิทธิภาพในการตัด ลดของเสีย และเพิ่มประสิทธิภาพการทำงาน ผู้ผลิตบางรายมีขั้นตอนการสอบเทียบอัตโนมัติ แต่ควรมีการตรวจสอบ
การบำรุงรักษาตามปกติไม่ได้เป็นเพียงการหลีกเลี่ยงการเสียหายเท่านั้น แต่ยังส่งผลโดยตรงต่อความสม่ำเสมอของการตัด คุณภาพของชิ้นส่วน และความปลอดภัย เครื่องตัดเลเซอร์ไททาเนียมที่ได้รับการบำรุงรักษาอย่างดีจะช่วยให้ตัดได้สะอาดขึ้น ลดเวลาหยุดทำงาน และเครื่องจักรมีอายุการใช้งานยาวนานขึ้น ทำให้การดูแลป้องกันเป็นการลงทุนที่ชาญฉลาดสำหรับเวิร์กโฟลว์การผลิตใดๆ
การตัดด้วยเลเซอร์ไททาเนียมปลอดภัยหรือไม่?
- การสัมผัสควันและอนุภาค: การตัดไททาเนียมทำให้เกิดฝุ่นโลหะละเอียดและควันไททาเนียมออกไซด์ แม้ว่าจะไม่เป็นพิษอย่างชัดเจนเหมือนจากพีวีซีหรือยางบางชนิด แต่อนุภาคเหล่านี้สามารถระคายเคืองปอดและเป็นอันตรายได้หากสัมผัสเป็นเวลานาน ระบบดูดควันที่มีประสิทธิภาพสูงพร้อมการกรองที่เหมาะสมมีความจำเป็นเพื่อรักษาคุณภาพอากาศและป้องกันความเสี่ยงจากการสูดดม
- ความเสี่ยงจากการเผาไหม้: ไททาเนียมสามารถติดไฟได้ในรูปของอนุภาคขนาดเล็ก และอาจติดไฟได้เมื่อได้รับความร้อนสูง ประกายไฟและฝุ่นที่เกิดขึ้นระหว่างการตัดอาจก่อให้เกิดอันตรายจากไฟไหม้ได้หากปล่อยให้สะสมหรือสัมผัสกับวัสดุไวไฟอื่นๆ เครื่องจักรจะต้องมีระบบควบคุมประกายไฟในตัว ระบบดับเพลิงอัตโนมัติ (ในบางกรณี) และผู้ปฏิบัติงานไม่ควรละเลยระบบล็อกนิรภัยหรือปล่อยให้ระบบทำงานโดยไม่มีใครดูแลระหว่างการตัด
- รังสีเลเซอร์: เลเซอร์ไฟเบอร์ทำงานด้วยพลังงานสูงและใช้แสงอินฟราเรดที่มองไม่เห็น รังสีเลเซอร์โดยตรงหรือที่สะท้อนกลับสามารถสร้างความเสียหายร้ายแรงต่อดวงตาและผิวหนังได้ เครื่องจักรที่ปิดสนิท แผงเข้าที่เชื่อมต่อกัน และหน้าต่างป้องกันจะช่วยป้องกันการได้รับรังสีโดยไม่ได้ตั้งใจ ผู้ปฏิบัติงานควรปฏิบัติตามมาตรฐานความปลอดภัยของเลเซอร์และใช้อุปกรณ์ป้องกันส่วนบุคคล (PPE) ตามความจำเป็น
- แรงดันแก๊สช่วย: ก๊าซเฉื่อย เช่น ไนโตรเจนหรืออาร์กอน ถูกใช้ภายใต้แรงดันสูงเพื่อป้องกันการตัด แม้ว่าก๊าซเหล่านี้จะปลอดภัยและไม่ทำปฏิกิริยา แต่การรั่วไหลหรือการระบายอากาศที่ไม่ดีอาจทำให้ออกซิเจนในพื้นที่จำกัดถูกแทนที่ ทำให้เกิดภาวะขาดอากาศหายใจได้ การตรวจสอบการรั่วไหลเป็นประจำและโปรโตคอลการจัดเก็บก๊าซที่เหมาะสมจะช่วยลดความเสี่ยงนี้
- ความปลอดภัยทางกลและทางไฟฟ้า: เช่นเดียวกับระบบ CNC ในอุตสาหกรรมอื่นๆ เครื่องตัดเลเซอร์ประกอบด้วยชิ้นส่วนที่เคลื่อนไหว อุปกรณ์อิเล็กทรอนิกส์แรงดันสูง และส่วนประกอบความร้อน เจ้าหน้าที่บำรุงรักษาต้องได้รับการฝึกอบรมอย่างเหมาะสม และควรมีขั้นตอนการล็อกเอาต์/แท็กเอาต์ระหว่างการให้บริการ
การตัดไททาเนียมด้วยเลเซอร์นั้นปลอดภัยหากใช้อย่างถูกต้อง แต่ต้องใส่ใจในรายละเอียด เมื่อสกัด ป้องกัน ตรวจสอบ และฝึกอบรมผู้ปฏิบัติงานอย่างถูกต้อง กระบวนการนี้จะกลายเป็นวิธีการผลิตชิ้นส่วนไททาเนียมที่สะอาด ควบคุมได้ และมีประสิทธิภาพสำหรับอุตสาหกรรมการบิน การแพทย์ และวิศวกรรม
ปัญหาที่พบบ่อยที่สุดในการตัดไททาเนียมด้วยเลเซอร์คืออะไร?
- การเกิดออกซิเดชันและการเปลี่ยนสีของขอบ: ปัญหาที่เกิดขึ้นบ่อยที่สุดอย่างหนึ่งคือการเกิดออกซิเดชันที่ขอบตัด ไททาเนียมทำปฏิกิริยากับออกซิเจนอย่างรวดเร็วที่อุณหภูมิสูง ทำให้เกิดการเปลี่ยนสีเป็นสีน้ำเงิน ม่วง หรือเหลือง ซึ่งไม่เพียงแต่ส่งผลต่อรูปลักษณ์เท่านั้น แต่ยังส่งผลต่อความสามารถในการเชื่อมและความต้านทานการกัดกร่อนได้อีกด้วย การใช้ไนโตรเจนหรืออาร์กอนที่มีความบริสุทธิ์สูงเป็นก๊าซช่วยจะช่วยป้องกันปัญหานี้ได้ แต่แรงดันก๊าซที่ไม่เหมาะสมหรือท่อก๊าซที่ปนเปื้อนก็ยังคงทำให้เกิดการออกซิเดชันได้
- คุณภาพการตัดต่ำหรือการเกิดเสี้ยน: หากกำลังเลเซอร์ ความเร็ว หรือโฟกัสไม่ได้รับการปรับให้เหมาะสม ขอบที่ตัดอาจเกิดเสี้ยน ตะกรัน หรือพื้นผิวไม่เรียบ ซึ่งอาจเกิดขึ้นได้ง่ายขึ้นหากใช้ไททาเนียมที่หนากว่าหรือหัวฉีดที่สึกหรอ การรักษาตำแหน่งโฟกัสที่เหมาะสมและให้แน่ใจว่าเส้นทางลำแสงสะอาดเป็นสิ่งสำคัญสำหรับขอบที่เรียบและไม่มีตะกรัน
- ความเสียหายจากการสะท้อนกลับ: การสะท้อนแสงสูงของไททาเนียมอาจทำให้เกิดการสะท้อนกลับซึ่งจะสร้างความเสียหายให้กับหัวเลเซอร์ได้หากไม่ได้รับการจัดการอย่างถูกต้อง เลเซอร์ไฟเบอร์มีแนวโน้มที่จะเกิดปัญหานี้น้อยกว่าเลเซอร์ CO2 แต่การจัดตำแหน่งที่ไม่เหมาะสมหรือใช้เลนส์ที่ไม่เหมาะกับโลหะที่สะท้อนแสงก็ยังคงก่อให้เกิดความเสี่ยงได้ การเคลือบป้องกันแสงสะท้อนและระบบป้องกันการสะท้อนกลับจะช่วยบรรเทาปัญหานี้ได้
- ความไม่เสถียรของการตัดบนชิ้นส่วนหนา: ไททาเนียมที่มีความหนามากกว่า 8–10 มม. จะตัดได้ยากกว่าอย่างสม่ำเสมอ การตัดอาจแคบลง หยาบขึ้น หรืออาจไม่สามารถตัดได้สำเร็จเนื่องจากการไหลของก๊าซไม่ดีหรือกำลังเลเซอร์ไม่เพียงพอ เลเซอร์กำลังสูง (12 กิโลวัตต์ขึ้นไป) และก๊าซช่วยอัดมักจำเป็นสำหรับการรักษาเสถียรภาพผ่านวัสดุหนา
- การใช้ก๊าซสูง: การตัดไททาเนียมต้องใช้ก๊าซเฉื่อยที่มีแรงดันสูงเพื่อหลีกเลี่ยงการเกิดออกซิเดชัน ซึ่งอาจนำไปสู่การใช้ไนโตรเจนหรืออาร์กอนในปริมาณสูง การรั่วไหลในท่อก๊าซหรือการควบคุมการไหลที่ไม่มีประสิทธิภาพอาจทำให้ต้นทุนการดำเนินงานเพิ่มสูงขึ้นอย่างมาก
- โซนที่ได้รับผลกระทบจากความร้อน (HAZ): กำลังเลเซอร์ที่มากเกินไปหรือความเร็วในการตัดที่ช้าอาจทำให้เกิดโซนที่ได้รับผลกระทบจากความร้อนขนาดใหญ่ ซึ่งโลหะโดยรอบจะเปลี่ยนโครงสร้างจุลภาค ซึ่งอาจลดความแข็งแรงของความล้าหรือทำให้ชิ้นส่วนที่มีความแม่นยำบิดเบี้ยวได้ โดยเฉพาะอย่างยิ่งในอวกาศและการใช้งานทางการแพทย์
- การสะสมของควันและอนุภาค: ไททาเนียมผลิตฝุ่นโลหะละเอียดในระหว่างการตัด หากระบบดูดอุดตันหรือทำงานได้ต่ำกว่ามาตรฐาน อนุภาคเหล่านี้อาจสะสม ทำให้เกิดความเสี่ยงต่อการเกิดไฟไหม้และทำลายคุณภาพอากาศ จำเป็นต้องเปลี่ยนตัวกรองและทำความสะอาดท่อเป็นประจำเพื่อหลีกเลี่ยงปัญหานี้
- ปัญหาการสึกหรอและการจัดตำแหน่งของหัวฉีด: อนุภาคไททาเนียมมีฤทธิ์กัดกร่อนและสามารถกัดกร่อนปลายหัวฉีดได้ในระยะยาว ส่งผลให้การไหลของก๊าซหยุดชะงัก และทำให้การตัดหรือการระเบิดไม่ดี การตรวจสอบและเปลี่ยนหัวฉีดเป็นประจำถือเป็นปัจจัยสำคัญต่อประสิทธิภาพที่สม่ำเสมอ
แม้จะมีความท้าทายเหล่านี้ แต่ไททาเนียมยังคงเป็นวัสดุที่มีประโยชน์และมีประโยชน์สำหรับการตัดด้วยเลเซอร์ โดยเฉพาะอย่างยิ่งเมื่อมีการตั้งค่าเครื่องจักร การบำรุงรักษา และระบบความปลอดภัยที่เหมาะสม การแก้ไขปัญหาทั่วไปเหล่านี้ตั้งแต่เนิ่นๆ ช่วยให้ตัดได้สะอาดขึ้น ต้นทุนลดลง และการทำงานปลอดภัยยิ่งขึ้น
รับโซลูชันการตัดไททาเนียม
เลือกจากหน่วยขนาดกะทัดรัด 1kW สำหรับการสร้างต้นแบบสายเครนขนาดสูงสุด 40kW สำหรับการผลิตตลอด 24 ชั่วโมงทุกวัน แพ็คเกจทั้งหมดประกอบด้วยซอฟต์แวร์ CNC nesting การควบคุมความสูงแบบเก็บประจุ และระบบดูดควันแบบบูรณาการ รวมถึงการวินิจฉัยจากระยะไกลเพื่อรักษาเวลาการทำงานให้สูงกว่า 7% ทีมแอปพลิเคชันของเรามีไลบรารีพารามิเตอร์การตัด การทดลองตัวอย่าง และการฝึกอบรมผู้ปฏิบัติงาน เพื่อให้คุณมีประสิทธิภาพตั้งแต่วันแรก แผนบริการอย่างต่อเนื่อง สต็อคชิ้นส่วนอะไหล่ และการตรวจสอบการเพิ่มประสิทธิภาพกระบวนการช่วยให้มั่นใจได้ว่าการลงทุนของคุณจะให้ผลตอบแทนอย่างต่อเนื่อง
พร้อมที่จะยกระดับการผลิตไททาเนียมของคุณหรือยัง? ติดต่อเรา ทันทีเพื่อรับคำปรึกษาเฉพาะสำหรับคุณและใบเสนอราคาที่รวดเร็วและมีการแข่งขัน