
Introdução
O corte CNC de vidro pode ser aplicado a uma ampla variedade de tipos de vidro, incluindo vidro temperado, vidro laminado, vidro fosco, vidro borossilicato e painéis de vidro coloridos ou decorativos. É amplamente utilizado em setores como design arquitetônico, decoração de interiores, automotivo, eletrônico e de sinalização. As aplicações incluem espelhos personalizados, painéis decorativos, componentes de móveis de vidro, boxes para chuveiro e recortes precisos para dispositivos eletrônicos. O corte CNC de vidro oferece uma combinação de precisão, repetibilidade e versatilidade, tornando-se uma tecnologia essencial para a fabricação moderna de vidro. Sua capacidade de produzir designs complexos, mantendo a integridade do material, fez dele um método preferido tanto para aplicações funcionais quanto decorativas em vidro.
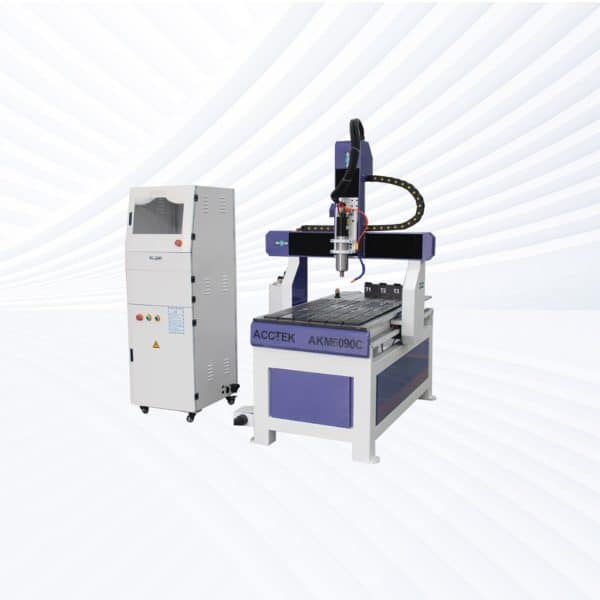
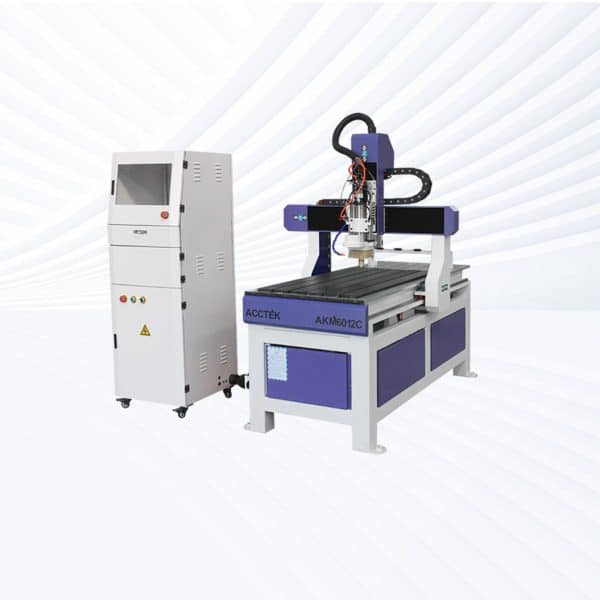
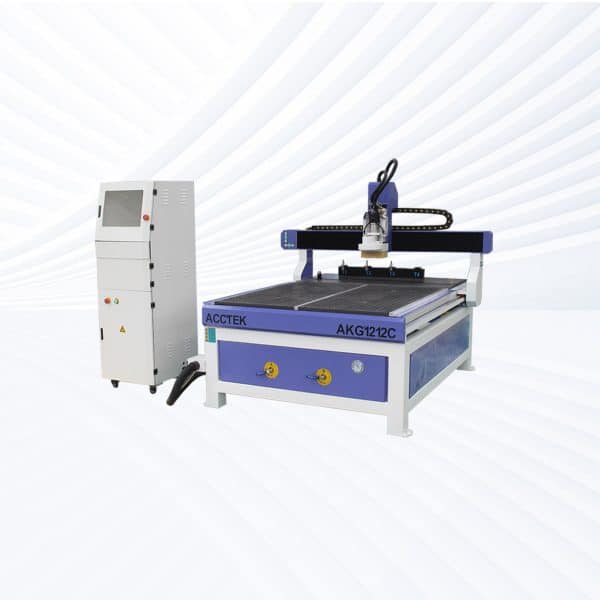
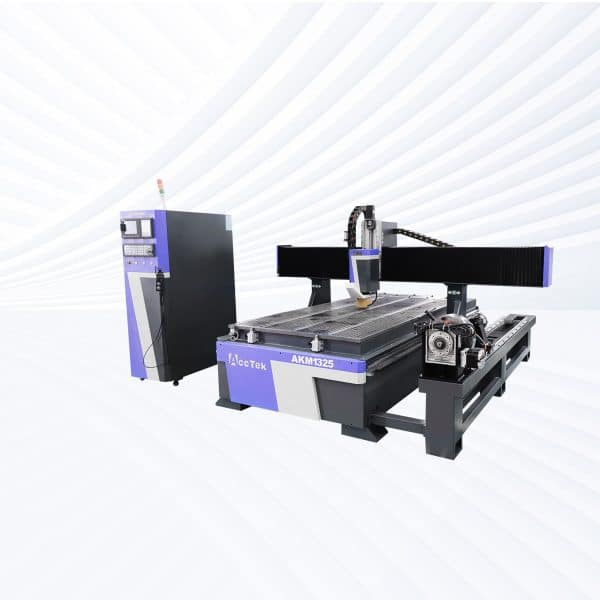
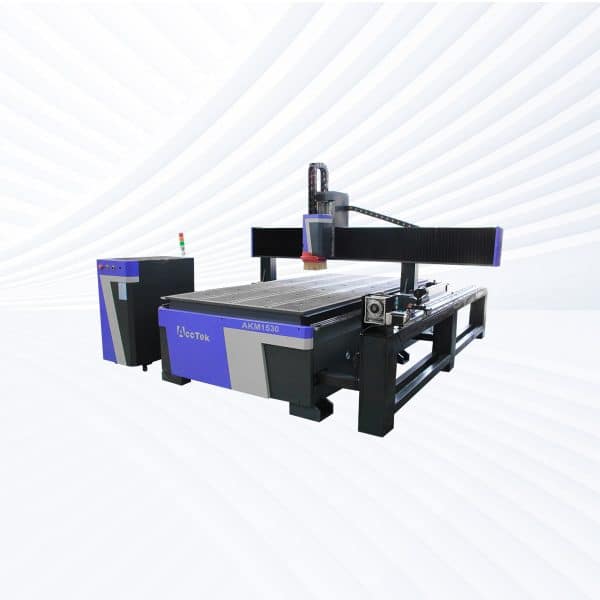
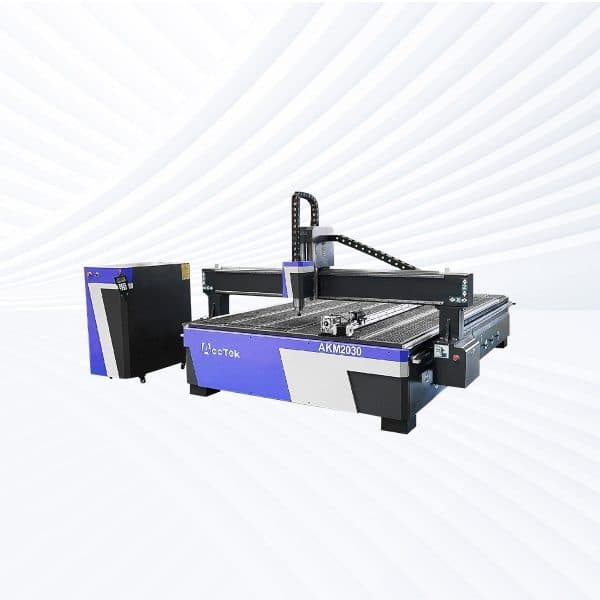
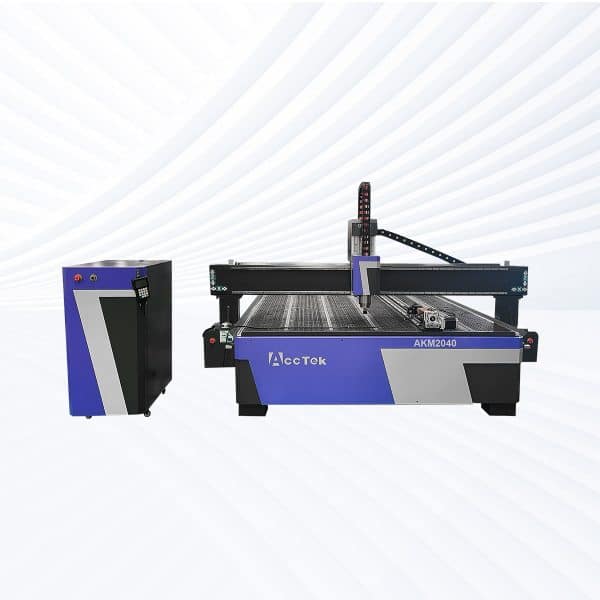
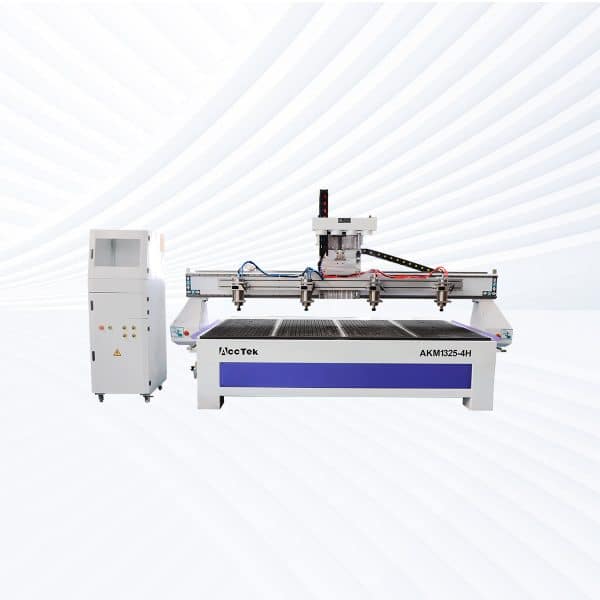
Vantagens do corte CNC em vidro
Alta Precisão e Exatidão
O roteamento CNC garante corte, modelagem e gravação precisos em vidro. Os percursos das ferramentas controlados por computador mantêm tolerâncias rigorosas, permitindo que os fabricantes produzam designs complexos, padrões detalhados e componentes consistentemente precisos, sem risco de rachaduras ou lascas.
Capacidade de criar designs complexos
As fresadoras CNC podem produzir geometrias complexas, curvas e padrões 3D em vidro que são difíceis ou impossíveis de se obter manualmente. Isso as torna ideais para painéis decorativos, sinalização, espelhos e elementos arquitetônicos com designs artísticos ou funcionais complexos.
Resultados consistentes e repetíveis
Uma vez programadas, as fresadoras CNC podem reproduzir componentes de vidro idênticos repetidamente com a mesma qualidade. Essa repetibilidade é essencial para a produção em larga escala, garantindo dimensões uniformes, acabamentos lisos e desempenho confiável em diversas peças.
Versatilidade entre os tipos de vidro
A usinagem CNC é compatível com diversos materiais de vidro, incluindo vidro temperado, laminado, fosco, borossilicato e decorativo. Essa versatilidade permite que os fabricantes trabalhem com aplicações funcionais e estéticas, mantendo a precisão e minimizando o desperdício de material.
Desperdício de material reduzido
Trajetórias de ferramentas CNC otimizadas removem apenas o material necessário, minimizando quebras e desperdício. O controle preciso das velocidades de corte e a seleção da ferramenta ajudam a preservar a integridade do vidro, reduzindo custos e melhorando a eficiência geral da produção.
Produtividade e automação aprimoradas
O roteamento CNC automatiza o processo de usinagem de vidro, permitindo operação contínua com supervisão mínima. Isso aumenta a velocidade de produção, reduz a dependência de mão de obra e permite que os fabricantes cumpram prazos com eficiência, mantendo a alta qualidade dos produtos.
Materiais Compatíveis
- Vidro flutuante transparente
- Vidro temperado
- UltraVue®
- vidro fosco
- Vidro colorido
- Vidro com baixo teor de ferro
- Vidro de borossilicato
- Copo de refrigerante de limão
- Vidro de chumbo
- Vidro colorido
- Vidro estampado
- Vidro Texturizado
- Espelho de vidro
- Vidro pintado de volta
- Vidro gravado com ácido
- Vidro Jateado
- Vidro Isolado (IGU)
- Vidro de segurança
- vidro temperado
- Vidro a prova de balas
- Vidro resistente ao fogo
- Vidro revestido de cerâmica
- Vidro inteligente/Vidro comutável
- Painéis de vidro para móveis
- Prateleiras de vidro
- Tampos de mesa de vidro
- O vidro óptico
- Vidro da exposição
- Arte decorativa em vidro: peças de vidro.
- Vitral
- Vidro reflexivo
- Vidro anti-reflexo
- Vidro antirriscos
- Vidro quimicamente reforçado
- Vidro Solar
- Telhas de vidro
- Vidro Chanfrado
- Vidro curvo
- Vidro fundido
- Vidro laminado colorido
Fresagem CNC versus outros métodos de gravação
| Item de comparação | Roteamento CNC | Gravação a laser | gravura à mão | Ataque Químico |
|---|---|---|---|---|
| Método de processamento | Utiliza ferramentas rotativas ou revestidas de diamante controladas por computador para remover mecanicamente o material de vidro. | Utiliza um feixe de laser focalizado para marcar ou gravar a superfície. | Escultura ou gravura manual com ferramentas manuais. | Utiliza produtos químicos para corroer ou dissolver a superfície seletivamente. |
| Precisão e exatidão | Altíssimo desempenho devido aos percursos de ferramentas controlados por computador; adequado para padrões detalhados. | Alta eficácia para marcações superficiais, mas limitada para cortes profundos. | A precisão depende da habilidade do operador; difícil de replicar. | Precisão moderada; depende de mascaramento adequado e controle químico. |
| Controle de profundidade | Excelente controle para gravação e corte, tanto rasos quanto profundos. | Limitada principalmente à gravação superficial; o controle de profundidade é mínimo. | Variável; depende da habilidade manual e da pressão aplicada. | Limitado a gravuras superficiais; cortes profundos são desafiadores. |
| Capacidade de design complexo | Capaz de criar formas 2D e 3D complexas e contornos detalhados. | Ideal para desenhos 2D detalhados e texto. | Projetos complexos são possíveis, mas lentos e inconsistentes. | Ideal para padrões simples e repetíveis. |
| Eficiência na remoção de materiais | Eficiente para cortar, moldar e gravar painéis de vidro. | Remoção limitada de material; principalmente marcação superficial. | Lento; o processo manual remove pouco material de cada vez. | Lento; depende da reação química e do tempo de exposição. |
| Velocidade de produção | Alta velocidade; automatizado para produção em larga escala. | Rápido para marcação; mais lento para gravação profunda. | Lento devido ao esforço manual. | Moderado; depende do tempo da reação química. |
| Repetibilidade | Altamente repetível; peças idênticas podem ser produzidas em lotes. | Altamente repetível com controle digital. | Difícil de reproduzir; os resultados variam conforme o operador. | Repetibilidade moderada; dependente de mascaramento consistente. |
| Revestimento de superfície | Produz bordas suaves e limpas quando otimizado corretamente. | Marcas de gravação suaves; podem causar ligeira descoloração nas bordas. | Varia de acordo com a habilidade; frequentemente desigual. | Pode produzir uma gravação suave; as bordas podem necessitar de acabamento. |
| Nível de Automação | Totalmente automatizado com programação CAD/CAM. | Totalmente automatizado com controle digital a laser. | Totalmente manual. | Semi-automatizado; requer mascaramento e manuseio de produtos químicos. |
| Compatibilidade de Material | Compatível com vidro temperado, laminado, fosco e decorativo. | Alguns tipos de vidro podem rachar ou descolorir sob o calor do laser. | Funciona com vidro macio ou fino; apresenta dificuldades com vidro grosso ou temperado. | Limitado; depende da compatibilidade química. |
| Desgaste da ferramenta | Ferramentas revestidas de diamante sofrem desgaste com o tempo, mas duram mais com o uso adequado. | Sem desgaste mecânico; o laser emite energia luminosa. | As ferramentas manuais precisam ser afiadas com frequência. | Sem desgaste mecânico; os produtos químicos precisam ser repostos. |
| Eficiência de custos (produção em larga escala) | Uma solução economicamente viável para corte e gravação de vidro em grande volume. | Opção econômica para marcação de superfícies e trabalhos decorativos. | Processo que demanda muita mão de obra; custo mais elevado para grandes lotes. | Custo moderado; o descarte de produtos químicos aumenta a despesa. |
| Considerações de segurança | Requer sistema de coleta de poeira, proteção ocular e dispositivos de segurança para a máquina. | Requer medidas de segurança a laser, ventilação adequada e proteção ocular. | Menor risco; depende do manuseio seguro de ferramentas afiadas. | Requer medidas de segurança química, luvas e ventilação. |
| Impacto Ambiental | Produz pó de vidro; gera resíduos químicos mínimos. | Baixa geração de resíduos físicos; pode produzir vapores ou fumaça. | Impacto ambiental mínimo. | Gera resíduos químicos que devem ser descartados adequadamente. |
| Aplicações típicas | Painéis arquitetônicos, espelhos, vidros decorativos e componentes eletrônicos. | Sinalização, gravação, marcação, demarcação de superfícies. | Arte em vidro, decorações personalizadas, gravuras em pequena escala. | Placas de circuito impresso, gravação em vidro e padrões decorativos. |
Capacidade de roteamento CNC
| item | Corte | Gravura | Perfuração | Embolsando | escultura | Encaixe | Acabamento Superficial | Contorno 3D |
|---|---|---|---|---|---|---|---|---|
| Madeira macia | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado |
| Madeira de lei | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado |
| MDF | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado |
| Compensado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado |
| Acrílico | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado |
| PVC | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado |
| ABS | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado |
| coroplast | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Limitada |
| Alumínio: | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado |
| Resina | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado |
| Cobre | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado |
| Vidro | Limitada | gravação rasa apenas | Limitada | Limitada | Limitada | Limitada | Limitada | Limitada |
| Espuma | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Limitada |
| Caucho | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Limitada |
| composto | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado |
| Mármore | Limitada | gravação rasa apenas | Suportado | Apenas para guardar | Limitada | Suportado | Suportado | Suportado |
| Granito | Limitada | gravação rasa apenas | Suportado | Apenas para guardar | Limitada | Suportado | Suportado | Suportado |
| Couro | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Limitada |
| Tecidos | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Suportado | Limitada |
| Cerâmica | Limitada | gravação rasa apenas | Limitada | Limitada | Limitada | Limitada | Polimento apenas da superfície | Limitada |
Aplicações da Fresagem CNC em Vidro
Nos setores de arquitetura e design de interiores, o vidro fresado por CNC é utilizado para divisórias personalizadas, painéis decorativos, boxes de chuveiro, espelhos e corrimãos de escada. Os designers contam com a fresagem CNC para criar padrões complexos, bordas chanfradas, superfícies foscas e motivos gravados que aprimoram o apelo estético, mantendo a integridade estrutural. A indústria automotiva também se beneficia da fresagem CNC de vidro para para-brisas, janelas e painéis decorativos internos. As fresadoras CNC permitem moldagem precisa, recortes e designs personalizados para fins de segurança e estética. Na eletrônica e tecnologia, a fresagem CNC é utilizada para fabricar componentes de vidro para telas, displays, painéis sensíveis ao toque e capas protetoras. O processo garante espessura consistente, bordas lisas e dimensões precisas, que são essenciais para o desempenho e a durabilidade.
A usinagem CNC de vidro também é utilizada em sinalização e arte decorativa. Desenhos foscos, gravados ou entalhados em vidro são comumente produzidos para logotipos corporativos, prêmios, troféus e instalações decorativas. A precisão da usinagem CNC permite a criação de textos, logotipos e padrões detalhados que são difíceis de obter manualmente. Outras aplicações incluem móveis personalizados, luminárias, equipamentos de laboratório e componentes industriais especiais que exigem usinagem de vidro de alta qualidade. A usinagem CNC de vidro oferece flexibilidade, precisão e repetibilidade, tornando-se indispensável para a fabricação moderna de vidro em ambientes comerciais e industriais.
Depoimentos de clientes
Recursos relacionados
Guia de operação de segurança do roteador CNC
Este artigo explica os procedimentos essenciais de segurança, prevenção de riscos, EPI (Equipamento de Proteção Individual), configuração de ferramentas, fixação de peças, operação de máquinas, manutenção e resposta a emergências.
Como bloquear o ruído de roteadores CNC?
Este artigo explora maneiras práticas de bloquear o ruído de roteadores CNC, incluindo otimização de corte, controle de vibração, cabines acústicas, isolamento de equipamentos auxiliares e isolamento acústico da oficina.
O que são roteadores CNC 3D?
Este artigo explora o que são roteadores CNC 3D, como funcionam e os principais tipos, componentes, software, materiais, aplicações, benefícios, limitações, práticas de segurança, manutenção e fatores de seleção.
Como programar roteadores CNC?
Este artigo é um guia prático de programação para roteadores CNC, abordando configurações CAD, trajetórias de ferramentas CAM, conceitos básicos de código G, taxa de avanço, fixação da peça, verificações de segurança, configurações de material e solução de problemas.
Perguntas frequentes
Qual é a precisão de roteamento CNC para vidro?
- Precisão Dimensional: A precisão da usinagem CNC em vidro é determinada principalmente pela calibração da máquina, seleção de ferramentas e fixação. Roteadores CNC de alta gama, com estruturas rígidas e guias lineares de precisão, podem atingir uma precisão posicional de algumas centésimas de milímetro. No entanto, a fragilidade do vidro introduz variabilidade. Leves vibrações ou suporte irregular podem causar microfissuras ou lascas, reduzindo a precisão efetiva dos cortes ou das gravações.
- Considerações sobre as ferramentas: Fresar vidro requer ferramentas especiais revestidas de diamante ou abrasivas que minimizem o estresse de contato enquanto removem o material com eficácia. Mesmo com as melhores ferramentas, a dureza do material limita a agressividade com que a fresadora pode remover o vidro. Passagens rasas e taxas de avanço cuidadosas são necessárias para manter a integridade da borda, o que afeta a precisão com que as dimensões finais correspondem ao projeto CAD.
- Acabamento da Superfície e Integridade das Bordas: A alta precisão no corte CNC de vidro está intimamente ligada à qualidade das bordas. Detalhes finos e tolerâncias rigorosas podem ser alcançados em aplicações de gravação, mas o corte ou fresagem em profundidade total pode causar fraturas que comprometem a consistência dimensional. Bordas lisas e polidas geralmente são obtidas apenas por meio de acabamento secundário, como retificação ou polimento, o que costuma ser necessário para peças de precisão, como painéis de vidro ou elementos decorativos.
- Fixação e suporte: A fixação adequada do vidro é fundamental para manter a precisão. Qualquer movimento, vibração ou suporte irregular pode resultar em rachaduras ou desalinhamento. Mesas de vácuo, grampos acolchoados ou dispositivos de fixação personalizados ajudam a estabilizar a peça, reduzindo o risco de erros dimensionais e garantindo resultados consistentes em operações repetidas.
- Precisão prática: Na prática, a usinagem CNC em vidro permite gravações precisas, perfis rasos e ranhuras com tolerâncias adequadas para aplicações decorativas, funcionais ou arquitetônicas. O corte mecânico em profundidade total é limitado, e a alta precisão é alcançada principalmente quando combinada com velocidades controladas, trajetórias de ferramenta otimizadas e suporte cuidadoso da peça.
A precisão da usinagem CNC em vidro depende da precisão da máquina, da seleção da ferramenta, das taxas de avanço e da fixação. Embora a gravação e o perfilamento rasos possam alcançar alta precisão posicional, a fragilidade do vidro limita a usinagem em profundidade total e a qualidade das bordas. A precisão geralmente é suficiente para gravações decorativas ou funcionais, mas um acabamento secundário costuma ser necessário para componentes com dimensões completas.
Quais são as limitações da usinagem CNC em vidro?
- Fragilidade e fissuras: O vidro é extremamente frágil, o que o torna propenso a microfissuras ou fraturas durante o corte mecânico. Mesmo vibrações leves da ferramenta, pressão irregular ou mudanças rápidas de avanço podem causar quebra. Isso torna o corte em espessura total com fresadoras CNC praticamente inviável; a maioria das operações se limita à gravação superficial, perfilamento raso ou ranhuras.
- Lascamento nas bordas: O fresamento de vidro frequentemente produz bordas lascadas ou ásperas, especialmente em cantos ou recortes pequenos. Obter bordas limpas e lisas exige um controle preciso da velocidade de avanço, da rotação do fuso e da profundidade de corte. Mesmo com configurações otimizadas, a qualidade da borda raramente é tão precisa quanto em materiais mais macios ou no corte a laser, sendo frequentemente necessário um acabamento secundário, como o polimento.
- Remoção limitada de material: O fresamento mecânico não consegue remover grandes volumes de vidro de forma eficiente. Cortes profundos não são viáveis sem o risco de fraturas, tornando extremamente difícil a usinagem de formas 3D complexas ou painéis espessos. Portanto, o processo é mais adequado para gravações decorativas, incrustações superficiais ou texturização precisa de superfícies do que para fabricação estrutural.
- Desgaste e custo das ferramentas: O vidro é altamente abrasivo, o que acelera o desgaste das ferramentas de corte. Brocas diamantadas ou especiais são necessárias para evitar o rápido desgaste, mas essas ferramentas são caras e exigem manuseio cuidadoso. A substituição frequente de ferramentas aumenta os custos de produção e pode atrasar as operações.
- Desafios de Fixação: O vidro deve estar perfeitamente apoiado para evitar vibrações ou movimentos durante o fresamento. Qualquer instabilidade pode causar fraturas ou gravações irregulares. Mesas de vácuo, grampos acolchoados ou suportes personalizados são essenciais, mas aumentam a complexidade da configuração e podem limitar o tamanho ou a geometria da peça.
- Sensibilidade ao calor: Embora o vidro seja menos sensível ao calor do que os plásticos, a usinagem em alta velocidade gera atrito que pode induzir tensão térmica. O aquecimento irregular pode levar a microfissuras ou defeitos superficiais, que são difíceis de detectar até o pós-processamento.
- Aplicações práticas limitadas: Devido a essas limitações, o corte CNC de vidro restringe-se principalmente à gravação superficial, texturização ou ranhuras na superfície. Cortes de profundidade total, modelagem 3D ou produção de componentes estruturais de vidro geralmente não são viáveis com roteadores CNC convencionais.
As principais limitações da usinagem CNC de vidro incluem fragilidade e fissuras, lascamento das bordas, profundidade de corte limitada, alto desgaste da ferramenta, dificuldades de fixação e estresse térmico. Embora a usinagem CNC possa criar designs de superfície detalhados ou perfis rasos, ela não é adequada para cortes completos ou fabricação 3D complexa de componentes de vidro.
Como a velocidade do fuso afeta o corte de vidro por CNC?
- Impacto na Qualidade de Corte: Altas velocidades de rotação aumentam a velocidade da fresa, o que pode produzir gravações mais suaves e detalhes mais precisos no fresamento de vidro. No entanto, velocidades excessivamente altas geram atrito e calor, o que pode causar microfissuras ou tensões térmicas no vidro. Esses defeitos podem não ser imediatamente visíveis, mas podem comprometer a integridade estrutural ou levar ao lascamento nas bordas.
- Engate da ferramenta e tensão no material: Rotações mais baixas do fuso reduzem o atrito e a geração de calor, mas também diminuem a velocidade de remoção de material. Se o fuso girar muito lentamente, a ferramenta de corte pode aplicar pressão irregular, arrastando-se pela superfície em vez de cortar de forma limpa. Isso pode deixar bordas ásperas, gravações inconsistentes ou arranhões. A velocidade ideal do fuso equilibra o corte suave com o mínimo de tensão térmica ou mecânica, produzindo detalhes limpos e precisos, sem rachaduras.
- Interação com a taxa de avanço: A velocidade de rotação do fuso deve ser coordenada com a taxa de avanço. Uma alta velocidade de rotação combinada com um avanço rápido pode sobrecarregar a superfície do vidro, enquanto uma baixa velocidade de rotação com um avanço lento pode causar atrito ou vibração da ferramenta. A sincronização adequada da rotação do fuso e do movimento de avanço é essencial para manter a precisão dimensional e a qualidade da borda.
- Desgaste e vida útil da ferramenta: A velocidade do fuso também influencia o desgaste da ferramenta. Brocas diamantadas ou abrasivas usadas para fresar vidro têm melhor desempenho dentro de faixas de velocidade específicas. Operar fora dessas faixas pode desgastar a broca rapidamente, levando a um aumento do atrito e a uma maior probabilidade de defeitos na superfície ou quebra. Manter a velocidade correta ajuda a prolongar a vida útil da ferramenta e garante um desempenho consistente.
- Considerações práticas: Na prática, a gravação rasa ou o perfilamento da superfície do vidro são realizados com velocidades de rotação moderadas, em passes incrementais para evitar tensão excessiva. Cortes profundos são geralmente evitados, pois mesmo velocidades de rotação ideais não impedem o surgimento de rachaduras em vidros espessos. Fixação e suporte estáveis também são essenciais para evitar vibrações, que podem agravar problemas relacionados à velocidade de rotação.
A velocidade do fuso na fresagem CNC de vidro afeta o acabamento da superfície, a qualidade das bordas, o contato da ferramenta e o risco de trincas. Altas velocidades podem melhorar a suavidade, mas aumentam o calor e o risco de fraturas, enquanto baixas velocidades reduzem o estresse térmico, mas podem causar arrasto ou bordas ásperas. Coordenar a velocidade do fuso com a taxa de avanço e usar ferramentas apropriadas é essencial para uma fresagem de vidro segura e precisa.
Quais são os problemas comuns no roteamento de fibra de vidro?
- Rachaduras e lascas: O problema mais frequente no corte de vidro é o aparecimento de rachaduras ou lascas nas bordas. O vidro é extremamente frágil, portanto, mesmo vibrações leves, pressão irregular ou cortes agressivos podem criar microfissuras ou quebrar o material. Bordas lascadas comprometem tanto a aparência quanto a integridade estrutural e, em muitos casos, exigem pós-processamento ou substituição da peça.
- Rugosidade das bordas: Obter bordas lisas em vidro fresado é um desafio. Brocas mecânicas, mesmo as revestidas de diamante, podem deixar pequenas rebarbas ou superfícies ásperas ao longo das linhas de corte. Cantos vivos e padrões complexos são especialmente propensos a rugosidade ou pequenas fraturas. O acabamento das bordas, como esmerilhamento ou polimento, geralmente é necessário para obter uma superfície visualmente aceitável ou segura.
- Imprecisão dimensional: O vidro pode se mover ou vibrar durante o fresamento se não estiver devidamente apoiado. Mesmo um pequeno deslocamento pode resultar em cortes desalinhados, profundidade irregular ou detalhes imprecisos. Manter a peça de trabalho estável e bem fixada é essencial para cortes precisos e resultados reproduzíveis.
- Desgaste e danos das ferramentas: O vidro é abrasivo e as ferramentas de corte sofrem desgaste significativo. Brocas cegas aumentam o atrito e a tensão no material, causando baixa qualidade da superfície e aumentando a probabilidade de rachaduras ou lascas. Inspeções e substituições frequentes das ferramentas são necessárias para manter a precisão e evitar defeitos.
- Tensão térmica: Altas velocidades de rotação ou atrito devido a taxas de avanço inadequadas podem gerar calor localizado no vidro. A expansão térmica pode causar microfraturas ou fissuras superficiais, principalmente em chapas mais espessas ou perto das bordas. Velocidades controladas e passes rasos são necessários para minimizar o acúmulo de calor.
- Arranhões e marcas superficiais: Arranhões ou marcas finas podem aparecer se detritos ou pó de vidro se acumularem na superfície ou se a ferramenta arrastar durante o corte. Esses defeitos são especialmente problemáticos para componentes de vidro transparente ou decorativo, onde a qualidade da superfície é fundamental.
- Desafios de Instalação e Fixação: A fixação adequada é crucial para evitar vibrações, deslocamentos ou suportes irregulares. Uma fixação inadequada pode levar a uma combinação de rachaduras, lascas e erros dimensionais, tornando-se um dos desafios mais comuns no corte de vidro.
Problemas comuns na usinagem CNC de vidro incluem rachaduras e lascas, rugosidade nas bordas, imprecisões dimensionais, desgaste da ferramenta, estresse térmico, arranhões na superfície e dificuldades de fixação. A mitigação eficaz desses problemas requer calibração precisa da máquina, suporte estável, ajustes controlados de avanço e rotação do fuso, além de manutenção regular da ferramenta para garantir resultados de alta qualidade.
Qual é a estratégia de redução de defeitos na usinagem CNC de vidro?
- Controle da velocidade de rotação e da taxa de avanço: Uma das estratégias mais importantes é o equilíbrio entre a velocidade de rotação e a taxa de avanço. Um avanço muito rápido ou uma velocidade de rotação muito alta geram atrito e calor, o que pode induzir microfissuras ou fraturas superficiais. Por outro lado, um avanço muito lento pode fazer com que a ferramenta arraste e crie bordas ásperas. Ao ajustar esses parâmetros de acordo com a espessura, o tipo e o design da broca do vidro, os operadores podem reduzir o estresse mecânico e térmico no material.
- Cortes superficiais e incrementais: Os defeitos são minimizados utilizando-se múltiplos cortes superficiais em vez de tentar cortes profundos em uma única passada. A remoção gradual de material reduz a tensão no vidro, evitando rachaduras ou lascas nas bordas. Essa abordagem também ajuda a manter a precisão dimensional e contornos de superfície suaves, principalmente ao gravar ou perfilar padrões delicados.
- Ferramentas especializadas: Brocas diamantadas ou abrasivas projetadas especificamente para corte de vidro são essenciais. A seleção adequada da ferramenta garante a remoção limpa do material e minimiza o atrito, reduzindo a probabilidade de defeitos. O monitoramento regular e a substituição de ferramentas desgastadas também são fundamentais, pois brocas cegas aumentam o estresse e causam danos às bordas.
- Fixação e suporte da peça: Um suporte estável é vital para a redução de defeitos. O vidro deve ser fixado com segurança por meio de mesas de vácuo, grampos acolchoados ou suportes personalizados para evitar vibrações, movimentos ou flexões durante o fresamento. Qualquer instabilidade pode levar a rachaduras, lascas ou desalinhamento, especialmente em painéis finos ou grandes.
- Otimização do percurso da ferramenta: Percursos estratégicos reduzem a concentração de tensões. O uso de entradas graduais, cantos arredondados e fresagem em concordância ajuda a distribuir as forças uniformemente ao longo da linha de corte. Minimizar mudanças bruscas de direção e sequenciar cuidadosamente as operações previne tensões localizadas que poderiam fraturar o vidro.
- Controle de Poeira e Detritos: O acúmulo de poeira ou lascas de vidro pode interferir no movimento da ferramenta e riscar a superfície. Sistemas contínuos de extração a vácuo ou sopro de ar mantêm a área de corte limpa, reduzindo defeitos e melhorando o acabamento superficial.
- Considerações sobre o pós-processamento: Mesmo com o roteamento otimizado, pequenas imperfeições nas bordas podem persistir. Um polimento ou retificação leve pode remover rebarbas, suavizar as bordas e melhorar a qualidade visual e funcional da peça.
A redução de defeitos na usinagem CNC de vidro depende do controle da rotação do fuso e das taxas de avanço, passes incrementais rasos, ferramentas especializadas, fixação estável, trajetórias de ferramenta otimizadas e gerenciamento eficaz de detritos. Essas estratégias, em conjunto, minimizam rachaduras, lascas, rugosidade das bordas e imperfeições superficiais, garantindo gravações ou perfilamento precisos e de alta qualidade.
Como o roteamento CNC melhora a produtividade?
- Automação e redução do trabalho manual: as fresadoras CNC operam de acordo com instruções pré-programadas, eliminando grande parte do esforço manual necessário para cortar, moldar ou gravar. Uma vez que a máquina esteja configurada e os percursos da ferramenta carregados, ela pode funcionar sem supervisão, permitindo que os operadores se concentrem em outras tarefas. Essa automação reduz os custos de mão de obra e aumenta a produtividade, especialmente em produções em lote ou repetitivas.
- Remoção de material em alta velocidade: O roteamento CNC é mais rápido do que os métodos manuais tradicionais, pois a fresadora consegue manter velocidades de corte e taxas de avanço consistentes. Para materiais densos ou espessos, como compósitos ou espuma, a máquina remove o material de forma eficiente, mantendo a precisão. Passes múltiplos e trajetórias de ferramenta otimizadas garantem uma produção rápida sem comprometer a qualidade.
- Repetibilidade e Consistência: Uma das principais vantagens em termos de produtividade é a capacidade da máquina de produzir peças idênticas repetidamente. Uma vez finalizado o projeto no software CAD/CAM, a fresadora CNC pode reproduzi-lo diversas vezes com variações mínimas. Essa consistência reduz erros e desperdícios, evitando a necessidade de refazer peças, o que economiza tempo e material.
- Formas complexas e capacidade multieixos: as fresadoras CNC podem lidar com geometrias complexas, contornos 3D e recortes intrincados que seriam lentos ou impossíveis com ferramentas manuais. O roteamento multieixos permite o corte simultâneo em vários planos, acelerando a produção de peças com superfícies curvas, cavidades ou detalhes angulares.
- Tempo de preparação reduzido para grandes tiragens: Embora a preparação e a programação iniciais demandem tempo, esse investimento se justifica para tiragens de produção de médio a grande porte. Os percursos das ferramentas, as sequências de corte e o aninhamento podem ser otimizados para maximizar o uso do material e minimizar o movimento, reduzindo os tempos de ciclo para cada peça.
- Integração com software CAD/CAM: As fresadoras CNC funcionam diretamente a partir de projetos digitais, o que agiliza a transição do conceito à produção. A rápida iteração do projeto, a otimização do aninhamento e a geração automática de trajetórias de ferramentas melhoram ainda mais a produtividade geral.
- Redução de Desperdício: Ao maximizar o uso de materiais e produzir cortes precisos, o roteamento CNC reduz o desperdício e o retrabalho. Menos manuseio de materiais e menos peças defeituosas se traduzem em ciclos de produção mais rápidos e custos mais baixos.
A usinagem CNC melhora a produtividade por meio da automação, remoção de material em alta velocidade, repetibilidade, capacidade multieixos, configuração otimizada para grandes lotes e integração com softwares CAD/CAM. Esses recursos permitem que os fabricantes produzam mais peças mais rapidamente, com qualidade consistente, mínimo desperdício e intervenção manual reduzida.
Quais são os custos operacionais da usinagem CNC de vidro?
- Custos de ferramentas: O fresamento de vidro requer fresas especiais revestidas de diamante ou abrasivas. Essas ferramentas são caras em comparação com as fresas padrão e se desgastam relativamente rápido devido à dureza e abrasividade do vidro. A substituição ou o recondicionamento frequente das ferramentas é necessário para manter a qualidade do corte, aumentando significativamente os custos operacionais.
- Desgaste e Manutenção da Máquina: O corte de vidro impõe um alto nível de estresse mecânico à fresadora CNC, principalmente no eixo, nas guias lineares e nos rolamentos. O vidro é abrasivo, portanto, mesmo com ferramentas adequadas, os componentes sofrem desgaste mais rápido. A manutenção regular e a substituição ocasional de peças-chave da máquina são necessárias para evitar perda de precisão e tempo de inatividade da máquina, aumentando os custos operacionais a longo prazo.
- Consumo de energia: As fresadoras CNC que usinam vidro frequentemente operam em velocidades de fuso moderadas a altas por períodos prolongados, especialmente para gravação ou perfilamento raso em chapas grandes. Somado à energia necessária para mesas de vácuo, sistemas de refrigeração e extração de poeira, o consumo de energia contribui significativamente para as despesas operacionais.
- Custos de Fixação e Configuração: A fixação adequada é fundamental para evitar movimentos ou vibrações que podem danificar o vidro ou reduzir a precisão. Grampos personalizados, suportes acolchoados ou mesas de vácuo podem ser necessários para cada painel de vidro. Embora reutilizáveis, esses equipamentos exigem tempo do operador e, ocasionalmente, acessórios especializados, contribuindo para o custo total por peça.
- Custos de mão de obra: Embora as fresadoras CNC automatizem a maioria dos processos de corte, operadores qualificados são necessários para preparar as peças, carregar arquivos CAD/CAM, selecionar as ferramentas e monitorar a máquina. A fragilidade do vidro exige atenção cuidadosa durante a produção, o que pode aumentar a intensidade do trabalho em comparação com materiais como madeira ou espuma.
- Custos de Desperdício e Retrabalho: O vidro é um material implacável — rachaduras, lascas ou arranhões superficiais podem tornar uma peça inutilizável. Qualquer defeito pode levar ao desperdício de material e mão de obra adicional para retrabalho. Fixações eficientes, parâmetros de corte controlados e manuseio cuidadoso são essenciais para reduzir o desperdício, mas algum nível de perda é frequentemente inevitável.
Os custos operacionais da usinagem CNC de vidro incluem altos gastos com ferramentas devido às brocas revestidas de diamante, maior desgaste e manutenção da máquina, consumo de energia para cortes longos ou precisos, requisitos de fixação e preparação, mão de obra especializada e potencial desperdício de material. Esses fatores combinados tornam a usinagem de vidro mais cara por peça do que a de materiais mais macios, embora a precisão e a repetibilidade da usinagem CNC justifiquem o investimento para aplicações de alta qualidade.
Qual o PPR (Precisão em Fresamento) necessário para fresagem CNC de vidro?
- Importância de uma alta taxa de corte (PPR): O vidro é extremamente sensível a tensões e lascas. Qualquer erro mínimo no posicionamento ou rotação da ferramenta pode resultar em rachaduras, lascas nas bordas ou gravações irregulares. Uma PPR mais alta permite que o controlador CNC gere comandos de movimento mais precisos, possibilitando cortes mais suaves e precisos com o mínimo de estresse mecânico. Isso é particularmente importante ao gravar desenhos complexos, criar contornos rasos precisos ou trabalhar com painéis de vidro finos.
- Faixa de PPR recomendada: Embora o valor exato dependa da fresadora CNC e do sistema de fuso, a usinagem de vidro geralmente requer um encoder de alta resolução, tipicamente na faixa de 2,000 a 5,000 pulsos por revolução ou superior. Isso garante que o controlador possa sincronizar com precisão a rotação do fuso com os movimentos de avanço, produzindo bordas suaves e profundidade de gravação consistente. Valores de PPR mais baixos podem levar a saltos incrementais no posicionamento da ferramenta, o que aumenta o risco de microfraturas ou lascamento.
- Interação com a taxa de avanço e a velocidade do fuso: Uma alta taxa de avanço por furo (PPR) é mais eficaz quando combinada com taxas de avanço e velocidades de fuso adequadas. Passes rasos e controlados com velocidades de fuso moderadas reduzem o acúmulo de calor e o estresse mecânico, enquanto a alta PPR garante o posicionamento preciso da ferramenta em todos os momentos. A otimização conjunta desses fatores reduz defeitos e melhora a qualidade geral da superfície.
- Precisão da trajetória da ferramenta: Uma alta taxa de pontos por polegada (PPR) permite a execução mais precisa de trajetórias de ferramenta complexas, incluindo formas curvas, padrões de gravação intrincados ou detalhes finos. Isso reduz a dependência do pós-processamento para o acabamento das bordas e ajuda a obter resultados consistentes em vários painéis de vidro.
Para fresagem CNC de vidro, uma alta taxa de pulsos por revolução (PPR) é crucial para manter a precisão dimensional, evitar lascas nas bordas e garantir uma gravação suave e sem defeitos. Recomenda-se o uso de máquinas com encoders na faixa de 2,000 a 5,000 pulsos por revolução ou superior. A combinação de uma alta PPR com velocidade de rotação, taxa de avanço e passes de corte rasos adequados maximiza a precisão, reduz a tensão no vidro e permite a produção consistente e de alta qualidade de designs complexos.
Obtenha soluções de fresagem CNC para vidro.
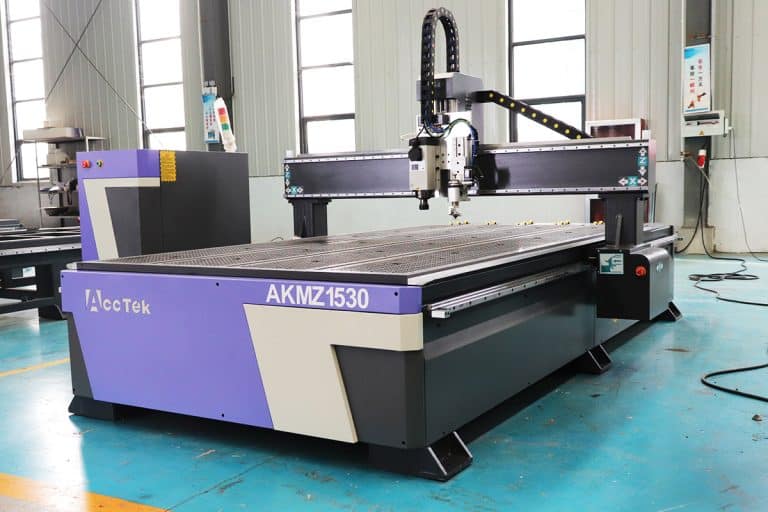
As soluções de fresagem CNC são ideais para uma ampla gama de aplicações, incluindo painéis arquitetônicos, espelhos, vidros decorativos, sinalização, móveis sob medida e componentes eletrônicos. Ao automatizar o processo de corte e gravação, as fresadoras CNC garantem precisão consistente, resultados repetíveis e acabamentos suaves, mesmo em designs intrincados e geometrias complexas.
Trabalhar com um fornecedor experiente em roteamento CNC permite que as empresas se beneficiem de estratégias de usinagem otimizadas, suporte ao projeto e máquinas de alto desempenho. Seja para protótipos únicos, peças decorativas personalizadas ou grandes produções, as soluções de roteamento CNC para vidro oferecem precisão, eficiência e versatilidade para atender às demandas da fabricação moderna.