
Introductie
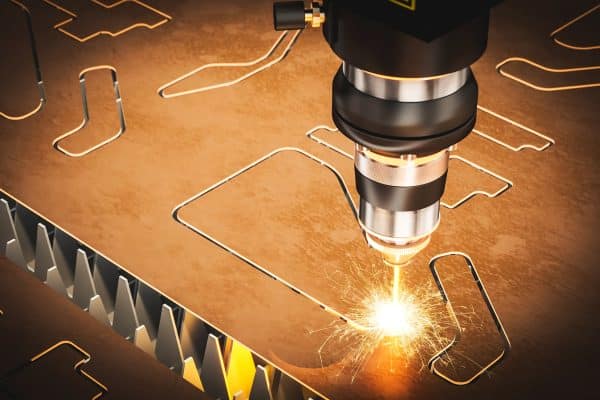
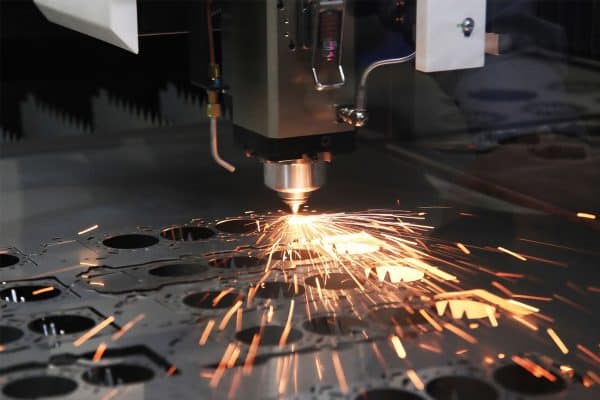
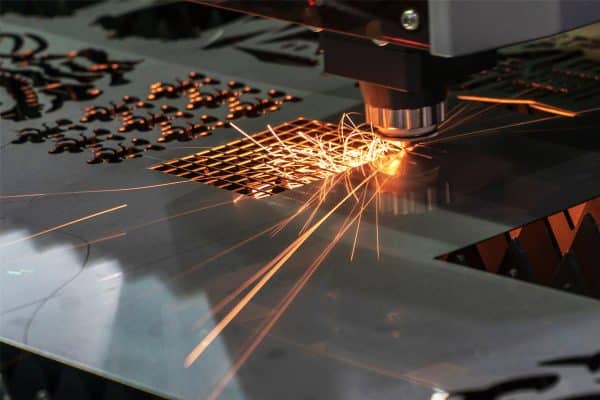
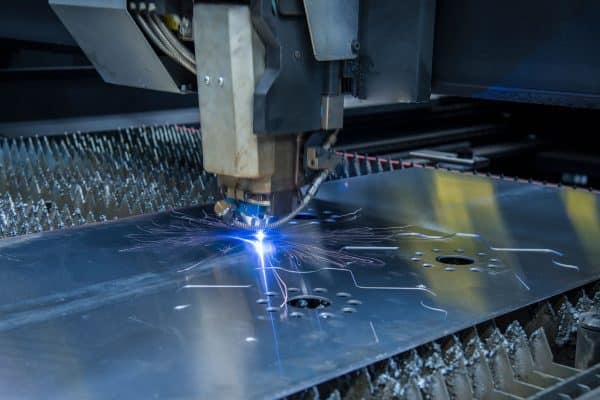
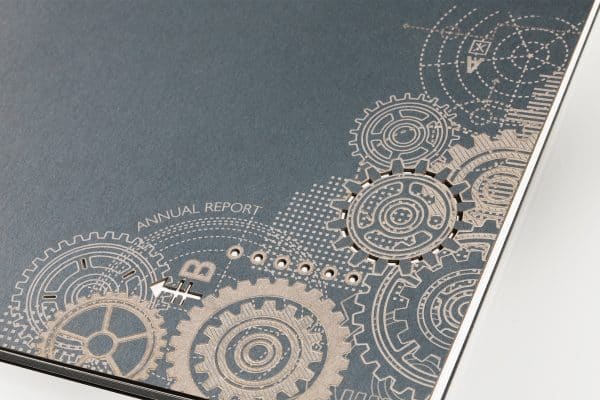
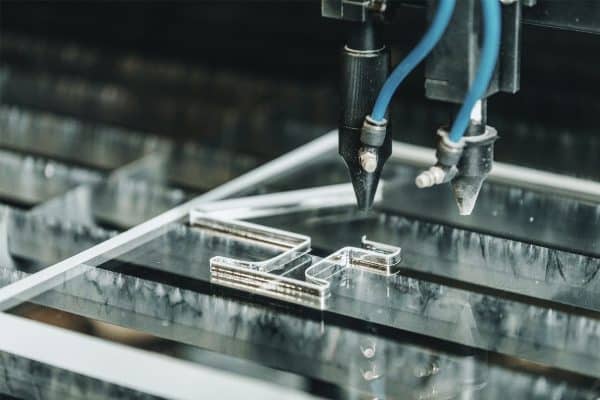
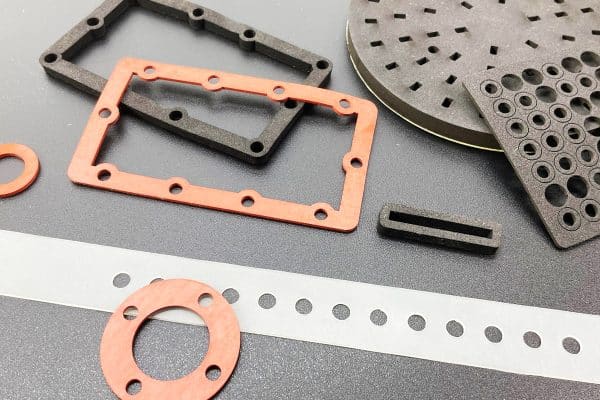
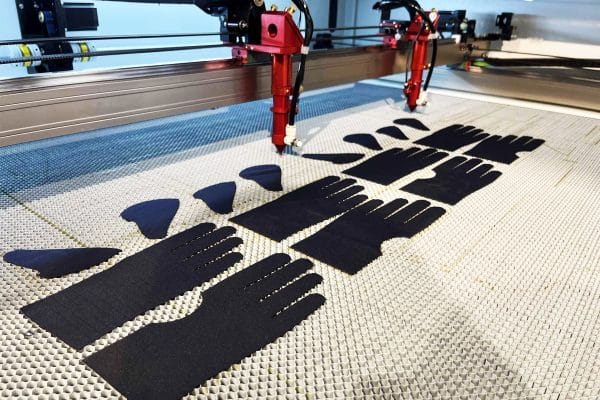
Een van de belangrijkste voordelen van lasersnijden is de veelzijdigheid. Het kan worden gebruikt op een breed scala aan materialen, waaronder metalen zoals staal en aluminium, niet-metalen zoals hout en acryl, en specialistische materialen zoals composieten en textiel. Omdat de laser het materiaal niet fysiek raakt, is gereedschapslijtage minimaal en het risico op vervorming aanzienlijk kleiner. In de huidige competitieve productieomgeving speelt lasersnijden een cruciale rol bij het mogelijk maken van snelle prototyping, maatwerkproductie en grootschalige productie. De combinatie van snelheid, nauwkeurigheid en flexibiliteit maakt het een essentiële technologie voor moderne engineering- en fabricagebehoeften en zet een hoge standaard voor precisiegedreven productieprocessen.
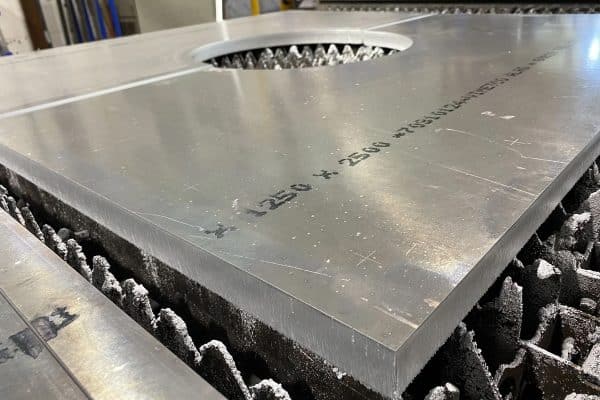
Materialen geschikt voor lasersnijden
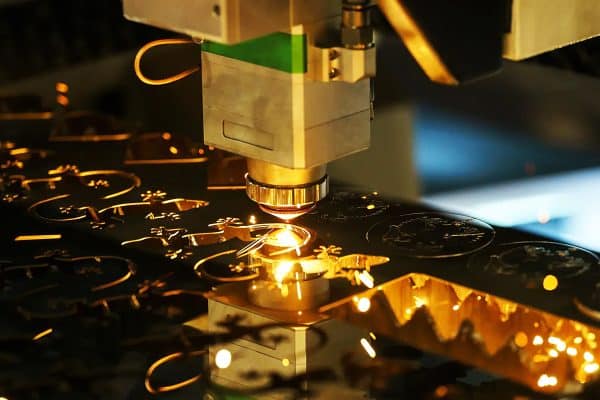
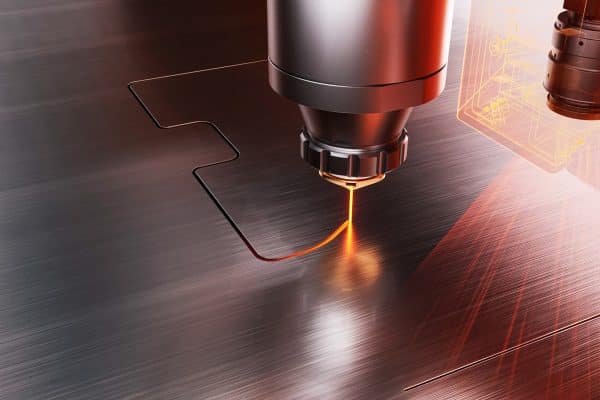
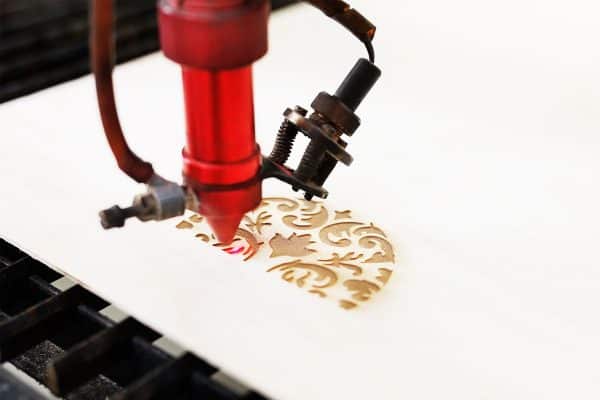
Belangrijkste voordelen van lasersnijden
Uitzonderlijke precisie en nauwkeurigheid
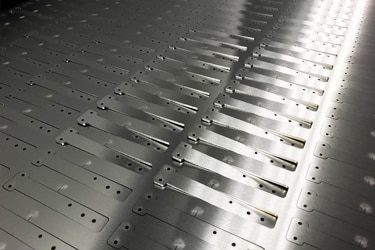
Lasersnijden levert uiterst precieze sneden met nauwe toleranties, waardoor het ideaal is voor complexe geometrieën en ingewikkelde ontwerpen. De gefocuste laserstraal garandeert een constante nauwkeurigheid bij herhaalde sneden, zelfs op dunne of delicate materialen.
Strakke sneden en hoogwaardige randen
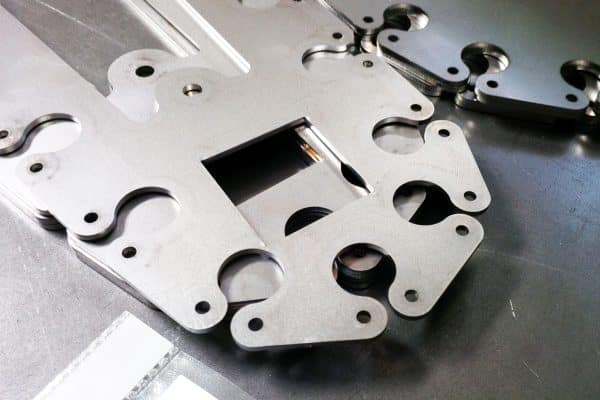
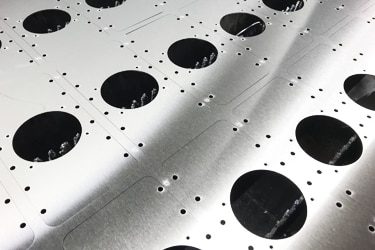
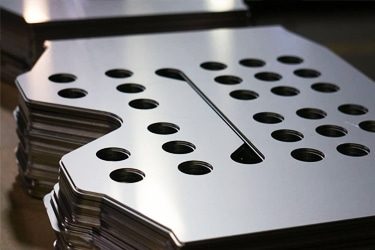
Een groot voordeel van lasersnijden is de mogelijkheid om gladde, strakke randen met minimale bramen te produceren. Hierdoor zijn nabewerkingsprocessen vaak overbodig, wat tijd, arbeid en productiekosten bespaart.
Veelzijdigheid in alle materialen
Lasersnijden kan een breed scala aan materialen verwerken, waaronder metalen, kunststoffen, hout, acryl, textiel en composieten. Deze flexibiliteit maakt het geschikt voor vele industrieën, van zware industrie tot creatieve en decoratieve toepassingen.
Hoge snelheid en productie-efficiëntie
Vergeleken met traditionele snijmethoden is lasersnijden snel en zeer efficiënt. Geautomatiseerde systemen en CNC-besturing maken snelle snijcycli mogelijk, wat de productiviteit verhoogt en zorgt voor korte doorlooptijden voor zowel prototypes als grote series.
Minimale materiaalverspilling
De smalle lasersnede en het precieze snijpad verminderen de hoeveelheid overtollig materiaal die wordt verwijderd. Dit resulteert in minder afval, een betere materiaalbenutting en lagere grondstofkosten, waardoor lasersnijden een milieuvriendelijke en economisch efficiënte optie is.
Contactloos proces met minimale gereedschapslijtage
Omdat lasersnijden een contactloos proces is, wordt er geen fysieke kracht op het materiaal uitgeoefend. Dit minimaliseert vervorming, voorkomt slijtage van het gereedschap en garandeert consistente prestaties gedurende lange productieruns zonder frequent onderhoud.
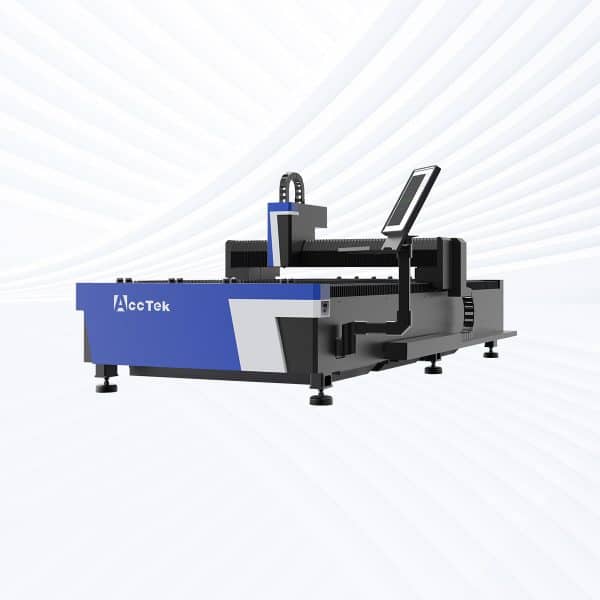
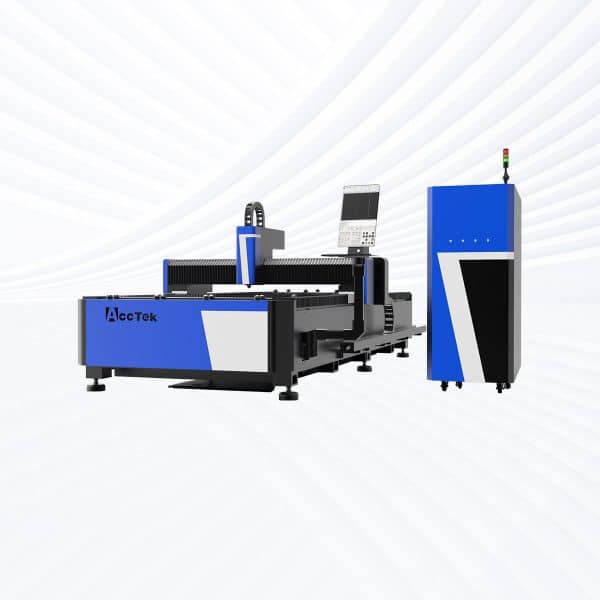
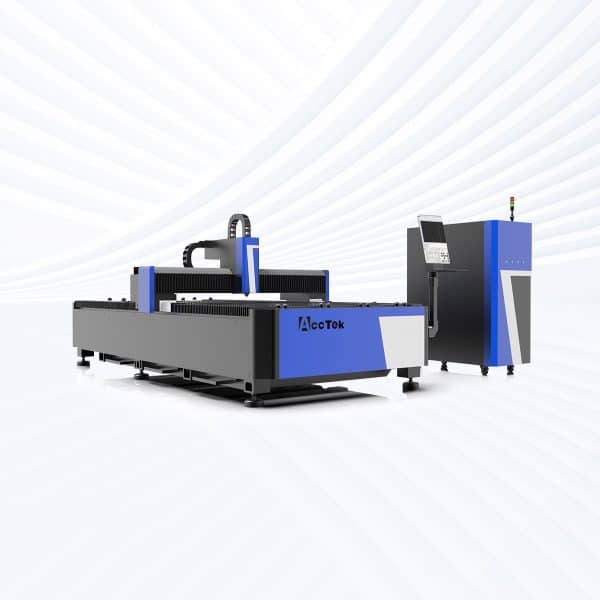
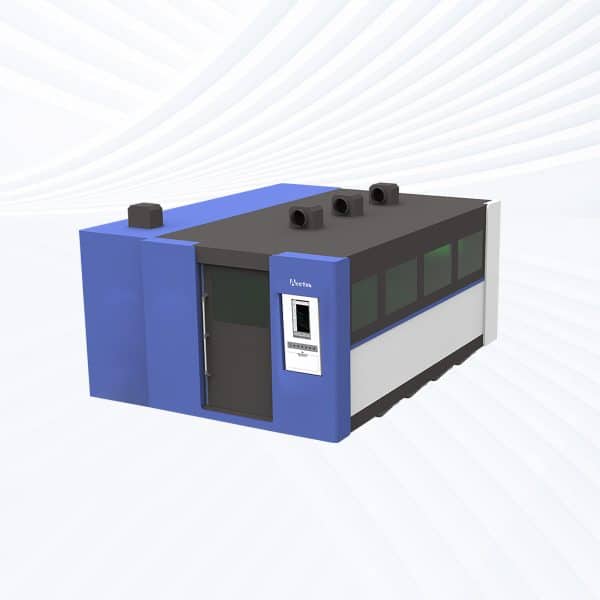
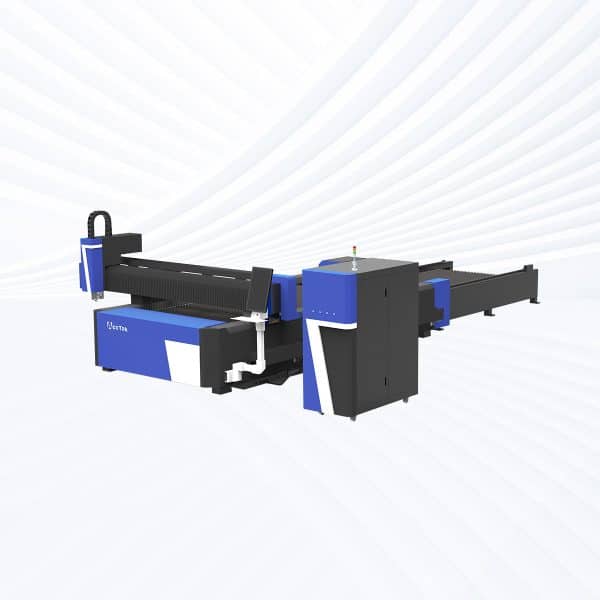
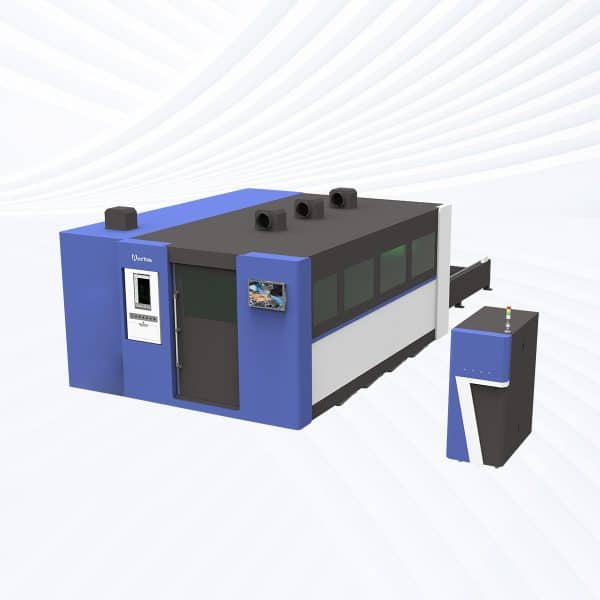
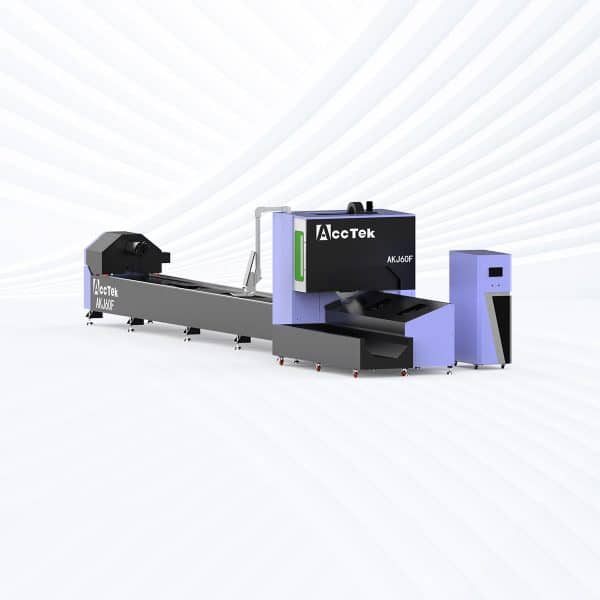
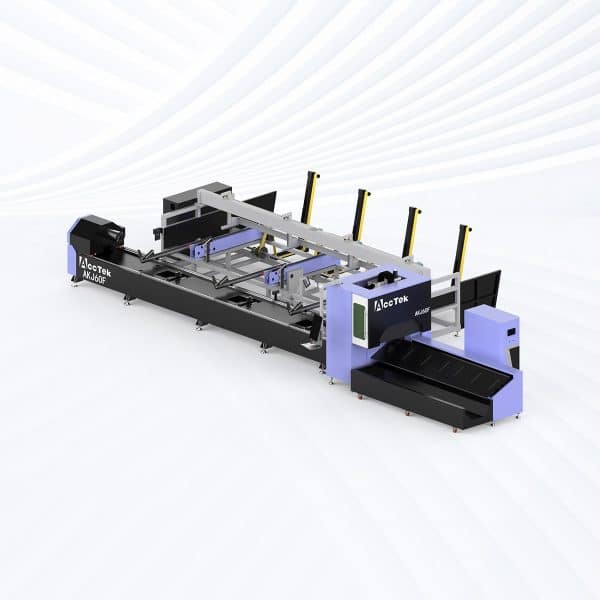
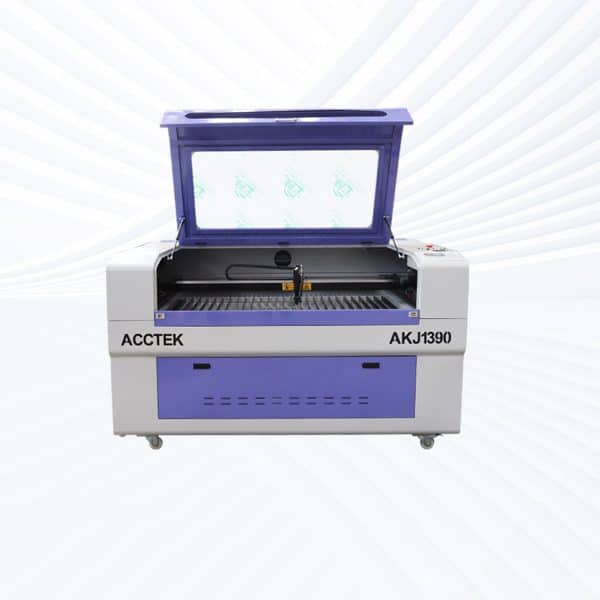
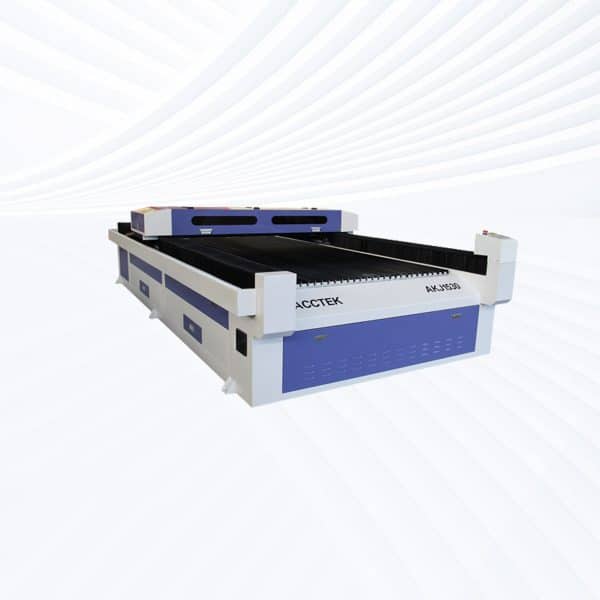
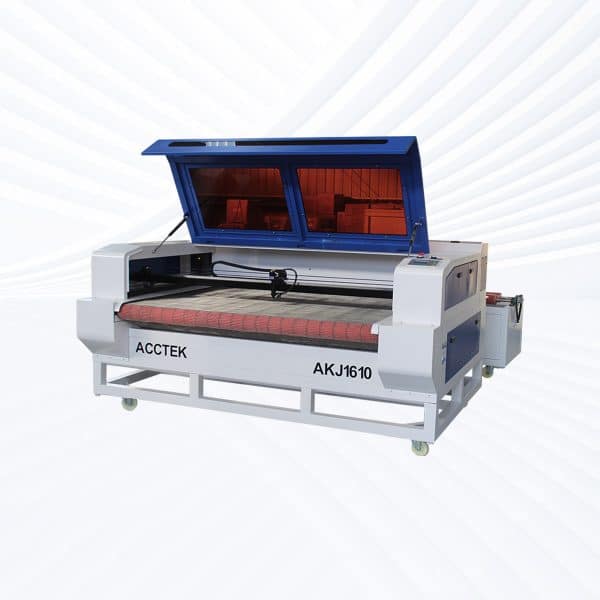
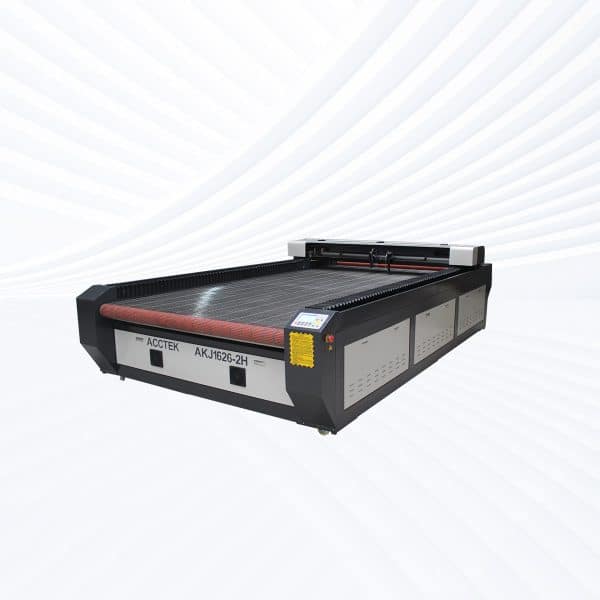
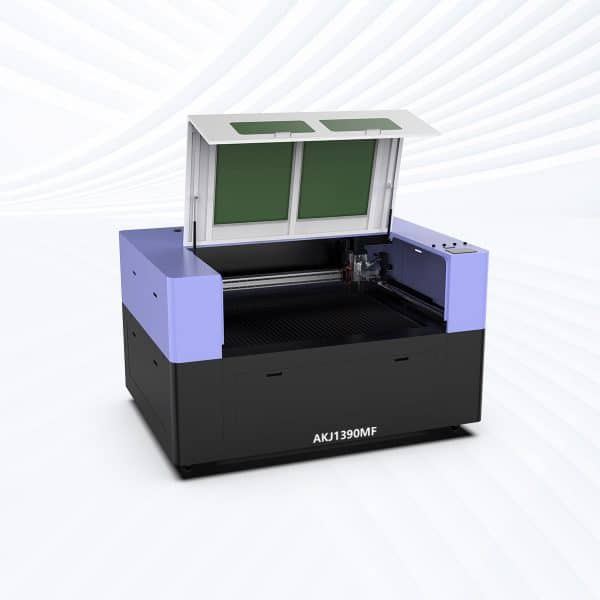
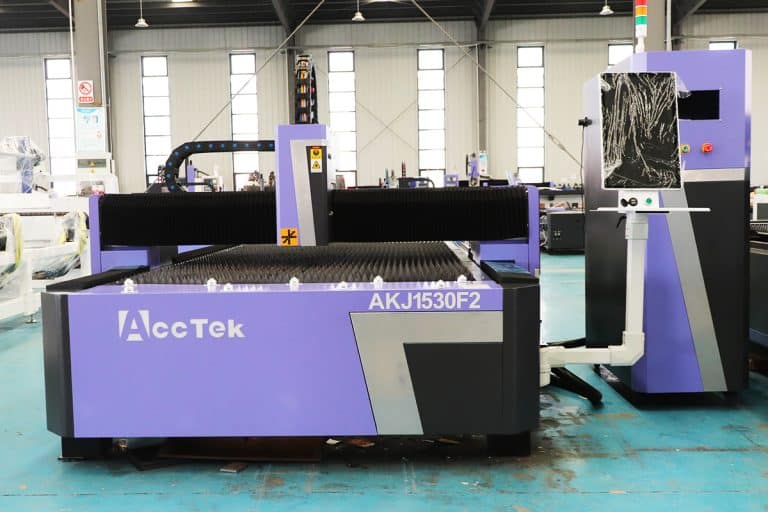
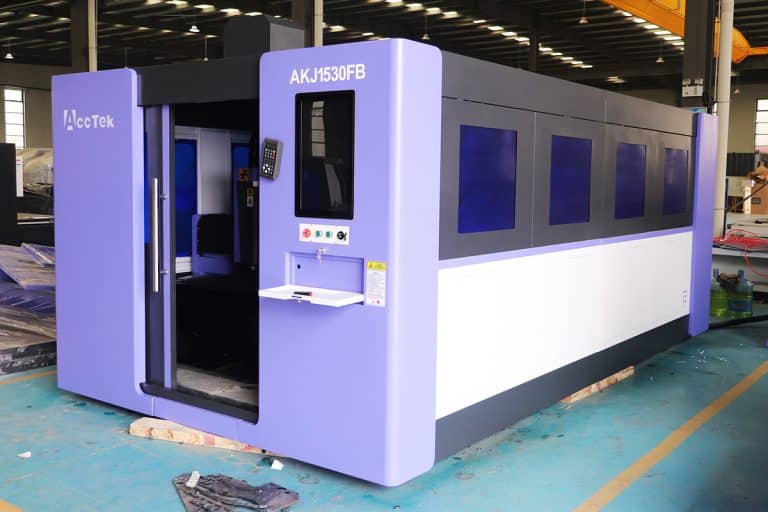
Lasersnijmachines
Toepassingen van lasersnijden
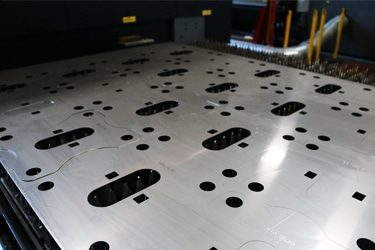
In de auto-industrie speelt lasersnijden een cruciale rol bij de productie van carrosseriepanelen, uitlaatonderdelen, chassisdelen en interieurelementen. De technologie ondersteunt zowel massaproductie als snelle prototyping, waardoor fabrikanten ontwerpen snel kunnen testen met behoud van hoge kwaliteitsnormen. Ook de lucht- en ruimtevaartindustrie vertrouwt op lasersnijden voor lichtgewicht, uiterst nauwkeurige componenten die worden gebruikt in vliegtuigconstructies, motoronderdelen en isolatiematerialen, waar nauwe toleranties en materiaalintegriteit essentieel zijn. Lasersnijden wordt ook veelvuldig toegepast in de elektronica- en elektrotechnische industrie, waar het wordt gebruikt voor het snijden van printplaten, behuizingen en fijne componenten met minimale warmteontwikkeling. In de bouw- en architectuursector maakt lasersnijden de productie mogelijk van decoratieve metalen panelen, balustrades, gevels en op maat gemaakte elementen die functionaliteit combineren met een aantrekkelijk uiterlijk.
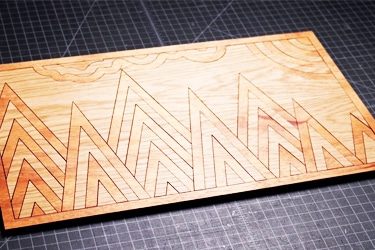
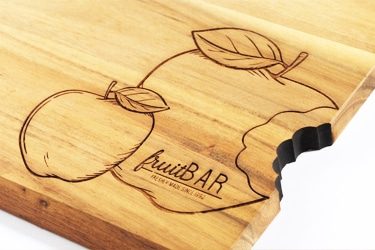
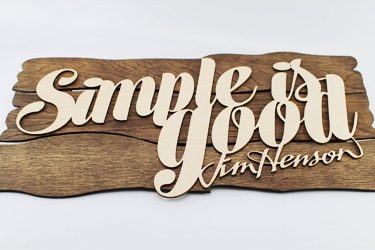
Naast industriële toepassingen heeft lasersnijden ook sterke toepassingen in bewegwijzering, reclame en creatief ontwerp. Materialen zoals acryl, hout, leer en textiel kunnen nauwkeurig worden gesneden of gegraveerd om borden, displays, kunstwerken en op maat gemaakte producten te vervaardigen. Kortom, lasersnijden ondersteunt een breed scala aan toepassingen, waardoor het een onmisbare technologie is voor moderne productie, personalisatie en innovatie.
Waarom voor ons kiezen
Gevorderde technologie
Onze lasersnijmachines zijn uitgerust met de nieuwste lasertechnologie om razendsnel en nauwkeurig te snijden. Zo krijgt u gladde randen, minimaal afval en een superieure efficiëntie bij verschillende materialen en diktes.
betrouwbare Kwaliteit
Elke machine ondergaat strenge kwaliteitscontroles en duurzaamheidstesten om stabiliteit op lange termijn, minimaal onderhoud en consistente hoge prestaties te garanderen, zelfs onder veeleisende industriële omstandigheden.
Uitgebreide ondersteuning
Wij bieden volledige technische ondersteuning, inclusief installatiebegeleiding, opleidingen voor operators en aftersales-service. Zo garanderen wij een soepele werking van de machine en minimale uitvaltijd voor uw bedrijf.
Kosteneffectieve oplossingen
Onze machines leveren hoge prestaties tegen concurrerende prijzen, met aanpasbare opties voor verschillende productiebehoeften. Zo kunnen bedrijven hun investering maximaliseren zonder dat dit ten koste gaat van de kwaliteit.
Verwante bronnen
CNC-routers versus lasersnijmachines
Dit artikel vergelijkt CNC-routers en lasersnijmachines op basis van materialen, snelheid, nauwkeurigheid, randkwaliteit, mogelijkheden, kosten, veiligheid, onderhoud en toepassingen.
Inzicht in laserstraling bij het snijden
Dit artikel onderzoekt de soorten, bronnen, risico's, gezondheidseffecten, blootstellingsroutes, veiligheidsnormen, beschermingsmaatregelen en werkwijzen die samenhangen met straling van lasersnijden.
Hoe onderhoud je lasersnijmachines?
Dit artikel onderzoekt hoe lasersnijden materiaalverspilling vermindert door nauwkeurige bewerking, smalle snijsneden, geoptimaliseerde nesting, geautomatiseerd snijden en een verbeterd materiaalgebruik.
Kan lasersnijden brand veroorzaken?
Dit artikel onderzoekt hoe brand bij lasersnijden kan ontstaan, welke materialen en machineonderdelen een hoger risico met zich meebrengen en hoe de juiste instellingen, onderhoud, monitoring en brandbeveiliging de gevaren verminderen.
Veelgestelde Vragen / FAQ
Waarom kunnen lasers materialen niet volledig doorsnijden?
- Beperkingen van materiaalabsorptie: Lasersnijden is afhankelijk van het vermogen van een materiaal om laserenergie te absorberen en om te zetten in warmte. Sommige materialen reflecteren of zenden een groot deel van de laserstraal door in plaats van deze te absorberen. Zo voorkomen sterk reflecterende metalen of transparante materialen bij bepaalde golflengten voldoende energieabsorptie, waardoor de laser niet genoeg warmte kan genereren om de materiaaldikte volledig te penetreren.
- Onvoldoende energiedichtheid: Elk materiaal vereist een minimale energiedichtheid om volledig te smelten, te verbranden of te verdampen. Als het laservermogen te laag is, de snijsnelheid te hoog of het focuspunt verkeerd is uitgelijnd, kan de geleverde energie onvoldoende zijn om door de volledige dikte heen te snijden. Dit resulteert vaak in gedeeltelijke sneden, ongesneden vezels of lipjes die het onderdeel op zijn plaats houden.
- Warmteafvoer en warmteverlies: Sommige materialen voeren warmte sneller af dan de laser deze kan concentreren. Materialen met een hoge warmtegeleidingscoëfficiënt verspreiden warmte weg van de snijzone, waardoor de temperatuur die nodig is voor volledige doorsnijding lager wordt. Hierdoor kan de laser slechts graveren of gedeeltelijk snijden in plaats van een zuivere, doorlopende snede te produceren.
- Beperkingen met betrekking tot materiaaldikte: Lasersnijden is zeer gevoelig voor de dikte. Naarmate de materiaaldikte toeneemt, verliest de laserstraal focus en energie-intensiteit naarmate deze dieper in de snede doordringt. Deze verbreding van de snede en het vermogensverlies aan de onderkant van het materiaal kunnen een volledige scheiding belemmeren, met name bij machines met een laag vermogen of bij dichte materialen.
- Chemische en fysische veranderingen tijdens het snijden: Sommige materialen smelten, verkoolen of stollen opnieuw in plaats van schoon te verdampen. Kunststoffen, rubber en textiel kunnen smelten en achter de laserstraal weer aan elkaar vastsmelten, waardoor de snede onvolledig lijkt. Ook gelaagde of composietmaterialen kunnen verschillend reageren, waardoor een uniforme penetratie wordt belemmerd.
- Beperkingen van het hulpgas en het proces: Onvolledig snijden kan ook optreden als de toevoer van hulpgas onvoldoende is of verkeerd gekozen is. Hulpgassen helpen gesmolten materiaal en resten uit de snede te verwijderen. Zonder de juiste gasdruk of -toevoer kan gesmolten materiaal in het snijpad achterblijven, waardoor volledige penetratie wordt geblokkeerd.
- Factoren die verband houden met de machine en de instelmogelijkheden: Vervuilde optiek, versleten lenzen, verkeerde uitlijning of een instabiele materiaalpositionering kunnen het effectieve laservermogen op het snijpunt verminderen. Zelfs kleine instelproblemen kunnen ervoor zorgen dat de laser niet gedurende de hele snede een constante energie levert.
Lasers kunnen materialen niet altijd volledig doorsnijden vanwege beperkingen in energieabsorptie, materiaaleigenschappen, dikte, warmteafvoer, chemisch gedrag en machine-instellingen. Succesvol snijden vereist een zorgvuldige afstemming van laserparameters, materiaaleigenschappen en procescontrole.
Waarom raakt de lasersnijkop oververhit?
- Hoge thermische belasting door continu gebruik: Tijdens het lasersnijden gaat een aanzienlijke hoeveelheid energie in de vorm van geconcentreerde laserstraling door de snijkop. Langdurig snijden op hoge vermogensniveaus genereert continu warmte in lenzen, spiegels en nozzles. Als de machine gedurende lange perioden zonder voldoende pauzes draait, kan de opgebouwde warmte het vermogen van de snijkop om deze af te voeren overschrijden, wat tot oververhitting kan leiden.
- Vervuilde optische componenten: Rook, dampen, harsdampen en fijne deeltjes die ontstaan tijdens het snijden van materialen zoals hout, kunststoffen, rubber, textiel en schuim, kunnen zich afzetten op beschermvensters en focuslenzen. Deze verontreinigingen absorberen een deel van de laserenergie in plaats van deze ongehinderd door te laten. De geabsorbeerde energie wordt direct omgezet in warmte, waardoor de temperatuur van de snijkop snel stijgt en optische coatings mogelijk beschadigd raken.
- Onvoldoende koeling of luchtstroom: Lasersnijkoppen zijn afhankelijk van koelsystemen – zoals luchtkoeling, waterkoeling of koelribben – om de temperatuur te reguleren. Verstopte luchtleidingen, defecte koelventilatoren, onvoldoende waterstroom of een onjuiste koelvloeistoftemperatuur kunnen de warmteafvoer drastisch verminderen. Zonder goede koeling kan de snijkop zelfs bij normale vermogensniveaus oververhit raken.
- Onjuiste focus en uitlijning: Wanneer de laserstraal verkeerd is uitgelijnd of niet goed is gefocust, wordt de energie niet efficiënt geconcentreerd op het snijpunt. In plaats daarvan kan een deel van de straal interne oppervlakken van het mondstuk of de lensbehuizing raken. Deze strooi-energie genereert onnodige warmte in de snijkop, waardoor de thermische spanning toeneemt en oververhitting wordt versneld.
- Overmatige terugkaatsing van energie: bepaalde materialen, met name reflecterende of oneffen oppervlakken, kunnen laserenergie terugkaatsen naar de snijkop. Deze terugkaatsing zorgt voor extra warmte in optische componenten die niet ontworpen zijn om laserenergie te absorberen, wat bijdraagt aan een snelle temperatuurstijging en mogelijk defecten.
- Versleten of beschadigde onderdelen: Verouderde lenzen, gebarsten beschermvensters, beschadigde sproeiers of versleten afdichtingen kunnen de luchtstroom en warmteoverdracht verstoren. Deze defecten belemmeren een goede temperatuurregeling en zorgen ervoor dat warmte zich sneller ophoopt dan de bedoeling is.
- Onjuiste procesparameters: Het gebruik van laservermogens die te hoog zijn voor het materiaal, in combinatie met lage snijsnelheden, verlengt de thermische blootstellingstijd. Dit verhit niet alleen het materiaal, maar verhoogt ook de temperatuur van de snijkop zelf.
Oververhitting van de lasersnijkop treedt op door een te hoge thermische belasting, vervuilde optiek, onvoldoende koeling, verkeerde uitlijning, gereflecteerde energie, versleten onderdelen en onjuiste parameterinstellingen. Regelmatig onderhoud, de juiste materiaalkeuze, schone optiek en adequate koeling zijn essentieel om oververhitting te voorkomen en een stabiele werking op lange termijn te garanderen.
Waarom is het laservermogen instabiel?
- Voeding en elektrische instabiliteit: Een van de meest voorkomende oorzaken van een instabiele laseroutput is een inconsistente elektrische input. CO2-lasersnijsystemen zijn afhankelijk van hoogspanningsvoedingen om het lasergas te exciteren. Spanningsschommelingen, slechte aarding, versleten kabels of defecte componenten in de voeding kunnen onregelmatige excitatie veroorzaken, wat leidt tot pulserend of fluctuerend uitgangsvermogen. Onvoldoende elektrische regeling vertaalt zich direct in instabiele laserenergie.
- Thermische effecten in de laserbuis: De laseroutput is zeer gevoelig voor temperatuur. Als de laserbuis of resonator oververhit raakt door onvoldoende koeling, kan het uitgangsvermogen fluctueren. Koelsystemen die verstopt zijn, onjuist zijn ingesteld of te maken hebben met pomp- of koelmachinestoringen, zorgen voor temperatuurschommelingen die de gasdruk en de energieomzettingsrendement in de buis beïnvloeden, waardoor de stabiliteit afneemt.
- Veroudering van de CO2-laserbuis of gasdegradatie: CO2-lasers zijn afhankelijk van een nauwkeurig gasmengsel. Na verloop van tijd degradeert de gassamenstelling door chemische reacties, verontreiniging of lekkage. Naarmate het gas veroudert, wordt de ionisatie minder uniform, wat leidt tot inconsistente lasergeneratie. Dit komt vooral voor bij oudere of intensief gebruikte laserbuizen die het einde van hun levensduur naderen.
- Optische vervuiling en uitlijningsproblemen: Vervuilde of beschadigde spiegels en lenzen absorberen een deel van de laserenergie in plaats van deze efficiënt door te geven. Rook, harsdampen en stof van snijmaterialen zoals hout, kunststoffen, rubber en textiel kunnen de optiek bedekken. Deze vervuiling veroorzaakt een ongelijkmatige energieoverdracht, wat resulteert in een fluctuerend uitgangsvermogen bij de snijkop. Een verkeerde uitlijning van de optiek versterkt deze instabiliteit verder door de energie onvoorspelbaar te verstrooien.
- Fouten in het besturingssysteem en de modulatie: Moderne lasersnijders gebruiken elektronische controllers om het uitgangsvermogen te regelen via pulsbreedtemodulatie of analoge stuursignalen. Defecte besturingskaarten, losse signaalverbindingen of softwarefouten kunnen leiden tot inconsistente vermogenscommando's, waardoor de laseroutput instabiel lijkt, zelfs als de laserbron zelf correct functioneert.
- Weerkaatste energie en materiaalinteractie: bepaalde materialen weerkaatsen laserenergie in het systeem. Deze terugkaatsing kan interfereren met de laserholte, waardoor de output tijdelijk instabiel wordt. Herhaalde reflecties kunnen ook optische componenten beschadigen, waardoor de instabiliteit na verloop van tijd toeneemt.
- Mechanische trillingen en omgevingsfactoren: Trillingen van nabijgelegen machines, instabiele machineframes of een slechte montage kunnen de optische uitlijning tijdens gebruik enigszins beïnvloeden. Omgevingsfactoren zoals stof, vochtigheid en temperatuurschommelingen hebben ook invloed op de laserprestaties.
Een instabiel laservermogen wordt veroorzaakt door elektrische onregelmatigheden, thermische onevenwichtigheden, verouderde laserbuizen, vervuilde of verkeerd uitgelijnde optiek, storingen in het besturingssysteem, gereflecteerde energie en omgevingsinvloeden. Regelmatig onderhoud, een stabiele stroomvoorziening, schone optiek en adequate koeling zijn essentieel voor een consistent laservermogen.
Waarom ontstaat er een taps toelopende rand bij lasersnijden?
- Laserstraalspreiding en focusgeometrie: Een laserstraal wordt gefocusseerd tot een kleine stip op een specifiek brandpunt, maar spreidt zich van nature uit vóór en na dat punt. De hoogste energiedichtheid treedt op in het focuspunt, meestal vlakbij het bovenoppervlak van het materiaal. Naarmate de straal dieper in het materiaal doordringt, spreidt deze zich uit en neemt de intensiteit af. Deze lagere energie in het onderste deel van de snede verwijdert minder materiaal, waardoor de onderkant van de snede smaller is dan de bovenkant en er een taps toelopend effect ontstaat.
- Energieverlies met de diepte: Naarmate de laser dieper doordringt, wordt een deel van de energie geabsorbeerd door het materiaal, gaat een deel verloren door warmtegeleiding en wordt een deel geblokkeerd door gesmolten of verdampt materiaal. Dit progressieve energieverlies vermindert de snij-efficiëntie bij grotere diepten. Dikkere materialen versterken dit effect, waardoor de tapsheid duidelijker wordt.
- Materiaalspecifiek thermisch gedrag: Verschillende materialen reageren verschillend op warmte. Kunststoffen, hout, rubber en textiel kunnen smelten, verkoolen of weer stollen tijdens het snijden. Gesmolten materiaal kan aan de snijwanden blijven kleven of zich gedeeltelijk opnieuw hechten nabij de bodem van de zaagsnede, waardoor de materiaalafvoer wordt beperkt en de zaagsnede smaller wordt. Materialen met een lage thermische geleidbaarheid houden warmte vast nabij de bovenkant, waardoor de bovenste zaagsnede breder wordt dan het onderste gedeelte.
- Beperkingen van de hulpgasstroom: Hulpgassen helpen gesmolten materiaal uit de zaagsnede te verwijderen. De gasdruk en de effectiviteit van de gasstroom nemen echter af met de diepte, vooral bij smalle zaagsneden. Onvoldoende gasafvoer aan de onderkant zorgt ervoor dat gesmolten materiaal zich ophoopt, waardoor de onderste zaagsnede smaller wordt en er tapsheid ontstaat.
- Onjuiste focuspositie: Als de laser te hoog boven het materiaaloppervlak is gefocust, divergeert de straal te veel tijdens de neerwaartse beweging, waardoor de verbrandingshoek toeneemt. Omgekeerd kan te diep focussen leiden tot overmatige verbranding aan de bovenkant, terwijl de energie aan de onderkant beperkt blijft. Een nauwkeurige focuspositie is cruciaal om de verbrandingshoek te minimaliseren.
- Onevenwicht tussen snijsnelheid en vermogen: Hoge snijsnelheden of onvoldoende laservermogen verminderen de hoeveelheid energie die dieper in de snede terechtkomt. Dit leidt tot onvolledige materiaalverwijdering aan de onderkant, waardoor de conische vorm toeneemt. Lagere snelheden of een hoger vermogen verbeteren de penetratie, maar kunnen thermische schade vergroten als de balans niet correct is.
- Optische uitlijning en straalkwaliteit: Een verkeerde uitlijning van de optiek of een slechte straalkwaliteit kan leiden tot een ongelijkmatige energieverdeling over de snijdiepte. Deze ongelijkmatigheid resulteert in een asymmetrische of overdreven tapsheid langs de snijrand.
Bij lasergesneden randen treedt tapsheid op door straaldivergentie, energieverlies met de diepte, thermisch gedrag van het materiaal, beperkte gasefficiëntie, focusfouten en onjuiste snijparameters. Om tapsheid te minimaliseren zijn nauwkeurige focusregeling, een goede balans tussen vermogen en snelheid, schone optiek en geoptimaliseerde hulpgasinstellingen vereist.
Waarom verkleurt de lasergesneden rand?
- Thermische degradatie en verbranding: Lasersnijden werkt door materiaal te smelten, te verdampen of te verbranden. Bij organische materialen zoals hout, papier, leer en natuurlijke stoffen veroorzaakt de hitte verkooling of verbranding. Deze thermische degradatie maakt de snijrand donkerder, vaak met een bruine of zwarte verkleuring tot gevolg. Hoe langer het materiaal aan hitte wordt blootgesteld – door lage snijsnelheden of een hoog vermogen – hoe sterker de verkleuring wordt.
- Oxidatiereacties: Bij hoge temperaturen reageren materialen met zuurstof in de omgevingslucht. Deze oxidatie verandert de chemische structuur van het materiaaloppervlak. Bij kunststoffen en rubber kan oxidatie de moleculaire bindingen veranderen, wat resulteert in vergeling, bruining of verbleking langs de snijrand. Zelfs metalen en gecoate materialen kunnen verkleuring door hitte vertonen als gevolg van oppervlakteoxidatie, hoewel fiberlasers doorgaans beter geschikt zijn voor metalen.
- Smelt- en stollingseffecten: Veel kunststoffen, synthetische stoffen, rubber en schuim smelten tijdens het lasersnijden. Wanneer het gesmolten materiaal afkoelt en weer stolt, kunnen er gassen, onzuiverheden of afgebroken polymeren in achterblijven, wat kleurveranderingen langs de rand kan veroorzaken. Dit komt vooral voor bij acryl, ABS, polyethyleen en synthetische textielsoorten, waarbij de snijrand er troebel, donkerder of glanzend uit kan zien met een andere kleurtint dan het basismateriaal.
- Hittebeïnvloede zone (HAZ): Verkleuring strekt zich vaak uit tot voorbij de eigenlijke snijlijn in de hittebeïnvloede zone. Warmte die naar het omringende materiaal wordt geleid, verandert pigmenten, kleurstoffen of additieven. Geverfde stoffen, geverfde oppervlakken, gelamineerde platen en gecoate kunststoffen zijn bijzonder gevoelig, omdat pigmenten onder laserwarmte kunnen afbreken of chemisch kunnen veranderen, wat resulteert in ongelijkmatige of onverwachte kleurveranderingen.
- Rook- en residuafzetting: Tijdens het zagen ontstaan rook, roet en verdampt materiaal. Als de ventilatie of luchttoevoer onvoldoende is, kunnen deze bijproducten zich op de zaagsnede afzetten. Dit residu kan vlekken op het oppervlak veroorzaken, zoals donkere of ongelijkmatige verkleuringen die niet puur thermisch van aard zijn, maar ook verband houden met verontreiniging.
- Invloed van hulpgas en luchtstroom: Hulpgas helpt gesmolten materiaal en rook van de snede weg te blazen. Een slechte luchtstroom zorgt voor warmteophoping en residuvorming, wat de verkleuring verergert. In sommige gevallen bevordert zuurstofrijke lucht de verbranding, terwijl inerte gassen de verkleuring kunnen verminderen, maar niet altijd praktisch zijn voor het snijden van niet-metalen materialen.
- Onjuiste snijparameters: Een te hoog laservermogen, een te lage snijsnelheid, een onjuiste focus of meerdere snijgangen verhogen de warmte-inbreng. Dit versterkt de verbrandings-, oxidatie- en smelteffecten, wat leidt tot ernstigere verkleuring.
Verkleuring van de snijkant bij lasersnijden ontstaat door thermische degradatie, oxidatie, smelten en opnieuw stollen, warmteverspreiding, afzetting van restmateriaal en suboptimale snijomstandigheden. Om verkleuring te minimaliseren zijn geoptimaliseerde vermogens- en snelheidsinstellingen, een juiste focus, effectieve luchttoevoer en goede ventilatie, afgestemd op het specifieke materiaal, essentieel.
Waarom produceert lasersnijden zoveel rook?
- Thermische ontleding van materialen: Lasersnijden werkt door materiaal te smelten, te verbranden of te verdampen met behulp van een laserstraal met hoge energie. De meeste niet-metalen materialen – zoals hout, papier, kunststoffen, rubber, schuim, leer en textiel – smelten niet zomaar volledig. In plaats daarvan ondergaan ze thermische ontleding. Dit proces breekt complexe moleculaire structuren af tot kleinere deeltjes, gassen en koolstofhoudende resten, die als zichtbare rook ontstaan.
- Verbrandings- en verkoolingseffecten: Organische materialen zoals hout, papier, karton, leer en natuurlijke stoffen bevatten koolstofverbindingen. Wanneer deze materialen worden blootgesteld aan laserwarmte, verbranden of verkoolen ze gedeeltelijk. Onvolledige verbranding produceert roet, koolstofdeeltjes en vluchtige gassen die opstijgen als dikke rook. Een hoger laservermogen of een lagere snijsnelheid intensiveert de verbranding, waardoor de rookontwikkeling toeneemt.
- Smelten en verdampen van polymeren: Kunststoffen, rubber en schuim hebben de neiging te smelten en te verdampen in plaats van schoon te verbranden. Tijdens het afbraakproces van polymeren komen dampen vrij die bestaan uit verdampt plastic, additieven en vulstoffen. Wanneer deze dampen afkoelen, condenseren ze tot fijne deeltjes die in de lucht zweven en zich manifesteren als dichte rook. Materialen zoals ABS, polyethyleen, EVA-schuim en rubber zijn bijzonder gevoelig voor de productie van veel rook.
- Additieven, bindmiddelen en coatings: Veel materialen bevatten lijm, harsen, kleurstoffen, coatings en vulstoffen. Zo bevatten multiplex en MDF bijvoorbeeld lijmharsen, terwijl textiel kleurstoffen en afwerkingen kan bevatten. Deze stoffen ontbinden vaak bij lagere temperaturen dan het basismateriaal, waardoor er extra rook ontstaat, zelfs als de snijomstandigheden correct lijken.
- Onvoldoende ventilatie of luchttoevoer: Rookontwikkeling treedt op wanneer de afzuiging van rook of de luchttoevoer onvoldoende is. Zonder een sterke luchtstroom om de verdampte materialen direct af te voeren, hoopt de rook zich op in het snijgebied. Slechte ventilatie zorgt er ook voor dat de rook circuleert, waardoor deze dichter lijkt en langer blijft hangen.
- Onjuiste laserparameters: Het gebruik van te veel laservermogen, te lage snijsnelheden of een slechte focus verhoogt de warmte-input tot boven wat nodig is om het materiaal te snijden. Deze overtollige warmte veroorzaakt meer verbranding, smelten en ontbinding, waardoor de rookontwikkeling aanzienlijk toeneemt.
- Materiaaldikte en -dichtheid: Dikkere en dichtere materialen vereisen meer energie om te snijden. De verhoogde energie-input leidt tot een grotere thermische ontleding en daardoor meer rook. Meerlaagse of composietmaterialen versterken dit effect omdat de verschillende lagen op verschillende manieren ontleden.
Lasersnijden produceert overmatige rook door thermische ontleding, verbranding, het smelten van polymeren, toevoegingen in materialen, onvoldoende ventilatie en onjuiste snijparameters. Om de rookontwikkeling te verminderen, zijn geoptimaliseerde laserinstellingen, effectieve luchttoevoer, sterke rookafzuiging en een zorgvuldige materiaalkeuze nodig.
Waarom ontstaat er slak bij lasersnijden?
- Onvolledige verwijdering van gesmolten materiaal: Tijdens het lasersnijden smelt de laserstraal het materiaal, terwijl een hulpgas (zoals lucht, stikstof of zuurstof) wordt gebruikt om het gesmolten materiaal uit de snijopening te blazen. Als de gasdruk, de stroomsnelheid of de richting onvoldoende is, wordt het gesmolten materiaal niet volledig verwijderd. In plaats daarvan koelt het af en stolt het langs de snijrand of het bodemoppervlak, waardoor slak ontstaat.
- Onvoldoende laserenergie op diepte: Naarmate de laser dieper in het materiaal doordringt, neemt de energiedichtheid af als gevolg van bundeldivergentie en absorptieverliezen. Wanneer de energie niet hoog genoeg is om het materiaal over de gehele dikte volledig gesmolten te houden, treedt er gedeeltelijke smelting op nabij de bodem van de snede. Dit halfgesmolten materiaal heeft een grotere kans om te hechten en te stollen als slak.
- Onjuiste snijparameters: Slakvorming wordt sterk beïnvloed door laservermogen, snijsnelheid en focuspositie. Een laag vermogen of een te hoge snijsnelheid kan ertoe leiden dat de snede niet volledig gesmolten blijft, terwijl een te lage snelheid overmatige smelting kan veroorzaken die het hulpgas overweldigt. Een onjuiste focus – met name een focus te hoog boven het materiaal – vermindert de snij-efficiëntie aan de onderkant, waardoor de slakvorming toeneemt.
- Materiaaleigenschappen: Verschillende materialen gedragen zich anders onder laserwarmte. Metalen, sommige kunststoffen en rubber hebben de neiging te smelten in plaats van schoon te verdampen. Materialen met een hoge viscositeit vloeien in gesmolten toestand niet gemakkelijk, waardoor ze moeilijker door het hulpgas te verwijderen zijn. Gecoate, gelaagde of composietmaterialen kunnen ook ongelijkmatig smelten, wat de slakvorming verhoogt.
- Keuze en druk van het hulpgas: Het type en de druk van het hulpgas spelen een cruciale rol. Een lage gasdruk heeft onvoldoende kracht om gesmolten materiaal uit te stoten, terwijl een onjuiste gaskeuze de slakvorming kan verergeren. Zuurstof verhoogt bijvoorbeeld de snij-efficiëntie, maar kan ook overmatige oxidatie en kleverige resten bevorderen. Een slechte staat van het mondstuk of een verkeerde uitlijning vermindert de effectiviteit van het gas verder.
- Thermische geleidbaarheid en afkoelingseffecten: Materialen met een hoge thermische geleidbaarheid koelen snel af, waardoor gesmolten materiaal stolt voordat het kan worden afgevoerd. Deze snelle stolling aan de onderrand is een veelvoorkomende oorzaak van slakvorming.
- Optische en mechanische problemen: Vervuilde lenzen, beschadigde nozzles of verkeerd uitgelijnde optiek verminderen het effectieve laservermogen in de snijzone. Verminderde energie leidt tot ongelijkmatige smelting en slechte slakafvoer.
Lasersnijden produceert slak door onvolledige uitstoting van gesmolten materiaal, verminderde energie op de juiste diepte, onjuiste parameters, materiaaleigenschappen, onvoldoende prestaties van het hulpgas en de conditie van de apparatuur. Om slakvorming te minimaliseren, zijn geoptimaliseerd vermogen en snelheid, de juiste focus, een schone optiek, de juiste gasselectie en een adequate gasdruk, afgestemd op het te snijden materiaal, vereist.
Waarom is de snijkwaliteit bij lasergesneden hoeken zo slecht?
- Verlaagde snijsnelheid in hoeken: Wanneer de laserkop een hoek nadert, vertraagt het bewegingssysteem om de nauwkeurigheid te behouden en mechanische overschrijding te voorkomen. Hoewel het laservermogen vaak constant blijft, verhoogt de verlaagde snelheid de geleverde energie per oppervlakte-eenheid. Deze plaatselijke energieophoping veroorzaakt overmatig smelten, verbranden of verkoolen, afhankelijk van het materiaal. Als gevolg hiervan kunnen hoeken breder, donkerder of ruwer lijken dan rechte stukken.
- Overmatige warmteophoping: In hoeken concentreert de warmte zich omdat de laser herhaaldelijk op vrijwel hetzelfde punt inwerkt terwijl de richting verandert. Dit leidt tot een grotere warmtebeïnvloede zone (HAZ), wat vervorming, verkleuring of afronding van de randen kan veroorzaken. Bij materialen zoals kunststoffen, rubber, schuim, leer en hout kan overmatige hitte leiden tot smelten, verkooling of krimp, met name in de hoeken.
- Effecten van laserstraaloverlapping en verblijftijd: Bij scherpe hoeken overlapt het laserpad vaak lichtjes, waardoor de verblijftijd toeneemt. Zelfs een korte pauze kan overbewerking veroorzaken. Deze overlapping versterkt de thermische schade, wat leidt tot slakvorming, verdikking van de rand of materiaalverlies in de hoek in vergelijking met rechte sneden.
- Inefficiënte hulpgasstroom: De hulpgasstroom is geoptimaliseerd voor lineair snijden. In hoeken verminderen turbulente luchtstromen en een lagere bewegingssnelheid het vermogen van het gas om gesmolten materiaal effectief af te voeren. Een slechte smeltuitstoting zorgt ervoor dat gesmolten of halfgesmolten materiaal aan de rand stolt, waardoor ruwheid of slakophoping ontstaat, precies in de hoeken.
- Focus- en snijgeometrieveranderingen: De laserstraal heeft van nature een taps profiel. Bij richtingsveranderingen worden kleine afwijkingen in focuspositie of snijgeometrie duidelijker merkbaar. Dit kan leiden tot ongelijke snijbreedtes, afgeronde hoeken of onvolledige penetratie, met name in dikkere materialen of materialen met een lage warmtegeleidingscoëfficiënt.
- Materiaalspecifiek gedrag: Verschillende materialen reageren uniek in hoeken. Papier en karton schroeien gemakkelijk, kunststoffen smelten en vloeien weer samen, leer verkoolt en rubber degradeert door warmte. Deze effecten worden in hoeken versterkt door de hogere plaatselijke temperaturen en langere blootstellingstijden.
- Beperkingen van het besturingssysteem: Basislasercontrollers beschikken mogelijk niet over geavanceerde hoekcompensatiefuncties. Zonder dynamische vermogensmodulatie of algoritmen voor hoekvereffening kan het systeem het laservermogen tijdens het afremmen niet automatisch verlagen, wat resulteert in oversnijden.
Slechte lasergesneden hoekkwaliteit wordt veroorzaakt door een te lage snijsnelheid, warmteontwikkeling, een te lange stilstandtijd, een inefficiënte gasstroom, effecten van de straalgeometrie, materiaalgevoeligheid en beperkte synchronisatie tussen beweging en laser. Het verbeteren van de hoekkwaliteit vereist een geoptimaliseerde snelheidsregeling, vermogensopbouw, juiste focus, voldoende gasdruk en materiaalspecifieke parameterafstemming.
Krijg lasersnijoplossingen
Lasersnijoplossingen zijn ideaal voor industrieën zoals de productie, automobielindustrie, bouw, elektronica en maatwerkproductie. Van plaatwerkonderdelen en constructiedelen tot decoratieve panelen en reclameborden, lasersnijden garandeert strakke randen, consistente kwaliteit en efficiënte doorlooptijden. Deskundige leveranciers bieden ook ontwerpbegeleiding, waardoor bestanden en materiaalkeuze worden geoptimaliseerd om afval te verminderen en de prestaties te verbeteren.
De juiste partner voor lasersnijden kiezen betekent meer dan alleen materiaal snijden; het betekent een betrouwbare oplossing die innovatie, nauwkeurigheid en schaalbaarheid ondersteunt. Met flexibele productiemogelijkheden en strenge kwaliteitscontrole helpen lasersnijservices u uw ideeën vol vertrouwen en efficiënt van concept tot realisatie te brengen.