
イントロダクション
従来の溶接方法と比較して、チタンのレーザー溶接は熱影響部が非常に小さく、歪みや残留応力を低減します。これは、薄肉材料、複雑な形状、そして厳密な寸法管理が求められる精密部品にとって非常に重要です。このプロセスは伝導溶接とキーホール溶接の両方のモードをサポートしているため、幅広い厚みや接合設計に適しています。また、チタンのレーザー溶接は、自動化や最新の製造システムとの互換性も高く、高い溶接速度、優れた再現性、そして一貫した品質を提供するため、小ロット生産から大規模産業用途まで、あらゆる用途に最適です。産業界が軽量構造、高い信頼性、そして優れた材料性能を求め続ける中、レーザー溶接チタンは最適なソリューションとなっています。これにより、メーカーは高い生産性と品質基準を維持しながら、強固で精密かつ耐久性の高いチタン接合部を実現できます。
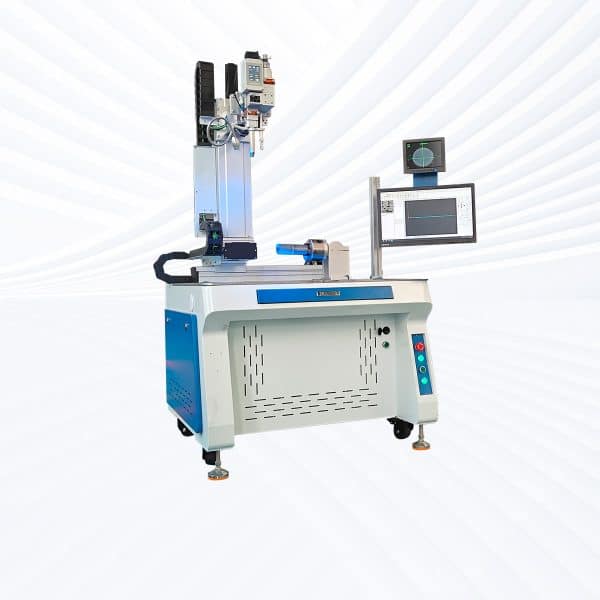
チタンのレーザー溶接の利点
優れた溶接純度と品質
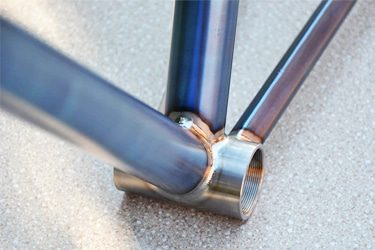
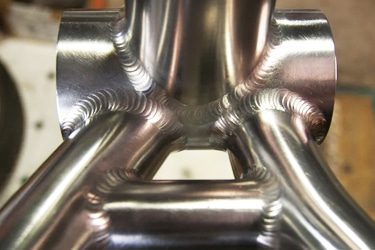
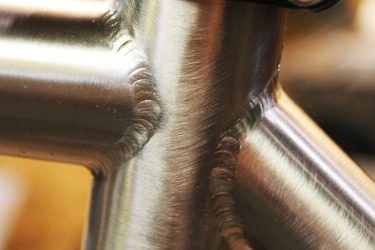
チタンのレーザー溶接は、精密な熱制御と急速凝固を可能にし、酸素、窒素、水素への曝露を低減します。適切な遮蔽を使用することで、クリーンで汚染のない溶接部が得られ、優れた機械的強度と耐腐食性を実現します。
最小限の熱影響ゾーン
集中したレーザービームは、チタン溶接において非常に小さな熱影響部を形成します。これにより、熱変形が最小限に抑えられ、残留応力が低減し、母材の微細構造が維持されます。これは、精密で薄肉のチタン部品にとって非常に重要です。
高い強度と構造的完全性
チタンのレーザー溶接は、深い溶け込みと均一な溶接プロファイルを備えた強固な冶金結合を生み出します。得られた接合部はチタンの高い強度対重量比を維持し、要求の厳しい航空宇宙、医療、産業用途に適しています。
高い溶接速度と効率
チタンのレーザー溶接は、従来の方法に比べて高速です。処理速度の向上により生産性が向上し、サイクルタイムが短縮され、溶接品質や安定性を損なうことなく自動化された製造環境をサポートします。
複雑な設計にも優れた精度
レーザー溶接は高精度であるため、溶接の位置とサイズを正確に制御できます。複雑な形状、薄肉部、そして溶接後の加工を最小限に抑えながら、厳しい公差が求められる部品に最適です。
優れた自動化互換性
チタンのレーザー溶接は、ロボットシステムや自動化生産ラインとの統合が容易です。これにより、再現性の高い溶接品質、手作業への依存度の低減、そして大量生産や安全性が重視される生産における安定したプロセス制御が保証されます。
適合する材料
- グレード1チタン
- グレード2チタン
- グレード3チタン
- グレード4チタン
- グレード5チタン
- グレード6チタン
- グレード7チタン
- グレード8チタン
- グレード9チタン
- グレード10チタン
- グレード11チタン
- グレード12チタン
- グレード13チタン
- グレード14チタン
- グレード15チタン
- グレード16チタン
- グレード17チタン
- グレード18チタン
- グレード19チタン
- グレード20チタン
- グレード21チタン
- グレード22チタン
- グレード23チタン
- グレード24チタン
- グレード25チタン
- グレード26チタン
- グレード27チタン
- グレード28チタン
- グレード29チタン
- グレード30チタン
- グレード31チタン
- グレード32チタン
- グレード33チタン
- グレード34チタン
- グレード35チタン
- グレード36チタン
- グレード37チタン
- グレード38チタン
- グレード39チタン
- グレード40チタン
レーザー溶接と他の溶接方法の比較
| 比較項目 | レーザー溶接 | TIG溶接 | MIG溶接 | アーク溶接(スティック) |
|---|---|---|---|---|
| 熱入力制御 | 非常に正確 | 中程度、オペレーター依存 | より高い熱入力 | 高くてコントロールが難しい |
| 熱影響部 (HAZ) | 非常に少ない | 技法 | L | 非常に大きい |
| 汚染リスク | 適切な遮蔽があれば非常に低い | 穏健派 | より高い | ハイ |
| 溶接速度 | すごく高い | 遅く | 穏健派 | 遅く |
| 溶接精度 | 素晴らしい | ハイ | 穏健派 | ロー |
| 歪みリスク | 最小限の | 穏健派 | より高い | すごく高い |
| 溶接部の外観 | すっきり、細く、滑らか | きれいだけど広い | 飛び散りで幅が広がる | 荒れた、不均一な |
| シールドガス効率 | 高くて局所的 | 高いが幅広いカバレッジ | 穏健派 | ロー |
| 自動化機能 | 素晴らしい | 限定的 | グッド | 非常に限られた |
| 再現性 | 非常に高い | オペレータ依存 | 穏健派 | ロー |
| 薄板溶接 | 素晴らしい | グッド | フェア | 最低 |
| 溶接後仕上げ | 最小限の | 穏健派 | 中〜高 | ハイ |
| スキル要件 | セットアップ後の低 | すごく高い | 穏健派 | ハイ |
| 生産効率 | すごく高い | ロー | 穏健派 | ロー |
| 重要なアプリケーションへの適合性 | 素晴らしい | グッド | フェア | 最低 |
レーザー溶接能力
チタンレーザー溶接の応用例
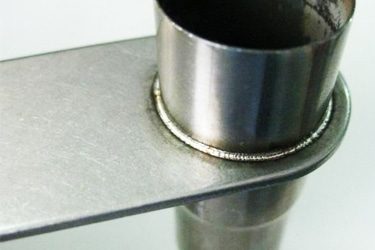
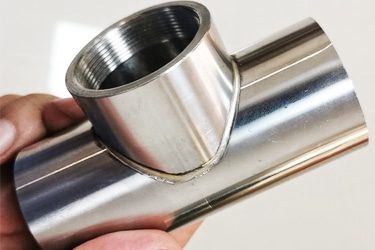
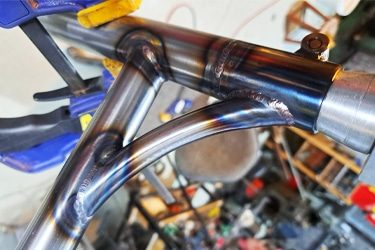
航空宇宙産業では、レーザー溶接チタンは機体部品、エンジン部品、ブラケット、ダクト、構造アセンブリなどに使用されています。熱影響部が小さく歪みが少ないため、飛行の安全性と性能に不可欠な厳密な公差と構造的完全性を維持するのに役立ちます。医療・ヘルスケア分野では、レーザー溶接チタンは外科用器具、整形外科用インプラント、歯科用部品、医療機器ハウジングなどに広く使用されています。このプロセスにより、チタンの生体適合性を維持し、厳格な医療基準を満たす、クリーンで汚染のない溶接部が得られます。自動車・モータースポーツ業界では、排気システム、ターボチャージャー部品、サスペンション部品、軽量構造部品などにレーザー溶接チタンが使用されています。レーザー溶接は高強度接合部を実現すると同時に、軽量化と性能向上を実現します。化学処理および海洋用途では、レーザー溶接チタンは熱交換器、圧力容器、配管、耐腐食装置などに使用されています。精密な熱制御により材料の劣化を最小限に抑え、過酷な環境下でも長寿命を実現します。
その他の用途としては、信頼性と再現性が極めて重要な産業機械、エネルギー・発電設備、防衛システム、精密製造などが挙げられます。チタンのレーザー溶接は、メーカーが高性能、耐久性、軽量性を兼ね備えた部品を一貫した品質で製造することを可能にするため、高度で要求の厳しい産業用途に不可欠な技術となっています。
お客様の声
関連リソース
レーザー溶接機の運用コストはどれくらいですか?
この記事では、レーザー溶接機の運転コストについて、電気代、シールドガス代、消耗品費、人件費、メンテナンス費用、ダウンタイム、安全対策、部品あたりのコスト計算などを含めて解説します。
レーザー溶接の溶接性を理解する
本稿では、レーザー溶接の溶接性について、材料特性、熱特性、接合部の設計、プロセスパラメータ、一般的な欠陥、試験方法、最適化戦略などを含めて解説する。
レーザー溶接において、一貫した溶接品質を確保するにはどうすればよいでしょうか?
この記事では、材料準備、プロセスパラメータ、ビーム制御、検査、メンテナンスなど、レーザー溶接における一貫した溶接品質を確保するための重要な要素について考察します。
レーザー溶接機のメンテナンス方法とは?
この記事では、レーザー溶接機のメンテナンス方法について、安全点検、光学系、冷却、ワイヤ送給、電気系統、トラブルシューティング、メンテナンススケジュール、長期的な管理といった項目を網羅して解説します。
よくある質問
チタンのどのような特性がレーザー溶接性に影響しますか?
- 高い融点と強度対重量比:チタンは多くの構造用金属と比較して比較的高い融点を有しており、レーザービームの局所的な高熱にも過度の変形なく耐えることができます。優れた強度対重量比により、適切な溶け込みが得られた場合、狭い溶接プロファイルでも良好な機械的強度を維持できます。
- 低い熱伝導率:チタンは熱伝導率が低いため、溶接部から熱が急速に放散されません。これにより、比較的低いレーザー出力で深い溶け込みが得られ、溶接中のキーホールの安定性が維持されます。しかし、パラメータを慎重に制御しないと、過熱のリスクが高まります。
- レーザーエネルギーに対する高い吸収率:チタンは、特にファイバーレーザーやディスクレーザーで使用される波長において、レーザーエネルギーを効率的に吸収します。この高い吸収率は、均一な溶融と溶け込みに貢献し、アルミニウムや銅などの反射率の高い金属と比較して、レーザー溶接の効率を高めます。
- 高温での反応性:チタンのレーザー溶接性に影響を及ぼす最も重要な要因の一つは、高温における酸素、窒素、水素との強い親和性です。溶接中にこれらの元素に曝露されると、脆化、変色、延性の低下を引き起こす可能性があります。この特性により、冷却金属を保護するために、高品質のシールドガスによる被覆が不可欠となり、多くの場合、溶接プールを超えてシールドガスが塗布されます。
- 相変態挙動:チタンは高温下でα相からβ相へと相変態を起こします。レーザー溶接中の急速な加熱と冷却は、溶接部および熱影響部の微細構造を変化させる可能性があります。これにより強固な溶接が可能になりますが、不適切な熱制御は過剰な硬度や靭性の低下につながる可能性があります。
- 低密度と低弾性率:チタンは密度が低く、弾性率も比較的低いため、他の重金属に比べて残留応力と歪みが全体的に低減します。そのため、薄肉部品や複雑な部品の精密レーザー溶接に適しています。
- 表面状態への敏感性:チタンは表面汚染に非常に敏感です。油、水分、または酸化層は、溶接部に水素やその他の汚染物質を導入し、気孔や割れを引き起こす可能性があります。溶接前には徹底的な洗浄が不可欠です。
- 合金組成の影響:チタンのグレードや合金の種類によって、レーザー溶接に対する反応は異なります。一般的に、商業的に純粋なチタンは、高合金グレードのチタンよりも溶接が容易ですが、高合金グレードの場合はより厳格なプロセス管理が必要になる場合があります。
チタンは熱伝導率が低く、レーザー吸収率が高く、機械的に安定しているためレーザー溶接に適していますが、その高い反応性と相挙動により、良好な結果を得るには正確なシールド、清浄度、パラメータ制御が求められます。
チタンのレーザー溶接にはどのようなシールドガスが使用されますか?
- アルゴン(Ar):アルゴンは、チタンのレーザー溶接で最も一般的に使用されるシールドガスです。不活性で入手しやすく、大気汚染に対する優れた保護性能を備えています。アルゴンは溶融池とその周囲の熱影響部を効果的にシールドし、延性と耐食性を維持します。ほとんどのチタン種と板厚に適しており、手動および自動レーザー溶接システムの両方で主ガスとして広く使用されています。
- ヘリウム(He):ヘリウムも不活性ガスであり、単独で使用される場合もあれば、アルゴンと混合して使用される場合もあります。ヘリウムはイオン化ポテンシャルと熱伝導率が高いため、入熱量を増加させ、溶接の溶け込みを深くすることができます。そのため、厚いチタン材や高速溶接に適しています。ただし、ヘリウムは高価であり、効果的なシールド効果を得るには高い流量が必要です。
- アルゴン・ヘリウム混合ガス:アルゴンとヘリウムの混合ガスは、アルゴンの安定性とヘリウムの優れた溶け込み特性を兼ね備えています。これらの混合ガスは、溶融池の挙動、溶け込み深さ、ビードプロファイルをより適切に制御できます。安定した品質が求められる精密溶接や高性能チタン溶接用途で広く使用されています。
- 後続シールドガスと裏面シールドガス:チタンレーザー溶接では、シールドは溶接プール直近の領域に限定されません。後続シールドは、材料の冷却時に高温の溶接ビードと熱影響部を保護するためによく使用されます。後続シールドには、コスト効率と不活性特性から、アルゴンが一般的に使用されます。薄いチタン板やチューブを溶接する際には、ルートサイドの酸化を防ぐために、アルゴンによる裏面シールドも不可欠です。
- ガス純度要件:チタン溶接には高純度シールドガスが不可欠です。供給ガス中の酸素や水分などの不純物は、藁色から青や灰色への変色を引き起こし、汚染や溶接品質の低下を示す可能性があります。一般的に99.99%以上の純度が求められます。
- 流量制御とカバー範囲:適切なガス流量、ノズル設計、そしてカバー範囲は、ガスの選択と同様に重要です。流量不足や乱流ガス供給は、適切なガスを使用していても周囲の空気を巻き込み、汚染につながる可能性があります。
- 避けるべきガス: 窒素、酸素、二酸化炭素などの活性ガスまたは半活性ガスは、溶融チタンと激しく反応し、深刻な脆化を引き起こすため、チタンの溶接には絶対に使用しないでください。
チタンのレーザー溶接では、アルゴンが標準的なシールドガスとして使用されます。ヘリウムまたはアルゴン・ヘリウム混合ガスは、溶込みを向上させるために使用されます。高品質なチタンレーザー溶接を実現するには、広範囲にわたるシールドと高いガス純度が不可欠です。
シールドガスの純度はチタン溶接の品質にどのように影響しますか?
- 高温におけるチタンの反応性:レーザー溶接中にチタンが加熱されると、周囲からガスを容易に吸収します。シールドガスに不純物が含まれている場合、これらの反応性元素は溶融池と熱影響部に溶解します。この相互作用は、溶接部の微細組織と機械的特性に直接変化をもたらします。
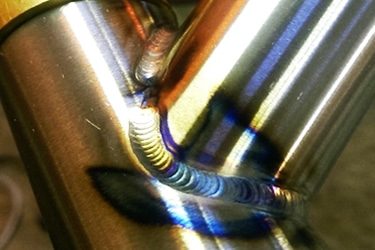
- 酸素汚染の影響:酸素は最も有害な不純物の一つです。酸素濃度の上昇は溶接部の硬度を高めますが、延性と靭性を著しく低下させます。視覚的には、酸素汚染は溶接面を淡い麦わら色から青、紫、灰色へと変色させます。これらの色の変化は、溶接品質の低下、ガス純度または被覆率の不足を明確に示しています。
- 窒素吸収と脆化:窒素汚染はチタン溶接部に深刻な脆化をもたらします。たとえ微量の窒素濃度であっても、脆いチタン窒化物を形成し、荷重や振動によって割れが発生する可能性が高まります。窒素に起因する欠陥は、必ずしも表面からは明らかではないものの、耐用年数を著しく短縮する可能性があります。
- 水素と気孔の形成:ガス供給源やホース内の水分を介して混入することが多い水素不純物は、気孔や遅れ割れを引き起こす可能性があります。水素は溶融チタンに容易に溶解し、凝固時に閉じ込められて内部に空隙を形成し、溶接部を弱めます。
- 機械的特性および腐食特性への影響:汚染されたシールドガスは、溶接部の伸び、疲労強度、腐食性能の低下を引き起こします。これは、航空宇宙、医療、化学用途において特に重要であり、信頼性と生体適合性の観点からチタンが選ばれています。
- 高純度シールドガスの重要性:これらの問題を回避するため、チタンレーザー溶接では通常、99.99%以上の純度のシールドガスが必要です。ガス供給システムは、清潔で乾燥しており、漏れのない状態に保たれていなければなりません。ホース、継手、またはレギュレーターが適切にメンテナンスされていない場合、高純度ガスであっても汚染される可能性があります。
- シールド範囲の拡大:シールド範囲が不十分な場合、ガス純度が高いだけでは不十分です。チタンが臨界反応温度以下に冷却されるまで、後方シールドと背面シールドを維持する必要があります。高純度ガスを使用していても、早期に空気に曝露すると溶接部が汚染される可能性があります。
- プロセス監視と品質管理:溶接色検査は、迅速な品質チェックとしてよく使用されます。明るい銀色または淡い麦わら色は、一般的に遮蔽状態が良好であることを示し、暗い色は汚染や溶接品質の低下を示します。
シールドガスの純度は、チタンレーザー溶接の品質にとって不可欠です。超高純度ガス、クリーンな供給システム、そして適切なシールド時間の維持は、チタンの機械的性能と長期的な信頼性を維持するために不可欠です。
チタンのレーザー溶接に最適なジョイント設計は何ですか?
- 突合せ継手(スクエアバット継手):スクエアバット継手は、チタンのレーザー溶接において最も一般的に使用され、特に薄板から中厚板の溶接に最適な継手設計です。レーザー溶接は、溶融部が狭く、溶け込みが深いため、多くの場合、開先処理なしで完全溶け込み溶接が可能です。隙間が大きすぎると溶融不良や溶接プールの不安定性につながる可能性があるため、しっかりとした接合が不可欠です。
- エッジジョイント:エッジジョイントは、薄いチタン板、箔、または筐体によく使用されます。レーザー溶接は接合線にエネルギーを正確に集中させるため、エッジジョイントは最小限の入熱と歪みで溶接できます。これらのジョイントは軽量の航空宇宙部品や医療部品に最適ですが、優れたアライメントと均一な材料厚さが求められます。
- 重ね継ぎ:チタンの用途では、接合部へのアクセスが制限されている場合や、耐荷重面積を大きくしたい場合に、重ね継ぎをレーザー溶接することが可能です。しかし、重ね継ぎは層間に閉じ込められた空気が汚染につながる可能性があるため、シールドの観点からはより困難です。重ね継ぎ部における酸化や脆化を防ぐには、適切なガス被覆と表面清浄度が不可欠です。
- Tジョイント:Tジョイントは、構造補強や垂直接合が必要な場合のチタンレーザー溶接に適しています。レーザー溶接では、ジョイントの根元に正確にエネルギーを照射できるため、歪みを抑えた強固な溶接部が得られます。溶接プールと隣接面の両方を保護するために、ビーム角度とシールドガス供給を慎重に制御する必要があります。
- シングルV溝および狭開先継手:厚いチタン材の場合、狭開先V溝またはシングルベベル継手を使用することで、完全な溶け込みを確保しながら、充填材と入熱を最小限に抑えることができます。レーザー溶接は深い溶け込みが可能であるため、従来の溶接よりもはるかに狭い開先を形成でき、溶接時間と歪みを低減します。
- 自溶接合 vs. フィラーアシスト接合設計:チタンレーザー溶接の多くは、プロセスの精度向上のため、自溶接合で行われます。しかし、フィラーワイヤの添加量を制御できる接合設計は、フィットアップ公差の維持が困難な場合や、耐割れ性の向上が求められる場合に有効です。
- ジョイント設計におけるシールドの考慮事項:ジョイント設計では、一次側、後端側、および背面側を効果的にシールドする必要があります。熱を閉じ込めたり、ガスの流れを制限したりする設計は、高純度ガスであっても酸化のリスクを高めます。
- 避けるべき設計: 隙間が広く、接合部の位置がずれていて、シールドの適用範囲が制限される複雑な形状は、チタンのレーザー溶接には適していません。
チタンのレーザー溶接には、角突合せ継手、エッジ継手、狭開先設計が最適です。接合部の設計において重要なのは、密着性、効率的なシールドアクセス、そしてレーザーの浸透特性との適合性であり、これにより強度が高く汚染のない溶接が確実に得られます。
レーザー溶接されたチタンで最も一般的な欠陥は何ですか?
- 酸化と変色:レーザー溶接されたチタンで最も目立ち、かつ一般的な欠陥は表面の酸化です。遮蔽が不十分な場合、チタンは高温で酸素や窒素と反応し、淡い麦わら色から青、紫、灰色へと変色します。これらの変色は汚染を示しており、延性や耐食性の低下につながることがよくあります。
- 脆化:ガス吸収、特に酸素、窒素、水素は、深刻な脆化を引き起こす可能性があります。脆化した溶接部は、見た目には問題ないように見えますが、靭性が低下し、実用負荷下では割れが発生するリスクが高くなります。この欠陥は、機械試験を行わなければすぐには検出できない可能性があるため、特に危険です。
- ポロシティ:ポロシティは、溶融池の凝固時にガスが閉じ込められることで発生します。チタンレーザー溶接では、表面汚染、シールドガス中の水分、または水素の吸着によってポロシティが発生することがよくあります。たとえ外観が滑らかであっても、内部のポロシティは溶接を弱め、疲労強度を低下させます。
- 割れ:チタンは一般的に他の金属に比べて凝固割れが発生しにくいですが、汚染、過度の拘束、不適切な熱管理などにより割れが発生することがあります。汚染された溶接金属における水素誘起割れと脆性破壊が最も一般的な形態です。
- 融合不足:レーザーエネルギーが接合面または側壁を完全に溶融するのに不十分な場合、融合不足が発生します。接合部のフィット不良、焦点位置の誤り、または溶接速度の過剰などがこの欠陥の原因となる可能性があります。融合不足は、耐荷重性を著しく低下させます。
- 不完全な溶け込み:厚いチタン断面では、不完全な溶け込みが問題となります。これは通常、レーザー出力不足、ビーム焦点の不適切さ、または接合部の設計の不適切さが原因で発生します。この欠陥は、圧力容器や構造物への適用において重大な問題となります。
- 熱影響部における過剰な硬度:レーザー溶接中の急速な冷却は、特に特定のチタン合金において、局所的な硬度上昇を引き起こす可能性があります。必ずしも有害ではありませんが、過剰な硬度は靭性の低下や割れ発生の可能性を高める可能性があります。
- 表面汚染欠陥:油、指紋、洗浄剤などの残留物により、溶接部に水素や酸素が侵入する可能性があります。これらの汚染物質は、しばしば気孔、変色、または局所的な脆化を引き起こします。
- 幾何学的不規則性:過剰なパワー密度やキーホール挙動の不安定化により、アンダーカットや不均一なビード形状が発生する可能性があります。これらの欠陥は応力集中部として機能する可能性があります。
レーザー溶接チタンで最も一般的な欠陥には、酸化、脆化、多孔性、そして溶融関連の問題などがあります。これらは、厳格なシールド制御、高いガス純度、綿密な表面処理、そしてプロセスパラメータの正確な最適化によってほぼすべて防止できます。
チタンのレーザー溶接にフィラーワイヤは使用できますか?
- チタンレーザー溶接でフィラーワイヤが使用される理由:レーザー溶接は、最小限の入熱で狭く深い溶接部を形成するため、接合部のフィットアップ(適合性)に敏感になります。接合部の隙間が許容範囲を超えると、自溶溶接が不安定になります。フィラーワイヤは、隙間を埋め、溶融池を安定させ、均一な溶融を保証するのに役立ちます。特に、完璧なフィットアップを実現することが難しい実際の製造現場において、フィラーワイヤは重要な役割を果たします。
- 冶金学的制御と耐割れ性:フィラーワイヤは溶接金属の化学組成を制御することを可能にします。適切に選択されたチタンフィラーは、脆化のリスクを低減し、強度レベルを調整し、延性のバランスをとることができます。これは特にチタン合金の溶接において重要です。急速な冷却は、溶接部および熱影響部における望ましくないミクロ組織や過度の硬度につながる可能性があります。
- 機械的特性の向上:フィラーワイヤを使用することで、引張強度、疲労特性、破壊靭性を向上させることができます。航空宇宙、医療、圧力容器などの用途では、フィラーアシストレーザー溶接は、自溶溶接では必ずしも満たせない厳格な機械的および品質基準を満たすのに役立ちます。
- 一般的なフィラーワイヤの種類:CPチタングレードでは、商業的に純粋なチタンフィラーワイヤがよく使用されます。Ti-6Al-4Vなどの合金の場合、延性を維持し、割れ感受性を低減するために、通常、同合金またはわずかに合金濃度の低いフィラーワイヤが選択されます。フィラーワイヤの純度は非常に重要です。汚染は溶接品質を急速に低下させる可能性があるためです。
- フィラーワイヤを用いたプロセスバリエーション:フィラーワイヤは、コールドワイヤレーザー溶接またはレーザーアークハイブリッド溶接によって導入できます。コールドワイヤ溶接では、フィラーは追加の電気加熱なしにレーザーによって生成された溶融池に機械的に供給されるため、正確な温度制御と低希釈が維持されます。
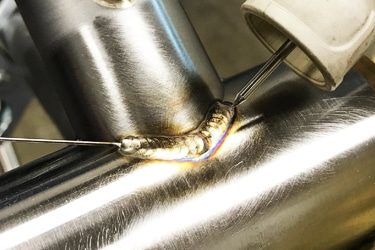
- フィラーワイヤを使用する場合のシールド要件:フィラーワイヤを使用する場合、シールド要件はさらに厳しくなります。フィラーワイヤ、溶融池、冷却溶接ビードはすべて、酸素、窒素、水素から保護する必要があります。汚染や変色を防ぐため、トレーリングシールドと背面シールドが必要になることがよくあります。
- 装置とプロセス制御:フィラーワイヤレーザー溶接を成功させるには、正確なワイヤ送給角度、速度同期、そしてレーザービームとの位置合わせが不可欠です。ワイヤの位置が不適切だと、溶融不足、スパッタ、あるいは不安定な溶接プールが生じる可能性があります。
- フィラーワイヤが不要な場合: 薄いチタンシート、タイトジョイント、重要でないコンポーネントの場合、自生レーザー溶接は効率的かつコスト効率に優れ、複雑さを増すことなく優れた溶接品質を実現します。
フィラーワイヤはチタンのレーザー溶接に完全に適合しており、ギャップ許容度、冶金制御、および機械性能の向上に広く使用されています。適切なシールド、清浄度、およびプロセス制御と組み合わせることで、フィラーアシストレーザー溶接は堅牢で生産可能なチタン接合部を実現します。
チタンのレーザー溶接には予熱が必要ですか?
- 鋼に比べて低い水素感受性:高強度炭素鋼や合金鋼とは異なり、チタンは水素誘起冷間割れを防止するための予熱を必要としません。チタンの結晶構造と溶接挙動から、水素関連の割れは温度勾配よりも汚染物質と密接に関連していることがわかります。そのため、清浄度と遮蔽は予熱温度よりもはるかに重要です。
- 低い熱伝導率とレーザー熱入力:チタンは比較的低い熱伝導率を持つため、レーザーの集中エネルギーによって過度の熱損失なく、急速な溶融と深い溶け込みを実現できます。この特性により、厚い部分であっても、溶接プールを安定化させたり、溶融を改善したりするための予熱が不要になります。
- レーザー溶接における残留応力の最小化:レーザー溶接は、アーク溶接プロセスと比較して、全体的な入熱量が大幅に低減されます。これにより、他の溶接方法では予熱が必要となる典型的な理由である残留応力と歪みが低減されます。ほとんどのチタングレードでは、予熱なしで溶接直後の応力状態が許容範囲内となります。
- 予熱なしの典型的な用途:航空宇宙、医療、精密工業部品では、チタンは常温でレーザー溶接されるのが一般的です。自溶レーザー溶接とフィラーアシストレーザー溶接はどちらも予熱なしで行われるのが一般的ですが、厳格な機械基準と品質基準を満たしています。
- 予熱を検討する場合:特定の特殊なケースでは、予熱が有益な場合があります。非常に厚いチタン材、拘束度の高い接合部、または複雑な形状の場合、軽度の予熱を行うことで熱衝撃を軽減し、溶接の安定性を向上させることができます。また、寒冷環境下においても、溶接部に水素を混入させる可能性のある結露や表面水分を除去するために予熱が役立つ場合があります。
- 温度範囲と制御:予熱を使用する場合、通常は温度を低く厳密に制御します。過度な予熱は推奨されません。高温になるとチタンと酸素および窒素の反応性が高まり、遮蔽が不十分な場合は汚染のリスクが高まるためです。
- シールド要件との相互作用:予熱を行う場合、シールド要件はさらに重要になります。加熱されたチタン表面は大気中のガスと反応しやすいため、溶接前、溶接中、溶接後にシールドを広範囲に維持する必要があります。
- 予熱よりも準備を重視: チタンレーザー溶接の場合、適切な表面洗浄、高純度シールドガス、安定したプロセスパラメータは、予熱よりも溶接品質に大きな影響を与えます。
チタンのレーザー溶接では、通常、予熱は必要ありません。ほとんどの用途では、予熱を施すよりも、汚染物質の除去、効果的なシールドの確保、レーザーパラメータの最適化の方がはるかに重要です。
チタンをレーザー溶接する場合、どのような安全上の懸念がありますか?
- レーザー放射線の危険性:溶接に使用される高出力レーザー溶接システムは、重度の眼および皮膚損傷を引き起こす可能性があります。チタンの表面はレーザーエネルギーを反射または散乱させる可能性があり、意図しない被ばくのリスクを高めます。密閉された溶接セル、インターロック付きのドア、警告システム、および認定されたレーザー保護眼鏡の使用は、重要な安全対策です。
- 火災および燃焼の危険性:チタンは特有の火災リスクを伴います。微細なチタン粒子、粉塵、スパッタは容易に発火し、極めて高温で燃焼します。一度発火すると、従来の消火方法では消火が困難です。厳格なハウスキーピング、微粒子の適切な除去、そして溶接エリア付近の可燃性物質の回避が不可欠です。
- 熱と火傷の危険性:レーザー溶接は局所的に高熱を発生します。溶融チタン、高温の治具、溶接直後の部品は重度の火傷を引き起こす可能性があります。チタンは熱を保持するため、冷たく見えても実際には危険なほど高温である場合があります。耐熱手袋、保護服、そして冷却ゾーンの調整は、火傷のリスクを軽減するのに役立ちます。
- ヒュームおよびガスへの曝露:チタン自体は比較的少量のヒュームしか発生しませんが、レーザー溶接では微細な金属粒子や反応副生成物が発生する可能性があります。換気が不十分な場合、作業者は空気中の汚染物質に曝露される可能性があります。さらに、アルゴンやヘリウムなどのシールドガスは、密閉空間において酸素を置換するため、換気が不十分な場合は窒息の危険があります。
- シールドガス管理のリスク:チタン溶接には広範囲にわたるシールドが必要です。ガス漏れ、流量の不適切さ、あるいはガス供給システムの設計不良は、溶接欠陥だけでなく、酸素欠乏環境につながる可能性があります。密閉型または自動溶接セルでは、酸素モニタリングが必要となる場合があります。
- 電気および機器の危険性:レーザー溶接システムは、高電圧電源、冷却システム、および精密光学系を使用して動作します。不適切なメンテナンスや安全インターロックのバイパスは、感電や機器損傷のリスクを高めます。レーザー溶接システムのメンテナンスは、訓練を受けた担当者のみが行ってください。
- 機械的および自動化による危険:ロボットレーザー溶接システムでは、可動軸、挟み込み、衝突の危険が生じます。セットアップやメンテナンス中の意図しない動作は、重傷につながる可能性があります。自動化されたセルにアクセスする際には、ロックアウトとタグ付けの手順が不可欠です。
- ヒューマンファクターとトレーニング:オペレーターのトレーニングが不十分だと、不適切なシールド設定、不十分な清掃、レーザー放射への危険な曝露など、危険な状態が発生する可能性が高まります。明確な手順と定期的な安全トレーニングは、人的リスクを軽減します。
チタンのレーザー溶接には、レーザー放射、火災の危険性、熱、シールドガス、そして自動化に関連する危険が伴います。安全な作業環境を確保するためには、包括的な安全システム、適切な訓練、そして厳格なプロセス管理が不可欠です。
チタン用レーザー溶接ソリューション
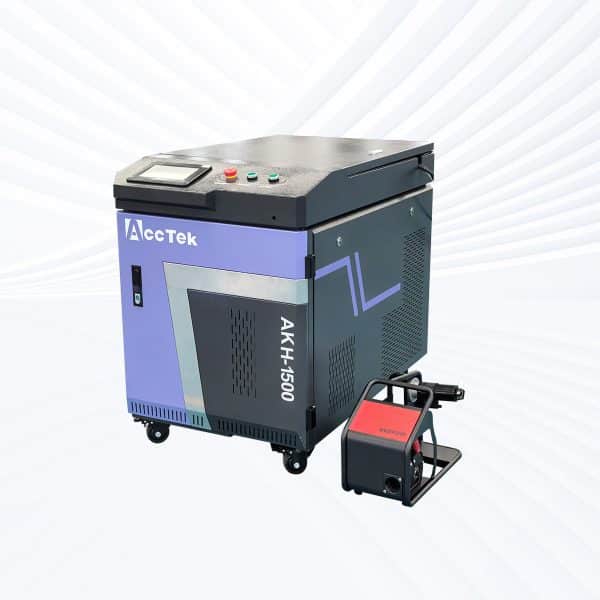
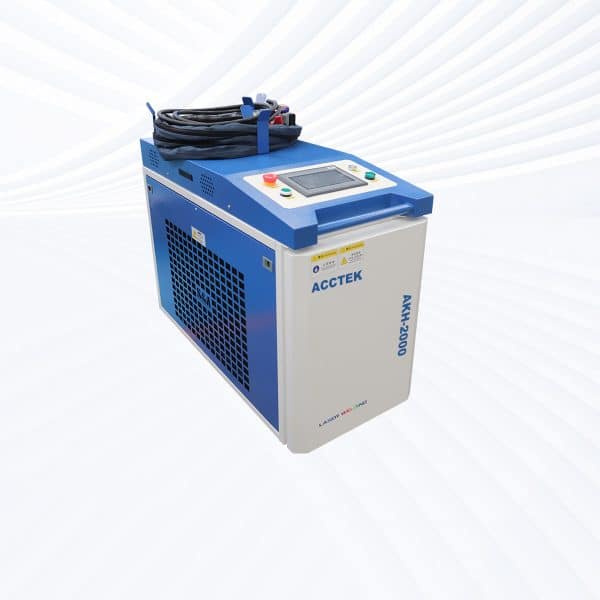
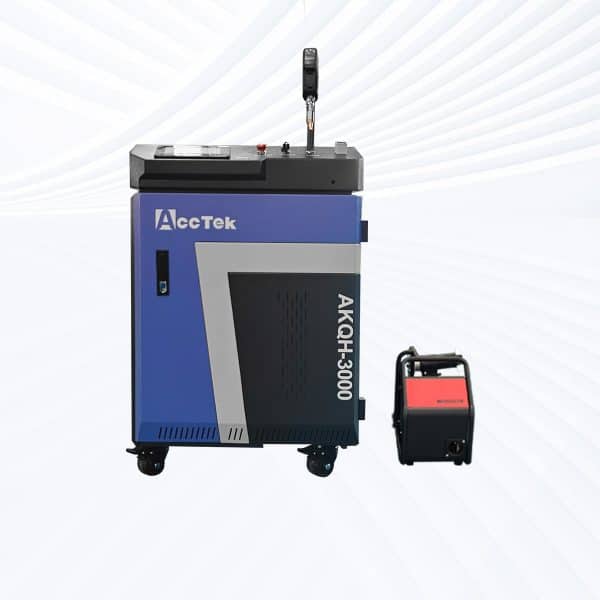
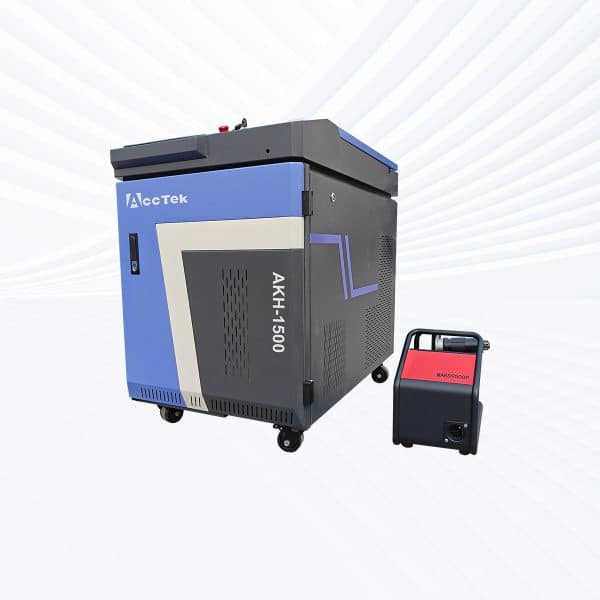
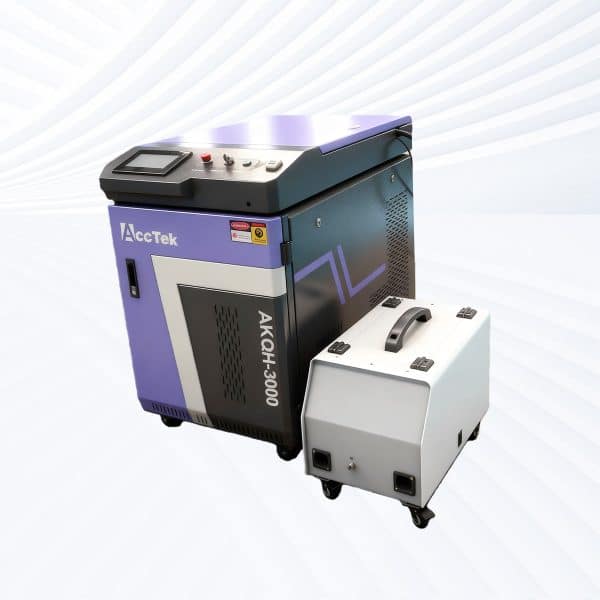
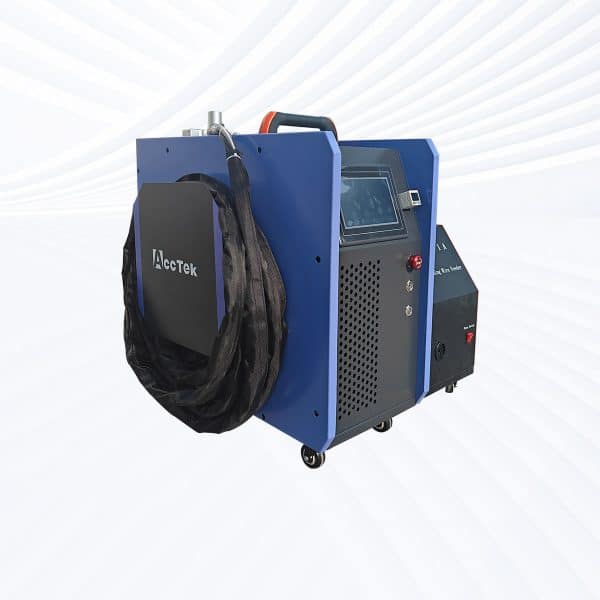
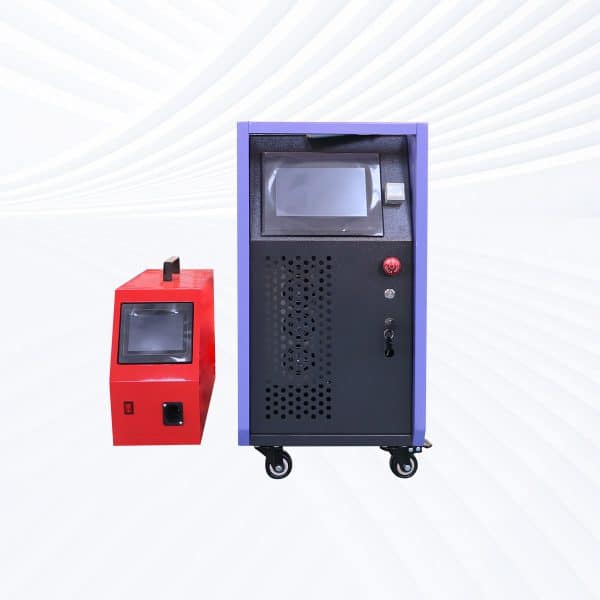
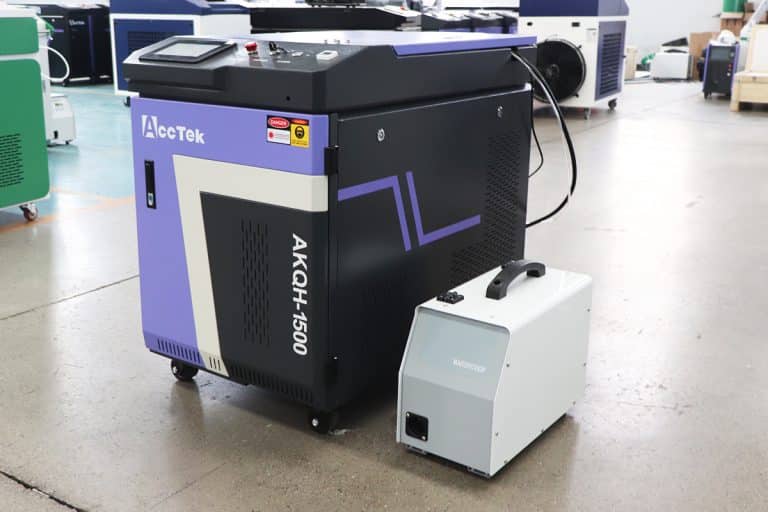
AccTek Group チタン材料と要求の厳しい産業用途向けに特別に設計された包括的なレーザー溶接ソリューションを提供します。ソリューションには、柔軟な製造を可能にするハンドヘルドレーザー溶接機と、高精度・大量生産を可能にする全自動レーザー溶接システムが含まれます。高度なレーザー光源、高精度な制御システム、そして最適化されたシールドガス設計により、優れた溶接純度、最小限の歪み、そして様々なチタングレードと厚さにおける一貫した品質を実現します。
設備に加え、専門的なソリューションには、材料試験、プロセス開発、パラメータ最適化、オペレータートレーニング、長期的な技術サポートも含まれます。これにより、既存の生産ラインへのスムーズな統合と、長期にわたる安定したパフォーマンスが保証されます。
航空宇宙構造、医療機器、自動車部品、産業機器など、チタン向けにカスタマイズされたレーザー溶接ソリューションは、生産性を大幅に向上させ、欠陥を減らし、長期的なパフォーマンスと信頼性を確保します。
| レーザー出力 | 溶接フォーム | 厚さ | 溶接速度 | 焦点ぼけ量 | 保護ガス | 吹き付け方法 | Flow | 溶接効果 |
|---|---|---|---|---|---|---|---|---|
| 1500W | 突合せ溶接 | 0.5 mm | 40〜50mm / s | -1〜1 | Ar | 同軸/近軸 | 5〜10 L /分 | 完全に溶接 |
| 2000W | 突合せ溶接 | 0.5 mm | 50〜60mm / s | -1〜1 | Ar | 同軸/近軸 | 5〜10 L /分 | 完全に溶接 |
| 突合せ溶接 | 1 mm | 20〜30mm / s | -1〜1 | Ar | 同軸/近軸 | 5〜10 L /分 | 完全に溶接 | |
| 3000W | 突合せ溶接 | 0.5 mm | 60〜70mm / s | -1〜1 | Ar | 同軸/近軸 | 5〜10 L /分 | 完全に溶接 |
| 突合せ溶接 | 1 mm | 40〜50mm / s | -1〜1 | Ar | 同軸/近軸 | 5〜10 L /分 | 完全に溶接 | |
| 突合せ溶接 | 1.5 mm | 30〜40mm / s | -1〜1 | Ar | 同軸/近軸 | 5〜10 L /分 | 完全に溶接 | |
| 6000W | 突合せ溶接 | 0.5 mm | 60〜70mm / s | -1〜1 | Ar | 同軸/近軸 | 5〜10 L /分 | 完全に溶接 |
| 突合せ溶接 | 1 mm | 50〜60mm / s | -1〜1 | Ar | 同軸/近軸 | 5〜10 L /分 | 完全に溶接 | |
| 突合せ溶接 | 1.5 mm | 40〜50mm / s | -1〜1 | Ar | 同軸/近軸 | 5〜10 L /分 | 完全に溶接 | |
| 突合せ溶接 | 2 mm | 30〜40mm / s | -1〜1 | Ar | 同軸/近軸 | 5〜10 L /分 | 完全に溶接 |