
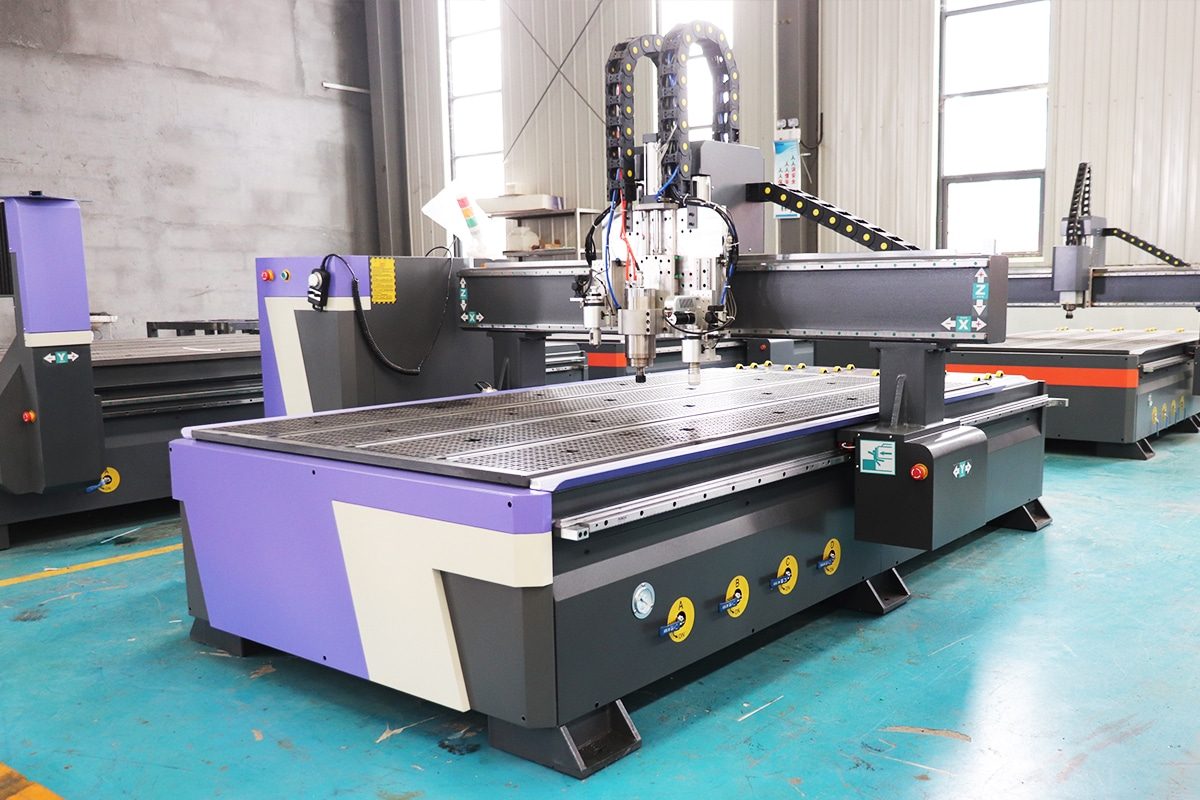
Cependant, choisir un ATC ne se résume pas à choisir l'option la plus chère ou la plus riche en fonctionnalités. Différents environnements de production exigent des capacités d'outils, des vitesses de changement de format et des fonctionnalités de compatibilité différentes. Un mauvais choix peut entraîner des coûts inutiles, une baisse des performances, voire des problèmes opérationnels. De la compréhension des différents types d'ATC (systèmes linéaires et carrousels, par exemple) à l'évaluation de facteurs tels que le type de broche, les normes de porte-outils et les exigences de maintenance, le processus de sélection requiert à la fois des connaissances techniques et une vision pratique.
Ce guide vous guidera à travers les considérations clés, vous aidant à choisir un changeur d'outils automatique qui s'aligne sur les capacités de votre routeur CNC, vos besoins de production et vos plans de croissance à long terme.
Comprendre les changeurs d'outils automatiques (ATC)
Que sont les ATC ?
Il existe deux principaux types d'ATC utilisés dans les routeurs CNC :
- ATC linéaire : les outils sont stockés en rangée droite ou le long du côté du bâti de la machine.
- Carrousel (ou rotatif) ATC : Les outils sont disposés dans un magasin rotatif, souvent fixé au portique ou à la broche.
Pourquoi les ATC sont importants dans le routage CNC
L'intérêt d'un changeur d'outils automatique (ATC) devient évident lors de l'exécution de tâches complexes ou à grand volume. Les changements d'outils manuels sont non seulement chronophages, mais ils présentent également des risques d'erreur humaine, notamment lors de l'étalonnage. Un ATC élimine ces temps d'arrêt, permettant une production continue et sans interruption. Il en résulte :
- Exécution plus rapide des tâches
- Une plus grande cohérence et précision
- Coûts de main-d'œuvre réduits
- Capacité d'usinage étendue
Comment fonctionnent les ATC
Le système ATC fonctionne en coordination avec le contrôleur CNC. Un fichier de travail contient les commandes de changement d'outil, qui déclenchent le processus ATC pendant l'usinage. Voici une description simplifiée :
- Rétraction de l'outil : la toupie rétracte la broche à une hauteur sûre et interrompt le fonctionnement.
- Libération de l'outil : La broche libère l'outil actuel par action pneumatique ou mécanique.
- Positionnement de l'outil : l'ATC se met en position ou la broche s'aligne avec l'outil suivant dans le rack ou le carrousel.
- Engagement de l'outil : le nouvel outil est automatiquement verrouillé dans la broche.
- Reprise de l'opération : La machine reprend le processus de coupe avec l'outil nouvellement sélectionné.
Principaux types de changeurs d'outils automatiques
Voici les principaux types d'ATC utilisés en fraisage CNC : linéaire fixe, linéaire suiveur, carrousel et hybride/personnalisé. Chacun présente des avantages et des limites qui affectent la productivité, la maintenance et les coûts.
Changeur d'outils linéaire fixe
Un changeur d'outils linéaire fixe positionne les outils en ligne droite, généralement monté à l'arrière ou sur le côté du banc de la machine CNC. La broche se déplace vers le porte-outils, dépose l'outil en cours et prend le suivant.
- Avantages :
- Mécanisme simple et fiable
- Solution économique
- Facile à entretenir et à dépanner
- Convient aux machines avec une tolérance suffisante aux déplacements et aux temps d'arrêt
- Limites :
- Changements d'outils plus lents puisque la broche doit s'éloigner de la zone de coupe
- Occupe de l'espace sur le bâti de la machine
- Pas idéal pour les changements d'outils à grande vitesse ou à haute fréquence
Changeur d'outils linéaire de suivi
Un changeur d'outils linéaire suiveur est une version plus avancée du système linéaire fixe. Dans ce cas, le porte-outils est monté sur le portique mobile ou sur un mécanisme coulissant qui suit la broche. Cela permet de maintenir les outils à proximité de la zone de coupe en permanence.
- Avantages :
- Changements d'outils plus rapides avec moins de déplacement de broche
- Plus efficace pour les environnements de production
- Réduit considérablement le temps sans coupe
- Limites :
- Mécanique un peu plus complexe
- Peut nécessiter une configuration ou une personnalisation supplémentaire
- Prend généralement en charge moins d'outils que les systèmes fixes ou à carrousel
Carousel Outil Changeur
Le changeur d'outils à carrousel utilise un magasin rotatif (circulaire ou en forme de tambour) pour stocker les outils, généralement monté à côté ou au-dessus de la broche. Le carrousel tourne pour présenter l'outil suivant, et la broche effectue un changement rapide.
- Avantages :
- Changements d'outils très rapides
- Compact et peu encombrant
- Gère un plus grand nombre d'outils (souvent 8 à 12 ou plus)
- Idéal pour les tâches d'usinage à grande échelle ou complexes
- Limites :
- Coût plus élevé
- Maintenance plus complexe
- Ajoute du poids au portique s'il est monté en hauteur
ATC hybrides et personnalisés
Les ATC hybrides et personnalisés sont des solutions spécialisées conçues pour des flux de travail spécifiques ou pour combiner les atouts de différents systèmes. Par exemple, une machine peut être équipée d'un rack linéaire pour les outils fréquemment utilisés et d'un carrousel pour les embouts spéciaux. D'autres machines peuvent utiliser des bras robotisés ou des modules d'outils magnétiques pour des changements d'outils ultra-rapides.
- Avantages :
- Adapté aux besoins spécifiques de production
- Peut combiner vitesse, capacité et flexibilité
- Prend en charge les processus hautement automatisés ou spécialisés
- Limites :
- Investissement initial plus élevé
- Plus complexe à installer et à programmer
- Nécessite une intégration et un support de niveau expert
Facteurs clés à prendre en compte lors du choix d'un ATC
Volume de production et flux de travail
Votre production quotidienne doit être votre premier critère de sélection d'un ATC. Un petit atelier produisant 5 à 10 pièces par jour a des besoins différents de ceux d'une usine utilisant plusieurs machines 16 heures par jour.
- Travaux à faible volume ou personnalisés (par exemple, signalisation, prototypage, œuvres d'art) : ils nécessitent généralement moins de changements d'outils et un temps d'inactivité de la broche plus long. Un simple ATC linéaire est généralement suffisant.
- Opérations de volume moyen (par exemple, meubles sur mesure, ébénisterie) : elles nécessitent une vitesse et une flexibilité modérées. Les systèmes linéaires de suivi permettent de gagner du temps en réduisant la course de la broche.
- Production en grande série (par exemple, fabrication imbriquée, production de pièces en série) : le temps est un facteur critique. Les ATC à carrousel permettent des changements d'outils rapides et favorisent l'automatisation.
Nombre d'outils requis
Comptez le nombre d’outils que vous utilisez généralement par tâche, puis le facteur de croissance.
- Les travaux de routage de base peuvent utiliser 3 à 5 outils : une fraise, un foret en V, une perceuse et peut-être un outil de surfaçage.
- Les opérations avancées peuvent nécessiter 8 à 12 outils ou plus : ébauche, finition, rainurage, profilage, perçage, chanfreinage, gravure, etc.
Considérez également:
- Changez-vous fréquemment d’ensemble d’outils pour différents matériaux ?
- Vos travaux nécessitent-ils des embouts spéciaux (par exemple, des couteaux à bout sphérique, à compression ou à traînée) ?
- L’ajout d’outils supplémentaires élargira-t-il vos capacités ou ouvrira-t-il de nouveaux services ?
Vitesse de changement d'outil
Le temps de changement d’outil a un impact direct sur le temps de cycle et le débit global.
- Les ATC linéaires fixes nécessitent généralement que la broche se déplace sur la table pour récupérer les outils. Un seul changement peut prendre de 8 à 20 secondes, selon la taille de la machine et la distance de déplacement.
- Les systèmes linéaires de suivi réduisent ce temps presque de moitié en gardant les outils près de la broche.
- Les changeurs à carrousel sont les plus rapides, effectuant souvent un changement en 3 à 5 secondes, car ils sont montés directement sur le portique ou l'ensemble de broche.
Des changements d’outils plus rapides sont essentiels dans :
- Travaux avec changements d'outils fréquents (par exemple, traitement de panneaux avec étapes de perçage et de fraisage)
- Exécutions par lots avec cycles de coupe courts
- Routeurs CNC multi-têtes ou multitâches
Compatibilité des machines
Un ATC n'est pas une mise à niveau prête à l'emploi pour toutes les fraiseuses CNC. La compatibilité doit être soigneusement vérifiée sur plusieurs points :
- Type de broche : Seules certaines broches prennent en charge le déblocage automatique de l'outil, généralement via des mécanismes de traction pneumatiques ou hydrauliques. Si votre broche utilise des pinces manuelles, elle doit être mise à niveau ou remplacée.
- Format du porte-outil : Le système ATC et la broche doivent utiliser des porte-outils compatibles (par exemple, ISO30, HSK63F, BT30). Un mauvais alignement peut entraîner des échecs de chargement de l'outil et un fonctionnement dangereux.
- Intégration du contrôleur : votre contrôleur CNC doit prendre en charge les macros de changement d'outil, la logique de trajectoire d'outil et l'indexation. Certains contrôleurs économiques ne permettent pas le changement automatique d'outil par code M.
- Infrastructure électrique et pneumatique : la plupart des ATC nécessitent une alimentation en air et un câblage de commande. Assurez-vous que votre machine dispose des ports, solénoïdes et options d'E/S nécessaires.
Types de matériaux et exigences de coupe
Les matériaux que vous coupez et les opérations impliquées influencent fortement le choix de l’ATC.
- Matériaux souples (MDF, contreplaqué, plastique) : nécessitent généralement moins de types d'outils et des opérations plus simples.
- Matériaux durs (bois dur, composites, aluminium) : nécessitent souvent des forets plus spécialisés, des cycles de coupe plus longs et des outils avec des tolérances de faux-rond serrées.
- Flux de travail à matériaux mixtes : nécessitent une plus grande variété d'outils et des changements plus fréquents.
Réfléchissez à chaque type de coupe :
- Ébauche : outils plus grands, avances élevées
- Finition : Petits outils de précision
- Perçage : centrage, piquage, alésages profonds
- Spécialité : Biseautage, fraisage, sculpture en V
Surface de l'atelier
Les ATC ont un impact sur la configuration de votre machine et son enveloppe de travail. Vous devrez évaluer :
- Espace libre sur le banc : les racks linéaires occupent de l'espace à une extrémité de la table. Sur les routeurs CNC plus petits, cela peut limiter la manutention des matériaux ou la longueur de coupe.
- Hauteur du portique : les systèmes carrousels montés sur l'axe Z augmentent la hauteur et le poids. Assurez-vous que la rigidité et le système de mouvement de votre machine peuvent le supporter.
- Accès de service : certains ATC nécessitent un accès de maintenance derrière ou à côté du routeur CNC, en particulier avec des systèmes personnalisés ou robotisés.
Budget
Les prix des systèmes ATC varient considérablement :
- Linéaire fixe : 2,000 5,000 $ à XNUMX XNUMX $
- Suivi linéaire : 4,000 7,000 $ à XNUMX XNUMX $
- ATC carrousel : 6,000 12,000 $ à XNUMX XNUMX $ et plus
- Hybride/personnalisé/robotique : 10,000 25,000 $ à XNUMX XNUMX $ et plus
Mais le coût ne se limite pas au matériel. Il faut tenir compte de :
- Mise à niveau de la broche (si nécessaire)
- Porte-outils et pinces
- Installation pneumatique ou électrique
- Temps de programmation/configuration
- Temps d'arrêt pendant l'installation
Interface porte-outil et broche
Les porte-outils sont proposés dans des formats standardisés qui déterminent le montage, l'alignement et le verrouillage des outils sur la broche. Chaque type est compatible avec des modèles de broche spécifiques et influence la manière dont l'ATC saisit et libère l'outil. Le mécanisme de rétention est tout aussi important : il garantit la stabilité du porte-outil sous de lourdes charges et son déverrouillage correct lors d'un changement d'outil.
Le choix de composants incompatibles ou de mauvaise qualité à ce stade peut entraîner un mauvais ajustement de l'outil, des vibrations, des coupes imprécises, voire des dommages à la broche. Découvrons les types de porte-outils les plus courants et le fonctionnement de la rétention sur une fraiseuse CNC équipée d'un système ATC.
Types de porte-outils courants
Les porte-outils sont normalisés par forme conique, taille et détails d'interface. Les types les plus courants utilisés sur les fraiseuses CNC équipées de changeurs d'outils automatiques sont :
- ISO 30
- Largement utilisé dans les routeurs CNC de milieu de gamme
- Léger et évolutif
- Équilibré pour des vitesses de broche élevées (18,000 24,000 à XNUMX XNUMX tr/min et plus)
- Facile à trouver et rentable
- Nécessite un goujon de traction (bouton de rétention) pour l'utilisation de l'ATC
- HSK 63F (tige creuse conique)
- Option haut de gamme axée sur la précision
- Utilisé dans les machines CNC de qualité professionnelle et industrielle
- Double contact : interface face et cône, offrant une meilleure rigidité et répétabilité
- Excellent pour les applications à grande vitesse et à couple élevé
- Plus cher mais idéal pour les environnements de production exigeants
- BT 30
- Conicité similaire à l'ISO, mais plus épaisse et plus rigide
- Offre une meilleure stabilité de l'outil sous charge
- Moins courant dans les routeurs CNC mais plus typique dans les centres d'usinage verticaux
- Légèrement plus lent à changer en raison de sa masse
- Porte-pinces ER (non ATC dans la plupart des cas)
- Généralement utilisé pour les changements d'outils manuels
- Commun dans les systèmes de broches de base
- Non compatible avec les changeurs d'outils automatiques sans personnalisation majeure
Lors du choix d'un type de porte-outil, vous devez faire correspondre :
- cône de broche
- Compatibilité du mécanisme du changeur d'outils
- Exigences de l'application (vitesse, charge, poids de l'outil)
Mécanisme de rétention
Le mécanisme de retenue verrouille le porte-outil dans la broche et le libère lors d'un changement d'outil. Dans les systèmes ATC, ce mécanisme est généralement actionné pneumatiquement ou hydrauliquement et s'effectue en quelques secondes. Voici son fonctionnement :
- Système de barre de traction ou de pince :
- À l'intérieur de la broche se trouve une barre de traction qui tire le porte-outil vers le cône de la broche. Cette barre utilise des doigts de pince ou des roulements à billes pour serrer le goujon de traction (également appelé bouton de retenue) fixé à l'extrémité du porte-outil.
- Pression du ressort + Déclenchement pneumatique :
- L'outil est maintenu en place par la force du ressort pendant le fonctionnement.
- Lorsqu'un changement d'outil est commandé, une bouffée d'air (ou de pression hydraulique) comprime le ressort, libérant la barre de traction et faisant tomber le porte-outil.
- La broche se déplace ensuite pour récupérer l'outil suivant et réengage la barre de traction.
- Normes relatives aux tirettes : Les tirettes doivent être adaptées au type de porte-outil et au système de barre de traction de la broche. L'utilisation d'une tirette inadaptée peut entraîner la chute de l'outil, son blocage ou des dommages mécaniques.
Une bonne rétention est essentielle pour :
- Prévenir le glissement de l'outil lors de coupes lourdes
- Maintenir une longueur et un positionnement précis de l'outil
- Assurer des échanges d'outils fiables sans désalignement ni collision
Intégration avec le système de contrôle CNC
Une bonne intégration ATC repose sur une coordination entre les logiciels, les automates programmables industriels (API), les capteurs et les systèmes de sécurité. Chacun de ces éléments doit fonctionner en temps réel pour surveiller la position de l'outil, l'état de la broche, la pression d'air et l'engagement du porte-outil. Si une seule pièce est désynchronisée, la machine peut échouer lors du changement d'outil, ou pire, fonctionner avec un outil mal chargé.
Dans cette section, nous explorerons les domaines critiques d'intégration qui garantissent que votre ATC fonctionne de manière fluide, sûre et précise dans le cadre d'un système de routage CNC complet.
Compatibilité des logiciels
Votre logiciel de commande CNC doit prendre en charge le changement automatique d'outils. Si la plupart des contrôleurs milieu et haut de gamme offrent cette fonctionnalité, ce n'est pas le cas de tous les systèmes d'entrée de gamme ou plus anciens. Les exigences logicielles incluent :
- Prise en charge du code M (généralement M6) pour l'appel et l'exécution des modifications d'outils
- Configuration de la table d'outils pour gérer les numéros d'outils, les décalages et les vitesses de broche
- Capacité macro pour exécuter des scripts et une logique de changement d'outil personnalisés
- Gestion du décalage de longueur d'outil pour maintenir la précision de l'axe Z après chaque changement
- Intégration de l'interface utilisateur (UI) pour surveiller l'état de l'outil, les erreurs et les diagnostics
Plateformes logicielles compatibles courantes :
- Mach4 (nécessite des macros ou des plugins supplémentaires pour la logique ATC)
- Fanuc, Siemens et OMRON (largement utilisés dans les environnements industriels)
- NCStudio, Syntec et DSP (courants dans les routeurs fabriqués en Chine, peuvent nécessiter un réglage personnalisé)
- LinuxCNC et PathPilot (puissants mais peuvent nécessiter une configuration approfondie)
Intégration PLC et capteurs
Les points d'intégration clés incluent :
- Position et orientation de la broche : La broche doit être correctement alignée avant le chargement ou le déchargement d'un outil. Certains systèmes utilisent un encodeur ou un capteur de proximité pour vérifier l'alignement.
- Capteurs de présence d'outil : ils vérifient si l'outil est correctement positionné dans la broche ou dans le magasin. Cela évite les accidents dus à des erreurs de saisie ou de chute d'outil.
- Capteurs de position du magasin : dans les systèmes carrousels et linéaires, les capteurs détectent si le porte-outils est dans la bonne position avant le début du changement d'outil.
- Pression d'air et état de la barre de traction : Les changeurs d'outils pneumatiques fonctionnent à l'air comprimé. Des capteurs de pression surveillent l'état de préparation du système et des interrupteurs confirment si la barre de traction est engagée ou relâchée.
- Identification de l'outil (facultatif) : certains systèmes haut de gamme utilisent l'étiquetage RFID ou par code-barres pour confirmer que l'outil correct est chargé, réduisant ainsi le risque d'erreur humaine lors de la configuration.
Interverrouillages de sécurité
Les mesures de sécurité courantes comprennent :
- Verrouillage de la rotation de la broche : le contrôleur vérifie que la broche est arrêtée avant de lancer la libération de l'outil.
- Contrôles de positionnement de l'axe Z : le processus ATC ne commence que lorsque la broche est à la bonne hauteur ou position de stationnement.
- Verrouillages de priorité de l'opérateur : si la porte du boîtier est ouverte (sur les routeurs fermés), le système empêche l'exécution des changements d'outils.
- Délais d'attente et sécurités intégrées : si un outil n'est pas récupéré ou libéré dans un certain délai, le système annule l'opération pour éviter tout blocage ou désalignement.
Considérations relatives à l'installation et à la configuration
Au-delà du montage mécanique, votre atelier doit également être équipé de systèmes d'alimentation pneumatique et électrique adaptés, et vous devrez gérer les procédures de réglage essentielles, comme l'étalonnage de la longueur des outils. Négliger ces détails peut entraîner des problèmes de performances, des erreurs de fonctionnement, voire des dommages matériels.
Cette section couvre les principaux facteurs d'installation et de configuration pour vous aider à préparer un déploiement ATC réussi, que vous achetiez un nouveau routeur CNC avec ATC préinstallé ou que vous mettiez à niveau un système existant.
Installation en usine ou rénovation
Les ATC installés en usine sont entièrement intégrés à la fraiseuse CNC du fabricant. Ces systèmes sont :
- Pré-aligné et entièrement testé
- Optimisé pour l'ajustement mécanique et la compatibilité du contrôleur
- Câblé, plombé et programmé en usine
- Soutenu par une seule équipe de garantie et de support technique
Avantages :
- Installation plus rapide (souvent plug-and-play)
- Risque réduit de problèmes de compatibilité
- Performances et alignement garantis
- Macros préconfigurées et tables d'outils
Les ATC modernisés sont installés sur des machines existantes. Ils nécessitent davantage de manipulation, notamment :
- Montage du porte-outils ou du carrousel
- Mise à niveau ou remplacement de la broche (si non compatible ATC)
- Raccordement des lignes aériennes et électriques
- Intégration avec le logiciel de contrôle et l'automate
- Écriture ou modification de macros M-code
Les défis de la modernisation :
- Installation longue (peut prendre des jours ou des semaines)
- Risque de conflits mécaniques ou logiciels
- Peut nécessiter l'assistance d'un tiers ou une programmation personnalisée
- Annulation possible de la garantie d'origine de la machine
Alimentation pneumatique et électrique
Exigences pneumatiques :
- De l'air propre et sec (généralement 90 à 120 PSI) pour faire fonctionner la barre de traction de la broche et tous les actionneurs linéaires ou moteurs de carrousel
- Régulateurs d'air en ligne, filtres et lubrificateurs pour protéger les composants internes
- Pression stable pour éviter les défaillances de rétention d'outil ou les changements d'outil incomplets
Exigences électriques:
- Alimentation pour moteurs de carrousel, capteurs de proximité et éventuellement servos
- Connexions E/S entre le système ATC et le contrôleur ou l'API
- Intégration du circuit d'arrêt d'urgence et de verrouillage
- Un blindage et une mise à la terre appropriés pour éviter les interférences de bruit électrique
Une alimentation en air ou en électricité inadéquate peut entraîner :
- Libérations ou ramassages d'outils incomplets
- Alarmes système ou délais d'attente de changement d'outil
- Usure accrue des solénoïdes et des actionneurs
- Dangers pour la sécurité
Calibrage de la longueur de l'outil
Il existe deux méthodes principales pour l’étalonnage de la longueur de l’outil :
- Étalonnage manuel :
- Utilisez une tablette tactile, une cale étalon ou un comparateur à cadran
- Enregistrez manuellement le décalage de chaque outil et saisissez-le dans la table d'outils CNC
- Cela prend du temps mais c'est précis lorsqu'il est fait avec soin
- Réglage automatique de la longueur de l'outil :
- Une sonde ou un capteur électronique fixe est installé sur le bâti de la machine
- Le programme CNC commande à la broche d'abaisser chaque outil sur le dispositif de réglage
- Les décalages sont mesurés automatiquement et stockés dans le contrôleur
- Plus rapide et plus cohérent, en particulier pour les changements d'outils fréquents
Considérations clés:
- L'étalonnage doit être répété chaque fois qu'un outil est remplacé ou réaffûté
- Les décalages doivent être correctement liés aux numéros d'outils dans la table d'outils
- Des erreurs d'étalonnage peuvent entraîner des profondeurs manquées, des outils cassés ou des pièces endommagées.
Exigences d'entretien
Négliger la maintenance de l'ATC peut entraîner un mauvais alignement des outils, la chute des porte-outils, l'échec des changements d'outils, voire de graves dommages aux machines. Que vous utilisiez un ATC installé en usine ou un système modernisé, une maintenance régulière garantit une production fluide et ininterrompue.
Cette section décrit les trois domaines principaux de la maintenance ATC : mécanique, électrique et pneumatique, et systèmes logiciels/de contrôle, chacun avec des tâches et des intervalles spécifiques que vous devez intégrer au programme de maintenance régulier de votre atelier.
Maintenance mécanique
Les principales tâches de maintenance comprennent :
- Lubrification des pièces mobiles : Les glissières de porte-outils, les pivots de carrousel et les actionneurs linéaires nécessitent une lubrification périodique avec la graisse ou l'huile recommandée par le fabricant. Des guides secs ou sales peuvent entraîner des blocages ou une usure excessive.
- Inspection des douilles et des brides du porte-outil : vérifiez l'absence de signes d'usure, d'accumulation de débris ou de bavures susceptibles de gêner la bonne fixation de l'outil. Nettoyez régulièrement à l'air comprimé et avec des chiffons non abrasifs.
- Vérification de la tension et du ressort de la barre de traction (à l'intérieur de la broche) : Le mécanisme de la barre de traction qui maintient l'outil en place doit être vérifié pour garantir sa tension et son fonctionnement fluide. Avec le temps, les ressorts s'affaiblissent et doivent être remplacés.
- Contrôles d'alignement : Assurez-vous que les porte-outils sont parfaitement alignés avec la broche lors des changements de format. Un mauvais alignement peut provoquer des accidents ou endommager progressivement l'outil.
- Serrage des fixations : Les vibrations dues aux opérations quotidiennes peuvent desserrer les boulons ou les vis de fixation des racks, des capteurs ou des protections. Inspectez-les régulièrement et resserrez-les si nécessaire.
Maintenance électrique et pneumatique
Tâches du système électrique :
- Test et nettoyage des capteurs : Les capteurs de proximité et de position (utilisés pour détecter la présence d'outils, la position du magasin, etc.) doivent être nettoyés et testés régulièrement. La saleté, la poussière ou un mauvais alignement peuvent fausser les mesures.
- Inspection des câbles : recherchez les fils effilochés, pincés ou desserrés. Les défaillances de câbles peuvent entraîner des interruptions de fonctionnement ou des blocages complets du système.
Tâches du système pneumatique :
- Vérifiez et maintenez la pression d'air : assurez-vous que le compresseur fournit un air propre et stable à la pression requise (généralement entre 90 et 120 psi). Utilisez des régulateurs et des manomètres pour surveiller la constance de la pression.
- Vidangez les siphons et les filtres : L’humidité dans les conduites d’air est l’une des causes les plus fréquentes de problèmes de systèmes pneumatiques. Vidangez les siphons quotidiennement et remplacez les filtres si nécessaire.
- Test des solénoïdes et des vannes : les solénoïdes contrôlent le débit d'air vers les vérins et les actionneurs. Vérifiez qu'ils s'ouvrent et se ferment correctement et qu'ils ne fuient pas.
Maintenance des logiciels et des contrôles
Principales tâches de maintenance du logiciel :
- Sauvegarde des tables d'outils et des macros : enregistrez des copies de votre configuration d'outils, de vos macros de changement d'outils et de vos données de décalage. Une simple panne ou une coupure de courant peut effacer des paramètres importants.
- Revoir et tester les routines M-code (par exemple, M6) : simuler régulièrement les changements d'outils pour garantir que la logique fonctionne toujours comme prévu. Effectuer des modifications pour les nouveaux outils, les nouveaux emplacements de magasin ou les mises à niveau du système.
- Mises à jour du micrologiciel et du contrôleur : certains contrôleurs ou modules ATC nécessitent des mises à jour occasionnelles du micrologiciel pour corriger des bugs ou améliorer la stabilité. Suivez les instructions du fabricant.
- Surveillance du journal des erreurs : examinez les journaux d'erreurs du contrôleur CNC pour détecter les premiers signes d'échec de changement d'outil, de défauts de capteur ou de délais d'attente du système.
- Vérifications de l'interface utilisateur : assurez-vous que l'état de l'ATC s'affiche correctement et que les fonctions de commande manuelle ou d'arrêt d'urgence sont entièrement réactives.
Considérations de coûts
Prix d'achat initial
Cependant, le matériel du changeur d'outils ne représente qu'une partie de l'investissement initial. Si votre broche actuelle n'est pas compatible avec les changements d'outils automatiques, vous devrez la remplacer par une broche équipée d'une barre de traction pneumatique, ce qui peut à lui seul représenter un coût supplémentaire de plusieurs milliers de dollars. Chaque poste d'outils nécessite également son porte-outil et son goujon de traction, des composants usinés avec précision. Multipliez ce coût par 6, 8 ou 12 outils, et l'outillage requis devient rapidement conséquent.
Vous devrez également prévoir un budget pour l'installation. Si l'ATC est inclus avec une nouvelle machine, la configuration peut être minimale. En revanche, la modernisation d'une machine existante nécessite de la main-d'œuvre pour le montage, le câblage, la plomberie, l'intégration du contrôleur et la programmation des macros. Si votre contrôleur CNC ne prend pas en charge les commandes ATC ou ne dispose pas des E/S nécessaires, vous devrez peut-être le mettre à niveau ou ajouter un automate programmable.
Au total, le coût initial réel d’un système ATC (y compris le matériel, la broche, les porte-outils, la sonde d’étalonnage et l’installation) peut varier de moins de 10,000 25,000 $ pour le bas de gamme à plus de XNUMX XNUMX $ pour les systèmes plus avancés.
Coûts opérationnels
Vient ensuite l'entretien des systèmes pneumatiques et électriques. Les ATC ont besoin d'air propre et sec pour fonctionner de manière fiable. Si votre alimentation en air n'est pas correctement filtrée, l'humidité ou les contaminants peuvent endommager les vannes, les actionneurs ou la barre de traction interne de la broche. Il est nécessaire d'entretenir régulièrement les filtres à air et de vidanger les purgeurs d'eau, et de prévoir un budget pour les réparations en cas de défaillance d'un solénoïde ou d'une conduite d'air.
Les capteurs et le câblage électriques nécessitent également une attention particulière. Les capteurs de proximité, les interrupteurs de détection d'outils et les moteurs de carrousel peuvent tomber en panne avec le temps. Assurer de bonnes connexions électriques, un blindage adéquat et une protection contre la poussière et les vibrations est essentiel pour une fiabilité à long terme. Si votre CTA utilise une carte de commande dédiée ou un automate programmable (API), les mises à jour du micrologiciel et le dépannage peuvent nécessiter l'assistance du fabricant ou d'un technicien.
De plus, l'étalonnage est une tâche récurrente. Chaque fois qu'un outil est ajouté, remplacé ou affûté, sa longueur doit être réétalonnée, soit manuellement, soit à l'aide d'une sonde automatique. L'étalonnage manuel est chronophage. Les sondes automatiques sont plus rapides, mais elles nécessitent également un entretien et un réétalonnage occasionnel.
Enfin, tenez compte de la consommation d'énergie. Bien que les CTA consomment peu d'énergie à eux seuls, le compresseur d'air nécessaire au fonctionnement pneumatique peut augmenter les coûts énergétiques de votre atelier. Dans la plupart des cas, cet impact est modeste, mais il s'agit néanmoins d'une dépense récurrente.
Retour sur investissement (ROI)
Si vous effectuez des travaux nécessitant cinq outils ou plus, et ce plusieurs fois par jour, ces gains de temps sont rapidement cumulés. Sur une semaine ou un mois, vous pourriez économiser des heures de travail machine et opérateur. Cela se traduit directement par une réduction des coûts de main-d'œuvre et une meilleure disponibilité des machines.
Mais les avantages vont au-delà de la rapidité. Les changements d'outils automatisés éliminent les erreurs humaines lors du serrage et du positionnement des outils, améliorant ainsi la régularité et réduisant les erreurs. Ils permettent également de programmer et d'exécuter des tâches plus complexes sans intervention de l'opérateur. Dans certains ateliers, la possibilité de mettre en file d'attente plusieurs parcours d'outils et de laisser la machine tourner sans surveillance pendant la nuit augmente considérablement la capacité.
Le retour sur investissement est encore plus intéressant si un même opérateur gère plusieurs machines équipées d'un ATC ou si l'ATC permet à votre entreprise d'effectuer des tâches auparavant impossibles en raison de délais de configuration ou d'exigences de précision. En tenant compte des économies directes et des avantages indirects, la plupart des systèmes ATC sont rentabilisés en six à dix-huit mois, selon le volume et la complexité des tâches.
Ne vous limitez pas au prix. Un ATC bien choisi et entretenu peut être rapidement rentabilisé et continuer à générer de la valeur à chaque mission.
Erreurs courantes à éviter lors du choix d'un ATC
Trop souvent, les utilisateurs se focalisent sur les spécifications ou les prix et négligent les facteurs clés qui impactent leurs opérations quotidiennes. Que vous soyez un nouvel acquéreur ou que vous souhaitiez moderniser votre installation existante, il est essentiel d'éviter les erreurs les plus courantes pour optimiser votre investissement et éviter les frustrations à long terme.
Cette section détaille les erreurs les plus fréquentes commises par les utilisateurs de CNC lors de la sélection d'un ATC et comment les éviter.
Choisir en fonction du prix uniquement
Les ATC à bas prix peuvent être équipés de :
- Capacité d'outils inadéquate pour votre flux de travail
- Vitesses de changement d'outils plus lentes
- Problèmes de compatibilité avec votre machine ou contrôleur existant
- Une qualité de fabrication inférieure entraîne des pannes ou des reprises fréquentes
Ignorer la compatibilité de la machine et de la broche
Les ATC ne fonctionnent pas de manière isolée. Ils doivent s'intégrer harmonieusement à la broche, au système de contrôle et à la conception physique de votre défonceuse. De nombreux utilisateurs négligent l'importance de vérifier :
- Si leur broche actuelle prend en charge la libération automatique de l'outil
- Si l'ATC s'adapte physiquement à la taille du portique ou de la table de leur routeur
- Si le logiciel de contrôle peut gérer la logique de changement d'outil (par exemple, commandes M6, tables d'outils, macros)
Sous-estimer le nombre d'outils nécessaires
Par exemple :
- Les tâches qui nécessitaient autrefois quatre outils en nécessitent désormais sept en raison de leur complexité accrue
- Le changement de matériaux (par exemple, du MDF au bois dur) nécessite des ensembles d'outils distincts
- Vous souhaitez mettre en file d'attente plusieurs tâches avec différents outils pendant la nuit, mais vous n'avez pas assez de stations
Négliger les exigences de maintenance
Négliger l'entretien conduit à :
- Changements d'outils lents ou ratés
- Mauvais alignement des outils et coupes imprécises
- Temps d'arrêt coûteux pendant la production
Ne pas tenir compte de l'installation et de l'intégration
Les erreurs ici peuvent inclure :
- Acheter un ATC que votre contrôleur ne peut pas prendre en charge
- Ne pas prévoir de temps ou de main-d'œuvre pour l'étalonnage et les tests
- Oublier d'intégrer les contrôles de sécurité (par exemple, arrêt de broche, verrouillage des portes)
Choisir le mauvais type d'ATC pour l'application
Différents systèmes ATC sont conçus pour différents flux de travail :
- Les racks linéaires fixes sont idéaux pour une utilisation simple et à faible volume
- Les systèmes de carrousel conviennent aux travaux rapides et à volume élevé
- Les systèmes linéaires hybrides ou de suivi optimisent l'accès aux outils et minimisent le temps de déplacement
Adaptez le type d'ATC à la complexité de votre travail, au volume de production et à la configuration de votre machine, et pas seulement à ce qui semble avancé ou qui est populaire.
Choisissez intelligemment, planifiez et ne précipitez pas le processus : un bon système de contrôle de la circulation aérienne ne se résume pas à une simple mise à niveau de machine. C'est un avantage commercial.
Résumé
Des facteurs clés tels que le nombre d'outils nécessaires, la vitesse de changement d'outil, la compatibilité de la machine, le type de matériau, l'espace disponible et le budget jouent tous un rôle crucial. Ne négligez pas les considérations techniques telles que la compatibilité de la broche et du porte-outil, l'intégration avec votre système de commande numérique par ordinateur (CNC) ou la configuration de l'infrastructure pneumatique et électrique. Une maintenance régulière (mécanique, électrique et logicielle) est essentielle pour garantir une fiabilité à long terme.
Le coût est un autre aspect important, mais il ne se limite pas au prix initial. Les coûts d'exploitation, l'usure de l'outillage, l'étalonnage et la maintenance contribuent tous au coût total de possession. Un ATC bien choisi peut être rapidement rentabilisé grâce aux gains de temps, à la réduction des erreurs et à l'augmentation de la disponibilité des machines.
Éviter les erreurs courantes, comme sous-estimer les besoins en outils ou ignorer la compatibilité du système, peut vous faire gagner un temps et un argent considérables. En fin de compte, un ATC adapté étend les capacités de votre routeur et positionne votre atelier pour une production plus rapide, plus intelligente et plus automatisée.
Obtenez des solutions de routage CNC
En tant que fabricant professionnel d'équipements laser et CNC intelligents, AccTek Group Nous fournissons des solutions de routage complètes conçues pour des performances réelles. De la recommandation du type d'ATC adapté (linéaire, carrousel ou hybride) à l'intégration transparente avec les broches, les contrôleurs et les systèmes d'automatisation, nous fournissons des équipements prêts à travailler aussi dur que vous.
Que vous produisiez du mobilier sur mesure, de la signalétique, des panneaux ou des composants en grande série, nos routeurs CNC sont conçus pour allier rapidité, précision et efficacité. Chaque machine bénéficie d'une expertise technique, d'un service réactif et d'un engagement envers l'innovation continue.
Si vous n'êtes pas sûr du système ATC adapté à votre application, notre équipe peut vous guider à chaque étape, de l'analyse des besoins et de la configuration de la machine à l'installation, à la formation et au support à long terme.
N'achetez pas simplement un changeur d'outils : créez une solution de routage CNC complète en toute confiance. Contact AccTek Group aujourd'hui pour découvrir des systèmes adaptés à votre production, optimisés par une conception intelligente et conçus pour obtenir des résultats.